
剖分轴承座:80 套里有 5 套内孔椭圆
一份示例记录里,80 套 重力浇铸的 A356 轴承座 里有五套在合装之后量出 0.05 mm 的椭圆,图纸上的判据是 0.03 mm。把两半合起来当一件镗孔,并在精镗之前加一道时效,下一批读到 0.02 mm,刀片没有换。
这是一只 120×95×70 mm 的剖分式轴承座,重 420±30 g,内孔 Ø60 H8,都是图纸上的设计目标。合金是 A356(AlSi7Mg),按 GB/T 1173 ZL101A 的牌号走,状态 T6。工序从熔炼除气开始:浇注、切浇口与冒口、去毛刺、按 ISO 8501-1 抛丸到 Sa 2.5、铣剖分面、两半合装镗内孔、钻法兰孔,最后终检。
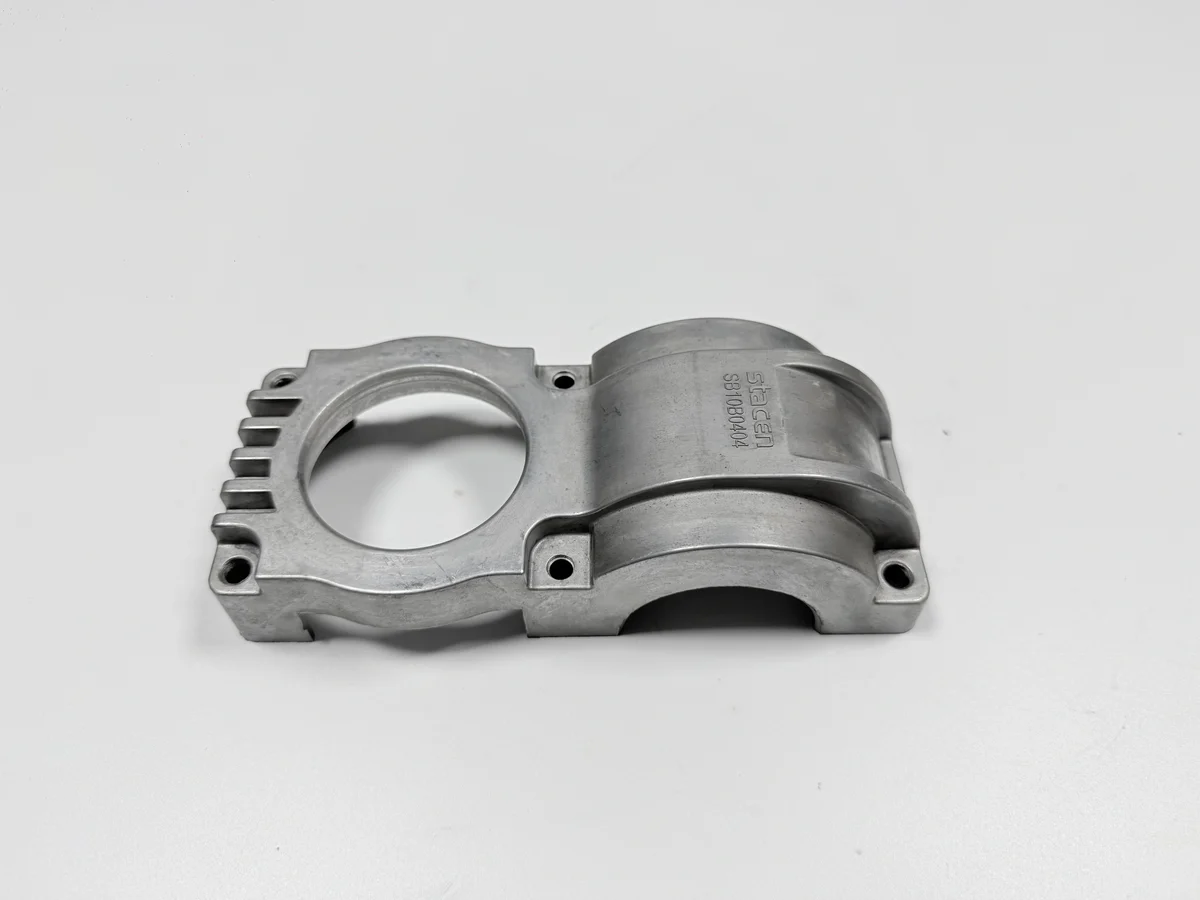
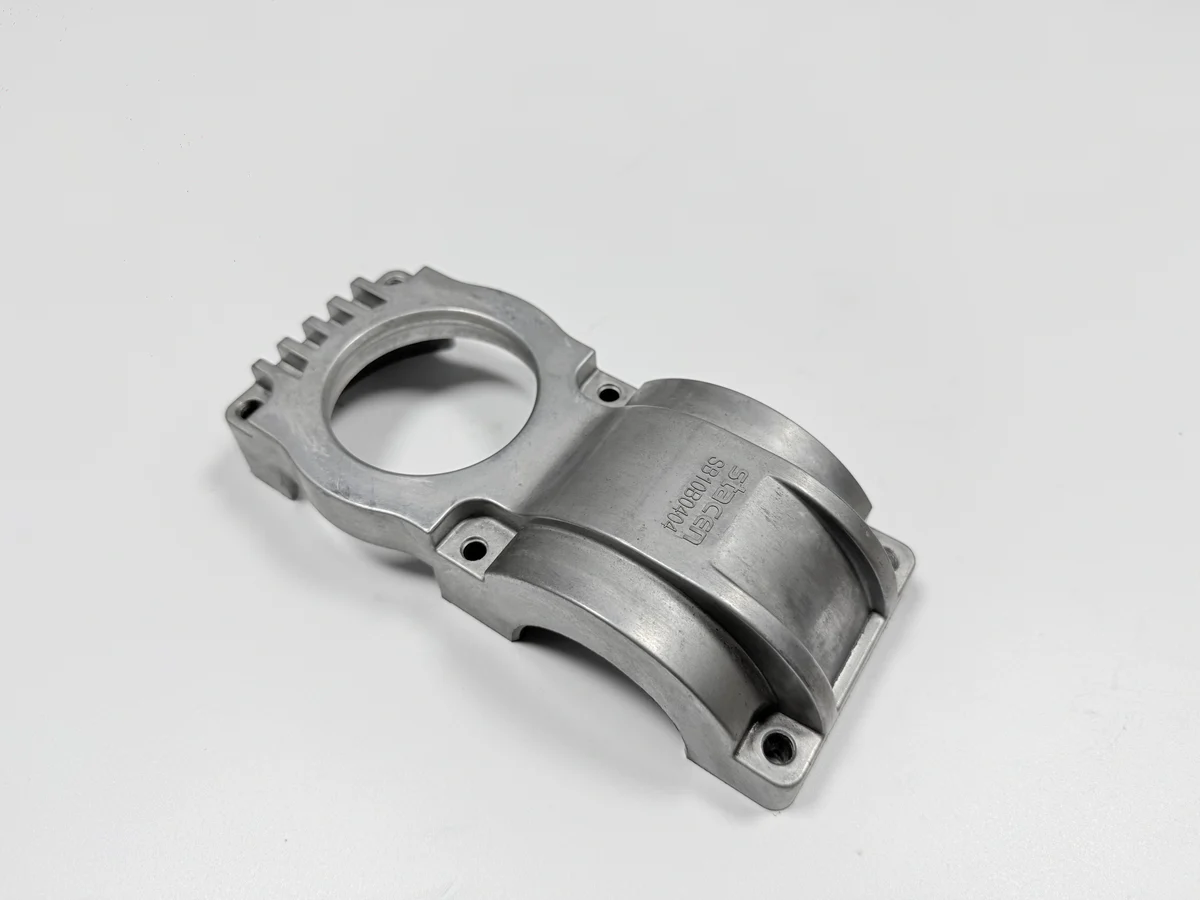
那批 80 套失败在哪一步?
80 套里有五套在合装之后没过内孔检查,读数是 0.05 mm,高出 0.03 mm 的判据。椭圆度是同一个断面上最长直径与最短直径之差,卡尺一次只取一个直径,读不出这个差。
问题不在镗孔工位露头,而在剖分面拉合之后的复检上:螺栓一拧紧,内孔就跟着动。镗孔工位上的读数只证明刀走到了位,证明不了合装之后孔还是圆的。这道复检在报价里是单独一项;省掉它,省下的是一套装夹,丢掉的却是唯一一个与装配状态对得上的读数。
椭圆是从哪来的?
内孔这里有三份力碰头。T6 热处理在 5–8 mm 的壁上留下应力,这圈壁比周围的法兰冷得快;夹爪在切削时再叠一份夹紧力;第三份力随螺栓而来,剖分面一合上,本来圆的孔就被拉变形。
夹爪落在四个安装耳和法兰上,压力要穿过铸件才到内孔。夹紧点离内孔越远,这份力在薄壁上绕的路越长,回弹就越难预料。刀片再利,也守不住一个松爪时回弹、合装时又挪位的孔:刀片管的是切出来的表面,管不了这两次位移。
下面两行是这份示例记录,首批与重跑。
| 运行阶段 | 失圆内孔(套) | 实测椭圆度(mm) | 判据(mm) |
|---|---|---|---|
| 首批 80 套 | 5 | 0.05 | 0.03 |
| 合装镗孔并去应力后重跑 | 0 | 0.02 | 0.03 |
内孔是怎么量的?
三点 内径千分尺 读得出卡尺漏掉的东西。卡尺只取一个直径,一个轴向上偏了 0.05 mm 的孔,在另一个轴向上照样读数正确,椭圆就这样过了台面检查。
判据是 0.03 mm,从前端面到后端面每个断面都算,量的是合装状态下的轴承座。同一个断面要转着量几个方向,取最大与最小两个数相减,才叫这个断面的椭圆度。两半分开着量,那是调机检查,不是放行检查,因为螺栓之后还要把内孔挪一次。
哪两处改动修好了内孔?
第一处改动,把两半合装成一个 整体 再镗。第二处改动,在粗镗与精镗之间加一道 去应力时效:155–165 °C 保温 4–6 h,这是等铸造厂签字的典型范围。
先合装再镗,比分开镗多出三道工序,而这三道在分开镗的工艺卡上不写:合装、镗孔、拆开复检。这三道不产出新特征,只把已有的两个特征锁进同一个状态里。两种做法的差价就落在这三道工序里;也只有合装,能让半圆承托面和内孔共用一根轴线。
复检读出来是多少?
重跑在合装状态下读到 0.02 mm,落在 0.03 mm 判据以内,用的是同一把千分尺、同样的三个点。量具、读数位置和合装扭矩三者固定,这个数才能跨批比较。夹着爪量出来的数不能拿来比,那量的是另一件工件。
其余特征各有各的量具放行,三坐标报告 带的是 0.05 mm 的同轴度标注。下面这张表,是首件报告必须点名的项。
| 项目 | 目标(mm) | 允许(mm) | 量具 |
|---|---|---|---|
| 内孔直径 | Ø60 H8 | 按图纸 H8 公差 | 内径千分尺 |
| 内孔椭圆度 | 0.03 | 合装后 0.03 以内 | 内径千分尺,三点 |
| 剖分面平面度 | 0.05 | 0.05 以内 | 平板加塞尺 |
| 承托面与内孔同轴度 | 0.05 | 0.05 以内 | 三坐标测量机 |
| 法兰孔 4×Ø9 | 位置度 Ø0.3 | Ø0.3 以内 | 通止规,试装 |
这个案例不能证明什么?
这个案例证明的是一条链:80 套一批里有五套内孔椭圆,改成合装镗孔加一道去应力时效之后回到 0.02 mm,读数取在合装状态下。它不证明整条产线的良率,因为整份记录只有一批、一副模具和一套镗孔装夹。
使用条件划出边界。这只轴承座装在室内,环境里有油雾和振动;跑在室外、或承受交变载荷的零件,不在这份记录里。边界写清楚,报价才不会把一个室内件的工艺套到室外件上。壁厚往上加、批量往下走时,砂型铸铝和铸铁两条路都还开着;要在两者之间 比较,就从内孔和剖分面这两个特征比起。
同样的规律也出现在别的铸后机加件上:有一套把压铸与 CNC 排在同一张订单里的 铰链项目,靠先定基准、再走两道工序守住了配合。把图纸发过来,标上内孔、剖分面和安装面,再写上批量,报价就能把合装镗孔与去应力时效从铸造本身拆出来单算。图纸上的基准、剖分面的平面度和批量大小,缺一项,报价就只能给一个区间。
