
إطار روبوت من صب الألمنيوم بالقوالب: 1.5 مم وT6
يحمل إطار روبوت مصبوب من ADC12، في مسار صب الألمنيوم بالقوالب، ثلاثة مطالب لا يضبطها فحص واحد ولا تضبطها خطوة واحدة: جدار بسمك 1.5 مم، ومقاعد وصل داخل ±0.02 مم، وهدف 400 ميجاباسكال بعد المعالجة الحرارية T6. فالجدار يُحسم أثناء امتلاء القالب، والمقاعد بعد التسقية، وهدف الشد داخل الفرن. والمسار الذي يحفظ الثلاثة معًا يمضي على صب بالتفريغ، ثم إزالة البوابات، ثم T6، ثم التقويم، ثم التشغيل باستخدام CNC، ثم الأنودة القوسية مع الإخفاء، ثم الفحص النهائي.
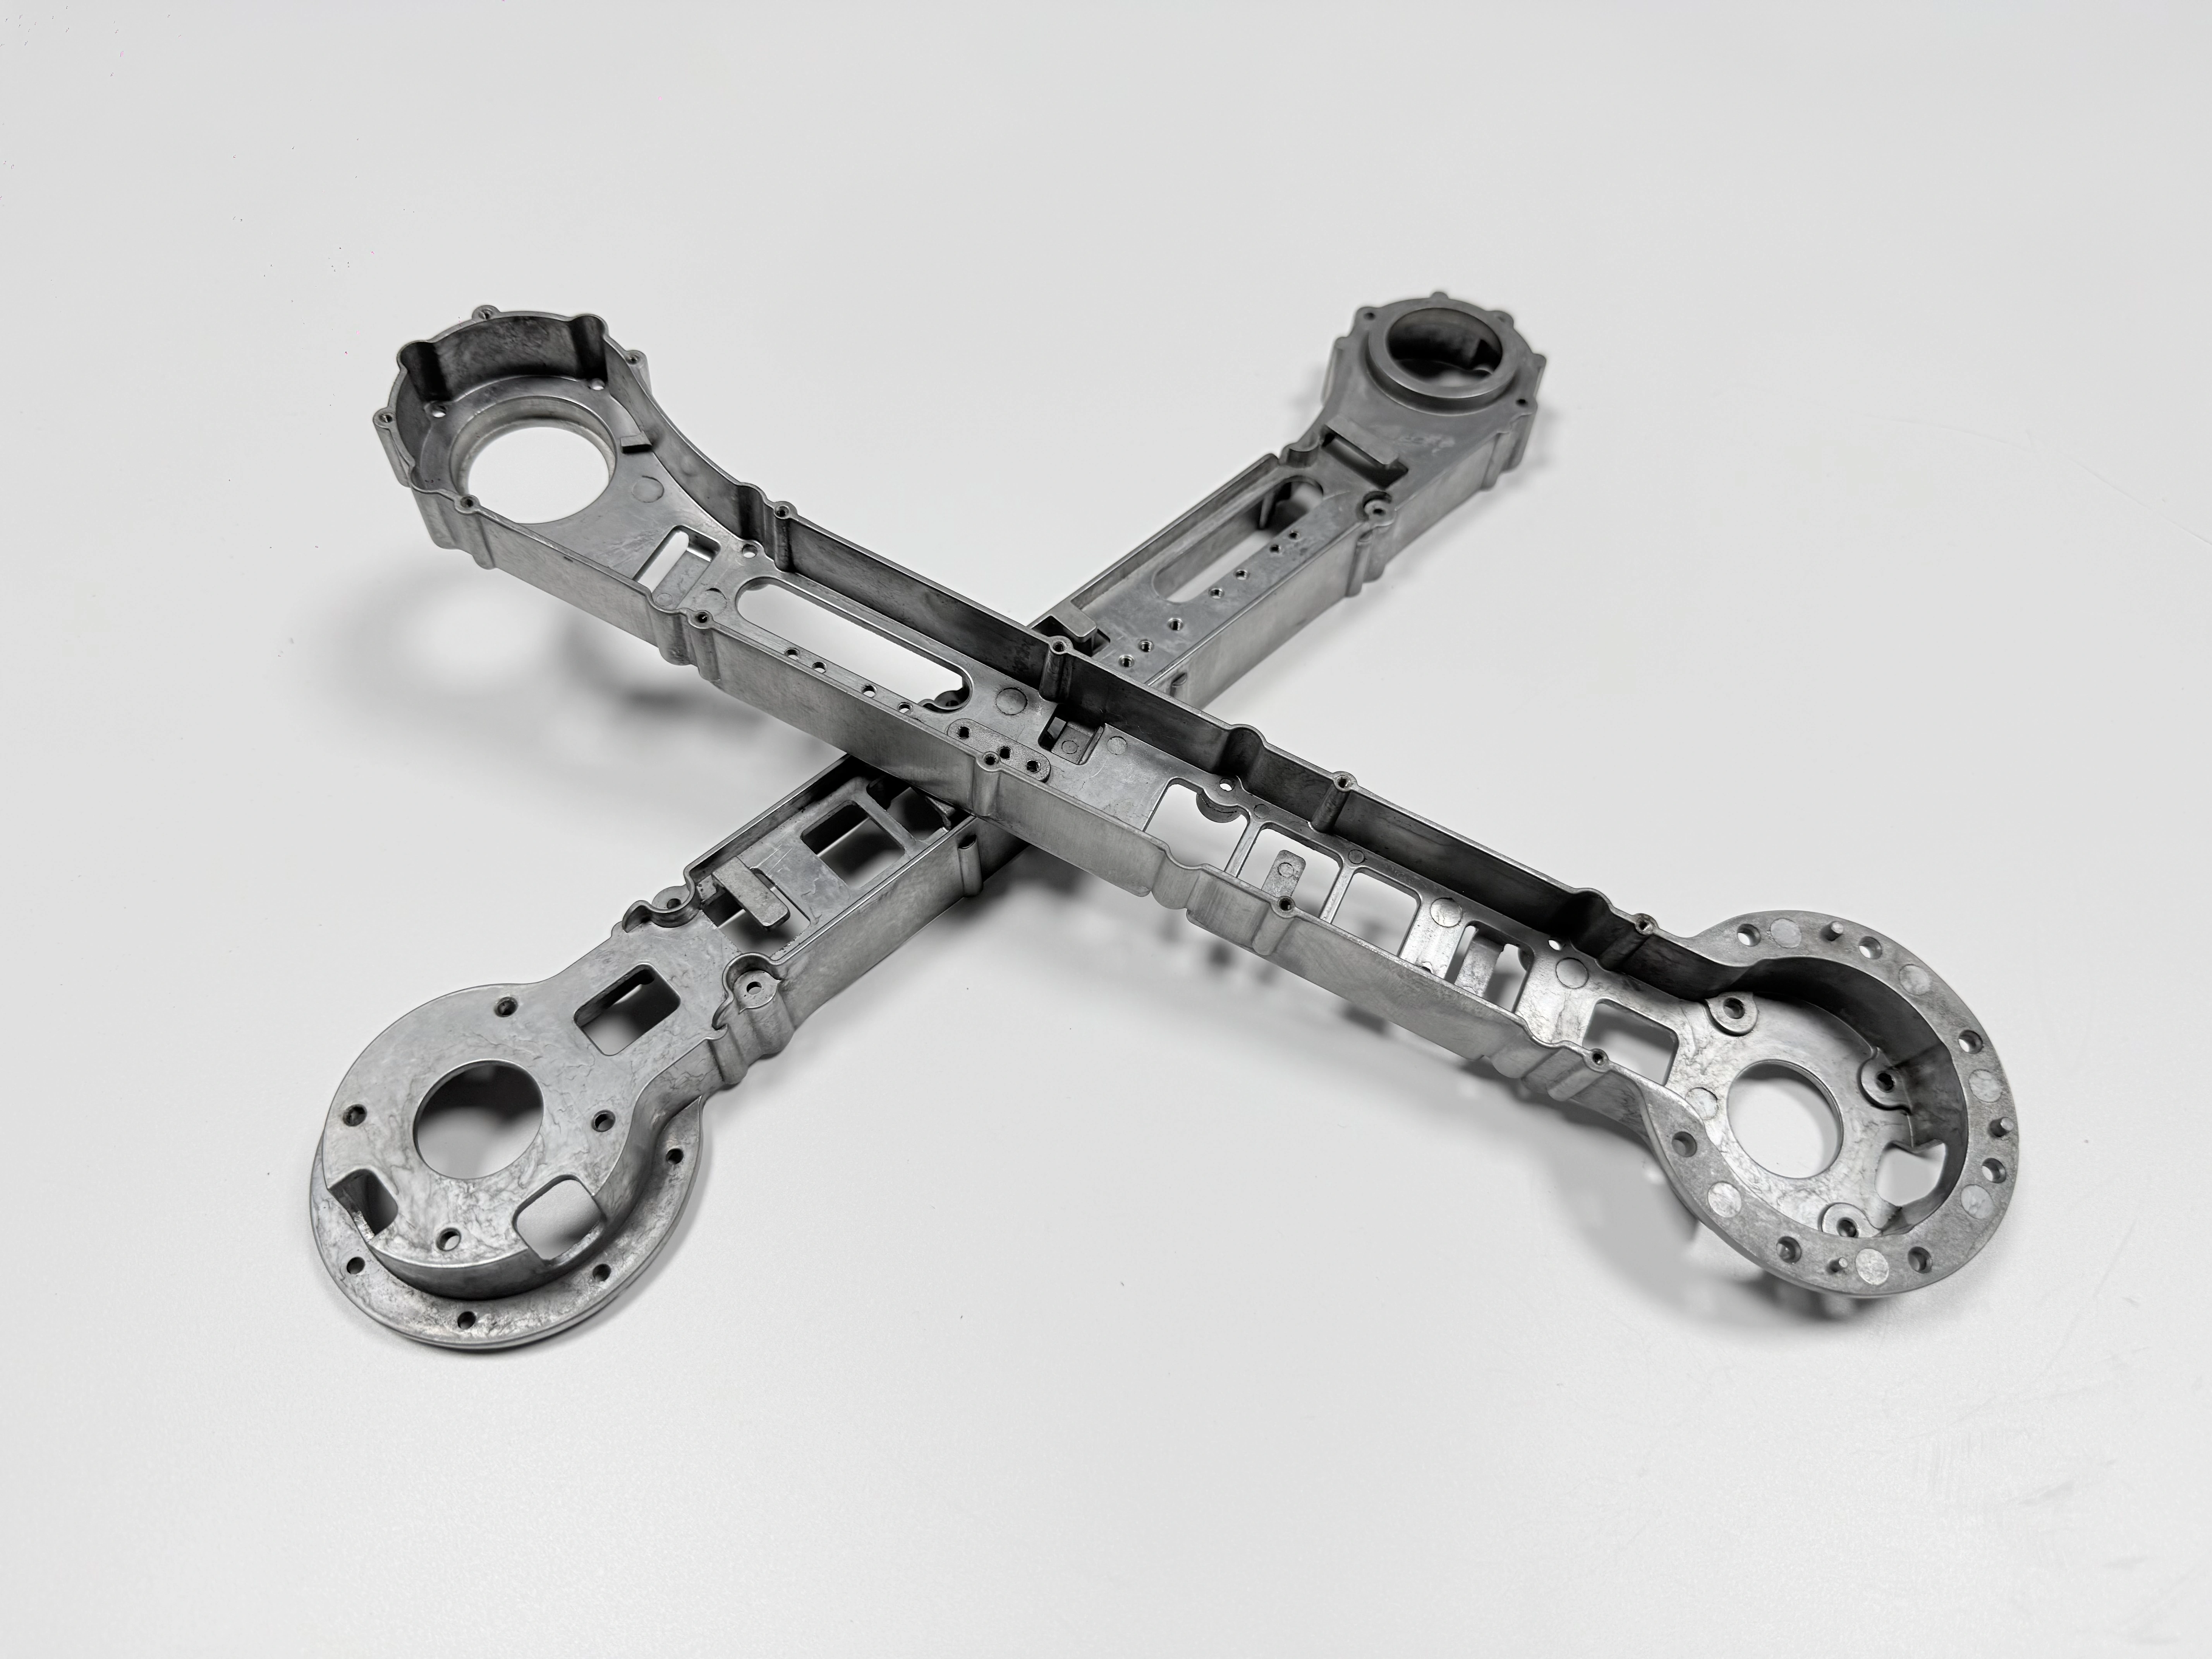
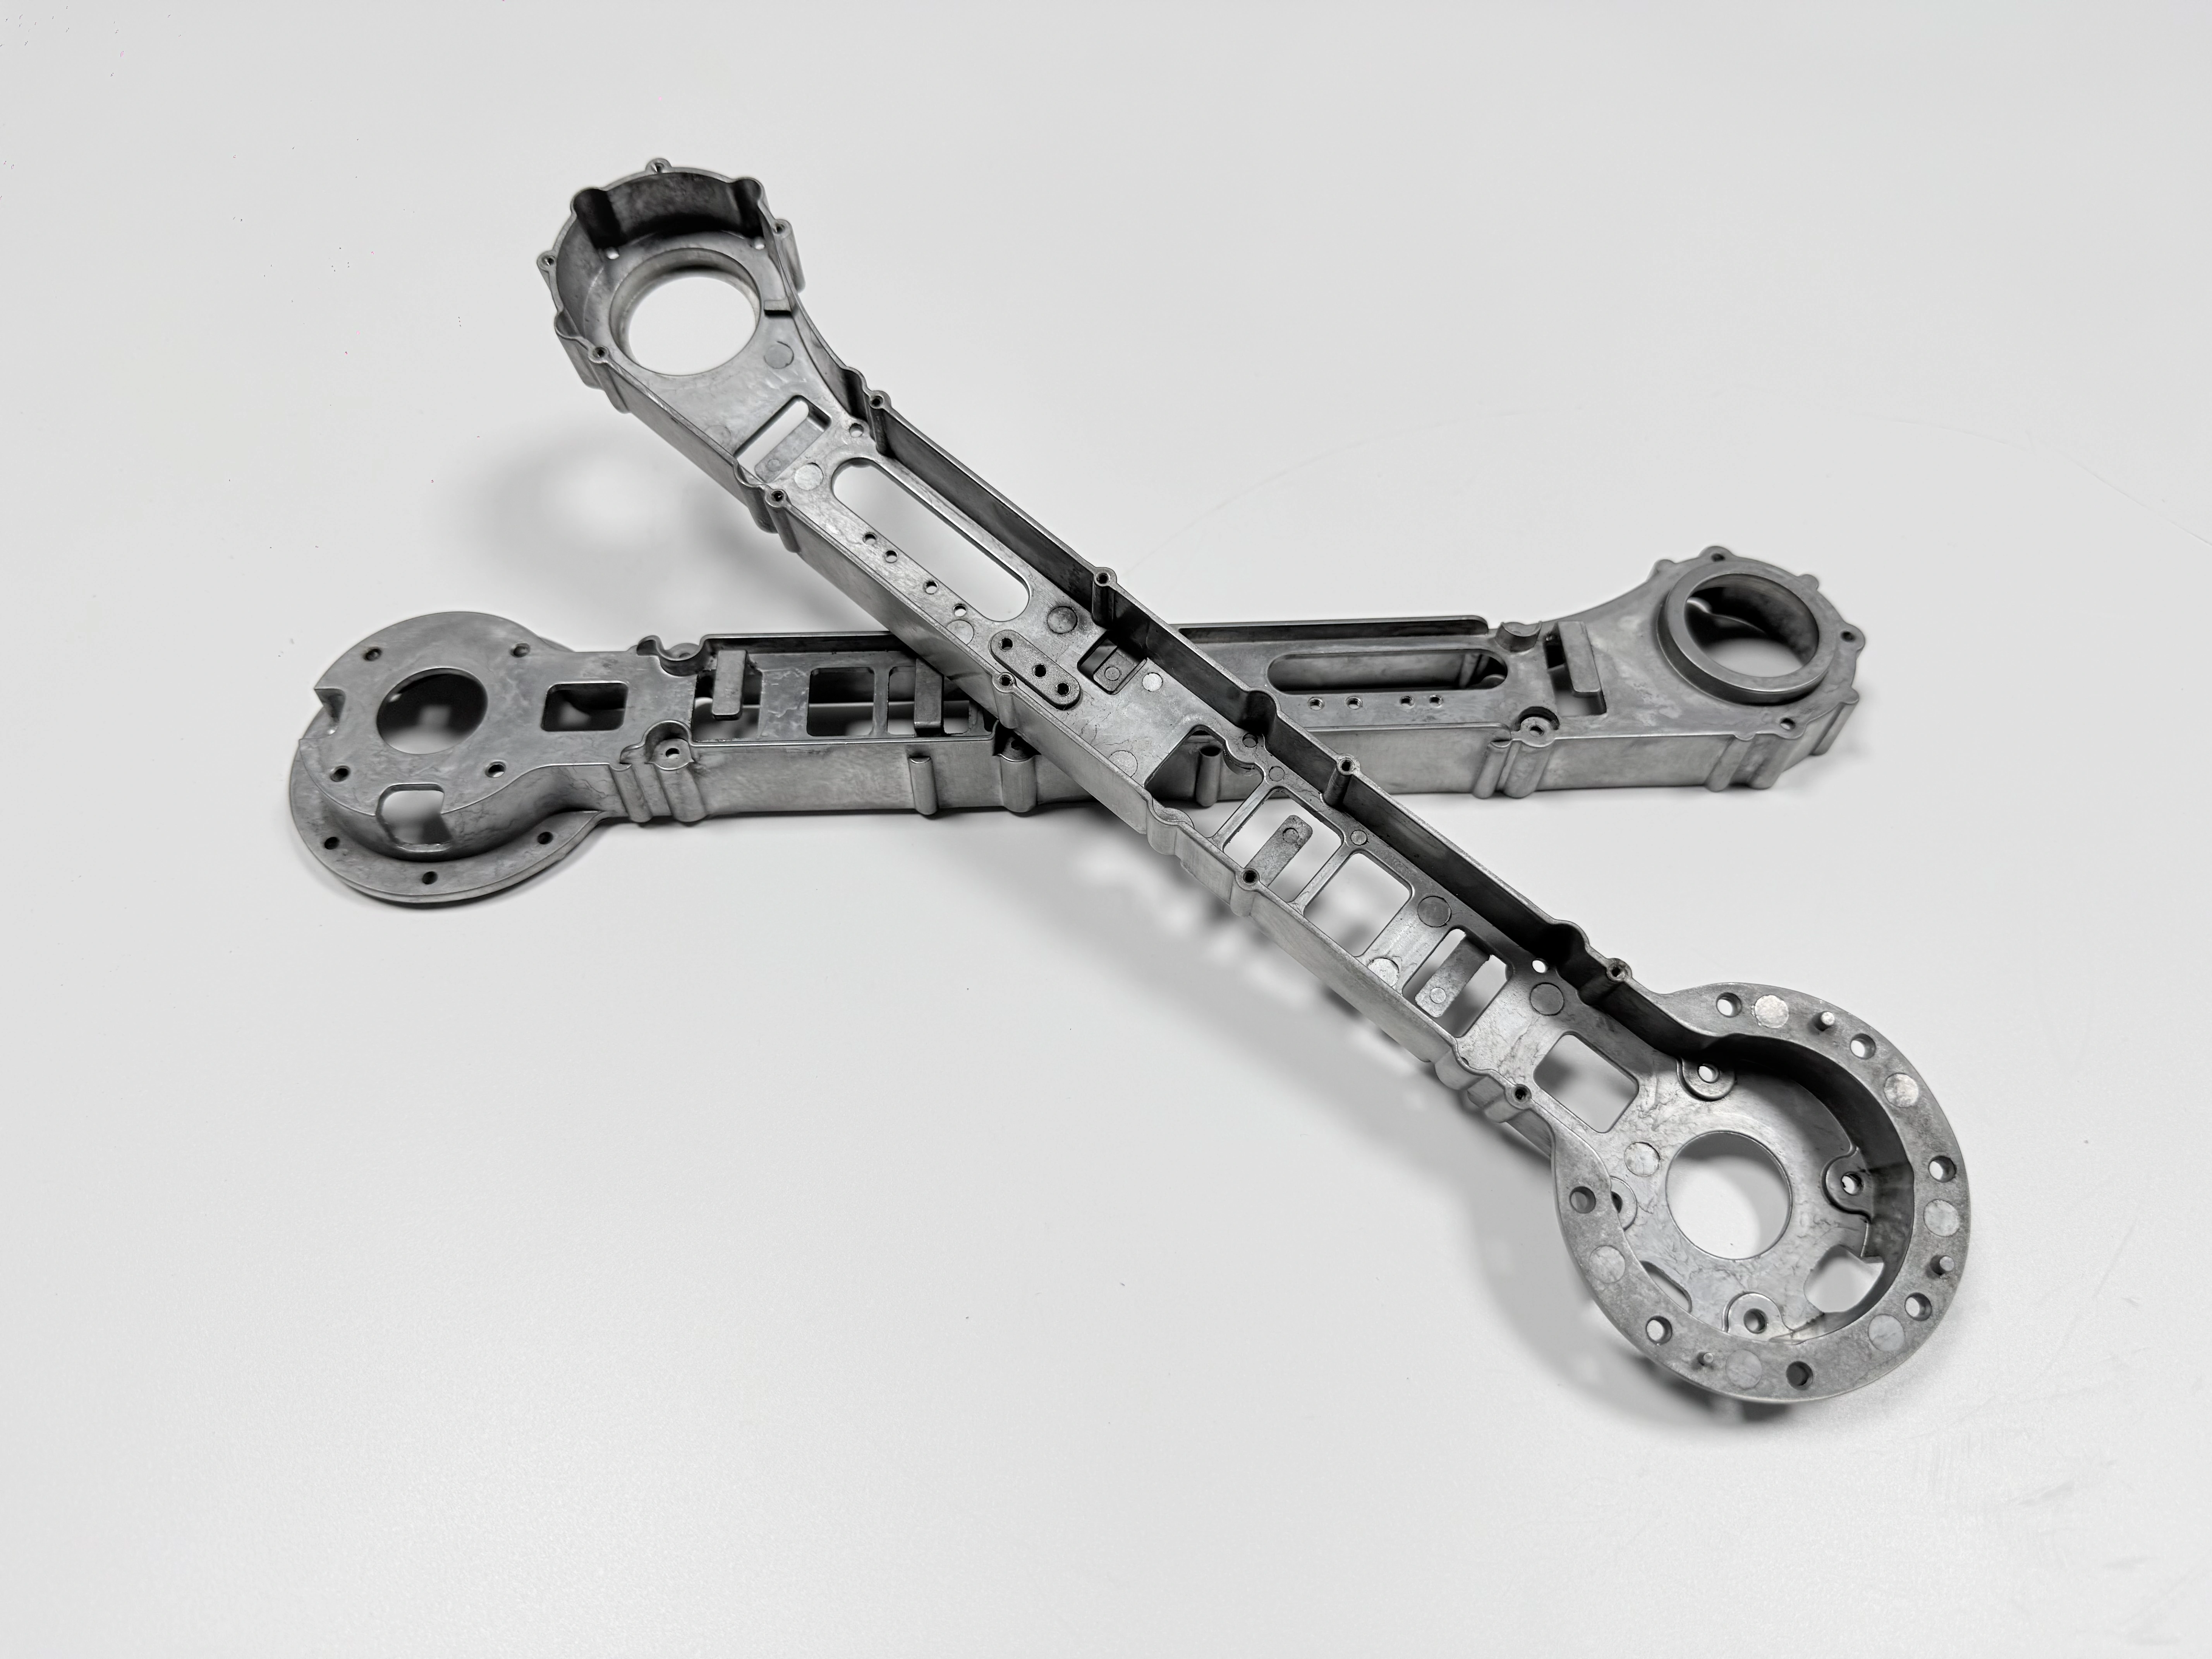
ثلاثة أرقام على قطعة واحدة: 1.5 مم و±0.02 و400 ميجاباسكال
كل مطلب من الثلاثة ينكسر في مرحلته هو، فلا يُفرج فحص واحد عن الثلاثة معًا. الجدار الذي يقصر عن 1.5 مم يظهر في فحص الامتلاء، والمقعد الذي يخرج عن ±0.02 مم يظهر على آلة القياس الإحداثي (CMM) بعد القطع، وهدف الشد الذي يفوته يظهر على قضيب اختبار. وعرض السعر الذي يطوي الثلاثة في تسامح تشغيل واحد خسر الأولين سلفًا، لأن ما يظهر في القطع لا يعيد ما ضاع في الامتلاء.
تخرج القطعة من القالب خامة مصبوبة تحمل على الوصلات احتياطيًا يبقى للقطع، وليس فيها وجه مشغّل بعد. والسبيكة ADC12، وأقرب درجة لها في ASTM B85 هي A383، والجدار 1.5 مم هدف على الرسم لا قيمة معتادة تُترك للورشة. والجدول 1 يقرن كل رقم من هذه الأرقام بالخطوة التي تضبطه والفحص الذي يثبته.
المطلب | الهدف (mm / MPa) | يُضبط عند | يُثبته |
|---|---|---|---|
الجدار | 1.5 mm | امتلاء بالتفريغ، تجويف واحد، فائض عند الطرف البعيد | أشعة سينية أو تصوير مقطعي محوسب (CT) |
مقعد الوصل | ±0.02 mm | التقويم، ثم التشغيل باستخدام CNC من المرجع | خريطة نقاط CMM |
استواء المقعد | 0.03 mm | القطع الأخير على الوجه المشغّل | CMM في الحالة الحرة |
موضع الثقوب | ±0.02 mm | المثبّت والبرنامج بعد القطع | خريطة نقاط CMM |
قوة الشد | 400 MPa هدف | T6 عند 490–510 °C، ثم تعتيق عند 150–170 °C | قضيب اختبار وفق ASTM B557 |
ما يجب أن يحسمه الرسم قبل أدوات القالب
يحسم الرسم أربعة بنود قبل قطع القالب: وجه المرجع، والاحتياطي المتروك عليه، وقائمة الإخفاء، وحالة المعالجة الحرارية. فرسم إطار يذكر ADC12 وسمك الجدار ويترك المرجع للورشة ينتج خامات لا تتبادل بين دفعة وأخرى، ويظهر الفرق عند أول تجميع بين دفعتين. والمرجع هو مقعد الوصل المشغّل؛ والجدار المصبوب بسمك 1.5 مم لا يصلح مرجعًا.
وعلى الاحتياطي أن يغطي تشوه التسقية مع القطع، وإلا نقص المعدن قبل أن يبلغ القاطع الهدف. سمِّ الوجه، والسماحية المتروكة عليه، وكل مقاس يُقاس منه، على ورقة واحدة. واستراتيجية المرجع للقطع المصبوبة والمشغّلة تبدأ من هذه التسمية، وسطر المعالجة الحرارية يقرأ T6 رهن تأكيد الورشة، لا وعدًا نهائيًا.
تجويف واحد وH13 وتفريغ: لماذا يبدو القالب هكذا
جدار 1.5 مم يحتاج نافذة امتلاء لا يمنحها قالب متعدد التجاويف عند مقاس هذه القطعة. فالتجويف الواحد يحفظ وزن الطلقة ومساحة التهوية متناسبين، ويسحب نظام التفريغ الغاز من امتلاء واحد بدل أربعة. والقالب مقطوع من فولاذ H13 للعمل الساخن، بهدف تصميمي 200,000 طلقة.
ويقف الفائض عند الطرف البعيد من الجدار الرقيق، حيث يصل المعدن آخرًا وأبرد. وH13 يحفظ تفاصيل الجدار على مدى التشغيل، ويحتمل الدورات الحرارية التي يراها قلب رقيق. والتجويف الثاني يضاعف الإنتاج وينصف نافذة الضغط في الوقت نفسه، فقرار أدوات القالب يتبع سمك الجدار ونافذة الامتلاء، لا عدد القطع في الساعة.
سيناريو هندسي افتراضي: إطار هيكل خارجي بمقاس 320×180×90 مم، وجدار بسمك 1.5 مم، وهدف وزن نهائي من 1.2 إلى 1.8 kg. والأرقام أهداف على الرسم، لا دفعة مقاسة. وعند هذا المظروف، يحفظ التجويف الواحد مسافة الامتلاء داخل نافذة تستطيع طلقة تفريغ واحدة حفظها.
امتلاء 1.5 مم بلا تصلب بارد: أين يتوقف المعدن
عند 1.5 مم تفقد جبهة المعدن الحرارة إلى القالب على الوجهين، وقد تتجمد قبل أن تلتقي جبهتان. والنتيجة تصلب بارد: طية تُقرأ خطًا على السطح، وشرخًا تحت الحمل. والضغط وحده لا يغلقها، لأن جبهة متجمدة لا تُدفع إلى جدار، وزيادة الضغط تدفع المعدن حولها لا داخلها.
والتفريغ يخفض الغاز الذي على الجبهة دفعه، والبوابة الموجّهة إلى نتوء الوصل السميك تحفظ أسرع معدن متجهًا إلى المقطع الرقيق. ثم على الفائض أن يكون كبيرًا بما يكفي لاستقبال الجبهة الباردة، وإلا توقف السريان عند حافة الجدار. ولا شيء من ذلك يظهر على السطح، فالفحص الذي يُحتسب هو الأشعة السينية أو التصوير المقطعي المحوسب (CT).
وجدار 3 مم على الإطار نفسه يخفي الفشل مدة؛ أما عند 1.5 مم فالنافذة تنغلق أسرع من رد فعل المشغّل. ونقطة بدء سمك الجدار تشرح من أين يأتي هذا الحد على حاوية، ولماذا يبقى 3 مم نقطة بدء لا هدفًا.
T6 عند 490–510 °C: بوابة الانتفاخات
نافذة T6 هي الموضع الذي يُحسم فيه هدف 400 ميجاباسكال وخطر الانتفاخات معًا. فالمعالجة بالمحلول عند 490–510 °C تُدخل النحاس والسيليكون في المحلول، والتسقية تثبّت البنية، والتعتيق عند 150–170 °C يُرسّب طور التقوية. والرقم 400 ميجاباسكال هدف لتلك الحالة النهائية؛ والسبيكة كما تُصب لا تُطالب به.
تتمدد مسام الغاز مع تلين المعدن عند حرارة المحلول، والمسام القريب من القشرة يرفعها. ولهذا يجري الصب بالتفريغ قبل T6 لا بعده: فالغاز يجب أن يخرج من المصبوب قبل أن يراه الفرن. وتُثبت جدوى ذلك على إطار معيّن مع ورشة المعالجة الحرارية قبل قطع القالب، لا بعد أول دفعة.
وحين لا تحتمل قراءة الغاز T6، فالبديل T5، ويتغير الرسم معه لأن الحالة والهدف يتحركان معًا. وقضيب اختبار يُصب مع القطعة ويُشد وفق ASTM B557 يبلّغ ما فعله الفرن بتلك الصهرة. والمعالجة الحرارية لمصبوبات الألمنيوم تغطي النافذة نفسها من جهة التعدين.
التقويم: بين التسقية والقطع
التقويم موجود لأن التسقية تترك الإطار خارج احتياطي القطع. فجدار 1.5 مم يبرد قبل نتوء الوصل، فيلتوي الإطار نحو الجانب السميك. والتقويم بعد T6 وقبل التشغيل باستخدام CNC يعيد الخامة إلى وضعها؛ وإن أُسقط من المسار، نفد المعدن على القاطع في زاوية، وظهر النقص على القطعة لا في البرنامج.
وترتيبان ممكنان، والجدول 2 يضعهما جانبًا إلى جانب. أحدهما يحفظ ±0.02 مم على المقعد؛ والآخر ينقل الخطأ إلى ساعات تشغيل وإلى سلة المرفوض.
الترتيب | ما يحفظه (mm) | ما يكلّفه | أين يفشل |
|---|---|---|---|
قوّم بعد T6، ثم اقطع | مقعد داخل ±0.02 mm مع احتياطي يبقى للقطع | خطوة كبس واحدة وفحص إجهاد متبقٍ | التواء يرتد بعد الكبس |
اقطع أولًا وقوّم بعدها | مقاس القطع كما خرج من الماكينة | قطع ثانٍ على كل مقعد وإعادة فحص | التقويم يحرّك المقعد الذي قُطع للتو |
ويُقطع المقعد بعد التقويم من المرجع، وهدف الاستواء 0.03 مم يخرج من ذلك القطع. والتشوه المتبقي بعد الكبس يظهر استدقاقًا عبر المقعد، ولهذا تحسم خريطة نقاط CMM لا قراءة واحدة.
CNC: ±0.02 مم على مقعد الوصل
يُقطع مقعد الوصل والثقوب في تجهيز واحد من المرجع نفسه، فيتقاسم المقعد وشبكة الثقوب مرجعًا واحدًا. ومقعد محفوظ عند ±0.02 مم نتيجة تشغيل، لا يصمد إلا إذا اتفق الاحتياطي والمثبّت والبرنامج. والتجهيز الثاني يضيف خطأ ثانيًا إلى المجموع، قبل أن يلمس القاطع المعدن.
وتثبيت جدار 1.5 مم يقوّسه. فالمثبّت يدعم النتوء ويشد قرب موضع القطع، فلا يحمل الجدار الرقيق حمل المشابك، وتُفحص القطعة كما ستُربط. والتشغيل باستخدام CNC للمسبوكات يبدأ من حالة الخامة، وتصميم المثبّت للمسبوكات المشغّلة يغطي خطة الدعم.
المقعد الذي يقرأ داخل التسامح في المثبّت وخارجه على اللوح مشكلة تثبيت لا مشكلة قاطع. وتلك القراءة تعيد الإصلاح إلى المثبّت لا إلى البرنامج.
استواء 0.03 وموضع الثقوب ±0.02: ما الذي تقرأه آلة القياس الإحداثي
يُقرأ الاستواء 0.03 مم على الوجه المشغّل في الحالة الحرة، قبل ربط الإطار بأي شيء. وقراءة على اللوح والقطعة مشدودة تقيس المثبّت لا القطعة. وعلى الرسم أن يسمّي الحالة المعتمدة، وإلا بلّغ مفتشان نتيجتين من إطار واحد، وكلاهما على صواب.
ويُفحص موضع الثقوب عند ±0.02 مم على خريطة نقاط CMM تغطي الشبكة، لا على ثقب واحد. ويمكن للثقوب المطوّلة في الإطار المقابل أن تخفف ذلك البند، والقرار يُتخذ قبل بناء المثبّت. والتشغيل اللاحق للمسبوكات يحمل القطع وإعادة الفحص في إفراج واحد.
الأنودة القوسية (MAO): غشاء ينمو في الاتجاهين
تُنمّي الأنودة القوسية (MAO) غشاءً سيراميكيًا من الألمنيوم نفسه، ولا طبقة أساس مطلية تحتها تُقشَّر. فالغشاء يستهلك المعدن إلى الداخل ويبني إلى الخارج، فيقف وجه مطلي فوق السطح المقطوع، ويضيق تجويف مطلي. والملاءمة أول ما تغيّره العملية في القطعة.
وسماكة الغشاء على هذه السبيكة قيد القياس، فيترك الرسم الرقم مفتوحًا، وتحمي قائمة الإخفاء الملاءمة. فالمقاعد وأسنان اللولب ونقاط التأريض والمراجع تبقى عارية. والقطعة التي تُطلى قبل القطع الأخير تفقد تسامح المقعد الذي شُغّل عليه، ولا يعيده الطلاء.
ولذلك يجري الطلاء بعد التشغيل باستخدام CNC، ويقيس مقياس سماكة الغشاء ما أنتجه الحوض. وطلاء الأنودة القوسية على الألمنيوم يغطي منظومة الطبقات، وعملية الأنودة القوسية تشرح كيف يتشكل الغشاء.
الإخفاء قرار على الرسم: احسمه قبل أمر الشراء
أربعة أوجه تبقى عارية: أسنان اللولب، والملاءمات، ونقاط التأريض، والمراجع. والبند المُغفَل لا يظهر عند حوض الطلاء، لأن الغشاء يبدو منتظمًا على المنطقة المخفية وعلى السن اللولبي سواء. إنما يظهر في التجميع، حين ينشب البرغي أو لا يُغلق مقعد، وتكون الدفعة على الخط أصلًا.
والعلاج توسيع أو إعادة قطع، وكلاهما يكلّف تمريرة ثانية على كل قطعة في الدفعة. وقائمة الإخفاء مكانها الرسم وأمر الشراء، ويُشغَّل مقياس الذهاب/عدم الذهاب بعد الطلاء قبل أن تبلغ القطع خط التجميع. والتشطيب السطحي يغطي الخيارات حول خطوة الطلاء.
الفحص: ست طرق قبل الإفراج
ستة فحوص تُفرج الدفعة، وكل واحد يجيب عن فشل لا تراه البقية. فقضيب اختبار يُشد وفق ASTM B557، وأشعة سينية أو تصوير مقطعي محوسب يغطي الجدار الرقيق، وخريطة نقاط CMM تغطي المقاعد، ومقاييس الذهاب/عدم الذهاب تغطي الأسنان اللولبية. ويأخذ الطلاء قراءة سماكة غشاء قيد القياس، ويأخذ التشطيب اختبار رذاذ ملحي، ومعياره ومدته قيد القياس على الرسم.
وسجل دفعة يحمل الستة يمكن مقارنته بالدفعة التالية؛ أما سجل فيه أرقام CMM وحدها فلا. وحالة إطار مصبوب من الألمنيوم بالقوالب تبيّن مجموعة السجلات نفسها على إطار أصغر. وخريطة مخاطر المسامية تغطي كيف تُقبل قراءة غاز أو تُرفض.
والفشل الذي يربط الستة معًا هو الفشل المستتر: تمتلئ القطعة، ويبدو السطح سليمًا، ولا يظهر الانتفاخ إلا بعد T6. ضع الفحوص الستة ومقاييسها على الرسم قبل أن يخرج طلب العرض.
الأسئلة الشائعة
