
Korrosionsschutzbeschichtung für Aluminium: Wie Käufer Gussteile schützen
Die beste Korrosionsschutzbeschichtung für Aluminium ist das Beschichtungssystem, das zur tatsächlichen Legierung, Gussoberfläche, Umgebung, Montage und Wartungsplan passt. Eloxieren, Konversionsbehandlung, Flüssiglack, Pulverbeschichtung und Mikrolichtbogen-Oxidation schützen auf unterschiedliche Weise; keines ist universell überlegen.
Ein Beschichtungsname allein kann Lochfraß an einem Kratzer, Spaltkorrosion unter einer Dichtung, Kontaktkorrosion um einen Stahlbefestiger, Blasenbildung über eingeschlossener Verunreinigung oder Haftungsverlust nach schlechter Vorbehandlung nicht verhindern. Diese Ausfälle werden durch Substratqualität, Reinigung, Kantendesign, Schichtreihenfolge, Schichtdicke, Maskierung und Prüfkriterien ebenso kontrolliert wie durch die Chemie der Deckschicht.
Käufer sollten zuerst die Exposition definieren und dann die gesamte Route auf produktionsnahen Gussteilen qualifizieren. Das Freigabepaket sollte Legierung und Charge, Oberflächenvorbereitung, Vorbehandlung, Beschichtungscharge, Aushärtung, maskierte Maße, Haftung, Korrosionstest, Aussehen, Verpackung und Reparaturanweisungen verbinden.
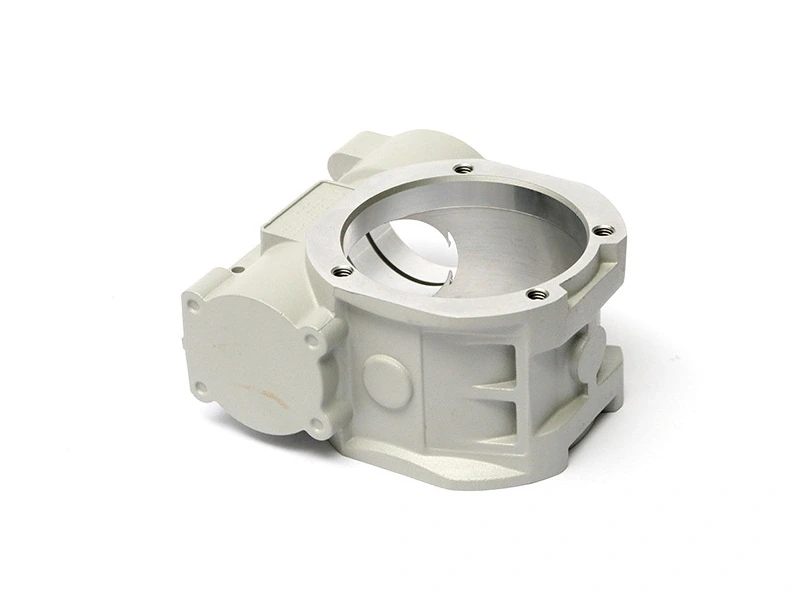
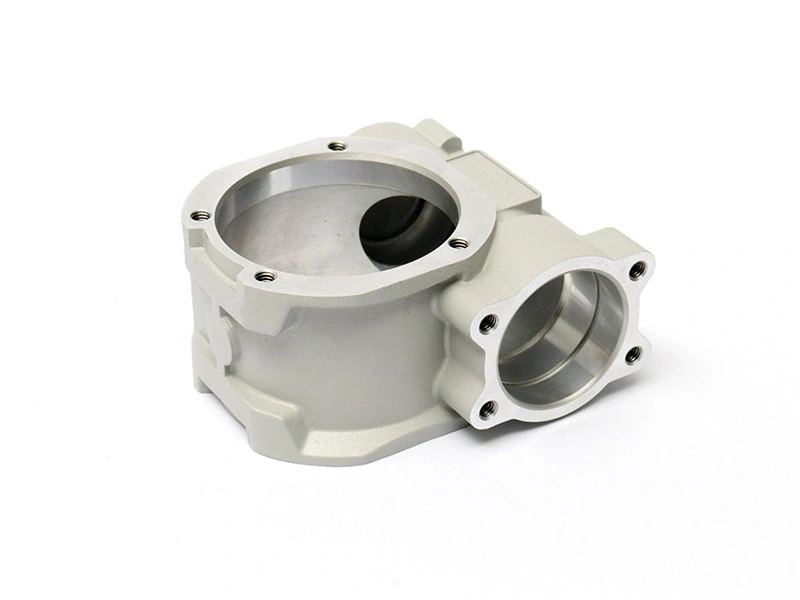
Was verursacht Korrosion an Aluminiumgussteilen?
Aluminium bildet ein dünnes natürliches Oxid, aber das macht nicht jedes Gussteil korrosionsbeständig. Chlorid kann den lokalen Schutz destabilisieren und Lochfraß initiieren. Stehende Feuchtigkeit unter Dichtungen, Überlappungen oder Befestigerköpfen erzeugt Spalte mit unterschiedlichen Sauerstoffbedingungen. Kontakt mit einem edleren Metall in einem Elektrolyten kann galvanischen Angriff auf freiliegendes Aluminium antreiben. Alkalische oder saure Chemikalien können das Oxid oder die Beschichtung auflösen.
Gussteile fügen Oberflächenvariablen hinzu. Siliziumreiche Bereiche, kupferhaltige Phasen, Oxide, Porosität, Bearbeitungsfreilegung und Resttrennmittel können die Vorbehandlung und das Erscheinungsbild weniger gleichmäßig machen als auf einem Walzprobekörper. Strahlen kann eine nützliche Textur erzeugen, aber auch Verunreinigungen in die Oberfläche falten oder eine kritische Kante abrunden, wenn es unkontrolliert ist. Eine Beschichtung kann einen Riss nicht überbrücken oder schwere Porosität dauerhaft reparieren.
Die Konstruktionsgeometrie initiiert oft das Versagen. Scharfe Kanten erhalten weniger organische Filmbedeckung. Sacklöcher halten Reiniger oder Spülwasser zurück. Horizontale Taschen speichern Wasser. Eine Maskierungslinie kann ein schmales blankes Band neben der Beschichtung hinterlassen. Stahleinlagen, Edelstahlschrauben und Kupferleiter können galvanische Paare erzeugen, wenn nicht Isolation, Abdichtung und Entwässerung geplant sind.
Korrosionsmechanismus | Typischer Auslöser | Design- oder Prozesskontrolle | Nachweis |
|---|---|---|---|
Lochfraß | Chlorid, Beschichtungspore oder lokaler Schaden | Kompatible Legierung/System, durchgehende Abdeckung und Schadensregel | Relevanter Expositionsprüfung und Ritz-/Defektbewertung |
Spaltkorrosion | Eingeschlossener Elektrolyt unter Dichtung, Überlappung oder Befestiger | Entwässerung, Dichtungsdesign, Vorbehandlung und geschützte Verbindung | Montagebezogene Expositionsprüfung |
Kontaktkorrosion | Verschiedene Metalle in nasser Umgebung verbunden | Materialpaarung, Isolation, Abdichtung und geschützte blanke Zonen | Kontaktkarte und repräsentativer Verbindungstest |
Unterwanderungskorrosion | Schlechte Haftung, Ritz, Verunreinigung oder Wassereintritt | Reinigung, Konversionsschicht, Kantenabdeckung und Reparatur | Haftung plus kontrollierte Ritz-Exposition |
Chemischer Angriff | Reiniger, Säure, Lauge, Kraftstoff oder Prozessflüssigkeit | Chemiespezifische Beschichtung und Wartungsgrenzen | Tauch-, Punkt- oder zyklischer Test passend zur Chemikalie |
Wie die Umgebung die Beschichtungsentscheidung verändert
Die Umgebung verändert sowohl den Beschichtungskandidaten als auch die erforderlichen Nachweise. Ein trockenes Innenraumgehäuse kann Aussehens- und Handhabungsschutz benötigen. Außenanlagen fügen UV, Temperaturwechsel, Regen und Kondensation hinzu. Küstenaerosol fügt Chloridablagerung und Nass-/Trockenzyklen hinzu. Eintauchen fügt Wasserchemie, Sauerstoffgradienten und Abdichtungsdetails hinzu. Abrieb oder chemische Abspritzung kann eine sonst haltbare Barriere entfernen.
Umgebung | Hauptmechanismus | Beschichtungssystem-Bedarf | Validierung |
|---|---|---|---|
Kontrollierte Innenraum | Feuchtigkeit, Fingerabdrücke und gelegentliche Kondensation | Stabiles Aussehen und Grundbarriere mit kompatibler Vorbehandlung | Haftungs-, Film- und Handhabungsprüfung |
Außen UV und Regen | Wassereintritt, UV-Abbau und thermische Wechsel | Bewitterbare Deckschicht, Kantenabdeckung und Entwässerung | UV-/Bewitterung plus Haftung und zyklische Feuchtigkeit nach Bedarf |
Küstenaerosol | Chlorid-Lochfraß, Ritz-Kriechen und galvanische Verbindungen | Robuste Vorbehandlung, Barriere, abgedichtete Verbindungen und Reparaturplan | Ritz-Korrosionstest und repräsentative Montageprüfung |
Eintauchen oder Spritzwasser | Chemische Kompatibilität, Spalte und Beschichtungspermeabilität | System für tatsächliche Flüssigkeit und Temperatur qualifiziert | Tauch- oder zyklische Flüssigkeitsexposition mit definierten Versagenskriterien |
Industrielle chemische Reinigung | Wiederholter Reiniger- oder Lösungsmittelkontakt | Chemisch kompatibler Film und kontrollierte Reinigungsanweisung | Konzentrations-, temperatur- und zeitspezifische Exposition |
Abrasiver Umgang | Filmdurchtrennung, Absplitterungen und exponierte Kanten | Härteres oder zäheres System plus Verpackung und Reparatur | Abrieb-/Schlagprüfung und Korrosionsprüfung nach Schaden |
Bewerten Sie Systeme nicht nur nach neutralen Salzsprühstunden. Der Test kann für den Prozessvergleich unter einem festgelegten Standard nützlich sein, aber er reproduziert nicht UV, echte Nass-/Trockenzyklen, chemische Verunreinigungen, Verbindungsgeometrie, Wartung oder alle galvanischen Kontakte. Eine Beschichtung, die in einem beschleunigten Test gut abschneidet, kann durch einen Feldmechanismus versagen, den der Test nicht darstellt.
Die bestehende FAQ zu Küstenbeschichtungen enthält die prägnante Küstenempfehlung. Eine Projektqualifizierung benötigt dennoch die exakte Legierung, Teilegeometrie, Vorbehandlung, Deckschicht, Maske und Montagebedingung.
Wie Aluminiumlegierung und Gussqualität die Beschichtungsergebnisse beeinflussen
Die Legierungschemie verändert das Substrat, das für die Vorbehandlung verfügbar ist. Siliziumreiche Gusslegierungen können ein ungleichmäßiges eloxiertes Erscheinungsbild zeigen, während Kupfer und intermetallische Phasen die Korrosion und Oberflächenreaktion beeinflussen können. Der Käufer sollte die Güte und Norm identifizieren, anstatt für ein unbekanntes Gussteil „Aluminiumbeschichtung“ anzufragen.
Die Gussqualität beeinflusst organische Beschichtungen anders als Konversionsschichten. Offene Poren können Reiniger oder Wasser zurückhalten. Eingeschlossenes Gas kann sich während eines Pulver-Einbrennzyklus ausdehnen und Nadellöcher oder Blasen bilden. Dichte Trennmittelreste können der Reinigung widerstehen. Oxidfalten oder Kaltläufe können durch einen dickeren Film nicht korrigiert werden. Die Bearbeitung legt eine frische, zusammensetzungsmäßig unterschiedliche Oberfläche frei und öffnet oberflächennahe Diskontinuitäten.
Substratfaktor | Möglicher Beschichtungseffekt | Kontrolle | Verifizierung |
|---|---|---|---|
Legierungschemie | Konversions- oder Eloxiergleichmäßigkeit, Korrosion und Aussehensänderung | Kontrollierte Güte, Charge und Versuch mit tatsächlichem Substrat | Materialprotokoll und qualifizierte beschichtete Proben |
Trennmittelrückstand | Lokale Benetzungsstörung oder Haftungsverlust | Stabile Guss-Trennmittelpraxis und Reinigungsfenster | Wasserbruchtest oder validierte Sauberkeits-/Haftmethode |
Offene Porosität | Eingeschlossene Chemie, Ausgasen und Nadellöcher | Gusskontrolle, Brennen oder Prozessreaktion falls qualifiziert | Visuelle, Haftungs- und Porositäts-Defektaufzeichnung |
Gestrahltes Textur | Verändert Rauheit, Filmbedarf und Kantengeometrie | Strahlmittel, Druck, Abstand, Abdeckung und Verschmutzungskontrolle | Oberflächenstandard und Beschichtungsversuch |
Bearbeiteter Bereich | Anderes Oxid, Rauheit und Maskengrenze | Reihenfolge, Reinigung und explizite Beschichtungs-/Maskenkarte | Fertigmaße und Übergangsprüfung |
Ein Versuchsprobekörper aus Walzaluminium kann ein Druckgussgehäuse nicht freigeben. Verwenden Sie tatsächliche Aluminiumdruckgussteile aus der vorgeschlagenen Legierung, Werkzeug und Oberflächenzustand für die Vorbehandlungs- und Aushärtungsentwicklung. Korrelieren Sie Ausfälle nach Charge, Kavität und Zone, anstatt die Beschichtungschemie zu ändern, bevor das Substrat verstanden ist.
Wann Eloxieren oder chemische Konversion geeignet ist
Eloxieren ist eine elektrolytische Umwandlung der Aluminiumoberfläche in eine Oxidschicht. Es kann je nach Legierung, Prozess und Versiegelung Korrosions-, Verschleiß- oder dekorative Vorteile bieten, aber das Oxid wächst aus und in die Oberfläche und beeinflusst die Maße. Gusslegierungssilizium und intermetallische Phasen können Farbe und Gleichmäßigkeit verändern. Gewinde, Bohrungen, elektrische Kontakte und Präzisionspassungen benötigen eine Schichtdicken- und Maskierungsentscheidung.
Eine chemische Konversionsbeschichtung ist typischerweise viel dünner und kann je nach Chemie Korrosionsschutz, Lackhaftung oder elektrische Anforderungen unterstützen. Sie ist nicht dasselbe wie Eloxieren und dient oft als Vorbehandlung unter einer organischen Deckschicht. Die Referenz zur Chromat-Konversionsbeschichtung erklärt eine etablierte Familie; Projektanforderungen können andere oder eingeschränkte Chemien vorsehen.
Wählen Sie Eloxieren für Aluminiumguss
