
Auswahl der Druckgussgießerei: Legierungskontrolle, Gießpraxis und Rückverfolgbarkeit
Eine Druckgussgießerei sollte anhand ihrer Fähigkeit ausgewählt werden, den gesamten Weg von der Legierungsbeschickung und dem Werkzeugzustand bis zu beschnittenen, bearbeiteten, fertiggestellten und geprüften Teilen zu kontrollieren. Die Ausstattungskapazität ist zwar wichtig, beantwortet aber nicht die Frage, ob die Gießerei die kritischen Schnittstellen des Teils einhalten, das Porositätsrisiko bewältigen, Entlüftungen und Kühlung warten oder eine Änderung auf eine bestimmte Charge zurückverfolgen kann. Beginnen Sie mit der Zeichnung, der Legierung, der Geometrie, der Stückzahl und dem Abnahmepflichtenheft. Fragen Sie dann die Gießerei, wie ihr Prozess die tatsächlichen Merkmale berücksichtigt.
Druckguss ist empfindlich gegenüber dem Verhältnis von Metalltemperatur, Werkzeugtemperatur, Füllung, Druck, Entlüftung, Kühlung, Ausstoß, Beschnitt und Wartung. Dieselbe nominelle Maschine kann mit einem anderen Werkzeug, einer anderen Legierung, einer anderen Wandstärkenanordnung oder einem anderen Zyklus unterschiedliche Ergebnisse erzielen. Eine fundierte Qualifizierung kombiniert daher eine DFM-Prüfung, einen Werkzeugversuch, eine merkmalsbasierte Inspektion, Materialnachweise und einen Produktionsdatensatz. Sie verlässt sich nicht auf eine allgemeine Maschinentonnage oder die Behauptung, dass jede Legierung denselben Weg durchläuft.
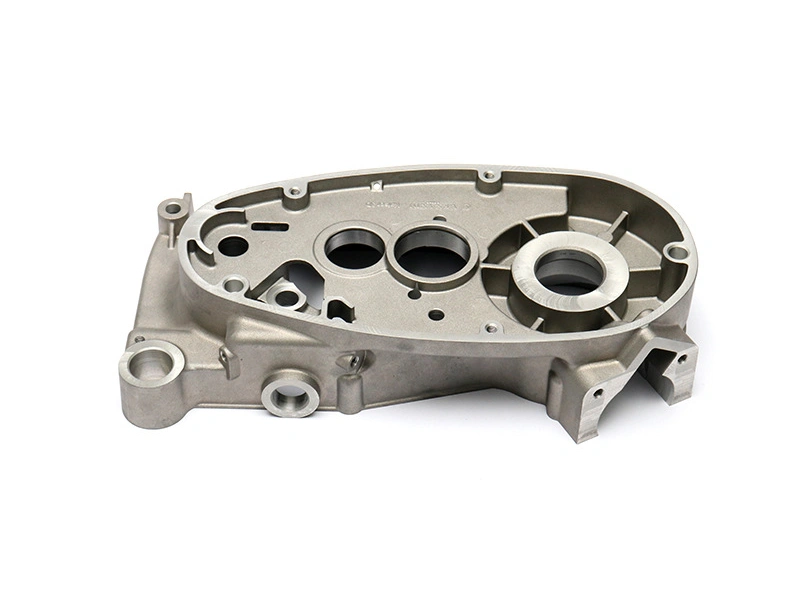
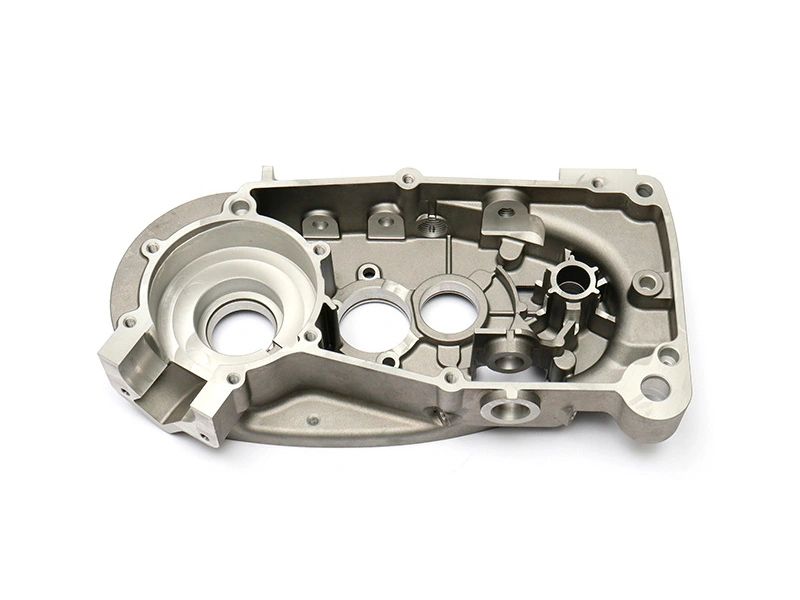
Legierungskontrolle beginnt vor dem Ofen
Die Gießerei sollte wissen, welche Bezeichnung maßgeblich ist, wie das Einsatzmaterial identifiziert wird, welche Zusätze erlaubt sind und wie die Schmelze mit der Gusscharge in Verbindung gebracht wird. Der Käufer sollte die chemische Zusammensetzung, den Zustand, beschränkte Elemente, die Anforderungen an Zertifikate und alle kundenspezifischen Materialvorgaben angeben. Wenn der Lieferant Rückläufe oder Mischungen verwendet, sollte die Methode gemäß der geltenden Spezifikation kontrolliert und dokumentiert werden. Ein Zertifikat ist nützlich, wenn es auf die Teile zurückgeführt werden kann und sein Geltungsbereich verstanden wird.
Die Materialauswahl beeinflusst auch Entscheidungen zu Werkzeug und Prozess. Aluminium-, Zink-, Magnesium- und Kupferlegierungen führen zu unterschiedlichen Problemen bei Werkzeugverschleiß, thermischer Wechselbelastung, Füllung, Bearbeitung und Oberflächenbeschaffenheit. Eine Legierungsalternative sollte anhand der Anforderung überprüft werden, die die ursprüngliche Auswahl verursacht hat. Eine andere Güte kann Korrosion, Festigkeit, Leitfähigkeit, Verschleiß, Galvanisierungseignung oder Druckdichtheit verändern. Der Käufer sollte einen technischen Vergleich und eine Freigabe verlangen, statt einen ähnlichen Handelsnamen zu akzeptieren.
Materialnachweise nutzen, ohne sie zu überinterpretieren
Materialnachweise bestätigen die Identität innerhalb ihres angegebenen Geltungsbereichs. Sie beweisen nicht, dass jedes Gussteil frei von Porosität ist, dass eine bearbeitete Druckgrenzfläche die Prüfung besteht oder dass eine Oberfläche den Erwartungen an das Aussehen entspricht. Diese Fragen erfordern prozess- und fertigteilspezifische Nachweise. Halten Sie den Materialdatensatz mit Werkzeug, Charge, Bearbeitung, Oberfläche und Prüfaufzeichnungen verknüpft. Wenn ein Materialergebnis außerhalb der Anforderung liegt, sperren Sie die zugehörigen Teile, bevor eine visuelle oder maßliche Prüfung sie weiterlaufen lässt.
Formgebungspraxis ist am Teil sichtbar
Formdesign und Formgebungspraxis sollten gemeinsam überprüft werden. Trennebenen, Schieber, Kerne, Angüsse, Läufe, Entlüftungen, Überläufe, Kühlkanäle und Auswerfer bestimmen, wie Metall den Formhohlraum erreicht und verlässt. Die Gießerei sollte die empfindlichen Bereiche auf der Zeichnung markieren und erläutern, wie das Werkzeug diese unterstützt. Eine entfernte Ecke kann eine andere Füllstrategie erfordern als eine dicke Nabe; eine sichtbare Oberfläche kann eine andere Trennebenen- und Beschnittentscheidung erfordern als eine verdeckte Montageplatte.
Der Werkzeugzustand ändert sich im Laufe der Zeit. Ein abgenutzter Abschluss kann Grate verursachen, ein beschädigter Anguss kann die Füllung verändern, eine verstopfte Entlüftung kann Gas einschließen, und eine Kühleinschränkung kann Maße oder Oberflächenzustand verändern. Das Wartungsprotokoll der Gießerei sollte den Werkzeugbereich, den gemessenen Zustand, die Reparatur und die erneute Freigabe identifizieren. Wenn das Werkzeug von verschiedenen Schichten betrieben oder zwischen Maschinen bewegt wird, sollte der Käufer verstehen, wie die freigegebenen Prozesseinstellungen und die Werkzeugidentität kontrolliert bleiben.
Den Versuch anhand des Merkmalsrisikos lesen
Ein Werkzeugversuch sollte dünne Bereiche, starke Querschnitte, entfernte Ecken, Schieber, Abschlüsse, Auswerfermarkierungen, Trennebenenversatz und Beschnittzugänglichkeit überprüfen. Verfolgen Sie das Gussteil durch Reinigung und Bearbeitung, da eine raue Probe möglicherweise nicht zeigt, wie die Spanabnahme eine Bohrung, Dichtung oder Wand beeinflusst. Notieren Sie den Werkzeugstand, die Legierungscharge, den Maschinen- oder Prozesszustand und die Prüfmethode. Wenn der Versuch explorativ ist, kennzeichnen Sie ihn als solchen; verwechseln Sie Machbarkeitsnachweise nicht mit der endgültigen Produktionsfreigabe.
| Kontrollpunkt der Gießerei | Teilesymptom bei Instabilität | Nachweis für die Qualifizierung |
|---|---|---|
| Legierungsbeschickung und Schmelzidentität | Schwankungen der chemischen Zusammensetzung oder nicht rückverfolgbare Charge | Materialaufzeichnung verknüpft mit Schmelze oder Gusscharge |
| Zustand von Entlüftung und Überlauf | Eingeschlossenes Gas, Kaltlauf, Grate oder inkonsistente Oberfläche | Werkzeuginspektion, Versuchsnotizen und definierte visuelle oder interne Prüfungen |
| Kühlung und Zyklussteuerung | Verzug, Maßabweichung oder lokale Oberflächenveränderung | Prozessaufzeichnung und merkmalsbasierte Maßergebnisse |
| Werkzeugwartung | Grate, verschobene Löcher, abgenutzte Kanten oder wiederholte Reparaturfehler | Werkzeughistorie, Reparaturaufzeichnung und erneute Inspektion |
| Übergabe an Beschnitt und Bearbeitung | Beschädigte Schnittstellen oder freigelegter Gusszustand | Fertigteilsbericht und vereinbarter Bezugspunkt oder Prüfzustand |
Rückverfolgbarkeit sollte Containment unterstützen, nicht nur Papierkram
Rückverfolgbarkeit ist nützlich, wenn eine Teilmarkierung oder Chargennummer zu Material, Werkzeug, Maschine, Schicht oder Charge, Bearbeitung, Oberfläche, Inspektion und Verpackungsaufzeichnungen führt. Die Markierung sollte so angebracht werden, dass sie Montage oder Aussehen nicht beeinträchtigt. Definieren Sie, wie die Gießerei Teile sperrt, wenn nach der Bearbeitung oder Kundenmontage ein Fehler festgestellt wird. Wenn der Code nicht zwischen Formnestern, Schichten oder Prozessänderungen unterscheiden kann, wo dies von Bedeutung ist, benötigt der Käufer möglicherweise eine strengere Kennzeichnungsregel.
Unteraufträge erfordern dieselbe Disziplin. Wenn Bearbeitung, Galvanisierung, Lackierung, Schleifen oder Prüfung außerhalb der Gießerei durchgeführt werden, sollte der Hauptlieferant die Verantwortung für die Chargenzuordnung und die Reaktion auf Nichtkonformität behalten. Fragen Sie, wer die Spezifikation beim Unterlieferanten kontrolliert und wie ein geänderter Prozess freigegeben wird. Ein Gussteil kann in der Gießerei die Prüfung bestehen und nach einer schlecht kontrollierten Oberflächenbehandlung oder Bearbeitung ausfallen.
Qualitätsaufzeichnungen benötigen einen definierten Aufbewahrungs- und Prüfungsumfang
Vereinbaren Sie, welche Aufzeichnungen mit Mustern geliefert werden, welche jede Charge begleiten und welche für Untersuchungen aufbewahrt werden. Der Käufer benötigt möglicherweise Materialzertifikate, Maßberichte, Dichtheits- oder Druckergebnisse, Oberflächen- oder Finish-Aufzeichnungen, Werkzeugversuchsberichte und Abweichungen. Die Anforderung sollte die Stichprobengröße oder Chargengrundlage festlegen und kein Dokument ohne zugehörige Entscheidung anfordern. Aufzeichnungen sind wertvoll, wenn sie den Teilezustand, die Revision, die Ausrüstung, den Bezugspunkt und die Akzeptanzregel zeigen.
Verwenden Sie eine RFQ und technische Prüfung, um die Eignung der Gießerei zu testen
Bereitstellen der Zeichnung und des Modells, der Legierung, der Stückzahl, des Gusswegs, des Endzustands, der sichtbaren Bereiche, der bearbeiteten Merkmale, der Inspektion, der Verpackung und der Änderungsregeln. Fordern Sie eine markierte DFM-Prüfung, ein Werkzeugkonzept, einen Ansatz für Anguss und Entlüftung, Wartungsannahmen, einen Versuchsplan, Materialnachweise und eine Liste der Unteraufträge an. Ein technischer Anruf oder eine Standortprüfung sollte derselben Checkliste folgen. Der Zweck ist zu sehen, ob die Gießerei das Teil in Prozessbegriffen erklärt, nicht nur ob sie eine große Maschine hat.
Neways Metallguss Weg kann in Betracht gezogen werden, wenn ein Käufer den Gussprozess mit Werkzeugbau, Bearbeitung und Qualitätsaufzeichnungen verbunden haben möchte. Fragen Sie nach klaren Grenzen, was enthalten ist und was von der endgültigen Zeichnung, Legierung, Stückzahl und dem Testplan abhängt.
Verbinden Sie die Aufzeichnungen der Gießerei mit dem tatsächlichen Prozesszustand
Der Prozessdatensatz einer Druckgussgießerei sollte die Materialcharge, das Werkzeug oder die Formnest, die Maschine oder Zelle, den Prozessstand und den relevanten Prüfzustand identifizieren. Der Datensatz muss nicht jeden internen Steuerparameter offenlegen, um nützlich zu sein. Er muss zeigen, dass die versendeten Teile aus dem freigegebenen Weg stammen und spätere Untersuchungen ermöglichen. Wenn das Teil nach dem Guss bearbeitet oder veredelt wird, sollte der Datensatz dem Identifikator durch diese Vorgänge folgen.
Eingangsmaterial, Schmelzvorbereitung, Gießen, Beschnitt, Reinigung, Bearbeitung, Veredelung, Prüfung und Verpackung erzeugen jeweils eine mögliche Änderung. Die Gießerei sollte definieren, was an jedem Übergabepunkt aufgezeichnet wird und wie ein nichtkonformes Ergebnis die betroffene Charge stoppt oder sperrt. Ein Materialzertifikat ohne Teilebeziehung ist schwache Rückverfolgbarkeit. Ein Maßbericht ohne Werkzeug- oder Bezugsidentität ist schwer reproduzierbar.
Fragen Sie, wie die Gießerei Prozessdrift kontrolliert
Prozessdrift kann durch Werkzeugverschleiß, Entlüftungsblockade, Kühlungsbeschränkung, Legierungswechsel, Maschineneinrichtung, Vorrichtungsbewegung oder einen geänderten Veredelungsschritt entstehen. Die Gießerei sollte erklären, welche Beobachtungen eine Überprüfung auslösen und wie der Prozess in den freigegebenen Zustand zurückgeführt wird. Zum Beispiel kann Grat zu einer Werkzeuginspektion führen, ein verschobenes Loch zu einer Schieber- oder Kernprüfung, und eine Oberflächenveränderung zu einer Überprüfung von Entlüftung, Füllung oder Reinigung. Die Antwort sollte das Symptom mit der verantwortlichen Operation verbinden.
Verlangen Sie keine feste Fähigkeitszahl ohne definierte Teile- und Messmethode. Ein nützlicher Kontrollplan identifiziert das Merkmal, den Bezugspunkt, die Ausrüstung, die Stichprobenbasis und die Reaktion bei Ergebnisänderung. Neways Werkzeug- und Formenbau Weg kann einbezogen werden, wenn Werkzeugzustand und Gusskonsistenz einen Eigentümer benötigen.
Werkzeugwartung ist Teil der Gießerei-Qualifizierung
Druckgusswerkzeuge kombinieren Formhohlraumflächen mit Angüssen, Läufen, Entlüftungen, Überläufen, Schiebern, Kernen, Auswerfern, Kühlkanälen und Einsätzen. Jeder Bereich verschleißt oder lagert Rückstände unterschiedlich ab. Die Gießerei sollte zeigen, wie diese Bereiche identifiziert, gereinigt, inspiziert und repariert werden. Ein Werkzeugwartungsprotokoll sollte den Ort, den beobachteten Zustand, die Maßnahme und die Nachkontrolle angeben. Dies gibt dem Käufer die Möglichkeit, einen Teilefehler mit einem bestimmten Werkzeugereignis in Verbindung zu bringen.
Kühlung und Entlüftungszugang sind praktische Qualifizierungspunkte. Ein Kanal, der nicht gespült oder geprüft werden kann, kann eine verborgene Driftquelle werden. Eine Entlüftung, die unzugänglich ist, kann inkonsistent gereinigt werden. Ein Schieber ohne wiederholbare Referenz kann in eine andere Position repariert werden. Die Werkzeugprüfung sollte Zugang, Ersatzteile, Einsatzstrategie und den Freigabepfad nach einer Reparatur umfassen.
Prüfen Sie die Übergabe von Guss zu Bearbeitung
Bearbeitung kann einen Gusszustand offenlegen, der von außen nicht sichtbar war. Eine Bohrung kann einen Hohlraum öffnen, eine Fläche kann eine Kaltnaht zeigen, oder ein Gewinde kann einen Defekt oder eine Kernverschiebung schneiden. Die Gießerei und das Bearbeitungsteam sollten den Rohbezugspunkt, die Aufmaße, die Vorrichtungsabstützung und den Endabnahmezustand vereinbaren. Wenn die Bearbeitung untervergeben ist, sollte der Hauptlieferant die Revision, Teileidentität und Nichtkonformitätsreaktion kontrollieren.
Neways Nachbearbeitung Weg kann zusammen mit dem Gießereiprozess überprüft werden, damit Rohgussspuren nicht mit Fertigteilspuren verwechselt werden. Für ein Druck- oder Dichtungsmerkmal geben Sie an, ob der Test vor oder nach der Bearbeitung und Veredelung durchgeführt wird. Für eine sichtbare Fläche prüfen Sie nach der gesamten Reinigungs- und Finish-Sequenz.
Trennen Sie Gießerei-Qualifizierung von Produktionsüberwachung
Qualifizierung beweist, dass ein vorgeschlagener Weg das Teil unter einer vereinbarten Bedingung herstellen kann. Produktionsüberwachung prüft, ob der freigegebene Weg beibehalten wird. Die beiden Phasen können unterschiedliche Stichprobengrößen und Aufzeichnungen verwenden, sollten aber dieselbe Teilrevision, Werkzeugidentität, Materialanforderung und Akzeptanzlogik teilen. Ein früher Versuch kann eine Konstruktionsänderung identifizieren; eine Produktionsprüfung sollte diese Änderung nicht stillschweigend als neue Baseline akzeptieren.
Während der Qualifizierung überprüfen Sie Rohguss, Beschnitt, Bearbeitung, Veredelung und Prüfzustände. Während der Produktion überwachen Sie die Merkmale, die Drift offenbaren, und behalten die Aufzeichnungen für die Eingrenzung bei. Der Überwachungsplan sollte proportional zu den Folgen eines Ausfalls sein. Eine raue, nicht funktionale Außenseite kann visuelle Kontrolle erfordern, während eine bearbeitete Druckgrenzfläche einen definierten Dichtheitstest oder andere Nachweise erfordern kann.
Kontrollieren Sie untervergebene Veredelung und Prüfung
Untervergabe kann praktisch sein, schafft aber eine Übergabe, die sichtbar sein sollte. Identifizieren Sie, wer die Zeichnungsrevision, die Material- oder Beschichtungsanforderung, die Musterfreigabe, die Verpackung und Korrekturmaßnahmen besitzt. Halten Sie die Gusscharge mit dem bearbeiteten, galvanisierten, lackierten, getrommelten oder geprüften Ergebnis verknüpft. Wenn ein Unterlieferant seinen Prozess ändert, sollte der Hauptlieferant bestimmen, ob das freigegebene Teil oder der Prüfplan betroffen ist.
Veredelung und Reinigung können die Maßhaltigkeit und das Aussehen beeinflussen. Eine Beschichtung kann in ein Gewinde oder eine Bohrung gelangen; Trommeln kann eine Kante verändern; Strahlen kann die Textur verändern; und Waschen kann Rückstände hinterlassen, wenn die Entwässerung schlecht ist. Die Gießerei-Qualifizierung sollte das Teil in dem Zustand prüfen, in dem es an den Käufer geliefert wird. Neways Nachbearbeitung Weg kann überprüft werden, wenn die Oberflächenbehandlung Teil der Druckgusskomponente ist.
RFQ-Eingaben für eine Druckgussgießerei
Bereitstellen von Zeichnung und Modell, Legierung, Stückzahl, Maschinen- oder Prozessbeschränkung, dekorativen Zonen, funktionalen Bezugspunkten, bearbeiteten Merkmalen, Druck- oder Umweltanforderungen, Oberfläche, Veredelung, Verpackung und erforderlichen Aufzeichnungen. Fragen Sie die Gießerei nach Werkzeugkonzept, Materialrückverfolgbarkeit, Wartung, Versuchsnachweisen, Untervergabe und Änderungskontrolle. Wenn das Teil als Baugruppe angeboten wird, identifizieren Sie das gelieferte Zubehör und den Endmontagetest.
Neways Gussmaterial Weg kann zusammen mit dem Gießereiumfang in Betracht gezogen werden, wenn Legierungsidentität und Prozessaufzeichnungen verbunden bleiben müssen. Der Käufer sollte den Weg basierend auf dem tatsächlichen Produkt und den Nachweisen freigeben, nicht auf dem Namen der Ausrüstung.
Überprüfen Sie die Materialquelle und den Produktionsübergabepunkt
Eine Druckgussgießerei sollte erklären können, wo Legierungs- oder Einsatzmaterial in den Prozess gelangt und wie es mit der Gusscharge verbunden bleibt. Wenn Material aus mehreren Quellen stammt, identifizieren Sie die zugelassenen Quellen und die Nachweise, die für die Freigabe verwendet werden. Wenn Rückläufe oder Zusätze verwendet werden, sollte die Kontrollmethode innerhalb der geltenden Materialspezifikation bleiben.
Die Übergabe von Schmelze zu Guss sollte die Chargenidentität bewahren. Ein Materialzertifikat, das nicht mit den Gussteilen verbunden werden kann, ist bei einer Reklamation schwer zu verwenden. Dasselbe Prinzip gilt, wenn sich das Teil zu Beschnitt, Bearbeitung, Veredelung, Prüfung oder Verpackung bewegt. Neways Gussmaterial Weg kann zusammen mit dem Rückverfolgbarkeitsplan der Gießerei überprüft werden.
Überprüfen Sie Prozessänderungen anhand des freigegebenen Musters
Eine Werkzeugreparatur, Entlüftungsreinigungsmethode, Kühlungsverbindung, Maschinenänderung, Legierungsquelle oder Veredelungsunterlieferant kann das Teil beeinflussen. Die Gießerei sollte die Änderung aufzeichnen, das betroffene Merkmal identifizieren und entscheiden, ob das freigegebene Muster oder der Prüfplan weiterhin gültig ist. Dies erfordert nicht, jeden Test für jede Routineaktion zu wiederholen; es erfordert eine begründete Verbindung zwischen der Änderung und dem Risiko.
Oberflächenqualität beginnt mit dem Werkzeug und endet mit der Handhabung
Trennebenenspuren, Angussreinigung, Grate, Auswerfermarkierungen, Textur und Handhabungsschäden können Aussehen und Montage beeinträchtigen. Betrachten Sie Werkzeugoberfläche, Beschnittprozess, Reinigung, Gleitschleifen, Beschichtung und Verpackung als Kette. Eine Beschichtung kann eine Markierung verbergen, aber keine instabile Kante oder schlechten Untergrund reparieren. Ein sauberes Teil kann immer noch durch einen harten Trenner zerkratzt werden.
Neways Nachbearbeitung Weg kann mit dem Gießereiprozess bewertet werden, wenn eine fertige Oberfläche Teil des Kaufs ist. Die Probe sollte denselben Guss-, Reinigungs- und Finish-Zustand verwenden, den die Produktion liefern wird.
Funktionsmerkmale im Endzustand validieren
Eine Druckgussgießerei kann ein Rohteil prüfen, aber der Käufer sollte entscheiden, ob die funktionale Anforderung vor oder nach der Bearbeitung besteht. Eine Bohrung, ein Gewinde, eine Dichtung, eine Druckwand oder eine Positioniernabe werden oft erst nach der nachgelagerten Operation bedeutsam. Definieren Sie Bezugspunkt, Vorrichtung, Test und Endzustand. Dies verhindert, dass ein externer Maßbericht als Beweis für eine fertige Baugruppe angesehen wird.
Wenn ein Test ausgelagert ist, identifizieren Sie das Prüflabor oder den Prozessverantwortlichen, die Probenidentität, die Methode und das Ergebnis. Der Hauptlieferant sollte die Beziehung zwischen dem Test und der Gusscharge aufrechterhalten. Wenn ein Teil ausfällt, bewahren Sie die Roh- und Fertigproben auf, wo praktisch möglich.
Fragen für eine technische Prüfung der Gießerei
Fragen Sie, wie die Gießerei Legierungsidentität, Werkzeugrevision, Entlüftungs- und Kühlungszustand, Kern- oder Schieberposition, Ausstoß, Beschnitt, Reinigung, Bearbeitung, Veredelung, Inspektion, Nichtkonformität und Änderung kontrolliert. Fragen Sie nach Beispielen der verwendeten Aufzeichnungen, nicht nach unbegründeten Leistungszahlen. Die Prüfung sollte einem Teil vom Materialeingang bis zur Verpackung folgen, damit Übergabelücken sichtbar werden.
Zusammenfassung für Käufer
Eine geeignete Druckgussgießerei kontrolliert Materialidentität, Werkzeug- und Formgebungspraxis, Wartung, nachgelagerte Operationen, Inspektion und Rückverfolgbarkeit als einen Weg. Die Ausstattungskapazität ist nur ein Teil dieser Entscheidung.
Qualifizieren Sie die Gießerei anhand der tatsächlichen Teilemerkmale und der Nachweise, die zur Freigabe erforderlich sind. Das gibt dem Einkauf einen vertretbaren Vergleich und der Technik einen klaren Weg für Produktionsänderungen.
Häufig gestellte Fragen
