OEM-Druckgussteile: Zeichnungskontrolle, Werkzeugbesitz und Produktionsaufzeichnungen
OEM-Druckgussteile sollten als kontrolliertes Produkt- und Prozesspaket freigegeben werden, nicht als Formdatei mit einer Stückzahl. Das Paket muss die genehmigte Zeichnung, das 3D-Modell, Legierung und Zustand, funktionale Bezüge, Guss- und Bearbeitungszustand, Oberfläche, Prüfmethode, Verpackung und Änderungsgenehmigungsregeln enthalten. Der Druckgussweg kann dann basierend auf dem tatsächlichen Teil und der Produktionsanforderung ausgewählt werden. Ein Lieferant kann die Geometrie gießen, aber die OEM-Entscheidung hängt auch davon ab, wer das Werkzeug kontrolliert, wie eine Revision identifiziert wird, welche Aufzeichnungen der Charge folgen und wie eine Prozessänderung genehmigt wird.
Die nützlichste frühe Überprüfung verbindet jede Zeichnungsanforderung mit einer Operation und mit Nachweisen. Eine Dichtfläche kann gegossen und dann bearbeitet werden; eine kosmetische Wand kann im Gusszustand bleiben; ein Gewindeloch muss möglicherweise bearbeitet und mit einem Lehre geprüft werden; und eine Druckgrenze muss möglicherweise einem Lecktest am fertigen Teil unterzogen werden. OEM-Druckguss wird vorhersehbar, wenn diese Zustände schriftlich festgehalten sind. Wenn der Käufer sie implizit lässt, können Angebote, die vergleichbar erscheinen, unterschiedliche Niveaus an Werkzeug, Bearbeitung, Prüfung und Gewährleistungsrisiko enthalten.
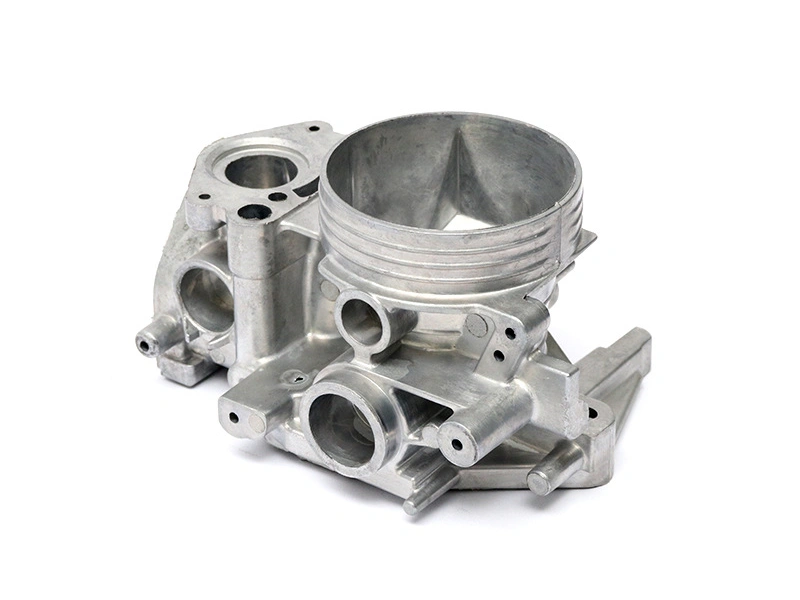
Freigabe der Zeichnung vor Freigabe des Werkzeugs
Beginnen Sie mit der Revision, die den Kauf regelt. Die Zeichnung sollte die Materialbezeichnung, das Gussverfahren, falls es festgelegt ist, Wärmebehandlungs- oder Zustandsanforderungen, Oberflächenbehandlung, Teilekennzeichnung und den Messzustand identifizieren. Das 3D-Modell sollte dieselbe Revisionskennung wie die 2D-Zeichnung tragen. Wenn das Modell nominal ist und die Zeichnung die Maße kontrolliert, sagen Sie dies. Wenn das Modell ein Profil oder eine Freiformfläche kontrolliert, geben Sie diese Beziehung an. Dies verhindert, dass ein Werkzeugbauer Stahl aus einer Datei schneidet, die der Käufer später nur als Referenzgeometrie betrachtet.
Ordnen Sie als Nächstes die Merkmale ihrem Produktionszustand zu. Ein im Modell gezeigtes Loch kann gegossen, mit einem Pilotloch gegossen, gebohrt, aufgerieben oder mit einem Gewinde bearbeitet werden. Die Wahl beeinflusst Werkzeugkosten, Zyklus, Aufmaß, Prüfung und das Risiko, einen oberflächennahen Fehler zu öffnen. Eine große ebene Fläche kann für einen Deckel im Gusszustand akzeptabel sein, aber für eine Dichtung gefräst werden müssen. Die RFQ sollte identifizieren, welche Maße am Rohgussteil und welche nach dem Entgraten, Bearbeiten, Beschichten oder Zusammenbau bewertet werden.
Bezüge aus der Baugruppe definieren
OEM-Teile versagen oft an Grenzflächen und nicht an ihrer Gesamthülle. Eine Montageplatte, ein Positionierungsvorsprung, eine Lagerbohrung, eine Steckeröffnung oder eine Dichtfläche legt fest, wie das Teil in die nächste Baugruppe passt. Die Zeichnung sollte diese Beziehungen klar machen, und der Lieferant sollte zeigen, wie das Rohgussteil für die Bearbeitung positioniert wird. Eine flexible Wand sollte nicht durch eine Vorrichtung in Position gedrückt und dann so gemeldet werden, als wäre sie natürlich stabil. Das Messergebnis hat nur Bedeutung, wenn die Unterstützung und die Bezugsbasis angegeben sind.
Die Bezugskontrolle beeinflusst auch die Werkzeugkonstruktion. Wenn eine Trennfuge eine Grenzfläche kreuzt, können Grat oder Versatz in das Bearbeitungsaufmaß gelangen oder auf der fertigen Oberfläche verbleiben. Wenn ein Kern einen langen Kanal bildet, kann Kernversatz die Wand relativ zu den äußeren Montagemerkmalen verändern. Wenn Auswerfer auf eine dünne kosmetische Wand drücken, kann sich das Teil nach dem Ausstoßen bewegen. Die DFM-Überprüfung sollte diese Beziehungen am Modell markieren und vereinbaren, welche Effekte durch Bearbeitung entfernt werden und welche Teil der Abnahme im Gusszustand bleiben.
| OEM-Anforderung | Produktionsentscheidung | Anzufordernde Nachweise |
|---|---|---|
| Montage- oder Positioniergrenzfläche | Gussbezug, Bearbeitungssetup und Vorrichtungsunterstützung wählen | Bezugsplan, Vorrichtungsbeschreibung, Maßbericht |
| Druck- oder Dichtmerkmal | Wandstärke, Materialabtrag, Oberfläche und Prüfzustand kontrollieren | Leck- oder Druckergebnis am Fertigteil und Fehlerbehandlung |
| Kosmetische Oberfläche | Grenzen für Trennfuge, Anschnitt, Entgraten, Reinigen und Oberfläche festlegen | Genehmigtes visuelles Muster und Oberflächenprüfprotokoll |
| Hochvolumen-Wiederholteil | Werkzeugwartung, Chargenrückverfolgbarkeit und Änderungsgenehmigung definieren | Werkzeughistorie, Prozessprotokoll und revisionskontrollierte Freigabe |
Werkzeugbesitz bedeutet mehr als ein Name auf einer Rechnung
Der Werkzeugbesitz sollte physische Verwahrung, Konstruktionsdateien, Revisionen, Wartung, Ersatzeinsätze, Lagerung und Freigabe von Reparaturen abdecken. Der Käufer sollte wissen, ob das Werkzeug für ein Teil dediziert ist, ob der Lieferant es für einen anderen Kunden verwenden darf und wer eine Geometrieänderung autorisiert. Ein Werkzeug kann vom OEM bezahlt sein und dennoch schwer übertragbar sein, wenn das Kavitätsmodell, Elektroden- und Prüfaufzeichnungen sowie Wartungshistorie nicht im vereinbarten Lieferumfang enthalten sind.
Fordern Sie ein Werkzeugidentifikationsschema an, das Kavität, Einsatz, Schieber und Kern mit der Zusammenbauzeichnung verknüpft. Dies hilft, wenn ein Einsatz repariert oder ersetzt wird, während der Rest des Werkzeugs unverändert bleibt. Der Reparaturbericht sollte Bereich, Grund, Aktion und Nachprüfung beschreiben. Ohne diesen Bericht kann späteres Grat oder Maßabweichung dem Gussprozess zugeschrieben werden, obwohl die eigentliche Änderung eine Schließflächenreparatur oder Einsatzüberarbeitung war.
Wartung ist Teil des Produktionspreises
Druckgusswerkzeuge benötigen Reinigung, Inspektion, ggf. Schmierung und Reparatur basierend auf Legierung, Zyklus, thermischer Historie und Verschleißbereichen. Das Produktionsangebot sollte angeben, welche Routinearbeiten enthalten sind und was eine kostenpflichtige Korrektur auslöst. Anschnittkanten, Entlüftungen, Schieber, Auswerfer, Kühlkanäle und Schließflächen haben nicht denselben Wartungsbedarf. Eine pauschale Aussage, dass das Werkzeug "bei Bedarf" gewartet wird, gibt dem Käufer keine Möglichkeit, Kapazitäten zu vergleichen oder Stillstandszeiten zu planen.
Neways Werkzeug- und Formenbau-Weg kann mit dem OEM-Werkzeugumfang bewertet werden. Der Käufer sollte die genehmigte Werkzeugkonstruktion, Versuchsrevision, Wartungsannahmen und Besitzbedingungen behalten. Diese Aufzeichnung ist auch dann nützlich, wenn der Lieferant das Werkzeug weiter betreibt, da sie definiert, was der Käufer tatsächlich kauft.
Validierungsaufzeichnungen sollten dem Teil durch seine Zustände folgen
Ein OEM-Validierungspaket sollte Machbarkeit, Werkzeugversuch, Prozessfreigabe und laufende Produktionsprüfungen unterscheiden. Ein erstes Gussteil kann zeigen, dass sich die Kavität füllt, aber das bearbeitete Bauteil kann dennoch versagen, weil das Aufmaß unzureichend ist oder eine Vorrichtung einen Bezug verschiebt. Ein fertiges Muster kann Maße erfüllen, während das Werkzeug ein Entlüftungs- oder Kühlproblem aufweist, das nach der Wartung sichtbar wird. Notieren Sie für jede Stufe den Probenzustand, die Werkzeugrevision, die Legierungscharge, den Prozesszustand, das Bearbeitungssetup, die Oberfläche und die Prüfmethode.
Die Prüfung sollte für die Fehlerart gewählt werden. Visuelle Prüfungen können Grat, Kaltläufe, Oberflächenfalten und Handhabungsmarkierungen identifizieren. Maßprüfungen können Grenzflächen und Gesamtform bestätigen. Lecktests können eine definierte Druckgrenze adressieren. Interne Untersuchungen können für ein bekanntes oberflächennahes Risiko ausgewählt werden. Kein einzelnes Zertifikat beweist jede Anforderung. Der Käufer sollte fragen, warum jede Methode enthalten ist und welches Ergebnis eine Prozessüberprüfung oder Teileablehnung auslösen würde.
Rückverfolgbarkeit auf Baugruppenebene nützlich machen
Die Chargenidentifikation ist nützlich, wenn sie mit Material-, Werkzeug-, Prozess-, Bearbeitungs-, Oberflächen- und Prüfaufzeichnungen verbunden werden kann. Die Markierung kann ein Code, eine Kavitätsreferenz, ein Datums- oder Chargenidentifikator oder eine andere vom Kunden genehmigte Methode sein. Sie sollte keine Dichtfläche beschädigen oder das Gleichgewicht eines rotierenden Teils verändern. Die Aufzeichnung sollte erklären, was der Identifikator bedeutet und wie eine nichtkonforme Charge eingedämmt wird.
Für ein zusammengebautes OEM-Produkt definieren Sie auch, wie Gussteile in der Rückverfolgbarkeit von Hardware, Dichtungen, Einsätzen und Beschichtungen getrennt werden. Ein Leckfehler kann im Guss, in der Bearbeitung, in der Dichtung oder im Montagedrehmoment entstehen. Wenn alles unter einer Teilenummer ohne Prozesshistorie gebündelt ist, wird die Korrekturmaßnahme zum Ratespiel. Eine gestufte Aufzeichnung macht die Untersuchung schneller und schützt den Käufer davor, eine Korrektur zu wiederholen, die die falsche Operation adressierte.
Änderungskontrolle schützt das genehmigte Teil
Änderungen, die klein erscheinen, können ein OEM-Druckgussteil verändern. Ein Anschnitt kann sich bewegen, ein Überlauf kann entfernt werden, ein Kern kann geändert werden, ein Bearbeitungswerkzeug kann ersetzt oder eine Beschichtungsvorbehandlung angepasst werden. Jede Änderung kann Maße, Porosität, Oberfläche, Zyklus oder Montage beeinflussen. Die Einkaufsbedingungen sollten definieren, welche Änderungen eine vorherige Genehmigung erfordern, welche als Routinemaintenance behandelt werden können und welche Nachweise erforderlich sind, bevor der geänderte Prozess in die Produktion zurückkehrt.
Die Revisionskontrolle sollte Zeichnung, 3D-Modell, Werkzeugkonstruktion, Prozessblatt, Prüfplan, Kontrollplan, falls verwendet, und Verpackungsanweisung abdecken. Verwenden Sie eine Revisionskennung über alle Dokumente. Wenn ein Lieferant eine alternative Legierung, einen Prozess oder eine Oberfläche vorschlägt, sollte die Anfrage die betroffene Anforderung und die Nachweise für die Änderung angeben. Dies verhindert, dass eine kommerzielle Kostenreduzierung zu einem undokumentierten technischen Ersatz wird.
RFQ-Eingaben für OEM-Druckgussteile
Bereitstellen der genehmigten Zeichnung und des Modells, der Legierung und des Zustands, der Jahres- und Anlaufmengen, der funktionalen Grenzflächen, der kosmetischen Oberflächen, des erwarteten Gusszustands, der Bearbeitungsanforderungen, der Oberfläche, der Prüfung, der Verpackung, der Kennzeichnung und der Änderungsregeln. Angeben, ob der Lieferant Werkzeug, Bearbeitung, Montage oder nur Gussteile bereitstellen soll. Kundenspezifische Material- oder Beschränkungsanforderungen einschließen und identifizieren, welche Ergebnisse für die Musterfreigabe benötigt werden.
Fordern Sie vom Lieferanten eine markierte DFM-Überprüfung, Werkzeugkonzept, Prozessroute, Bearbeitungsbezugsplan, Prüfungsvorschlag, Wartungsumfang und Zeitplanannahmen zurück. Ein Angebot von Neways Aluminium-Druckguss-Weg kann gerechter verglichen werden, wenn jede Operation und jedes Nachweispaket sichtbar ist. Der Käufer kann dann entscheiden, ob ein niedrigerer Stückpreis dasselbe Niveau an Produktionskontrolle beinhaltet.
DFM-Überprüfung nutzen, um die richtigen Entscheidungen einzufrieren
Die DFM-Überprüfung ist der Punkt, an dem OEM, Werkzeugkonstrukteur, Gießereitechniker, Bearbeitungstechniker und Qualitätsvertreter dieselbe Revision betrachten sollten. Markieren Sie die vorgeschlagene Trennfuge, Anschnitte, Überläufe, Entlüftungen, Schieber, Kerne, Auswerfer, Schrägen, Rippen, Bossen und Bearbeitungsaufmaß. Markieren Sie dann die Merkmale, die sich aufgrund einer Montage-, Dicht-, elektrischen, thermischen oder kosmetischen Anforderung nicht bewegen können. Ein Merkmal, das leicht zu gießen, aber schwer zu prüfen ist, ist möglicherweise nicht das beste Merkmal für die Produktionsfreigabe.
Genehmigen Sie keinen DFM-Bericht, der nur mögliche Änderungen auflistet. Jede vorgeschlagene Änderung sollte die Anforderung, die sie schützt, und die Auswirkung auf Kosten, Werkzeug, Bearbeitung oder Aussehen angeben. Eine Rippe kann verdickt werden, um einen Lastpfad zu stützen, aber sie kann einen massiven Querschnitt und ein lokales Lunkerrisiko erzeugen. Ein Loch kann von einer Trennfuge weg bewegt werden, aber die Verlagerung kann die Passung beeinträchtigen. Der Käufer kann eine Änderung schnell genehmigen, wenn technischer Grund und kommerzielle Wirkung zusammen gezeigt werden.
Simulation, Versuch und physische Prüfung verbunden halten
Fließ- oder Erstarrungssimulation kann helfen, einen schwierigen Füllpfad, einen potenziellen heißen Punkt oder ein Anschnitt- und Überlaufkonzept zu identifizieren. Sie ist ein Konstruktionshilfsmittel, kein physischer Beweis für das fertige Teil. Der Modelleingang sollte Legierung, Geometrierevision, angenommenen Prozess und Randbedingungen identifizieren. Wenn sich das tatsächliche Werkzeug oder der Prozess ändert, muss das Ergebnis möglicherweise überarbeitet werden. Ein physischer Versuch überprüft dann die Merkmale, die die Analyse identifiziert hat, gefolgt von Maß-, Oberflächen-, inneren, Leck- oder Funktionsprüfungen nach Bedarf.
FEA oder Guss-Simulation sollte nicht verwendet werden, um ein Versprechen zu erzeugen, das der Käufer nicht spezifiziert hat. Fragen Sie, welche Entscheidung die Analyse unterstützt: eine Wandänderung, eine Anschnittposition, eine Kernanordnung, ein Bearbeitungsbezug oder eine Testauswahl. Das endgültige Validierungspaket sollte die Analysedatei, Werkzeugrevision, physisches Muster und Prüfbericht rückverfolgbar halten. Neways Engineering-Lösungen-Weg kann überprüft werden, wenn der OEM Design- und Gussentscheidungen gemeinsam bewerten muss.
Kostenmodell an das Lieferobjekt anpassen
OEM-Angebote sollten nicht wiederkehrende Werkzeug- und Engineeringkosten von wiederkehrenden Teilekosten unterscheiden. Werkzeug kann Design, Stahl, Einsätze, Elektroden, Wärmebehandlung, Montage, Versuch, Korrektur und Lagerung umfassen. Wiederkehrende Kosten können Legierung, Gießen, Entgraten, Bearbeiten, Oberflächenbehandlung, Prüfung, Verpackung und Wartung umfassen. Wenn ein Lieferant alle in einem Stückpreis zusammenfasst, kann der Käufer nicht sehen, welche Änderung das Programm beeinflusst oder einen späteren Werkzeugtransfer vergleichen.
Der Bearbeitungsumfang ist besonders wichtig. Ein Rohgussteil kann billig sein, während ein fertiges Gehäuse mehrere Aufspannungen, Spezialvorrichtungen, Entgraten, Waschen und Prüfen erfordert. Eine Oberflächenbehandlung kann Maskieren und Handhabung hinzufügen, die im Rohgussangebot nicht sichtbar sind. Fordern Sie den Lieferanten auf, Annahmen zu Ausschuss, Nacharbeit, Musterteilen und Verpackung zu identifizieren. Neways Nachbearbeitungsweg kann einbezogen werden, wenn das gelieferte Teil eine kontrollierte Oberfläche benötigt und nicht nur ein Gussaussehen.
Übergang von Validierung zu Produktion planen
Die Produktionsfreigabe sollte die genehmigte Zeichnungs- und Modellrevision, Material, Werkzeugidentität, Prozessroute, Bearbeitungsprogramm, Oberfläche, Prüfplan, Verpackung und Aufzeichnungen auflisten. Sie sollte auch offene Punkte, vorübergehende Abweichungen und das Datum oder die Bedingung identifizieren, unter der sie geschlossen werden. Eine Musterfreigabe ohne Bezug zur Produktionsrevision ist schwer durchzusetzen. Der Käufer sollte eine klare Aussage verlangen, dass der Produktionsprozess dem genehmigten Muster entspricht, oder die genehmigten Unterschiede identifiziert.
Die Verpackung verdient eine technische Überprüfung für bearbeitete und fertige Gussteile. Teile können während des Transports zerkratzt, verbeult, kontaminiert oder nach Kavität und Charge vermischt werden. Die Verpackung sollte funktionale Oberflächen schützen, Teilemarkierungen erhalten und fertige Teile von unfertigen oder abgelehnten Materialien getrennt halten. Wenn Reinheit vor der Montage erforderlich ist, geben Sie den Reinigungszustand an und wie er verifiziert wird. Neways Nachbearbeitungs-Weg kann mit dem Verpackungs- und Prüfzustand überprüft werden, damit das gelieferte Teil nicht mit dem Rohgussteil verwechselt wird.
Abweichungen kontrollieren, ohne die Produktdefinition zu verlieren
Abweichungen sind manchmal während des Anlaufs erforderlich, aber jede sollte die betroffene Zeichnungsanmerkung, das Teilemerkmal, die Menge, die Dauer und die Verfügung identifizieren. Eine vorübergehende Toleranz auf einer kosmetischen Oberfläche unterscheidet sich von einer Änderung an einer Druckgrenze oder einem Positionierloch. Der Käufer sollte wissen, ob die Abweichung auf ein Muster, eine Charge oder einen Datumsbereich begrenzt ist und welche Nachweise vor der Wiederaufnahme der normalen Produktion erforderlich sind.
Nichtkonforme Teile sollten mit denselben Identifikatoren getrennt werden, die für die Rückverfolgbarkeit verwendet werden. Wenn ein Defekt nach der Bearbeitung gefunden wird, bewahren Sie nach Möglichkeit die Roh- und Fertigmuster auf. Dies hilft dem Team zu identifizieren, ob die Ursache vom Metall, Werkzeug, Entgraten, Vorrichtung, Bearbeitung, Oberfläche oder Montage stammt. Korrekturmaßnahmen sind nützlicher, wenn sie einen kontrollierten Prozessschritt ändern und das betroffene Merkmal verifizieren, anstatt einfach die nächste Charge zu sortieren.
OEM-Druckgussteile sind einfacher zu verwalten, wenn die technischen und kommerziellen Grenzen sichtbar sind. Nehmen Sie die genehmigte Produktdefinition, Werkzeugaufzeichnungen, Prozessnachweise, Fertigzustand und Änderungsregeln in das Einkaufspaket auf. Das gibt dem Lieferanten eine präzise Route und dem OEM eine verteidigbare Aufzeichnung, wenn das Programm vom Anlauf zur laufenden Produktion übergeht.
Anlaufaufzeichnungen von Marketingaussagen getrennt halten
Beim Anlauf das genehmigte Muster, die Zeichnungs- und Modellrevision, Werkzeugidentität, Materialaufzeichnung, Bearbeitungszustand, Oberfläche, Prüfung und Abweichungsliste aufbewahren. Diese Aufzeichnungen beschreiben, was tatsächlich genehmigt wurde. Sie sind für einen OEM nützlicher als eine unbegründete Behauptung über Kapazität oder Lieferung, da sie überprüft werden können, wenn sich das Produkt oder der Prozess ändert.
Muster in dem Zustand genehmigen, in dem der OEM es erhält
Wenn der Kunde ein bearbeitetes, fertiges oder zusammengebautes Teil erhält, genehmigen Sie diesen Zustand. Ein Rohgussteilmuster kann das Prozesslernen unterstützen, aber die Prüfung der gelieferten Grenzfläche nicht ersetzen.
Käuferzusammenfassung
OEM-Druckgussteile sind kontrollierte Produkte. Ihre Qualität hängt von Zeichnungsfreigabe, Guss- und Bearbeitungszuständen, Werkzeugbesitz, Bezügen, Validierung, Rückverfolgbarkeit und Änderungsgenehmigung ab. Ein Lieferant sollte erklären, wie die Zeichnung zu einem wiederholbaren Prozess wird und wie die Nachweise dem Teil in die Produktion folgen.
Definieren Sie die Grenzflächen, Werkzeugaufzeichnungen, Materialnachweise, Prüfzustand und Reparaturweg, bevor Stahl geschnitten wird. Das gibt Design-, Einkaufs- und Qualitätsteams eine gemeinsame Basis für die Genehmigung eines OEM-Druckgussprogramms.
FAQ