
Was ist ein Druckgussgehäuse? Öffnungsfläche, Wand, Fenster
Ein Aluminium-Druckgussgehäuse ist ein einzelner gegossener Kasten, der eine Leiterplatte und ein Leistungsmodul aufnimmt. Der Kasten misst 120 × 90 × 45 mm, und der Hochdruckguss (HPDC) formt seine Wände, Rippen, Bosse und Montageohren in einem einzigen Schuss.
Die fertige Masse liegt bei 380±30 g, die Wand bei 2,5±0,2 mm, die Rippe bei 2,0 mm, und die Öffnungsfläche ist auf 0,10 mm gehalten. Der Werkstoff steht als ADC12 nach JIS in der Zeichnung und wird dort neben ASTM B85 geführt; gegossen wird im Zustand F, die Werkstoffgüte ist bis zur Freigabe durch die Gießerei offen. Jede Zahl auf dieser Seite ist ein Zeichnungsziel und kein Messwert aus einer Stichprobe.
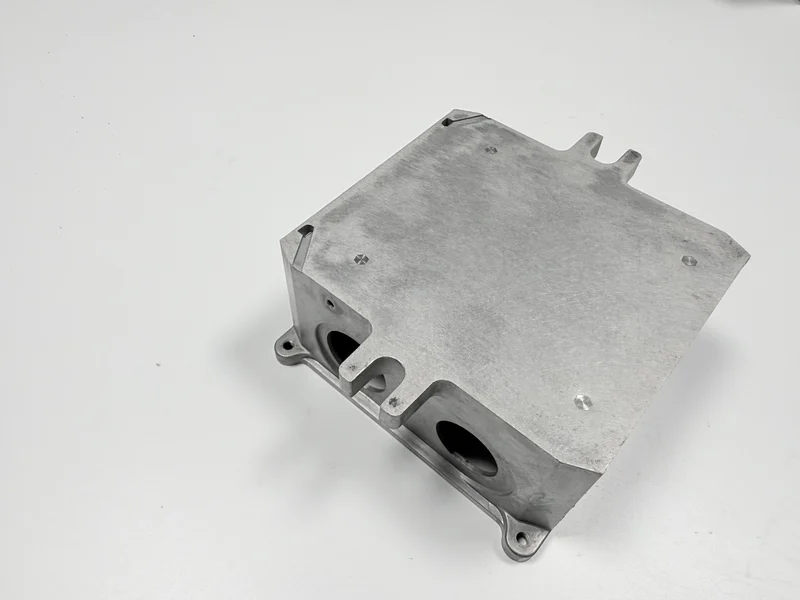
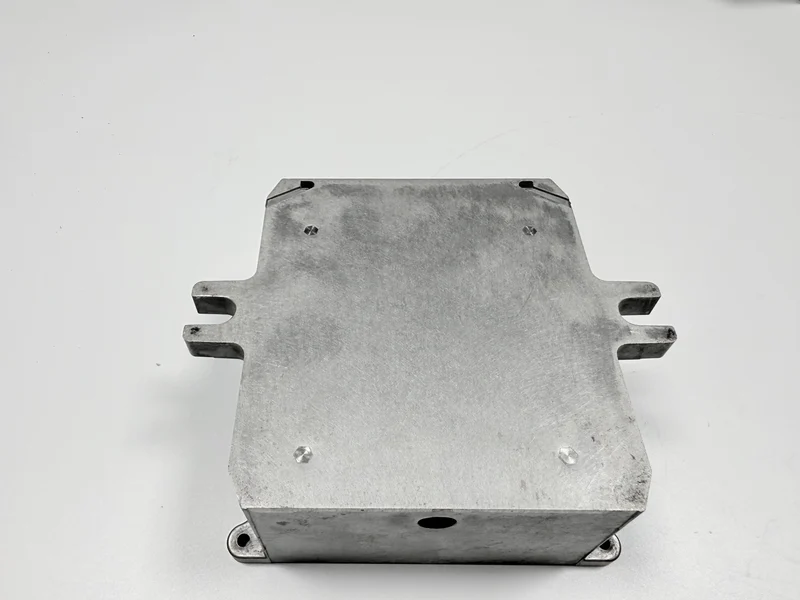
Was hält ein Aluminium-Druckgussgehäuse?
Der Kasten hält eine Platine und ein Leistungsmodul, hält Staub und Stöße von beiden ab und gibt dem Modul einen Weg in die Wand, über den die Wärme abfließt. Er steht in Schaltschränken, in Antrieben und in Netzteilen, und alle diese Einbauorte liegen im Innenraum. Dasselbe Gussstück ist zugleich ein Schirmraum: Die Innenflächen leiten, und ein Deckel schließt die Öffnung. Beim HPDC wird Metall unter hohem Druck in eine Stahlform gefüllt, beim Schwerkraftguss füllt die Schmelze die Form unter ihrem eigenen Gewicht; der Unterschied entscheidet mit darüber, welche Wandstärke sich überhaupt füllen lässt.
Der Rahmen ist das Band rund um die Öffnung, und die Öffnungsfläche ist die gefräste Fläche, auf der der Deckel aufliegt. Die Dichtfläche ist die Stufe im Flansch, tiefer gesetzt als die Öffnungsfläche, sodass eine Dichtung über ihr stehen bliebe. Vier Wände schließen den Kasten, Rippen laufen über Boden und Wände, M3-Bosse stehen im Hohlraum, Montageohren sitzen außen, und zwei runde Fenster öffnen eine Seitenwand. Sind diese Namen auf der Zeichnung nicht getrennt, lassen sich Fräsfolge, Gewindeposition und Maskierungsbereich nicht festlegen.
Eine Zeichnung, die diese Merkmale benennt, lässt sich von der Gießerei kalkulieren. Eine Zeichnung mit bloßem Umriss überlässt der Werkstatt, wo gefräst, wo Gewinde geschnitten, wo maskiert und wo gemessen wird.
| Bauteil | Merkmal, das es setzt | Kriterium (mm) | Wenn es falsch ist |
|---|---|---|---|
| Rahmen | Das Band, das die Fräse einspannt und auf dem der Deckel aufliegt | 0,10 | Ein Rahmen, der sich bewegt, nimmt die Fläche mit |
| Öffnungsfläche | Die gefräste Fläche unter dem Deckel | 0,10 | Eine kippelnde Fläche stellt den Deckel schief |
| Dichtfläche | Die Stufe im Flansch, unter der Öffnungsfläche | Keine Planheitsangabe; Stufentiefe nach Zeichnung | Ein Grat oder eine Mulde lässt die Stufe uneben |
| Fensterrand | Das Band zwischen Ausschnitt und Flansch | 2,5 mm Band, wie die Wand | Das Band wird dünn, und die Wand wölbt sich |
| Wand | Die Haut zwischen den Rippen | 2,5 | Eine dünne Stelle füllt kurz oder dellt ein |
| Rippe | Die zuletzt erstarrende Zone an der Wurzel | 2,0 | Eine Rippe, die nie füllt, lässt die Wand federn |
| Boss | Das Gewinde und die Befestigungspunkte der Platine | Ø0,2 | Ein kurzer oder versetzter Boss fällt durch die Gewindeprüfung |
| Montageohr | Die Schraube, die den Kasten an eine Platte befestigt | ±0,3 | Ein versetzter Schlitz zieht den Rahmen aus dem Winkel |
Warum ist die Wand 2,5 mm und die Rippe 2,0 mm stark?
Die Wand läuft mit 2,5±0,2 mm, einem Zeichnungsziel, und dieser Wert ist der Kompromiss zwischen Füllung, Gewicht und Einfallstelle. Eine dickere Wand füllt leichter, bringt Masse mit und zieht stärker ein; eine dünnere spart Gewicht und riskiert eine unvollständige Füllung. Rippen mit 2,0 mm steifen die Wand aus, ohne einen zweiten schweren Querschnitt anzulegen.
Typische Prozesswerte für dieses Querschnittspaar: Die Schmelze läuft mit 650–680 °C in eine Form, die auf 200–230 °C gehalten wird, bei 70–90 MPa und einem Zyklus von 55–75 s. Alle diese Werte sind typisch und keine Messreihe an dieser Form.
Das Schussgewicht folgt der Wand, deshalb wird es zweimal ausgewiesen: einmal im Werkzeug und einmal im Metall. Zwei Zeilen sehen nach Wiederholung aus, sind aber zwei Bezugsgrößen; die eine zählt Material, die andere zählt das Gussstück. Der Ausgangspunkt für die Wandstärke rechnet denselben Tausch von der anderen Seite.
Welche drei Merkmale setzen die Genauigkeit des Gehäuses?
Drei Merkmale tragen die Toleranzen: die Öffnungsfläche mit 0,10 mm, die Position der M3-Bosse innerhalb von Ø0,2 mm und die Wand mit 2,5±0,2 mm. Der Umriss liegt bei 120×90±0,3 mm und zählt als Maß, nicht als Glied der Genauigkeitskette. Erst mit dem Toleranzband in der Zeichnung lässt sich ein Messwert zuordnen; eine Fläche ohne Kriterium wird nach Gefühl für plan erklärt.
Zwei der drei kommen aus der Form. Wand und Bosspositionen sind in den Stahl geschnitten, die Öffnungsfläche lässt sich nicht schneiden: Sie hängt von der Fräse ab und davon, dass sie der Bezug ist. Ein Bezug ist die Fläche, von der jede weitere Messung ausgeht. Fehlt er in der Zeichnung, wechselt der Ausgangspunkt mit jeder Messung.
Jedes der beiden runden Fenster nimmt eine Scheibe aus einer Seitenwand, und das Band, das stehen bleibt, trägt denselben Querschnitt von 2,5 mm. Dieses Band hält die Wand zwischen Fensterrand und Flansch. Wird es dünner, wölbt sich die Wand zuerst am Fensterrand.
Eine Entformungsschräge ist eine Konstruktionsregel an jeder Wand, damit das Teil aus der Form kommt; der Winkel ist bis zur Freigabe durch die Gießerei offen.
Warum wird die Öffnungsfläche nach dem Guss gefräst?
Die Form hinterlässt ihre eigene Streuung in der Fläche, und das Auswerfen verschiebt den Rahmen; deshalb kommt das Fräsen nach dem Guss. Das Fräsen nimmt wenig Material ab; es nimmt die Unsicherheit ab, die Form und Auswerfen hinterlassen. Danach wird die Öffnungsfläche zum Bezug, und die Deckfläche folgt ihr.
Die Route lautet Guss, Entgraten, Vibrationsgleitschleifen, Fräsen der Öffnungsfläche und der Deckfläche, Gewindeschneiden, Waschen, Beschichten und Endkontrolle. Jeder Schritt sitzt auf der Fläche des vorigen; wird die Reihenfolge getauscht, wechselt auch der Bezug. Der Arbeitsplan folgt dieser Ordnung, und die Prüfung zieht ihre Stichproben in derselben Ordnung.
Warum werden die M3-Bosse gegossen und danach mit Gewinde versehen?
Ein Boss wird gegossen, weil die Form ihn im selben Schuss aufstellt; ein später gesetzter Abstandsbolzen wäre ein zweites Teil und ein zweiter Befestigungssatz. Das Gewinde entsteht nach dem Fräsen, damit das Loch dem Bezug der Öffnungsfläche folgt und nicht der Gusshaut.
Die Position bleibt innerhalb von Ø0,2 mm und wird auf einer CMM geprüft; das Gewinde besteht eine Gut-Schlecht-Lehre und zusätzlich eine Drehmomentprüfung mit 2,5 N·m.
Gewindeschneiden nach dem Fräsen kostet einen zusätzlichen Handgriff. Ein eingegossenes Gewinde würde diesen Griff sparen und zugleich die zweite Chance nehmen, ein Loch noch zu korrigieren.
Warum erhält der Hohlraum eine leitfähige Chromatierung?
Der Hohlraum ist der Schirm, und die Schirmwirkung entsteht aus der Überlappung von Fläche zu Fläche, nicht aus der Dicke des Films. Seine Innenflächen erhalten deshalb eine leitfähige Chromatierung mit 0,3–1,0 µm nach MIL-DTL-5541 Type II, bei einem Kontaktwiderstand von 2,5 mΩ oder weniger.
Außen kommt Pulver mit 60–80 µm für Aussehen und Korrosionsschutz auf, mit einer Haftung nach ISO 2409 von Grad 1 oder besser. Beide Oberflächen treffen am Flansch aufeinander, und vor jedem der beiden Aufträge wird der Bereich der Passflächen maskiert.
Ein gleichmäßiger Film auf dem Sitz würde den Deckel um die Schichtdicke anheben und die leitfähige Überlappung am Flansch unterbrechen; deshalb bleiben die Passflächen unbeschichtet. Zwei Oberflächen bedeuten zwei Maskierungszeichnungen und zwei Prüflinien, und beides ist Arbeit, nicht Metall.
Welche Messmittel beweisen ein Gehäuse?
Sieben Messmittel decken die fünf Fehlerstellen ab. Messplatte und Fühlerlehre entscheiden über die Öffnungsfläche, eine CMM liest die Bossposition. Gewinde brauchen eine M3-Gut-Schlecht-Lehre und einen Drehmomentschlüssel, die Beschichtung braucht Schichtdickenmessgerät, Gitterschnittmesser und eine D65-Lampe. Die Liste steht auf der Prüfkarte; das Erstmuster läuft sie einmal vollständig durch, die Serie verfolgt nur die Merkmale, die wandern.
Eine Zahl sagt wenig, solange der Bericht nicht das Instrument nennt und nicht angibt, ob das Teil gespannt auflag. Ein Merkmal ohne Messmittel bleibt unbewiesen.
Wann versagt ein Gehäuse im Betrieb?
Fünf Stellen versagen: die Öffnungsfläche, die Rippenwurzel, das M3-Gewinde, ein durch Beschichtung zugesetztes M3-Loch und die Bossposition. Die Rippenwurzel ist die zuletzt erstarrende Zone, in der die 2,0 mm starke Rippe auf die 2,5 mm starke Wand trifft.
Jede Stelle erreicht den Nutzer als anderes Symptom, vom Deckel, der nicht sitzt, bis zur Platine, die nicht auf ihre Bosse fällt. Wer die Symptome verwechselt, repariert an der falschen Stelle: Beschichtung auf eine unebene Fläche, ein nachgeschnittenes Gewinde in einem zugesetzten Loch, beides ohne Wirkung.
Der Einsatz begrenzt die Konstruktion. Der Kasten läuft innen, im Schrank oder auf einem Industriegelände, mit Öl und Vibration; für außen und für Salzsprühnebel wird nichts zugesagt.
Wann bezahlt sich die Form nicht mehr?
Eine Form mit einer Kavität ist auf 150.000 Schuss ausgelegt, ein Konstruktionsziel bis zur Freigabe durch die Gießerei. Die Form wird einmal bezahlt, und jeder weitere Schuss verteilt diesen Betrag; eine kurze Serie trägt deshalb den größten Anteil je Teil. Die Schusszahl ist eine Designgröße der Form, und bei der Division je Teil steht die Losgröße im Nenner.
Ein gefalteter Blechkasten braucht keine Form und gewinnt bei kurzer Serie, doch über jede Ecke läuft eine Naht, und der Schirmpfad lässt sich schwerer schließen. Ein Strangpressprofil mit Endkappen hält die Werkzeugkosten niedrig und begrenzt die Gestalt auf einen Querschnitt.
Im gefalteten Kasten sind die Rippen Biegungen, die Ohren Laschen und die Fenster gestanzte Öffnungen im selben Blech. Ein Strangpressprofil trägt seine Rippen im Querschnitt und braucht Endkappen; auf beiden Wegen kommen nur Bosse und Befestiger hinzu.
Die Zeichnung benennt die Öffnungsfläche als Bezug, dazu Wand, Rippe, die M3-Positionen und die Aufteilung der Oberflächen mit ihrer Maskierungsliste. Sie nennt auch die Losgröße und die Einsatzbedingung.
Die Route trägt, solange die Serie diese Form für 150.000 Schuss bezahlen kann, und die Wandstärke bleibt ein Zeichnungsziel. Das Fenster für Schmelze und Form ist eine eigene Prüfung. Darüber hinaus ist ein gefalteter oder stranggepresster Kasten der bessere Kauf, und ein Projekt für eine Aluminium-Abdeckung zeigt dieselben Freigabeprüfungen an einem Gussstück.
Was muss eine Designprüfung an diesem Kasten festlegen?
Eine Designprüfung legt fünf Punkte fest, bevor die Form geschnitten wird: die Öffnungsfläche als Bezug, Wand und Rippe, die M3-Positionen, die Aufteilung der Oberflächen mit ihrer Maskierungsliste sowie Losgröße und Einsatzbedingung. Fehlt einer dieser Punkte, wird die Form nach dem Schnitt nachgearbeitet. Dieselben fünf Punkte sind die Liste der Erstmusterprüfung; hat die Prüfung sie festgelegt, schreibt die Prüfkarte sie nur noch ab.
FAQ
