Wie sollte ein Kühlkörperboden für die Bearbeitung und Ebenheitsprüfung referenziert werden?
Ein Kühlkörperboden sollte von der funktionalen thermischen Schnittstelle und seiner Montagebeziehung referenziert werden und dann über ein dokumentiertes Gussreferenzschema in die Bearbeitungsvorrichtung übertragen werden. Die Ebenheit muss unter einer angegebenen Temperatur-, Auflage- und Haltebedingung geprüft werden. Der Bericht sollte auch den gemessenen Oberflächenzustand, die Rauheitsmethode und angeben, ob das Teil nach der Bearbeitung relaxieren durfte.
Die Hauptfrage ist, wie die Wärmequelle, das Wärmeleitmaterial und der Boden im montierten Produkt zusammenkommen. Diese Beziehung sollte die endgültige Bezugsstruktur bestimmen. CNC-Bearbeitung erzeugt dann die Schnittstellenebene und die zugehörigen Befestigungsmerkmale aus kontrolliertem Rohteil; sie sollte keine unabhängige Ebene erfinden, nur weil sie zum Spannen günstig ist.
Beginnen Sie mit dem funktionalen thermischen Schnittstellenbezug
Definieren Sie den thermischen Kontaktbereich als eine begrenzte Fläche, nicht als informellen „Boden“. Identifizieren Sie seine Quellfläche, die Grenze des Schnittstellenmaterials, Befestigungspunkte und alle ausgeschlossenen Löcher oder Aussparungen. Das Bezugssystem sollte steuern, wie diese Fläche mit Befestigungspositionen, Positioniermerkmalen und dem wärmeerzeugenden Bauteil zusammenhängt. Wenn eine Dichtungs- oder elektrische Kontaktfunktion den Bereich überlappt, schließen Sie diese Anforderung in dieselbe Beziehungsübersicht ein.
Das Gussteil benötigt normalerweise temporäre Positionier- und Auflagefunktionen, bevor die fertige Schnittstelle existiert. Kennzeichnen Sie diese als Fertigungsreferenzen und nicht als endgültige Produktbezüge. Geben Sie an, welche Auflagen die erste Bearbeitungsaufspannung positionieren, welche Stützen das Kippen verhindern, welche Flächen beim Entgraten geschützt werden und welche temporären Merkmale entfernt werden. Dadurch wird verhindert, dass eine Gussauflage mit der endgültigen Prüfreferenz verwechselt wird.
Der Bezugsübergang sollte überprüfbar sein. Die Operationszeichnung kann Gussreferenzen C1/C2/C3 zeigen, die die erste Aufspannung speisen; die Fertigungszeichnung kann Bezug A auf der bearbeiteten Schnittstelle mit sekundären und tertiären Referenzen von Befestigungsmerkmalen festlegen. Die Bezeichnungen sind projektspezifisch, aber das Prinzip ist stabil: Jede Aufspannung erklärt, wie sie die funktionale Beziehung weiterträgt.
Kontrollelement | Zeichnungs- oder Prozessdefinition | Hauptfehler bei Auslassung | Prüfnachweis |
|---|---|---|---|
Thermische Kontaktgrenze | Exakter Schnittstellenbereich, Ausschlüsse und Quellfläche | Ebenheit wird außerhalb des funktionalen Kontakts gemessen oder Beschichtung gelangt in die Sitzfläche | Oberflächenkarte, die an die kontrollierte CAD-/Zeichnungszone gebunden ist |
Gussreferenzschema | Primäre Positionierer, Stützen, Spannzonen und geschützte Auflagen | Variable Spanabnahme und instabile erste Aufspannung | Einrichtungsblatt und Kontaktprüfung vor dem Schnitt |
Bearbeitungszugabe | Gussziel, Zugabenbereich und Mindestreinigungsabsicht | Unterbrochene Oberfläche oder übermäßiger Schnitt öffnet unterirdische Poren | Spanabnahme vor dem Schnitt und Oberflächenprotokoll nach dem Schnitt |
Vorrichtungsstützen | Kontaktpositionen, Spannfolge/Kraftsteuerung und Freigabezeitraum | Teil wird beim Schneiden flach gedrückt und federt danach zurück | Vergleich zwischen eingespanntem und freiem Zustand, falls erforderlich |
Ebenheitsbedingung | Temperatur, Auflage, Halterung, Messgerät und Abtastmuster | Lieferant und Käufer erhalten inkompatible Ergebnisse | Rohpunktkarte und berechnetes Ergebnis unter der genannten Bedingung |
Rauheitsbedingung | Parameter, Grenzwellenlänge/Filter, Richtung und Probenpositionen | Eine einzelne Messspur übersieht Werkzeugspuren oder geöffnete Poren im Kontaktpfad | Positionsmarkierte Messspuren und visuelle Oberflächenbeschaffenheit |
Bearbeitungszugabe und Porenfreilegung in Einklang bringen
Die Bearbeitungszugabe muss Gussabweichungen abdecken, ohne unnötige Basisdicke zu entfernen. Unzureichende Zugabe kann Inseln aus Gussfläche innerhalb der Schnittstelle hinterlassen. Überschüssige Zugabe erhöht die Bearbeitungszeit, verändert den thermischen Querschnitt und erhöht die Wahrscheinlichkeit, unterirdische Poren freizulegen. Daher sollte das Angebot die nominelle Enddicke, das Gussziel und die zulässige Zugabenabweichung getrennt aufführen.
Kartieren Sie die Zugabe vor der Bearbeitung bei frühen Versuchen. Korrelieren Sie Zonen mit geringer und hoher Zugabe mit Anguss, Auswerfer, Überlauf und Trennebene. Nach dem Schnitt protokollieren Sie unvollständige Reinigung, geöffnete Poren und lokale Werkzeugreaktion. Eine Pore in der Kontaktzone benötigt eine definierte Halte- und Überprüfungsregel; Polieren oder Hinzufügen von Schnittstellenmaterial sollte keine undokumentierte Reparatur werden.
Eine Nachbearbeitungsroute sollte die Rückverfolgbarkeit von Gussform und Legierungscharge bis zum fertigen Boden erhalten. Wenn sich Zugabe, Werkzeugbahn oder Schneidparameter ändern, bewerten Sie, ob sich Oberfläche, Eigenspannung, Rauheit oder geöffnete Porenmuster ausreichend ändern, um eine erneute thermische Korrelation zu erfordern.
Teil einspannen, ohne Verformung im freien Zustand zu verbergen
Ein verrippter oder dünner Boden kann sich den Vorrichtungskontakten anpassen. Überbestimmung kann zu einer ausgezeichneten In-Process-Messung und einem schlechten freigegebenen Teil führen. Verwenden Sie das minimalste Positionierschema, das zur Steuerung des Schnitts erforderlich ist, platzieren Sie Stützen unter strukturell geeigneten Bereichen und definieren Sie die Spannfolge. Üben Sie keine unkontrollierte Kraft durch hohe Rippen oder flexible Wände aus.
Die Prüfauflage muss von der Bearbeitungsauflage unterschieden werden. Wenn die funktionale Anforderung im freien Zustand gilt, lassen Sie das Teil relaxieren und messen Sie es, ohne es flach zu drücken. Wenn das Produkt im montierten Zustand bewertet wird, definieren Sie das Befestigungsmuster, das Anzugsmoment, die Befestigungselemente und das Schnittstellenmaterial. Ein Ergebnis ohne Halterungsstatus kann nicht fair verglichen werden.
Temperatur ändert auch die Interpretation. Protokollieren Sie die Teilstabilisierung und Messtemperatur, insbesondere nach dem Schneiden oder Waschen. Messen Sie vor und nach der Beschichtung nur, wenn der Zweck definiert ist; Folie auf der Schnittstelle kann verboten sein, während Beschichtung anderswo Spannung oder Messkontakt ändern kann. Der Bericht sollte den genauen Oberflächenzustand benennen.
Ebenheit und Rauheit als wiederholbare Messungen definieren
Die Ebenheitsprüfung benötigt eine begrenzte Zone und eine Abtaststrategie, die dicht genug ist, um Biegung, Verwindung und lokale hohe Stellen zu erkennen, die für die Quellfläche relevant sind. Geben Sie an, ob Löcher und Aussparungen ausgeschlossen sind. Behalten Sie die Rohkarte bei, nicht nur ein Gut-/Schlecht-Feld, da das Muster hilft, Vorrichtungsabdruck, Werkzeugbahn, Basisverformung und lokale Oberflächenunterbrechung zu unterscheiden.
Rauheit erfordert Parameter, Grenzwellenlänge oder Filter, Abtastrichtung und Positionen. Eine einzelne Messspur parallel zu Bearbeitungsspuren repräsentiert möglicherweise nicht das Kontaktverhalten über die Sitzfläche. Kombinieren Sie die numerischen Aufzeichnungen mit einer Regel für Rattern, Stufen, Kratzer und geöffnete Poren. Rauheit allein kann weder Kontaktfläche noch Wärmewiderstand belegen.
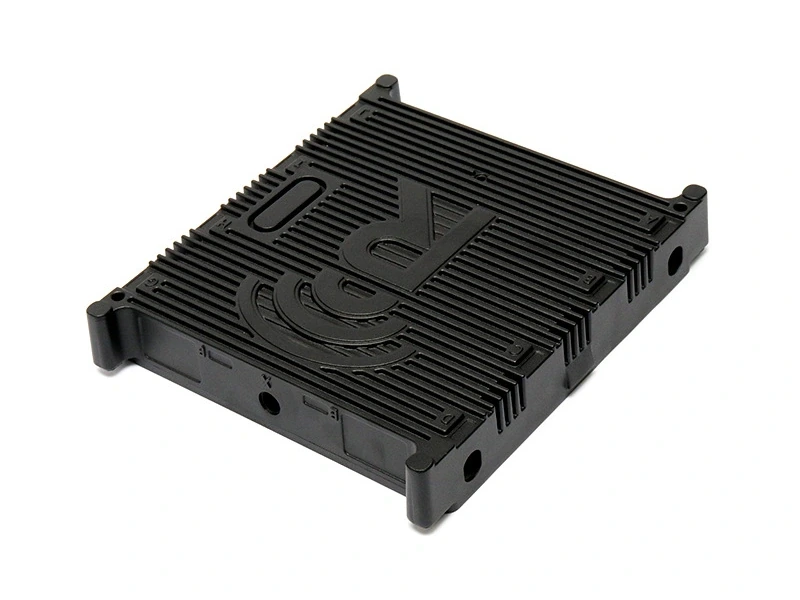
Ein Beispiel wie dieses A380-Gehäusebeispiel kann helfen, wahrscheinliche Schnittstellenfragen zu identifizieren, aber die eigene Zeichnung des Käufers steuert den Bezug und den Prüfplan. Geben Sie die Kontaktgrenze, Gussreferenzen, Zugabe, Vorrichtungsstützen, Ebenheitsbedingung, Rauheitsmethode, Porenreaktion und Änderungsauslöser in die RFQ ein. Der resultierende Basisdatensatz kann dann direkt mit dem Temperaturanstieg der Baugruppe korreliert werden.