Welche Aluminium-Druckgussteile benötigen nach dem Gießen eine CNC-Bearbeitung?
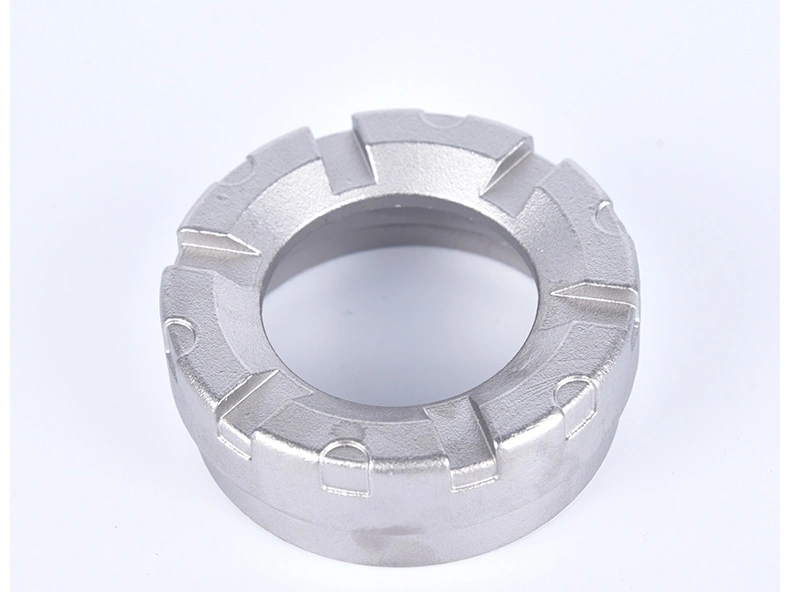
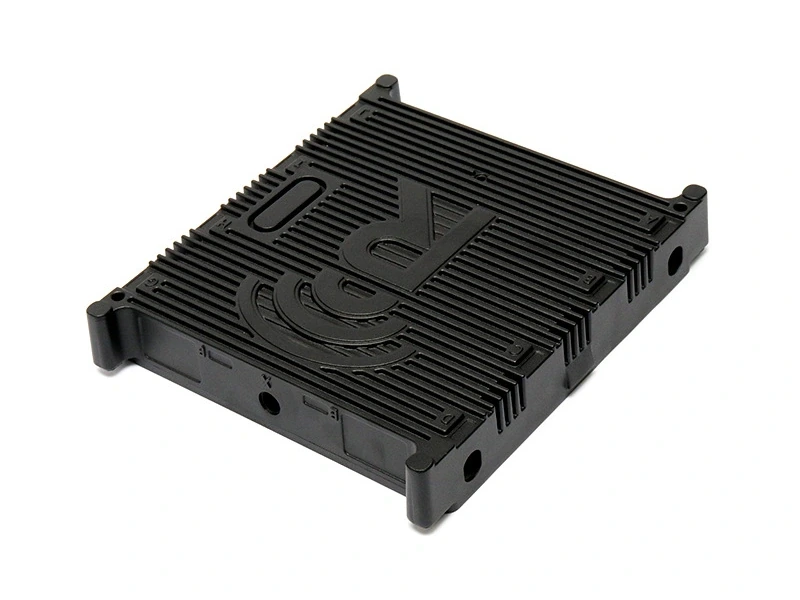
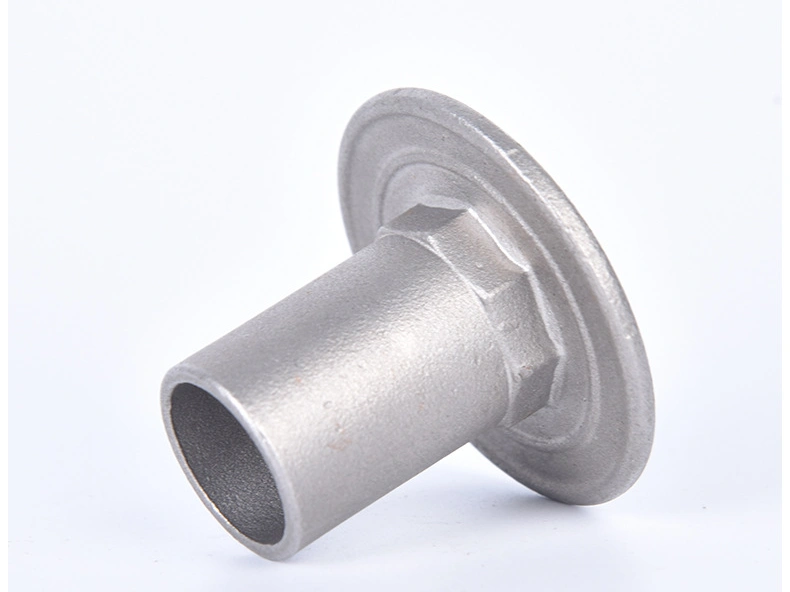
Aluminium-Druckgussteile benötigen eine CNC-Bearbeitung, wenn ein Merkmal die Montage, Abdichtung, Lagerposition, Gewindequalität, Oberflächentextur oder eine kontrollierte Beziehung zu einer anderen Bezugsgröße steuert. Das Gussteil sollte in der Regel die Hülle, Rippen, Aussparungen und geeignete nichtfunktionale Ansätze bereitstellen. Eine Aufnahmebohrung, Dichtungsauflage, Lagersitz, Montagefläche, Steckverbinderschnittstelle oder Gewindebohrung sollte der CNC-Bearbeitung zugewiesen werden, wenn der Gusszustand nicht nachweislich die fertigen Anforderungen erfüllt.
Dies ist eine merkmalbezogene Entscheidung und keine Regel, dass jede Oberfläche bearbeitet werden muss. Die Bearbeitung unnötiger Flächen erhöht den Materialeinsatz, die Aufspannungen, die Zykluszeit und die Handhabung. Das Belassen einer funktionalen Fläche im Gusszustand ohne repräsentative Nachweise kann Passungs-, Leckage- oder Ausrichtungsprobleme verursachen. Die Zeichnung sollte angeben, ob die Anforderung für den Gusszustand, nach dem Beschneiden, nach der Bearbeitung, nach der Beschichtung oder nach der Montage gilt.
Beginnen Sie mit Bezugsgrößen und Passungsfunktion
Beginnen Sie mit dem Gegenstück. Identifizieren Sie, welche Flächen das Bauteil positionieren, welche Bohrungen andere Teile führen, welche Flächen eine Dichtung aufnehmen und welche Löcher Verbindungselemente oder Steckverbinder aufnehmen. Bauen Sie dann die Bearbeitungsfolge um diese Beziehungen herum auf. Eine Bohrung muss möglicherweise auf eine gefräste Fläche ausgerichtet sein und nicht auf eine äußere Gusskante. Eine Bolzenanordnung muss möglicherweise positionsgenau auf eine bearbeitete Bezugsgröße ausgerichtet werden. Eine Steckverbinderöffnung muss möglicherweise besäumt oder gefräst werden, um das Einführen und die Kantenqualität zu gewährleisten.
Gussnocken können nützliche Aufspannreferenzen sein, wenn sie wiederholbar, steif und fern von Grat sind. Eine Vorrichtung, die eine dünne Wand einspannt oder auf einer Gratabweichung positioniert, kann das Gussteil vorübergehend verformen. Die Maschine kann ein gutes Maß melden, während das Teil gespannt ist, aber der Flansch oder die Wand entspannt sich nach dem Entladen. Dokumentieren Sie Auflagen und Spannpositionen und messen Sie die Geometrie im freien Zustand, wenn Verzug die Montage beeinträchtigt.
Merkmal | Wann Gusszustand ausreichend sein kann | Wann CNC normalerweise in Betracht gezogen wird | Endkontrolle |
|---|---|---|---|
Äußere Rippe | Profil, Steifigkeit, Abstand und Kantenzustand sind unkritisch | Nur wenn eine spezielle Schnittstelle oder ein Abstand kontrolliert wird | Profil, Grat, Abstand und funktionelle oder visuelle Prüfung |
Dichtungsauflage | Nur wenn die Gussfläche für die festgelegte Grenze nachgewiesen ist | Plansfräsen mit kontrollierter Aufmaß- und Bezugsunterstützung | Ebenheit, Oberflächenzustand und definierter Lecktest nach den Endbearbeitungen |
Aufnahmebohrung | Nur wenn Position, Rundheit und Oberfläche die Passfunktion erfüllen | Bohren oder Ausdrehen mit Bezug auf funktionale Bezugsgrößen | Durchmesser, Position, Ausrichtung und Montageprüfung |
Gewindeansatz | Ein Gussgewinde kann für ein unkritisches Verbindungselement ausreichen | Bohren und Gewindeschneiden, wenn Gewindeform, -tiefe oder -position die Montage steuern | Gewindelehre, Tiefe, Position und Drehmomentanforderung falls angegeben |
Montagefläche | Gussebenheit und -höhe sind für die Verbindung ausreichend | Plansfräsen, wenn Klemmkraft, Ausrichtung oder Abdichtung eine kontrollierte Fläche erfordern | Höhe, Ebenheit, Position und Montagepassung |
Aufmaß und darunterliegendes Gussteil schützen
Das Bearbeitungsaufmaß muss um jeden funktionalen Schnitt herum überprüft werden. Zu wenig Aufmaß kann dazu führen, dass eine Oberfläche teilweise von Gussabweichungen bedeckt bleibt, während übermäßiger Abtrag subkutane Porosität freilegen, die Wandstärke verringern oder einen Ansatz zu dünn für ein Gewinde machen kann. Um eine Bohrung herum sollte das verfügbare Material und die minimal verbleibende Wandstärke, die das Design erfordert, angegeben werden. Bei einer Dichtungsfläche sollte das Aufmaß mit der Ebenheit, der Oberflächengüte und dem Leckagerisiko verknüpft sein.
Die Kernposition ist auch dann wichtig, wenn das endgültige Loch bearbeitet wird. Ein gegossener Pilotleiter kann den Materialabtrag reduzieren, aber der Kern muss ausreichendes und stabiles Aufmaß um das Loch herum lassen. Wenn das Loch für ein Lager, eine Dichtung, einen Positionierstift oder einen Druckkanal verwendet wird, markieren Sie diese Verwendung in der Zeichnung. Ein Nenndurchmesser allein sagt dem Lieferanten nicht, wie wichtig Position und Integrität sind.
Der CNC-Bearbeitungsservice sollte das Bezugssystem des Gussteils und den geforderten Endzustand erhalten. Fragen Sie nach der Aufspannlogik, dem Werkzeugzugang, den Unterstützungspunkten, der Aufmaßkarte, dem Entgraten, der Spanabfuhr und dem Prüfzustand. Ziel ist es, eine wiederholbare funktionale Schnittstelle zu schaffen, nicht die Bearbeitung als Rettungsaktion für einen verschobenen Kern oder eine instabile Wand zu nutzen.
Beschichtung und Endmontage berücksichtigen
Die Oberflächenbehandlung kann die Bearbeitungsentscheidung ändern. Der Beschichtungsaufbau kann das Gewindespiel verringern, eine Presspassung verändern, einen Erdungspunkt abdecken oder das Erscheinungsbild einer sichtbaren Fläche verändern. Einige Merkmale benötigen eine Abklebung, einige müssen vor der Beschichtung bearbeitet werden, und einige erfordern nur dann eine Endbearbeitung, wenn Sauberkeit und Prozesskontrolle dies zulassen. Geben Sie den Zustand an, in dem der Käufer jedes Merkmal akzeptieren wird.
Ein Prototyp, der nach manuellem Entgraten, selektivem Polieren oder mit einer improvisierten Vorrichtung die Prüfung besteht, sollte als Abweichung behandelt werden. Dies ist kein Beweis dafür, dass der normale Weg für Aluminium-Druckgussteile dieselbe Passung ergibt. Die praktische Freigabe ist eine Merkmalskarte, die jede Schnittstelle mit ihrem Gusszustand, der Bearbeitungseinrichtung, dem Oberflächenweg und der Endprüfung verknüpft. Diese Karte ermöglicht es dem Einkauf auch, den Endbearbeitungsumfang zu vergleichen, anstatt ein bearbeitetes Muster mit einem Angebot nur für den Guss zu vergleichen.
Montagenachweise zur Entscheidungsfindung nutzen
Die Maßergebnisse sollten mit der Art und Weise verknüpft werden, wie das Teil verwendet wird. Ein Bericht kann einen Bohrungsdurchmesser zeigen, aber eine Montageprüfung kann ergeben, dass die Bohrung zur Montagefläche nicht ausgerichtet ist oder dass eine Steckverbinderöffnung eine unannehmbare Kantenqualität aufweist. Bei einer Dichtungsfläche prüfen Sie die Endfläche und testen Sie die fertige Grenze unter der festgelegten Bedingung. Bei einem Gewindeansatz überprüfen Sie Gewindeform, -tiefe, -position und, falls angegeben, den Eingriff des Verbindungselements nach dem Entgraten und der Beschichtung.
Bewahren Sie die freigegebene Merkmalskarte zusammen mit dem Bearbeitungsprogramm und der Vorrichtungsrevision auf. Wenn sich eine Bezugsgröße, eine Unterstützung, ein Werkzeugweg oder eine Beschichtungsroute ändert, überprüfen Sie die betroffenen Schnittstellen vor der nächsten Charge. Dies verhindert, dass eine lokale Bearbeitungsanpassung stillschweigend die Beziehung verändert, die die ursprüngliche Zeichnung schützen sollte.
Prüfen Sie das gelieferte Merkmal in demselben Zustand, in dem das Montageteam es erhalten wird.