Welche Kostenfaktoren beeinflussen die Bearbeitung von Gussteilen?
Welche Kostenfaktoren beeinflussen die Bearbeitung von Gussteilen?
Die Hauptkostenfaktoren für die Bearbeitung von Gussteilen sind Bearbeitungsumfang, Gusszustand, Bearbeitungsaufmaß, Vorrichtungskomplexität, Anzahl der Aufspannungen, Material, Toleranzniveau, Werkzeugzugang, Oberflächenbearbeitung, Inspektionsunterlagen und Produktionsmenge. Ein Gussstück, das preiswert erscheint, kann teuer werden, wenn viele Flächen per CNC gereinigt werden müssen oder wenn das Gussstück schwer wiederholbar zu positionieren ist.
Käufer sollten die Kosten des fertigen Teils vergleichen, nicht nur den Stundensatz für die Bearbeitung. Die Kosten umfassen die Prüfung des Gussrohlings, den Bau oder die Anpassung von Vorrichtungen, das Zerspanen kritischer Merkmale, das Entgraten, die Inspektion, das Abkleben, die Endbearbeitung und den Schutz des Teils für den Versand. Wenn einer dieser Punkte fehlt, kann ein Angebot günstiger erscheinen, als es tatsächlich ist.
Für einen verwandten Prozessvergleich erklärt CNC-Bearbeitung nach dem Druckguss, warum ausgewählte Sekundärbearbeitung oft erforderlich ist, um funktionale Merkmale fertigzustellen.
Die Rüstkosten sollten durch die Losgröße amortisiert werden. Eine hypothetische Vorrichtungs- und Programmiergebühr von 500 USD fügt 20 Teilen 25 USD pro Teil hinzu, 100 Teilen 5 USD und 500 Teilen 1 USD vor Zykluszeit. Käufer sollten diese einmaligen Kosten von wiederkehrenden Bearbeitungs-, Inspektions- und Endbearbeitungskosten trennen.
Rechnen Sie Zyklusänderungen in vergleichbare Zahlen um. Das Entfernen von 45 Sekunden bei einer Bestellung von 2.000 Stück eliminiert 25 Maschinenstunden vor Rüsten, Werkzeugwechsel und Inspektion, während eine dedizierte Vorrichtung für 1.500 USD bei 200 Stück 7,50 USD pro Teil hinzufügt, aber bei 2.000 Stück nur ,75 USD. Deshalb sollten Bieter Rüsten, Zykluszeit, Vorrichtung, Schneidwerkzeuge und Inspektion getrennt angeben. Die Berechnung ist illustrativ; die tatsächlichen Einsparungen hängen von Stundensatz, Ausschuss und Werkzeuglebensdauer ab.
Der Bearbeitungsumfang treibt zuerst die Kosten
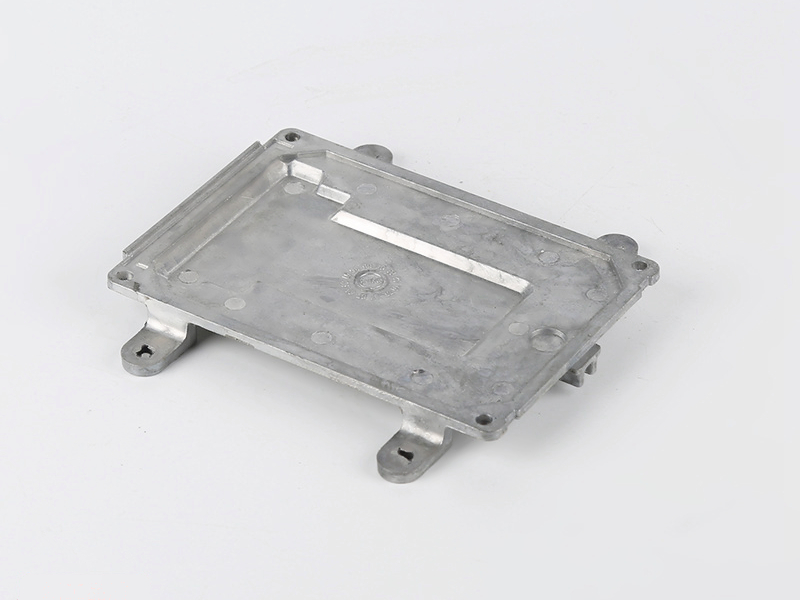
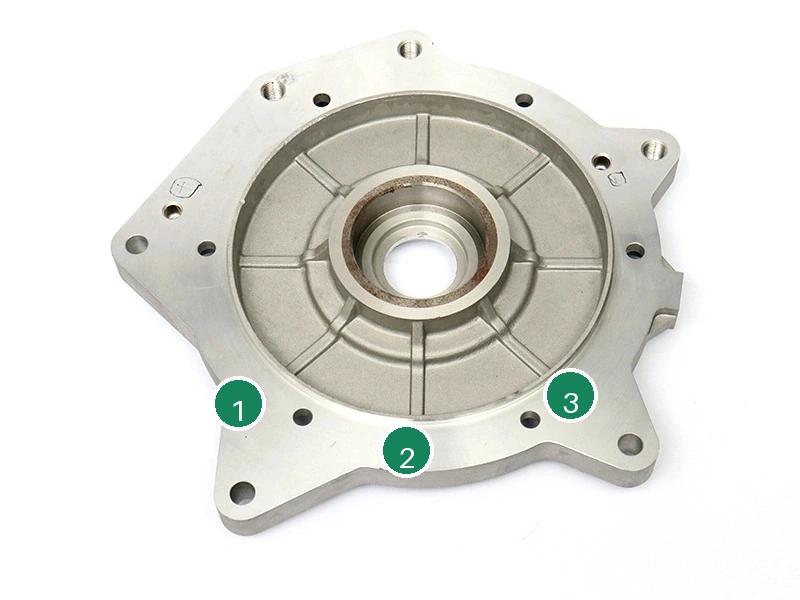
Der Bearbeitungsumfang ist in der Regel der größte Kostentreiber. Ein Teil mit vier Gewindebohrungen und einer bearbeiteten Auflagefläche unterscheidet sich stark von einem Teil mit mehreren Bohrungen, engen Bezugsbeziehungen, mehreren Dichtflächen und kosmetischer Kantenreinigung. Der Käufer sollte festlegen, welche Merkmale wirklich bearbeitet werden müssen und welche Bereiche im Gusszustand bleiben können.
Übermäßige Bearbeitung verschwendet Kosten, indem nicht funktionale Flächen geschnitten werden. Unzureichende Bearbeitung erzeugt Montagerisiko. Die niedrigsten zuverlässigen Kosten entstehen in der Regel, wenn nur die Merkmale bearbeitet werden, die Befestigung, Abdichtung, Bewegung, Positionierung oder Inspektion steuern. Versteckte Rippen, allgemeine Außenwände und nicht kontaktierende Taschen benötigen möglicherweise keine CNC-Arbeit, wenn die Gusstoleranz akzeptabel ist.
Kostenfaktor | Wie er die Kosten erhöht | Kontrollpunkt für Käufer |
|---|---|---|
Anzahl der bearbeiteten Merkmale | Mehr Werkzeugwege, Werkzeuge und Prüfpunkte | Nur funktionale Merkmale markieren |
Anzahl der Aufspannungen | Mehr Laden, Ausrichten und Bezugsübertragung | Merkmalsorientierung prüfen |
Komplexität der Vorrichtung | Kundenspezifische Aufnahmen oder Klemmen können erforderlich sein | Produktionsmenge teilen |
Enge Toleranz | Langsamere Bearbeitung und mehr Inspektion | Enge Toleranzen nur anwenden, wo nötig |
Oberflächenbearbeitung | Abkleben und Nachbearbeitungsprüfungen erhöhen den Aufwand | Beschichtungsbereiche früh definieren |
Der Gusszustand kann versteckte Kosten verursachen
Der Gusszustand beeinflusst die Bearbeitungskosten vor dem ersten Schnitt. Verzug, inkonsistente Trennebenen, Grat, Porosität in der Nähe bearbeiteter Flächen, harte Stellen, schlechtes Angussentfernen oder geringes Bearbeitungsaufmaß können zusätzliche Rüstzeit, langsameres Schneiden, höheres Ausschussrisiko oder manuelle Nacharbeit erzwingen. Wenn vorhandene Gussteile geliefert werden, muss der Lieferant möglicherweise Muster prüfen, bevor er den Preis bestätigt.
Porosität ist ein häufiges Kostenrisiko in der Nähe von Dichtflächen. Wenn die Bearbeitung Poren auf einer Dichtfläche freilegt, kann das Teil versagen, obwohl der Bearbeitungsvorgang korrekt war. Geringes Aufmaß ist ein weiteres Risiko. Eine Fläche, die nicht sauber wird, kann Neuguss, Schweißreparatur oder Konstruktionsänderung erfordern, was jeweils teurer sein kann als eine frühere Aufmaßplanung.
Vorrichtungen und Menge verändern die Wirtschaftlichkeit
Die Vorrichtungsstrategie hängt von der Menge ab. Für wenige Versuchsteile kann eine flexible Aufspannung akzeptabel sein, auch wenn die Zykluszeit höher ist. Für wiederholte Produktion kann eine spezielle Vorrichtung Positionsschwankungen, Ladezeit und Prüfdiskrepanzen reduzieren. Die Vorrichtungskosten sollten gegen die erwartete Bestellmenge und das Risiko abgewogen werden.
Die Bearbeitung von Gussteilen in kleinen Stückzahlen priorisiert oft Machbarkeit und schnelle Validierung. Die Produktionsbearbeitung priorisiert Wiederholbarkeit, Zykluszeit und Chargenkonsistenz. Käufer sollten dem Lieferanten mitteilen, ob die Bestellung für Muster, Pilotproduktion, Überbrückungsproduktion oder Langzeitversorgung ist. Dasselbe Gussteil kann in verschiedenen Phasen unterschiedliche Vorrichtungsinvestitionen erfordern.
Für produktionstechnisches Denken bietet Großserien-Druckguss und CNC-Bearbeitung für die Massenproduktion eine nützliche Sichtweise, wie die Bearbeitung mit stabilen Aufzeichnungen skalieren muss.
Inspektions- und Endbearbeitungskosten sollten sichtbar sein
Die Inspektionskosten steigen, wenn das Teil enge Beziehungen zwischen Merkmalen aufweist. Ein einzelnes Gewindeloch kann einen Gewindelehre benötigen. Eine Lagerbohrung kann Durchmesser- und Rundheitsdaten erfordern. Ein bezugsgesteuertes Montageteil kann KMM oder eine Prüfvorrichtung erfordern. Wenn das Angebot nur Bearbeitung und keine Inspektionsunterlagen enthält, hat der Käufer möglicherweise nicht genügend Nachweise für die Freigabe.
Die Endbearbeitung kann ebenfalls die Kosten verändern. Das Abkleben von Gewinden, Dichtflächen oder Bohrungen erhöht den Arbeitsaufwand. Die Beschichtungsdicke kann Nachbearbeitungsprüfungen erfordern. Das Polieren kosmetischer Gussoberflächen kann Defekte aufdecken, die vorher nicht sichtbar waren. Käufer sollten Endbearbeitungsanforderungen in die RFQ aufnehmen, damit die Kosten für den endgültigen Lieferzustand berechnet werden.
Das Ausschussrisiko sollte ebenfalls sichtbar sein. Wenn der Gussrohling inkonsistent ist, kann der Lieferant Eingangssortierung, zusätzliche Bestandsprüfungen oder eine höhere Toleranz für abgelehnte Teile benötigen. Ein niedriger Bearbeitungspreis, der dieses Risiko ignoriert, kann nach der ersten fehlgeschlagenen Charge teuer werden.
Empfehlung zur Kostensenkung
Um Kosten ohne Funktionsverlust zu senken, sollten Käufer kritische Merkmale markieren, unnötig enge Toleranzen vermeiden, einen realistischen Oberflächenstandard für den Gusszustand genehmigen, das Bearbeitungsaufmaß vor der Werkzeugkonstruktion bestätigen, die erwartete Menge teilen und die Inspektionsanforderungen klar definieren. Der Lieferant kann dann eine Vorrichtung und einen Bearbeitungsweg wählen, der die wichtigen Merkmale schützt.
Neway kann Käufern helfen, die Bearbeitung von Gussteilen zu überprüfen, indem Geometrie, Gussqualität, Bearbeitungsaufmaß, Vorrichtungsstrategie, Endbearbeitung und Inspektion verglichen werden. Dies macht das Angebot nützlicher, weil es das fertige Bauteil widerspiegelt, nicht nur die Maschinenzeit.