Welche Designrisiken sollten Käufer vor der Bearbeitung von Gussteilen prüfen?
Welche Designrisiken sollten Käufer vor der Bearbeitung von Gussteilen prüfen?
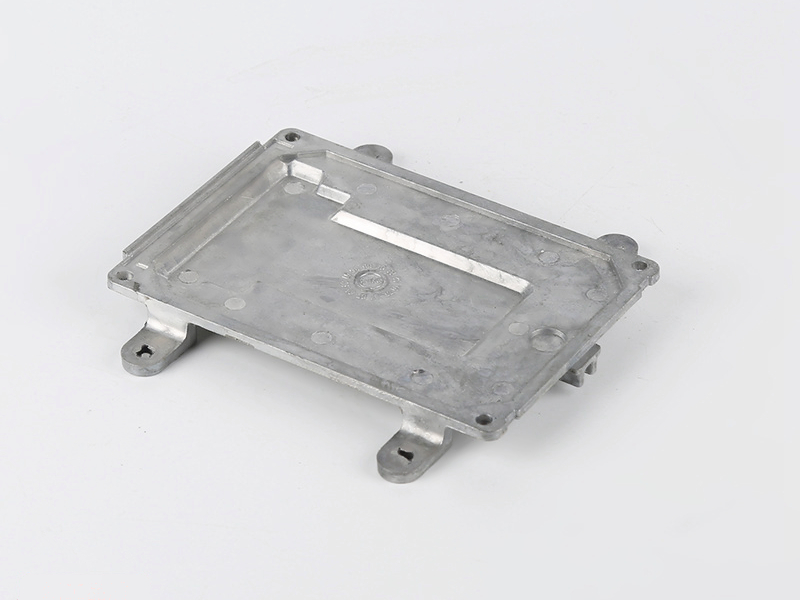
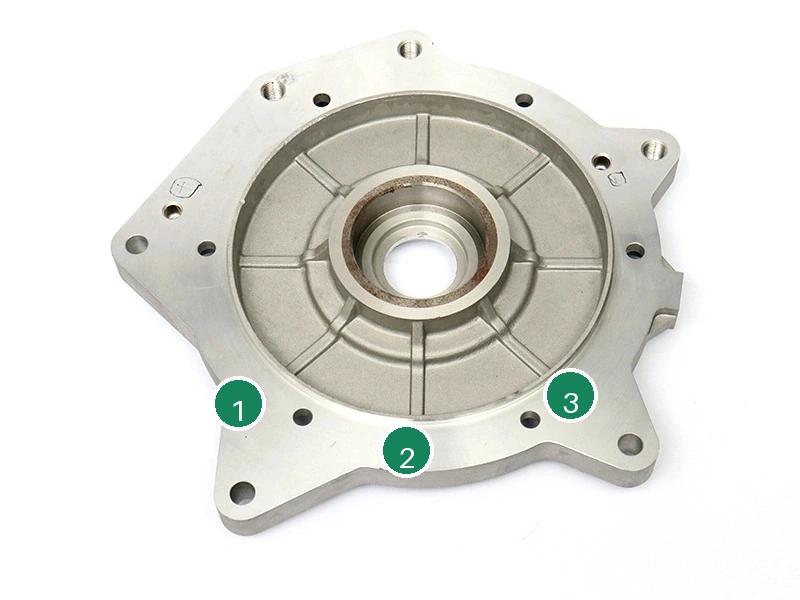
Vor der Bearbeitung von Gussteilen sollten Käufer Bearbeitungszugabe, Bezugsflächen, dünne Wände, Nabenfestigkeit, Lochpositionen, Dichtflächen, Lagerbohrungen, Formschrägen, Trennlinien, Porositätsrisiko, Vorrichtungszugang, Einspannverformung, Oberflächenbearbeitung und Prüfbarkeit prüfen. Diese Risiken entscheiden, ob ein Gussrohling zu einem stabilen Fertigteil werden kann.
Ein Gussteil kann dem Endteil nahe kommen, aber dennoch schwierig zu bearbeiten sein. Wenn die Zugabe gering ist, kann eine Fläche nicht sauber werden. Wenn die Bezugsfläche instabil ist, können sich Löcher verschieben. Wenn eine Nabe zu dünn ist, können Gewinde versagen. Wenn Porosität unter einer Dichtfläche liegt, kann die Bearbeitung Defekte freilegen, die am Rohguss verborgen waren.
Für Designdetails, welche Designdetails vor der Bearbeitung von Gussteilen bestätigt werden sollten gibt Käufern eine fokussierte Checkliste.
Zu geringe Zugabe kann unsaubere Flächen hinterlassen; zu große Zugabe kann Porosität freilegen und die Zykluszeit erhöhen. Frühe Bereiche von ,3–1, mm für HPDC, 1–3 mm für Schwerkraftguss und 2–5 mm für Sandguss sollten durch Versuchsbearbeitung an mehreren Gussteilen bestätigt werden, nicht an einem besten Muster.
Bearbeitungszugabe und Reinigungsrisiko
Die Bearbeitungszugabe ist das erste Designrisiko. Jede bearbeitete Fläche, jedes Loch oder jede Bohrung benötigt genügend Material, um nach Gussabweichungen sauber zu werden. Wenn das Gussteil Formschräge, Versatz, Schrumpfung oder Verzug aufweist, muss die endgültige Bearbeitungsoperation genügend Material entfernen, um die Zeichnungsmaße zu erreichen. Geringe Zugabe kann rohe Gussfläche auf einer Dichtfläche hinterlassen oder dazu führen, dass eine Bohrung das Maß verfehlt.
Übermäßige Zugabe birgt ebenfalls Risiken. Schwere Schnitte können Zykluszeit, Werkzeugverschleiß, Wärme, Grate und Einspannlast erhöhen. Wenn eine dünne Gusswand stark eingespannt und tief bearbeitet wird, kann sich das Teil während des Schneidens verformen und nach dem Entfernen aus der Vorrichtung zurückfedern. Die richtige Zugabe ist lokal und funktional, nicht blind über das gesamte Gussteil verteilt.
Designrisiko | Warum es wichtig ist | Praktische Prüfung |
|---|---|---|
Geringe Bearbeitungszugabe | Merkmal wird möglicherweise nicht sauber | Zugabe an Dichtflächen, Bohrungen und Auflagen prüfen |
Dünne Nabenwand | Gewindefestigkeit kann versagen | Kernloch, Gewindetiefe und Restwand prüfen |
Instabile Bezugsfläche | Merkmalpositionen können abweichen | Guss- und Bearbeitungsbezüge definieren |
Porosität nahe Dichtfläche | Bearbeitung kann Leckagepfade freilegen | Anschnitt, Fließverhalten und Prüfmethode prüfen |
Schlechter Werkzeugzugang | Zusätzliche Aufspannungen oder lange Werkzeuge erhöhen das Risiko | Zugang vor Angebotserstellung bestätigen |
Bezugs- und Einspannrisiko
Bezugsrisiko tritt auf, wenn das Teil von einer Oberfläche aus positioniert wird, die rau, schräg, dünn oder inkonsistent ist. Die CNC-Maschine kann präzise schneiden, aber die Merkmalsbeziehung kann dennoch falsch sein, wenn das Teil von einer schlechten Referenz gehalten wurde. Käufer sollten bestätigen, welche Oberflächen das Gussteil für die erste Operation positionieren und welche Oberflächen bearbeitete Referenzen für spätere Operationen werden.
Einspannrisiko ist bei dünnen Abdeckungen, Gehäusen und Halterungen üblich. Eine Vorrichtung kann ein Gussteil während der Bearbeitung flach zwingen, und das Teil kann nach dem Lösen zurückfedern. Dies macht die bearbeitete Fläche oder das Lochmuster in der Vorrichtung korrekt erscheinen, aber im freien Zustand oder in der Baugruppe falsch. Abstützpunkte und Einspannkraft sollten Teil der Bearbeitungsprüfung sein.
Risiko funktionaler Merkmale
Funktionale Merkmale verdienen frühe Aufmerksamkeit, da sie die höchsten Fehlkosten verursachen. Eine Dichtfläche sollte auf Ebenheit, Rauheit und Porenfreilegung geprüft werden. Eine Lagerbohrung sollte auf Rundheit, Durchmesser, Ausrichtung und Material um die Bohrung geprüft werden. Ein Gewindeloch sollte auf Nabenhöhe, Wandstärke, Gewindetiefe und Beschichtungseffekte geprüft werden.
Käufer sollten auch prüfen, ob die Oberflächenbehandlung das Merkmal verändert. Ein pulverbeschichteter Halter kann Gewindeabdeckung erfordern. Ein beschichtetes Teil kann Nachmessungen nach der Beschichtung erfordern. Ein eloxiertes Aluminiumteil kann Toleranzanpassungen erfordern, da die Beschichtung auf Oberflächen wächst. Diese Risiken sollten vor Beginn der Bearbeitung berücksichtigt werden.
Für Maßkontrolle nach dem Guss, wie CNC-Bearbeitung die Maßgenauigkeit bei Druckgussteilen verbessert erklärt, warum funktionale Merkmale oft eine Nachbearbeitungskontrolle benötigen.
Risikoprüfung vor Werkzeugbau oder Serienbearbeitung
Wenn das Projekt neu ist, sollte die Risikoprüfung vor dem Werkzeugbau erfolgen. Der Lieferant kann Zugabe hinzufügen, Anschnitte von kosmetischen oder bearbeiteten Flächen entfernen, bessere Bezüge wählen und kritische Naben schützen. Wenn die Gussteile bereits existieren, sollte die Prüfung vor der Serienbearbeitung erfolgen. Der Lieferant sollte Musterrohlinge auf Zugabe, Verzug, Oberflächendefekte und Bezugswiederholbarkeit prüfen.
Ein kurzer Pilotlauf ist nützlich, wenn das Design mehrere bearbeitete Merkmale aufweist. Die Pilotcharge kann zeigen, ob die Gussabweichung die Bearbeitungsergebnisse beeinflusst, ob die Vorrichtung wiederholbar hält und ob die Prüfergebnisse über mehrere Teile stabil bleiben.
Der Pilotlauf sollte nach Möglichkeit den endgültigen Handhabungsweg einschließen. Ein Teil, das die CNC-Prüfung besteht, kann nach dem Entgraten, Beschichten, Waschen oder Verpacken dennoch ausfallen. Wenn diese Schritte Gewinde, Dichtflächen oder kosmetische Oberflächen beeinflussen, gehören sie in dieselbe Risikoprüfung.
Technische Empfehlung
Käufer sollten die Bearbeitung von Gussteilen nicht als Rettungsschritt nach auftretenden Gussproblemen behandeln. Sie sollte als Teil des Fertigteil-Designs geplant werden. Die wichtigsten Prüfpunkte sind Zugabe, Bezüge, funktionale Merkmale, Vorrichtungszugang, Oberflächenwechselwirkung und Prüfnachweis.
Neway kann Gussgeometrie, CNC-Zugang, Merkmalsrisiko, Oberflächenbehandlung und Prüfung gemeinsam überprüfen, damit Käufer wissen, ob ein Gussteil zu einem zuverlässigen Fertigteil werden kann, bevor Produktionskosten verpflichtet werden.