Wann benötigen Gussteile CNC-Bearbeitung anstelle der Lieferung im Gusszustand?
Wann benötigen Gussteile CNC-Bearbeitung anstelle der Lieferung im Gusszustand?
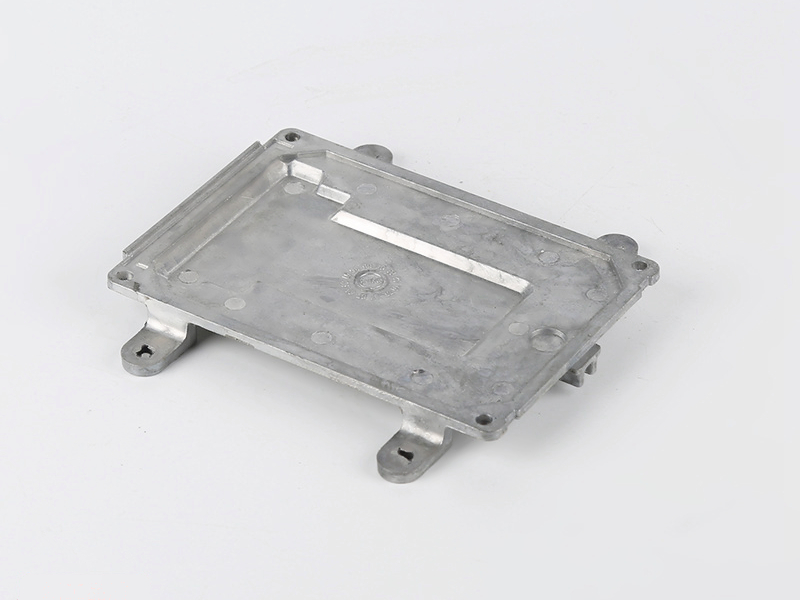
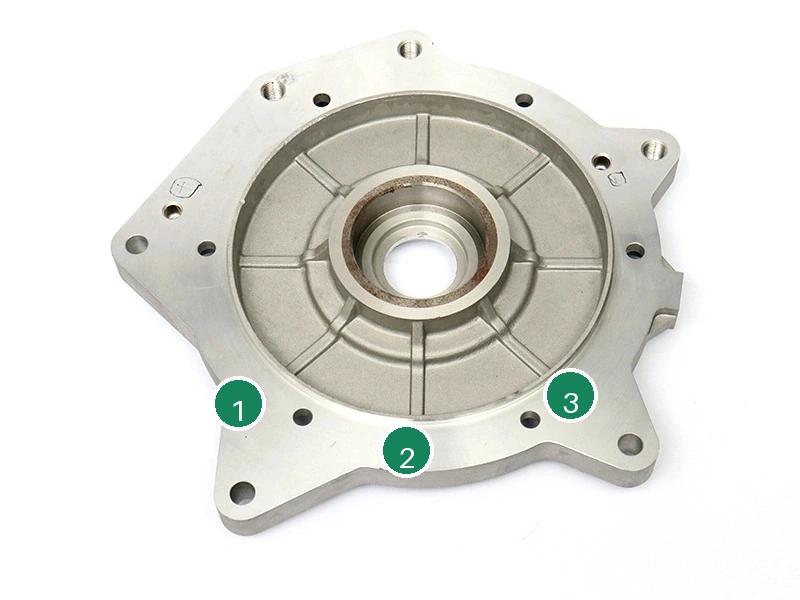
Gussteile benötigen CNC-Bearbeitung anstelle der Lieferung im Gusszustand, wenn das Teil Merkmale aufweist, die Befestigung, Abdichtung, Bewegung, Ausrichtung, Ebenheit, Bezugsposition, Passung von Lagern oder enge Montagetoleranzen steuern müssen. Die Lieferung im Gusszustand kann für nicht funktionale Formen, verdeckte Wände, Rippen und allgemeine Geometrie geeignet sein, aber viele Serienteile benötigen vor der Verwendung ausgewählte bearbeitete Merkmale.
Die Entscheidung sollte auf der Funktion basieren. Wenn die Oberfläche ein anderes Teil berührt, ein Befestigungselement hält, Flüssigkeit abdichtet, eine Welle positioniert, die Höhe steuert oder Inspektionsbezüge definiert, ist oft CNC-Bearbeitung erforderlich. Wenn die Oberfläche nur Teil der groben Form ist und die Montage nicht steuert, kann sie nach dem Entgraten und Entfernen von Graten im Gusszustand belassen werden.
Für eine direkte Antwort zu Merkmalen hilft welche Druckgussmerkmale bearbeitet werden sollten Käufern, funktionale Merkmale von normaler Gussgeometrie zu unterscheiden.
CNC-Bearbeitung ist normalerweise gerechtfertigt, wenn die Zeichnung etwa +/-,05 bis +/-,10 mm an Montagemerkmalen, kontrollierte Oberflächenrauheit für Abdichtungen oder genaue Gewinde und Bohrungen erfordert. Merkmale, die normale Gussabweichungen akzeptieren können, sollten im Gusszustand belassen werden; eine breite Anwendung von +/-,02 mm kann teure Vorrichtungen, zusätzliche Aufspannungen und CMM-Inspektion erzwingen.
ISO 8062-3 kann den Gusszustand regeln, während ASME Y14.5 oder ISO 1101 bearbeitete Bezugsbeziehungen regeln sollten. Oberflächentextur kann unter ISO 21920 spezifiziert werden. Die getrennte Aufrechterhaltung dieser Anforderungen verhindert, dass Lieferanten kosmetische oder nicht funktionale Bereiche nur bearbeiten, weil die Zeichnung einen einzigen Toleranzblock verwendet.
Merkmale, die oft im Gusszustand belassen werden können
Viele Gussflächen können im Gusszustand belassen werden, wenn sie keine Passung oder Funktion steuern. Dazu gehören verdeckte Rippen, innere Verstärkungswände, nicht kontakierende Taschen, allgemeine äußere Formen und Bereiche, in denen normale Gusstoleranzen akzeptabel sind. Das Belassen dieser Bereiche im Gusszustand schützt den Kostenvorteil des Gießens und vermeidet unnötige Bearbeitung.
Die Lieferung im Gusszustand erfordert dennoch Standards. Grate, Bart, scharfe Kanten, Gratversatz an der Trennebene, Angussentfernungsmarkierungen und sichtbare Fehler sollten kontrolliert werden. Eine Oberfläche kann im Gusszustand sein, muss aber dennoch entgratet, entgratet oder kosmetisch akzeptiert werden. Käufer sollten definieren, ob Gusszustand roh, entgratet, entgratet, gestrahlt oder endbearbeitet bedeutet.
Merkmal oder Oberfläche | Üblicher Weg | Grund |
|---|---|---|
Verdeckte Rippe | Im Gusszustand mit Gratkontrolle | Steifigkeit ist wichtiger als enge Bemaßung |
Dekorative Außenform | Im Gusszustand plus Endkontrolle | Aussehen kann wichtiger sein als Bearbeitungstoleranz |
Gewindebohrung | CNC-Bohren und Gewindeschneiden | Befestigung erfordert Tiefen- und Steigungskontrolle |
Dichtfläche | CNC-Plandrehen | Ebenheit und Rauheit beeinflussen Leckagen |
Lagersitz | CNC-Bohren oder Reiben | Durchmesser und Rundheit beeinflussen Bewegung |
Merkmale, die normalerweise CNC-Bearbeitung benötigen
Zu den Merkmalen, die normalerweise CNC-Bearbeitung benötigen, gehören Gewindebohrungen, Passbohrungen, Lagersitze, Dichtflächen, Bezugspunkte, Präzisionsnuten, Montageflächen und ebene Kontaktflächen. Diese Merkmale beeinflussen Montage und Leistung. Das Gießen kann ihre ungefähre Position erzeugen, aber CNC-Bearbeitung liefert die endgültige Toleranz und Oberflächenbeschaffenheit.
Der Käufer sollte auch berücksichtigen, wie das Teil inspiziert wird. Wenn ein Merkmal mit enger Toleranz, GD&T-Beziehung, Oberflächenrauheit oder funktionaler Anmerkung angegeben ist, benötigt es normalerweise einen Bearbeitungs- und Inspektionsplan. Eine Zeichnung, die eine Ebenheitsanforderung an einer Dichtfläche markiert, aber kein Bearbeitungsaufmaß bereitstellt, ist eine häufige Fehlerquelle.
Material und Verfahren ändern die Entscheidung
Verschiedene Gussmaterialien und -verfahren ändern, wie viel Bearbeitung benötigt wird. Aluminium-Druckgussteile benötigen möglicherweise bearbeitete Dichtflächen, Löcher und Kontaktflächen für die Wärmeübertragung. Zink-Druckgussteile können feine Details halten, benötigen aber dennoch Gewinde, Präzisionslöcher oder Passungsprüfungen im Zusammenhang mit der Beschichtung. Sandguss kann mehr Aufmaß und mehr Reinigung erfordern, da Oberflächentextur und Maßabweichungen größer sind.
Das Gießverfahren beeinflusst auch die Oberflächenbeschaffenheit. Hochdruck-Druckguss kann nahezu endkonturnahe Merkmale erzeugen, aber Dichtflächen oder Lagersitze benötigen möglicherweise dennoch CNC-Endbearbeitung. Sandguss ist nützlich für Prototypen und größere Formen, aber funktionale Schnittstellen benötigen normalerweise Bearbeitung. Die richtige Entscheidung ist nicht "alles bearbeiten"; es geht darum, die Merkmale zu bearbeiten, die das Verfahren nicht zuverlässig auf die erforderliche Funktion bringen kann.
Für eine breitere Unterstützung bei der Gusswegauswahl können Metalldienstleistungen zusammen mit den CNC-Anforderungen geprüft werden, wenn der Käufer noch den Prozess wählt.
Oberflächenveredelung kann Bearbeitungsbedarf erzeugen
Oberflächenveredelung kann zusätzlichen Bearbeitungs- oder Inspektionsbedarf erzeugen. Beschichtungen können Lochgröße, Gewindepassung und Kontaktflächen verändern. Polieren kann Kanten abrunden. Galvanisieren oder Eloxieren kann die Toleranz an Passflächen beeinflussen. Wenn ein Teil nach der Veredelung geliefert wird, sollte der Käufer entscheiden, ob einige Bereiche Abdeckung, Nachbearbeitung oder Nachbearbeitungslehren benötigen.
Zum Beispiel muss eine bearbeitete Dichtfläche möglicherweise unbeschichtet bleiben. Ein Gewinde muss möglicherweise abgedeckt und nach der Veredelung mit einer Lehre geprüft werden. Eine sichtbare Oberfläche muss möglicherweise vor der Beschichtung poliert werden, sollte aber eine benachbarte bearbeitete Bezugsfläche nicht stören. Diese Entscheidungen gehören in die Zeichnung und den Kaufauftrag.
Wenn die Veredelung nach Mustern hinzugefügt wird, sollte der Käufer die Passung am fertigen Teil erneut prüfen. Eine Beschichtungsänderung, die kosmetisch aussieht, kann dennoch die Schraubmontage, den Gleitsitz, den Erdungskontakt oder die Dichtungskompression beeinflussen.
Deshalb sollte die endgültige Entscheidung auf dem gelieferten Zustand getroffen werden. Ein rohes Gussteil kann vor der Beschichtung akzeptabel sein, während dasselbe Teil nach dem Hinzufügen der Veredelung möglicherweise Maskierung oder Nachbearbeitungsprüfungen benötigt.
Entscheidungsregel für Käufer
Eine praktische Entscheidungsregel ist, Formmerkmale im Gusszustand zu belassen und Kontrollmerkmale zu bearbeiten. Formmerkmale geben dem Teil seine Form. Kontrollmerkmale sorgen dafür, dass das Teil korrekt montiert, abgedichtet, befestigt, positioniert oder bewegt wird. Diese Regel hält die Kosten unter Kontrolle, während sie die Funktion schützt, die Kunden tatsächlich während der Montage messen werden.
Neway kann Gussflächen, bearbeitete Merkmale, Veredelungsanforderungen und Inspektionsmethoden gemeinsam prüfen. Dies hilft Käufern, unnötige Bearbeitung zu vermeiden und gleichzeitig kritische Schnittstellen vor dem Versand zu schützen.