
45-Stahl-Träger: Prüfstab, Strahlen und bearbeitete Fläche
Ein Träger aus 45-Stahl für einen Industrierahmen führt zwei Zahlen mit, die seine Route bestimmen: 355 MPa Mindeststreckgrenze und ±0,2 mm Lochabstand. Im ersten Lauf bestand der Prüfstab, der Körper blieb unter dem Ziel. Die Korrektur war ein am Träger angegossener Stab, ein Speiser am 25–30 mm starken Querschnitt und eine Nachprüfung des Anlassens, mit dem Strahlen vor der bearbeiteten Fläche. Der Metallguss legt die Form fest. Die vier Prüftore unten entscheiden, ob eine Charge das Werk verlässt.
Das Teil und die zwei Zahlen
Der Träger wird mit Schrauben an einem Rahmen in einem Industriegehäuse befestigt. Er trägt statische Last und Schwingungen. Das Teil wird aus 45-Stahl nach GB/T 699-2015 gegossen, vergütet, gestrahlt und an der Montagefläche bearbeitet.
Die Wandstärke liegt bei 8–12 mm. Der dicke Querschnitt misst 25–30 mm, mindestens das Doppelte der Wand. Dieser Sprung beginnt beide Konflikte.
Die Zeichnung setzt die Streckgrenze auf 355 MPa und den Lochabstand auf ±0,2 mm, dazu 0,1 mm Ebenheit an der Montagefläche. Weder die Streckgrenze noch der Lochabstand lassen sich am Gussteil ablesen. Die eine verlangt einen Zugversuch, der andere einen bearbeiteten Bezug.
Der Fall ist ein Prozessbeispiel, kein Kundenprojekt. Übertragbar ist die Reihenfolge der Prüfungen.
Konflikt eins: 355 MPa gegen einen 25–30 mm starken Querschnitt
Eine Sorte legt die Streckgrenze nicht für einen dicken Querschnitt fest. Der 25–30 mm starke Querschnitt erstarrt zuletzt, und der Speiseweg hinter ihm kann sich schließen, während der Kern noch flüssig ist. Schwindungsporosität an dieser Stelle verkleinert den tragenden Querschnitt.
Das Abschrecken bei 840–860 °C kühlt den Kern langsamer ab als die 8–12 mm starke Wand. Ein langsam abkühlender Kern wandelt weniger vollständig um, und das Anlassen bei 550–600 °C holt nicht zurück, was das Abschrecken verfehlt hat. Der Körper fällt weicher aus als der Stab.
Ein angegossener Prüfstab ist schlanker als der dicke Querschnitt, kühlt deshalb schneller ab und kann 355 MPa bestehen, während der Querschnitt es nicht schafft. Der Stab belegt die Schmelze und die Wärmebehandlung, nicht den Kern.
Liegt der maßgebende Querschnitt nahe am Querschnitt des Stabs, laufen beide im Gleichschritt. Bei 25–30 mm trennen sie sich, und die Zeichnung braucht neben dem Zugversuchsbericht eine Prüfung am Körper.
Konflikt zwei: Strahlen gegen Lochabstand ±0,2
Das Strahlen auf Sa 2,5 trägt Metall an der Oberfläche ab. Der Strahl schneidet keine gleichmäßige Tiefe; er folgt der Gusshaut, den Kanten und den Angussansätzen. Der Strahl bewegt Metall im Mikrometerbereich. Ein Lochbild, das vor dem Strahlen innerhalb von ±0,2 mm liegt, kann danach außerhalb liegen.
Die Route läuft: Gießen, Angüsse trennen, Normalglühen oder Härten und Anlassen, angegossener Prüfstab, Strahlen auf Sa 2,5, Montagefläche bearbeiten, dann die Oberfläche aufbringen, die die Zeichnung nennt. Das Strahlen steht vor dem Schnitt, damit der Schnitt wegnimmt, was das Strahlen bewegt hat.
Wenn Sie nach dem Schnitt strahlen, nimmt die bearbeitete Fläche das Profil an. Lochabstand und 0,1 mm Ebenheit werden dann auf einer Fläche nachgeschnitten, die keine Zugabe mehr hat. Das Maskieren von Kernlöchern und vorbearbeiteten Auflageflächen hält Strahlgut von den Flächen fern, die noch geschnitten werden.
Maskieren ersetzt die Reihenfolge nicht. Es schützt eine Fläche, nicht eine Toleranz, die das Strahlen bereits verbraucht hat.
Erste Charge: Prüfstab bestanden, Körper unter dem Ziel
Der erste Lauf bestand seinen Prüfstab und fiel in der Prüfung am Körper durch. Der Stab erreichte das Ziel von 355 MPa. Der Körper erreichte es nicht, und der Querschnitt wurde als unter dem Ziel liegend vermerkt.
Nichts im Stabbericht deutete darauf hin. Der Stab hatte die richtige Chemie und die richtige Anlassbehandlung. Was er nicht teilte, war die Abkühlgeschwindigkeit des Querschnitts.
Die Charge wurde zurückgehalten, nicht versendet. Ein Prüftor, das nur den Stab prüft, hätte sie freigegeben: Jeder Wert auf dem Stabblatt lag innerhalb seiner Grenze. Die Lücke steckte in der Probe, nicht im Versuch. Das Zugprüfverfahren hinter diesem Tor ist festgelegt; das Teil, das es vertritt, ist die Variable.
Der Versuch war korrekt. Das Teil, das er beschrieb, war nicht das, das bestehen musste (Abbildung 1).
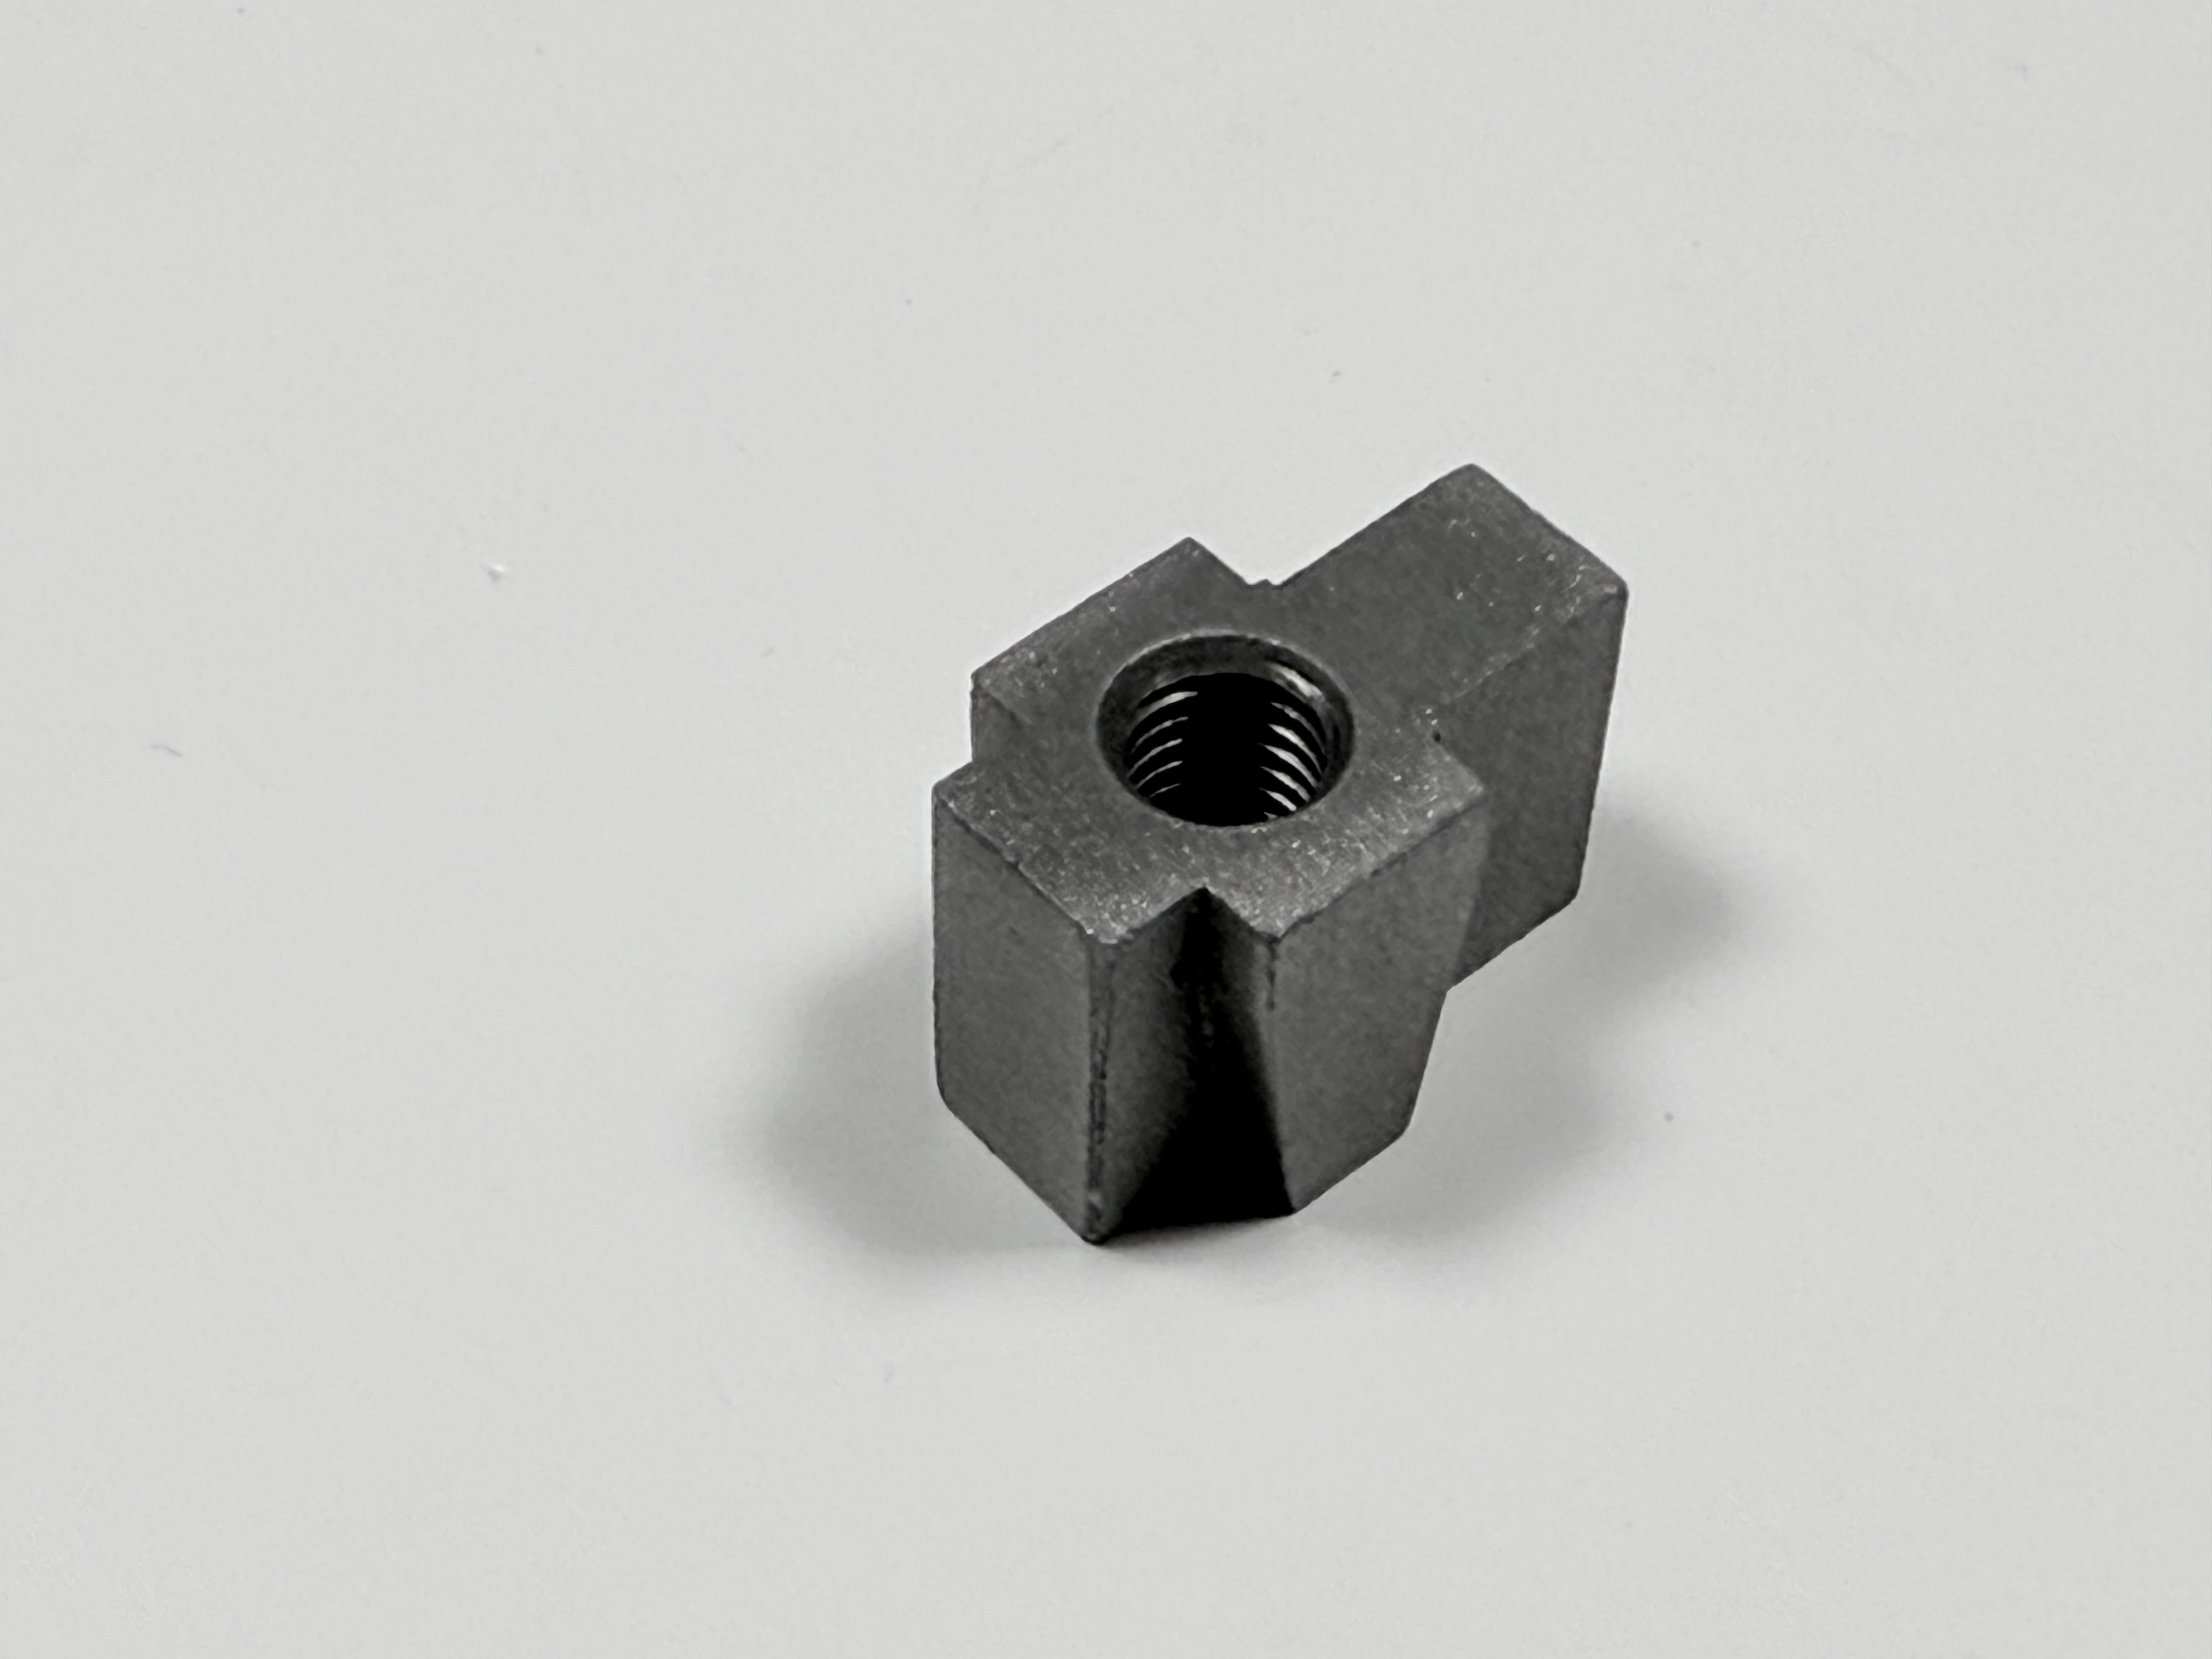
Abbildung 1. Angüsse getrennt, Speiseransätze noch vorhanden – in diesem Zustand gehen die Träger in die Wärmebehandlung.
Was sich änderte: Speiser, Prüfstab, Anlassen
Das nächste Layout änderte die Speisung, den Stab und das Anlassen. Ein Speiser kam auf den 25–30 mm starken Querschnitt, um ihn zu speisen. Der Stab wurde an den Träger verlegt, in derselben Schmelze gegossen und in derselben Ofenladung behandelt. Das Anlassen wurde zurück in den Bereich 550–600 °C geführt und am Körper geprüft, nicht nur am Stab (Abbildung 2).
Der Speiser betrifft die Speisung, der Stab den Beleg, das Anlassen den Körper. Ein gesunder Querschnitt kann trotzdem zu schwach angelassen sein, und ein korrektes Anlassen füllt keinen Lunker.
Ein Speiser ist kein Mittel gegen mangelnde Härtbarkeit. Ist der Querschnitt für die Sorte zu dick, bringt die Speisung den Kern nicht zur Umwandlung. Dann lautet die Antwort: Querschnitt ändern oder andere Sorte.
Das Strahlen blieb vor dem Fertigschnitt, und die Kernlöcher wurden maskiert. Die CNC-Bearbeitung der Montagefläche lief nach dem Strahlen, sodass die letzte Operation die Fläche setzte, die an den Rahmen geschraubt wird.
Der Aufwand besteht aus einem Prüfstab je Schmelze und einer zusätzlichen Härteprüfung.
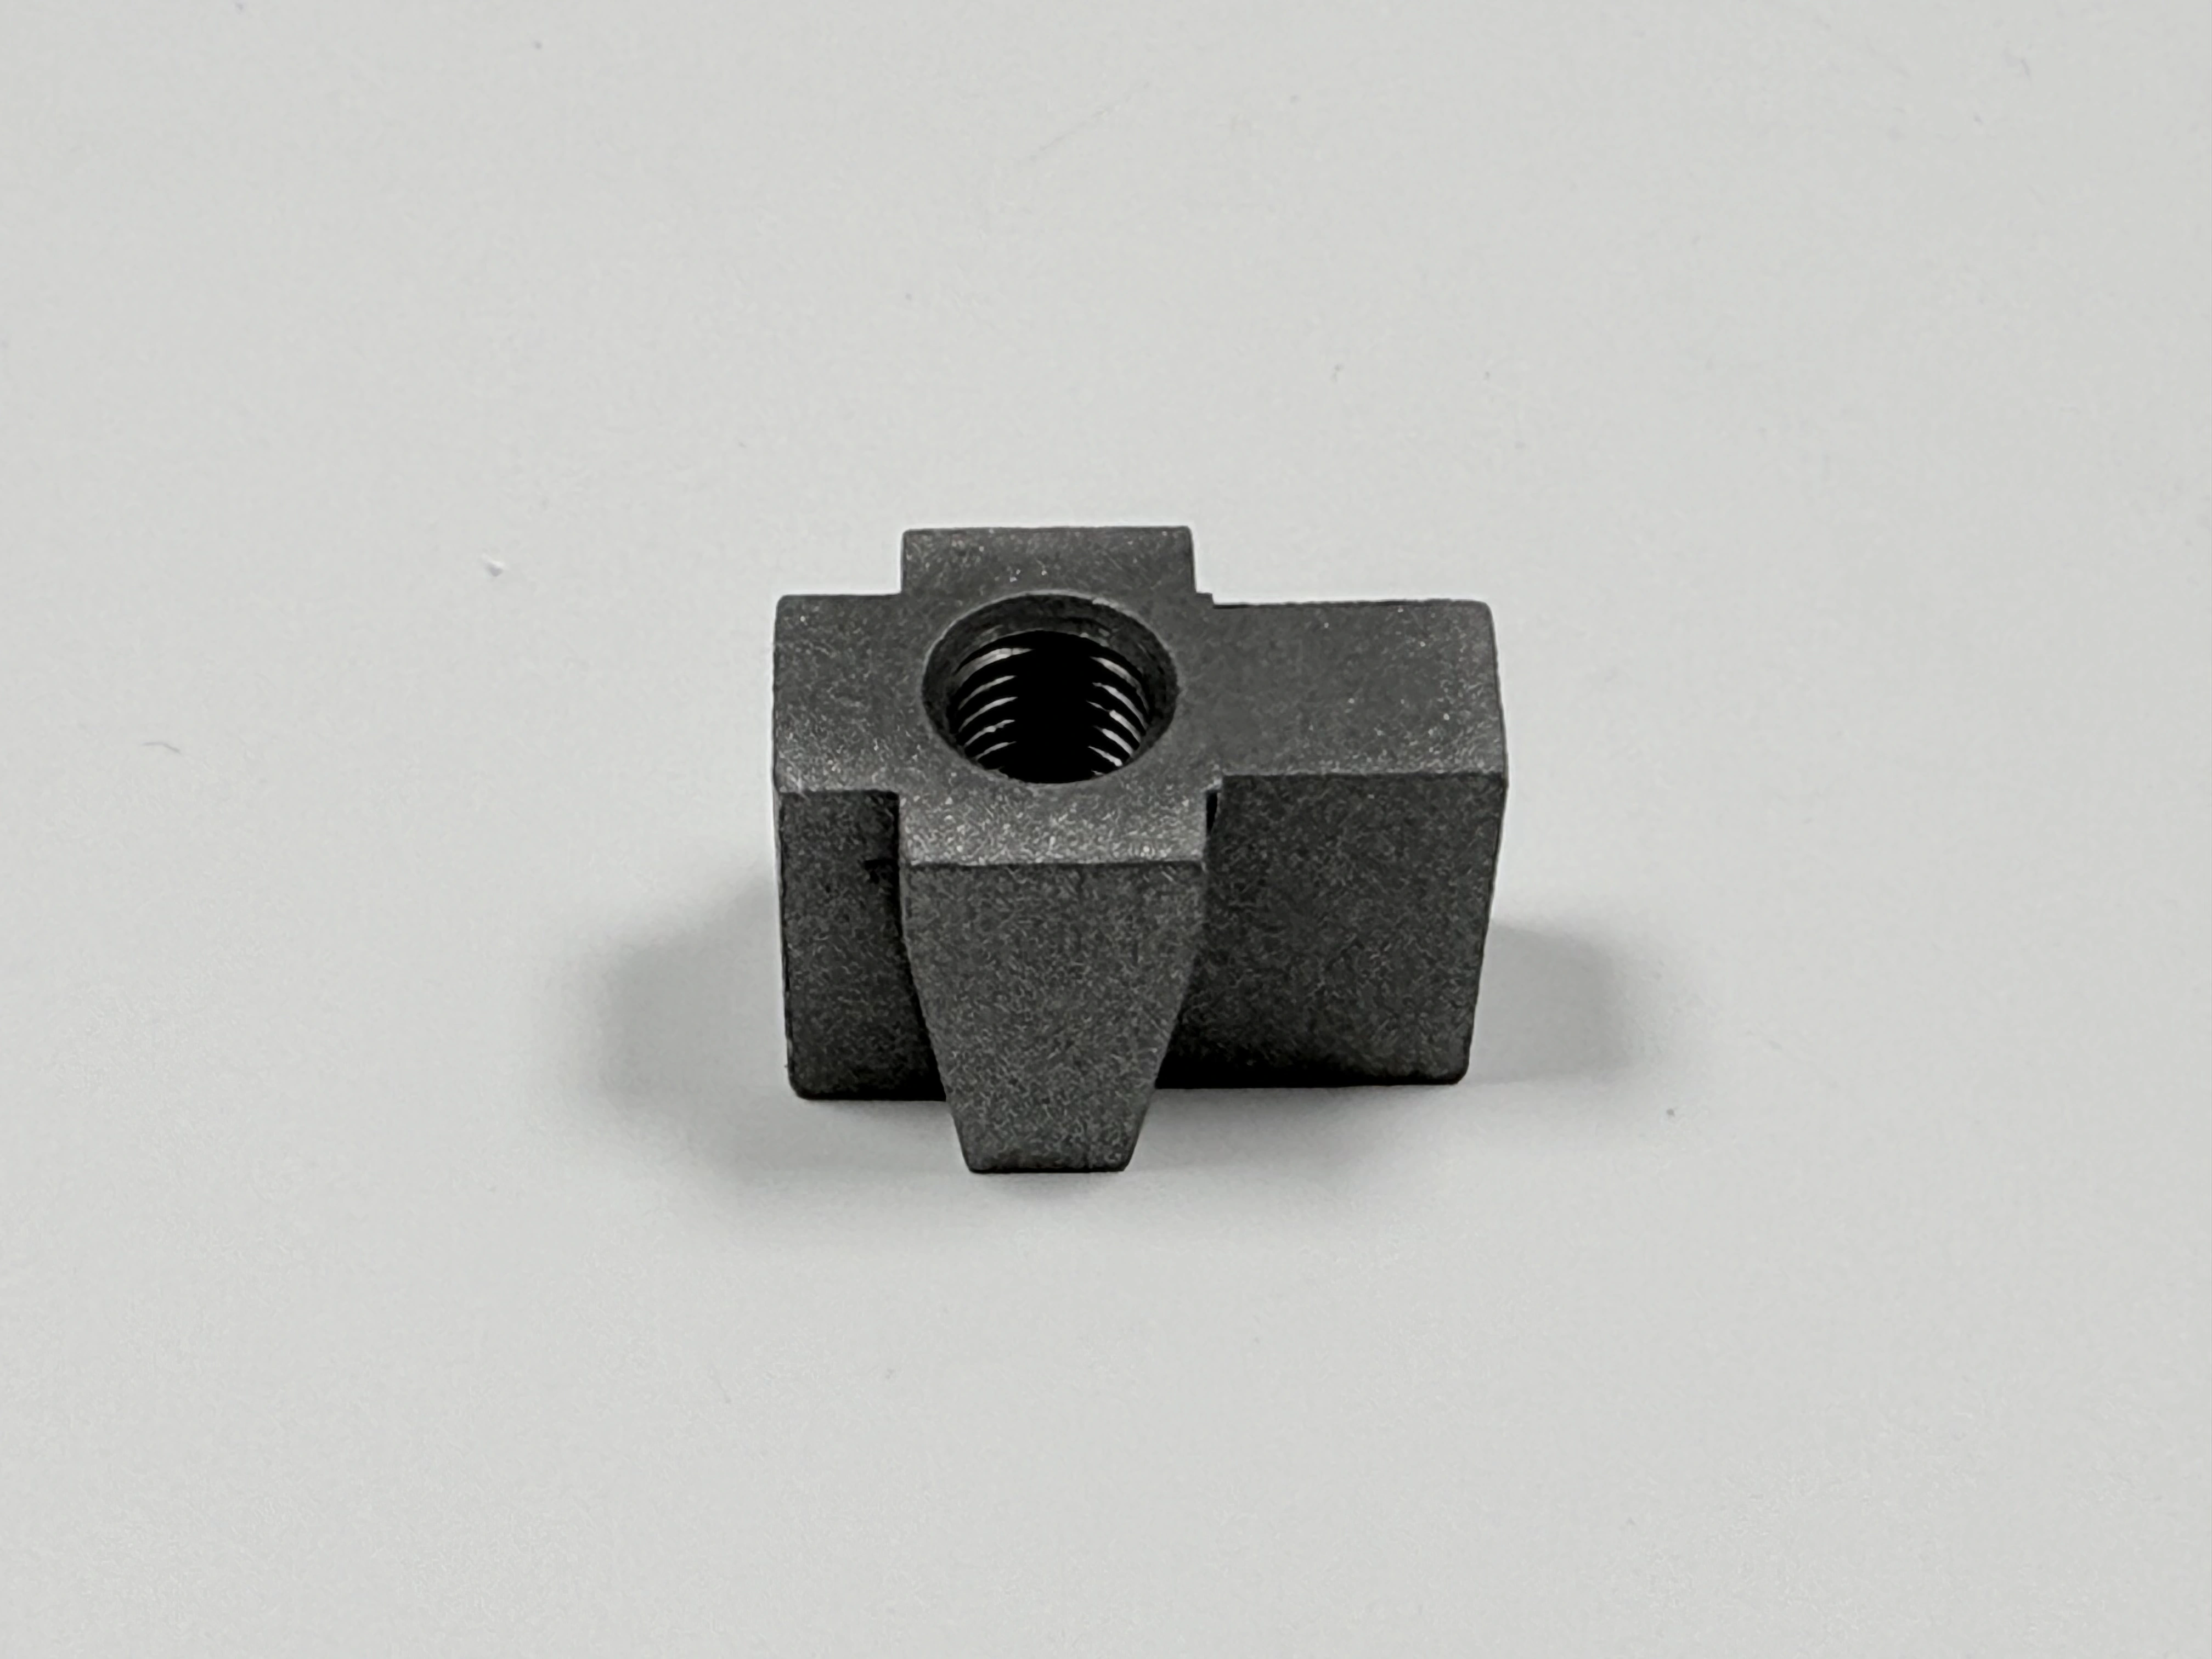
Abbildung 2. Ein angegossener Stab teilt Guss und Wärmebehandlung mit dem Träger; ein getrennt gegossener Stab nicht.
Ergebnis gegen die vier Prüftore
Die Abnahme für den zweiten Lauf wurde als vier Prüftore geschrieben, nicht als ein Zugversuchsbericht. Prüftor eins ist der angegossene Stab, gezogen nach ASTM A370 und mit der Anforderung, 355 MPa zu erreichen. Prüftor zwei ist die Härte des Körpers innerhalb von HB 220–250. Prüftor drei ist die Geometrie: Lochabstand innerhalb von ±0,2 mm und Ebenheit innerhalb von 0,1 mm auf einem KMG. Prüftor vier deckt Oberfläche und Fehlerfreiheit ab: Sa 2,5 nach ISO 8501-1 auf einer Vergleichsplatte, dazu Magnetpulver- oder Farbeindringprüfung an der Montagefläche vor dem Schnitt.
Die Prüftore fangen verschiedene Fehler ab, deshalb ersetzt keines ein anderes. Ein Stab kann bestehen, während der Körper weich ist. Ein Körper kann gesund sein, während das Strahlen ein Loch verschoben hat. Eine Fläche kann eben sein, während darunter ein Lunker aufgeht.
Tor | Prüfung | Grenze | Einheit | Verfahren |
|---|---|---|---|---|
1 | Streckgrenze des angegossenen Stabs | 355 min | MPa | ASTM A370 |
2 | Härte des Körpers | 220–250 | HB | Härteprüfgerät |
3 | Lochabstand | ±0,2 | mm | KMG |
3 | Ebenheit der Montagefläche | 0,1 max | mm | KMG oder Messplatte |
4 | Strahlreinheit | Sa 2,5 | Grad | Vergleichsplatte nach ISO 8501-1 |
4 | Fehlerfreiheit der Montagefläche | keine offene Porosität | k. A. | Magnetpulver- oder Farbeindringprüfung |
Der zweite Lauf erfüllte die vier Prüftore. Die Messwerte stehen im Projektbericht. Diese Seite hält die Prüftore und das Verfahren hinter jedem fest.
Was dieser Fall nicht belegt
Dieser Fall ist ein Beispiel. Er nennt keinen Kundennamen, keine Losgröße, kein Lieferdatum, keinen Preis und keine Ausbeute in der Serie und lässt sich nicht als Fähigkeitskennzahl zitieren.
Er belegt nicht, dass ein Träger aus 45-Stahl bei 25–30 mm immer 355 MPa erreicht. Härtbarkeit, Querschnitt und Wärmebehandlung ändern sich mit dem Teil. Ein Stab, der an einem Träger besteht, sagt nichts über das nächste Modell.
Was er belegt, ist enger. Ein Prüftor, das nur den Stab prüft, kann einen Körper freigeben, der hätte zurückgehalten werden müssen, und die Reihenfolge der Tore fängt das ab.
Übertragbare Prüfungen
Setzen Sie fünf Punkte in die Anfrage, bevor das Modell geschnitten wird. Nennen Sie den maßgebenden Querschnitt und wo der Stab gegossen wird. Nennen Sie das Zugprüfverfahren ASTM A370 und das Härteband mit seinen Messstellen. Setzen Sie den Strahlgrad und seinen Platz in der Route auf die Zeichnung, vor dem Fertigschnitt. Geben Sie der bearbeiteten Fläche einen Bezug und Zugabe; maskieren Sie die Löcher. Ergänzen Sie eine Oberflächenprüfung auf Porosität unter der Montagefläche.
Der Bearbeitungsschritt steht in der Bearbeitung von Gussteilen, die Strahlangabe in Strahlen auf Sa 2,5 und Prüfung. Ein Fallbeispiel zur Metallgusslieferung zeigt dieselbe Logik mit vier Prüftoren an einem anderen Teil.
