
Roboterexoskelett-Rahmen: ADC12, T6, Sitze mit 0,02 mm
Mit 320 × 180 × 90 mm und 1,2–1,8 kg wirkt ein Roboterexoskelett-Rahmen wie ein Gehäuseteil, bis die Gelenksitze in die Zeichnung kommen. Diese Sitze halten ±0,02 mm bei 0,03 mm Ebenheit, und nach T6 muss der Rahmen 400 MPa erreichen. Gas aus der 1,5 mm starken Wand begrenzt T6. Der Verzug beim Abschrecken begrenzt die Sitze. Die Schicht aus dem Plasma-Eloxieren begrenzt die Passungen. Reihenfolge der Schritte und vier Freigabestufen decken alle drei Anforderungen ab, nicht ein engerer Prozess. Aluminium-Druckguss legt die Form fest; die Freigabestufen entscheiden, was die Charge verlässt.
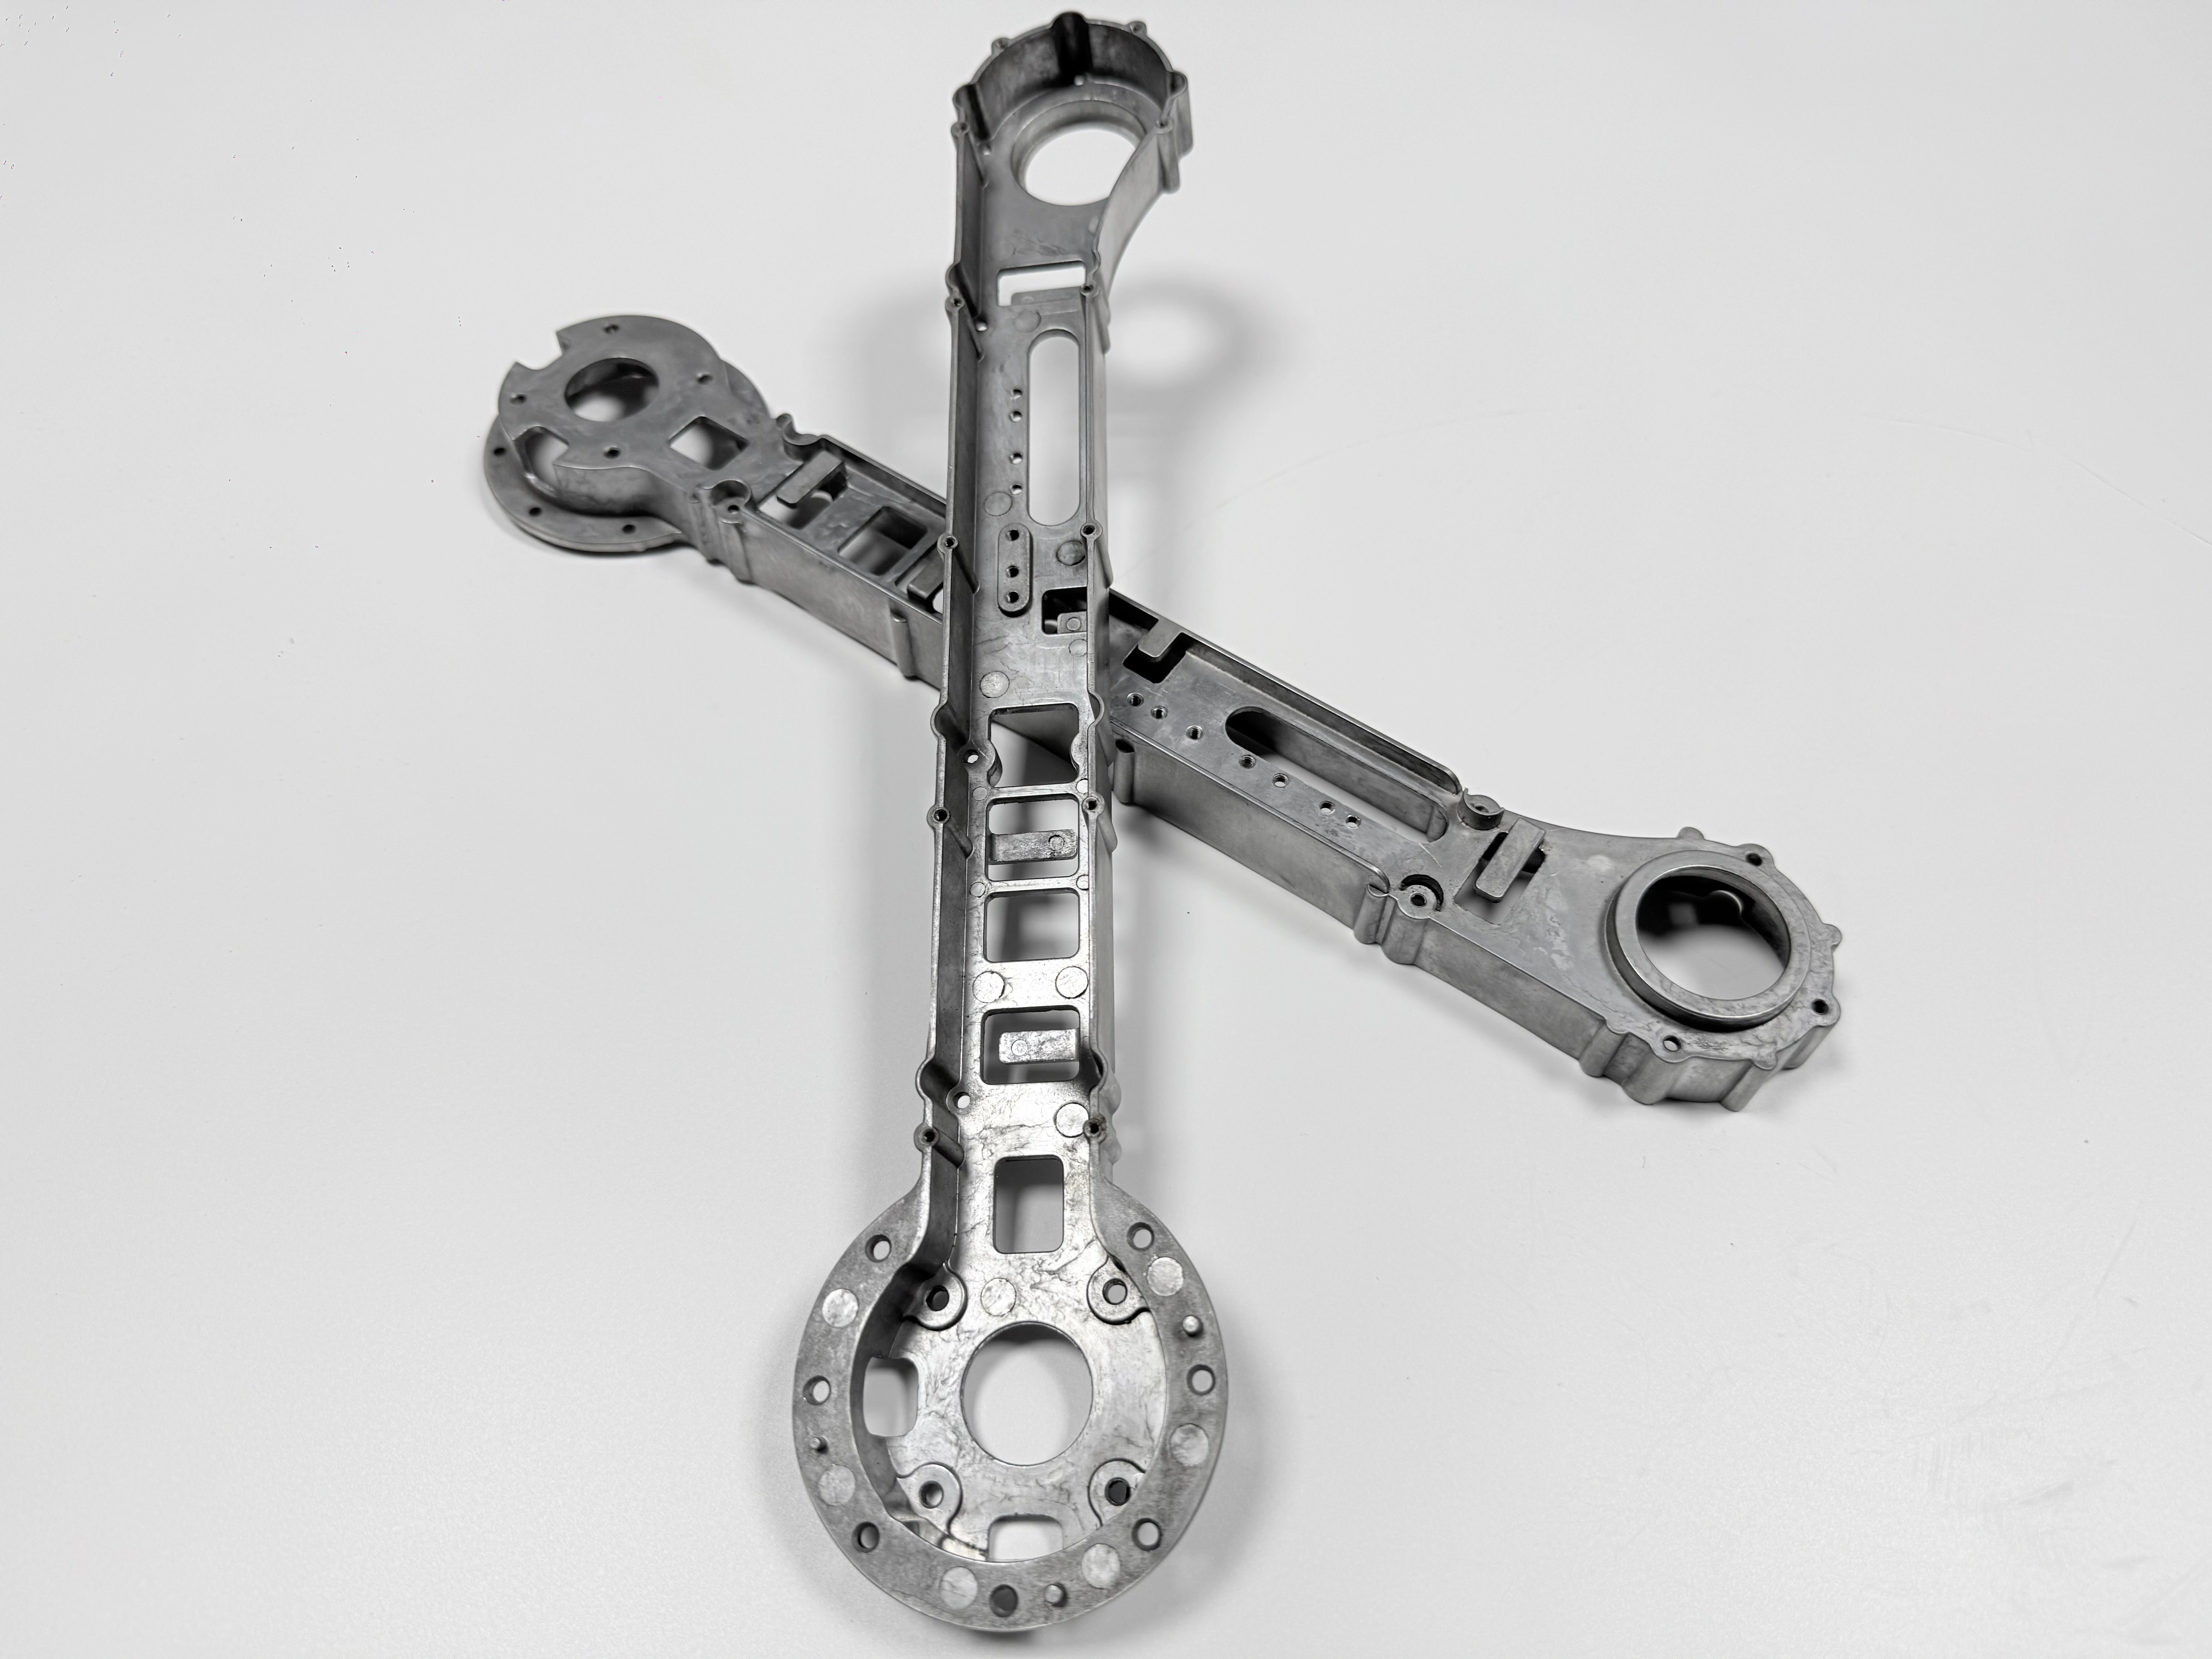
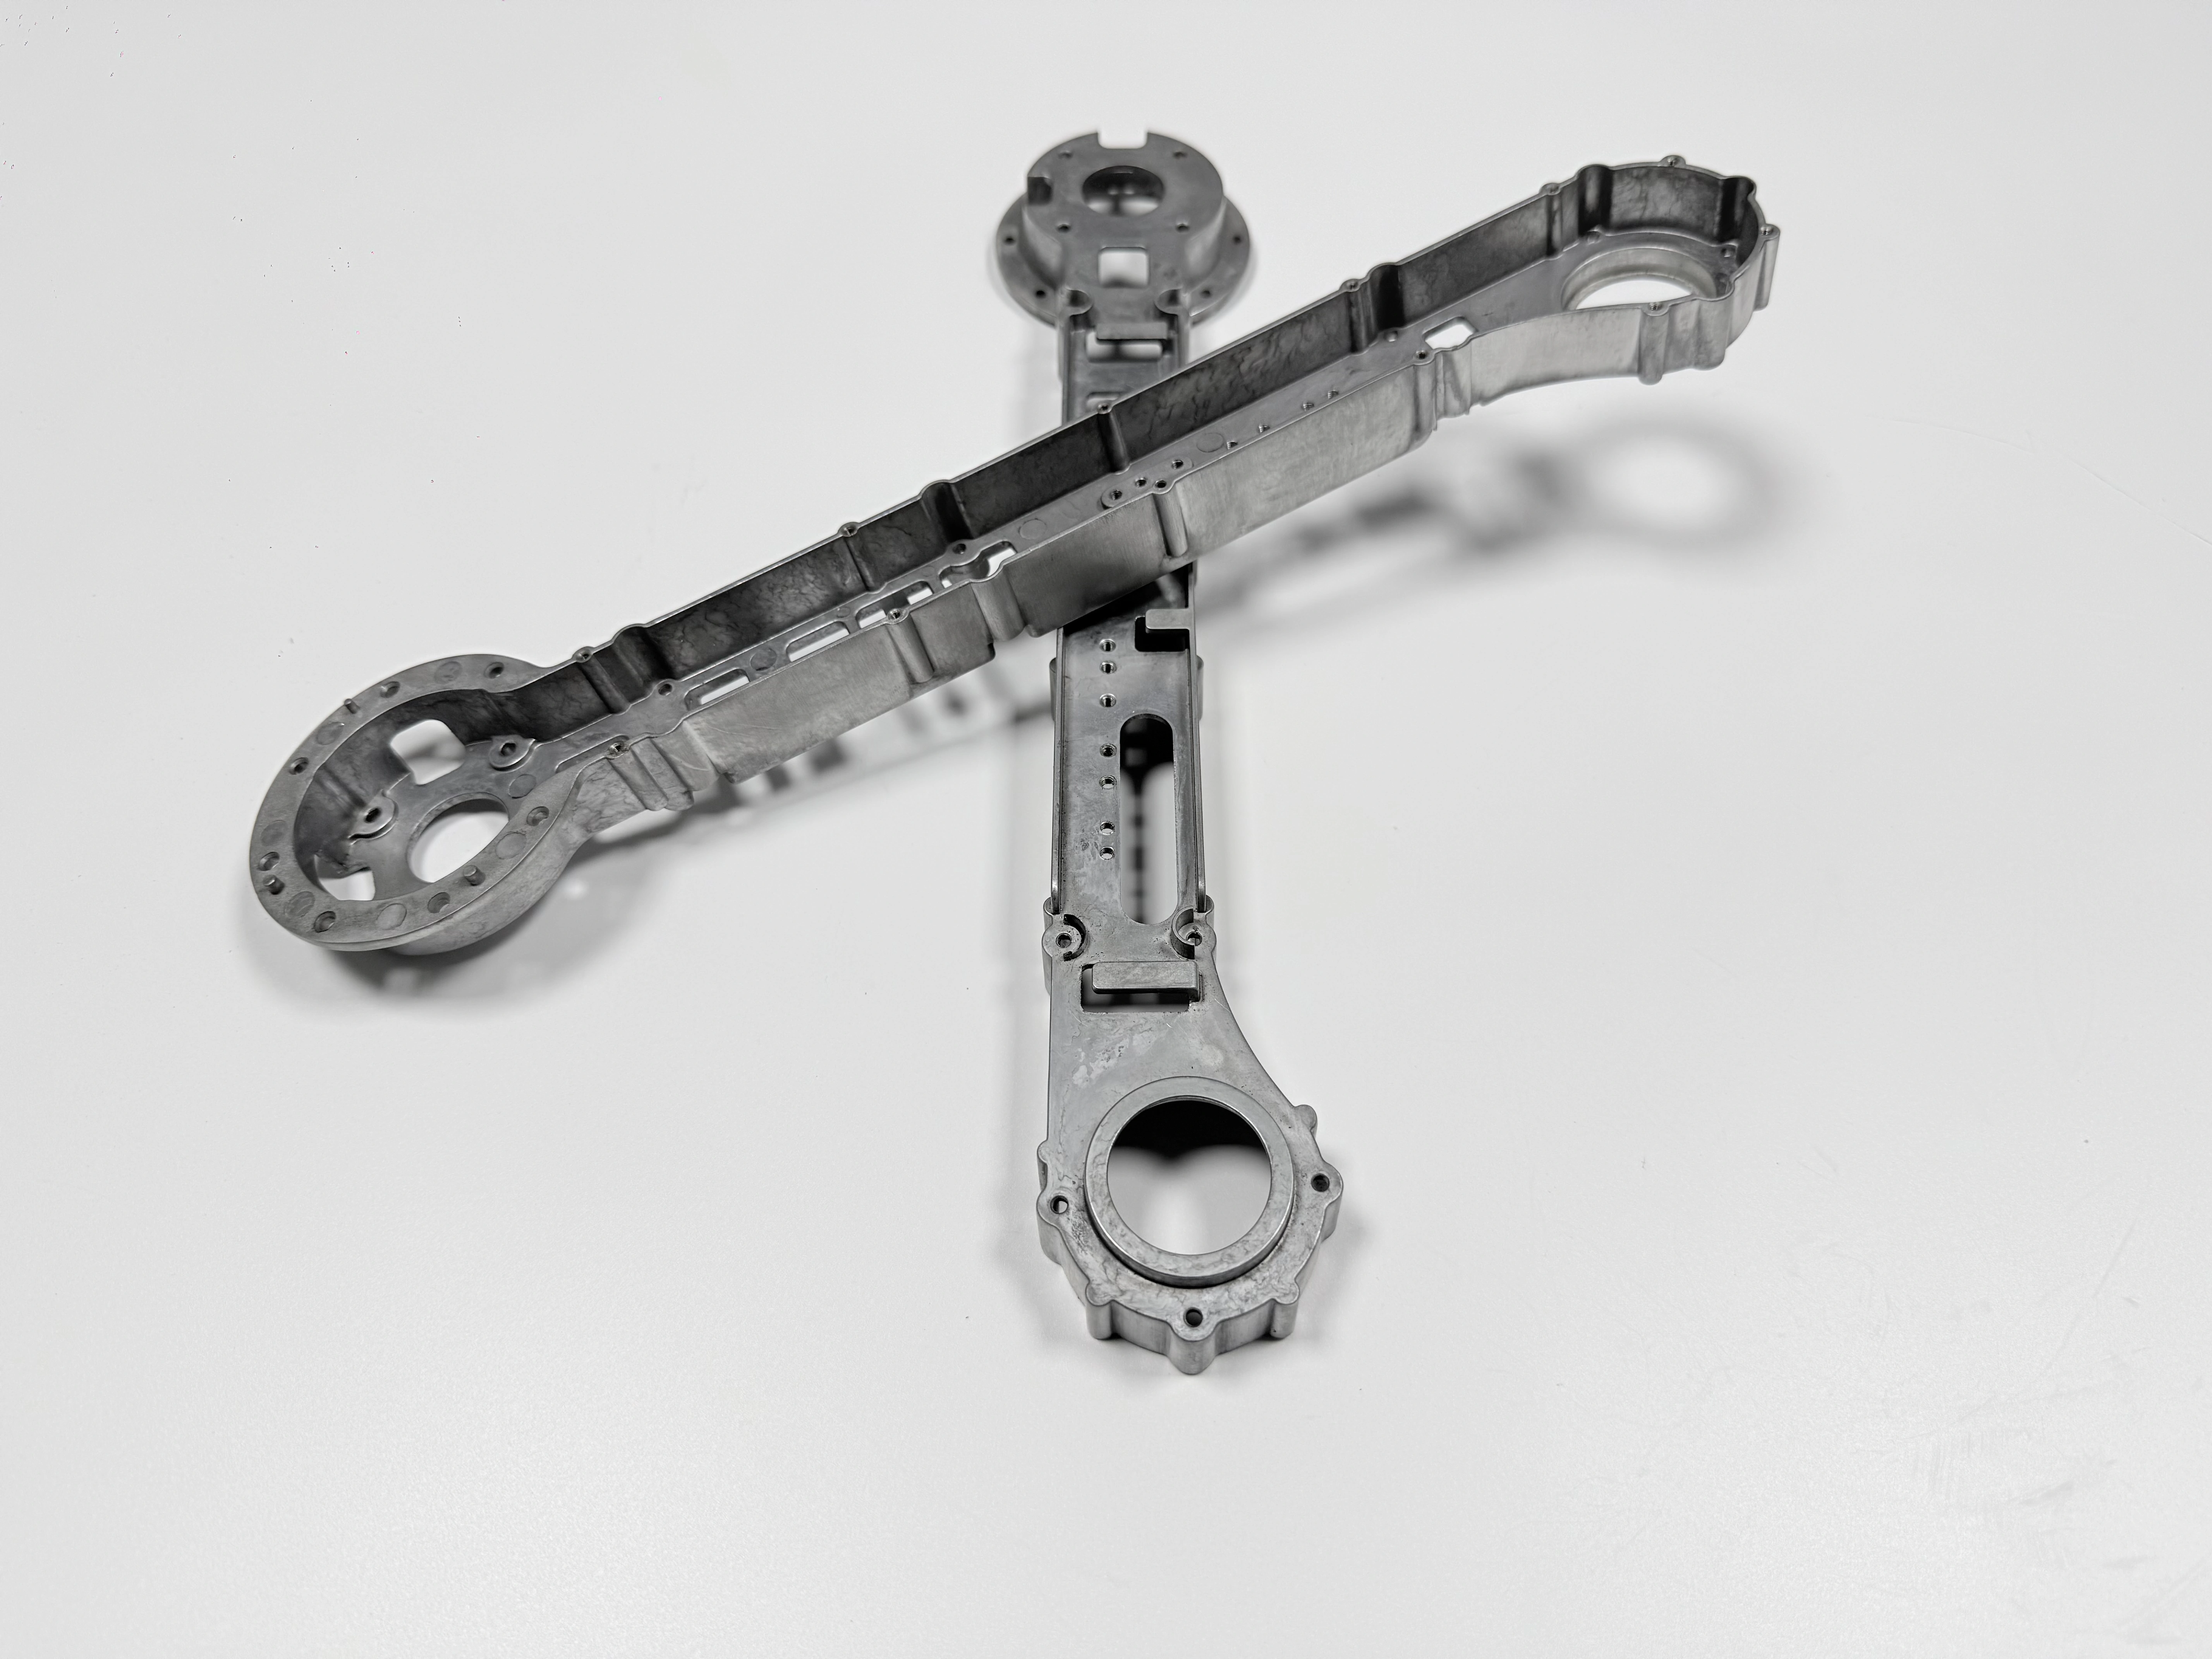
Das Teil: 320 × 180 × 90 mm bei 1,2–1,8 kg
Das Teil ist ein Gelenkrahmen für ein industrielles Exoskelett und keine Zierblende. Die Legierung ist ADC12, jene Sorte, die unter ASTM B85 der A383 am nächsten steht. Der Ablauf lautet: Vakuum-Druckguss, Anguss entfernen, T6, Richten, CNC-Finish, Plasma-Eloxieren mit Maskierung und zum Schluss die Endkontrolle.
Die Wand am Gelenkauge misst 1,5 mm. Die beiden Gelenksitze tragen die Angabe ±0,02 mm, und außen liegt eine Schicht aus dem Plasma-Eloxieren für eine Fertigung mit Kühlschmierstoff und Feuchtigkeit.
Jede Zahl hier ist ein Zeichnungsziel und kein Messwert aus einer freigegebenen Charge. Dieser Eintrag ist ein Prozessbeispiel und kein Kundenprogramm.
Konflikt eins: 1,5 mm Wand gegen 400 MPa
400 MPa gelten als Ziel nach T6 und nicht als Eigenschaft von ADC12 im Gusszustand. Dafür braucht es Lösungsglühen bei 490–510 °C und Auslagern bei 150–170 °C. Gas, das beim Füllen eingeschlossen wird, dehnt sich bei Lösungstemperatur aus, deshalb ist eine Blase auf einer lasttragenden Fläche ein struktureller Fehler.
Eine 1,5 mm starke Wand verschärft das Problem. Das Metall erreicht das ferne Ende der Wand spät und kalt, deshalb hat das zuletzt ankommende Metall die wenigste Wärme zum Verschweißen. Vakuum, eine Kavität und ein Überlauf an diesem Ende weiten das Fenster. Ein schnellerer Schuss allein kann mehr Gas in dieselbe Wand falten. Diese Entscheidungen gehören zum Vakuum-Werkzeugbau und stehen vor dem ersten Schuss fest.
Ein Probestab deckt das nicht ab. Ein Stab aus derselben Schmelze, nach ASTM B557 gezogen, belegt Chemie und Wärmebehandlung, aber keinen Kaltläufer am fernen Ende einer 1,5 mm starken Wand, weil der Stab nicht dünn ist.
Wo die Wand dicker werden darf und das Ziel von 400 MPa fallen kann, wird T6 optional, und das Blasenrisiko geht mit.
Konflikt zwei: Abschrecken gegen ±0,02 mm
Das Abschrecken nach dem Lösungsglühen kühlt die 1,5 mm starke Wand vor dem Gelenkauge ab. Das Auge wandelt sich zuletzt um und kommt zuletzt zur Ruhe. Ein Sitz, der vor dem Ende dieser Bewegung geschnitten wird, hält ±0,02 mm nicht ein.
Richten zwischen T6 und dem Schnitt beantwortet das. Es holt den Rahmen in die Bearbeitungszugabe zurück, solange sich das Teil noch bewegen kann, ohne zu reißen. Die CNC-Nachbearbeitung schneidet die Sitze danach aus einem korrigierten Rohling, und eine KMG-Punktemessung liest sie von einer bearbeiteten Fläche.
Dieser Bezug ist die halbe Lösung. Eine 1,5 mm starke gussrohe Wand gibt unter Spannlast nach und kann deshalb weder ±0,02 mm Maßhaltigkeit noch 0,03 mm Ebenheit tragen. Der Bezug liegt auf einer Fläche, die noch geschnitten wird, und die Wärmebehandlung hinter dieser Fläche legt die Zugabe fest, die sie braucht.
Der Schnitt löst Spannungen, die das Richten hinterlässt. Eine gleichmäßige Schicht von beiden Seiten löst wenig. Eine schwere Schicht von einer Seite kann den Sitz nach dem letzten Schnitt wandern lassen.
Konflikt drei: Plasma-Eloxieren gegen Passungen
Plasma-Eloxieren lässt die Schicht aus dem Aluminium wachsen, statt sie aufzutragen, deshalb steht die Schicht über der ursprünglichen Oberfläche und zehrt zugleich etwas davon auf. Gewinde und Passungen rings um eine beschichtete Fläche behalten ihre Maße, während der Raum dazwischen schrumpft. Eine Passung, die auf der CNC auf ±0,02 mm geschnitten wurde, ist nach dem Beschichten nicht mehr diese Passung.
Die Zeichnung entscheidet, was blank bleibt, nicht die Beschichtungsabteilung. Vier Punkte gehören auf die Maskierliste: Gewinde, Passungen, Massepunkte und Bezüge. Eine Liste per E-Mail ist keine Maskierliste, weil die Abteilung beschichtet, was die Zeichnung zeigt.
Maskieren schützt eine Fläche und keine Toleranz. Ein maskierter Sitz braucht nach dem Beschichten trotzdem eine Prüfung, weil sich Klebeband löst, Stopfen verschieben und die Schicht unter eine Kante kriecht.
Die Grenze verläuft in beide Richtungen. Ein Gewinde, das nach dem Beschichten aufgerieben werden kann, braucht keine Maskierung. Ein kleines Gewinde in einer engen Toleranzklasse braucht sie, weil das Aufreiben mehr wegnehmen kann, als das Gewinde verlieren darf.
Erste Charge: Blasen nach T6, Gewinde nach dem Eloxieren
Im Beispielablauf hinter diesem Eintrag kamen zwei Fehler nacheinander. Nach T6 zeigten sich Blasen auf der Dünnwandfläche nahe dem fernen Ende der Füllung. Nach dem Plasma-Eloxieren ging die Gutlehre an Gewinden nicht durch, die Schicht aufgenommen hatten.
Beide passen zum Ablauf und nicht zu einem Bedienfehler. Die Blase folgt Gas, das die Füllung eingeschlossen hat, und die Lehre folgt der Schicht, die in ein unmaskiertes Gewinde gewachsen ist. Keiner der beiden Fehler erscheint im Bericht zum Probestab oder in der Gussstufe.
Der Stab erreichte sein Ziel, die Wand nicht. Eine Freigabe, die sich allein auf den Stab stützt, hätte den Rahmen ausgeliefert, und die Montage hätte das Gewinde gefunden.
Der Lauf wurde angehalten. Beide Befunde bleiben Beispielaufzeichnungen ohne Quote, weil eine Quote aus einer Charge wie eine Leistungszahl gelesen würde.
Was sich änderte: Vakuum, Richten, Maskieren, Aufreiben
Vier Änderungen gingen in die nächste Auslegung, eine je Fehler. Vakuum-Druckguss und eine Kavität senken das Gas, das die Blasen nährt. Richten zwischen Abschrecken und Schnitt gibt den Sitzen einen korrigierten Rohling. Eine Maskierliste auf der Zeichnung hält die Schicht aus Gewinden, Passungen, Massepunkten und Bezügen heraus. Aufreiben deckt Gewinde ab, die noch Schicht aufnehmen.
Jede Änderung kauft eines und kostet ein anderes. Vakuum und eine einzige Kavität erhöhen die Kosten je Schuss und binden das Programm an eine Form. Richten fügt eine Presse und eine Prüfung zwischen zwei Schritten ein, die einmal direkt nacheinander liefen. Maskieren bringt Arbeit an der Beschichtungslinie und eine Nachprüfung. Aufreiben fügt einen Schritt hinzu und lässt blankes Aluminium im Gewinde zurück, was eine Entscheidung zur Nacharbeit verlangt.
Die Reihenfolge trägt den Rest. Der Anguss geht vor T6 ab, damit er bei Lösungstemperatur keine Blase speist. Richten vor der CNC-Bearbeitung heißt: Der Schnitt trifft ein korrigiertes Teil. Plasma-Eloxieren nach der CNC-Bearbeitung verhindert, dass der letzte Schritt die Schicht wieder wegschneidet. Der Ablauf hinter diesen Schritten steht in Druckguss für Roboterrahmen.
Ergebnis gegen die sechs Verfahren
Die Freigabe wurde neu geschrieben: vier Freigabestufen über sechs Prüfungen, unten aufgeführt. Für die Integrität wird ein Stab aus derselben Schmelze nach ASTM B557 gegen das Ziel von 400 MPa gezogen, dazu kommen Röntgen oder CT am fernen Ende der dünnen Wand. Für die Geometrie stehen KMG-Punktemessungen für Sitz, Ebenheit und Lochposition. Für die Gewinde gilt eine Gut-/Ausschuss-Lehre nach dem Beschichten. Für die Schicht wird die Dicke auf maskierten und blanken Zonen gemessen, dazu der Salzsprühtest.
Die Freigabestufen sind nicht austauschbar. Ein Stab kann bestehen, während die Wand Blasen zeigt. Ein Sitz kann innerhalb von ±0,02 mm liegen und nach dem letzten Schnitt trotzdem wandern. Ein Gewinde kann die Lehre bestehen und in der Montage versagen, wenn die falsche Stelle maskiert war.
Freigabestufe | Prüfung | Grenzwert | Einheit | Verfahren |
|---|---|---|---|---|
1 | Stab aus derselben Schmelze, Zugversuch | 400 als Ziel | MPa | ASTM B557 |
1 | Gasporen am fernen Wandende | kein Kaltläufer, keine unvollständige Füllung | k. A. | Röntgen oder CT |
2 | Position des Gelenksitzes | ±0,02 | mm | KMG-Punktemessung |
2 | Ebenheit des Sitzes | 0,03 max. | mm | KMG |
2 | Lochposition | ±0,02 | mm | KMG |
3 | Gewinde nach dem Plasma-Eloxieren | Gutlehre geht durch | k. A. | Gut-/Ausschuss-Lehre |
4 | Schicht aus dem Plasma-Eloxieren, maskiert und blank | je Charge erfasst | k. A. | Schichtdickenmessgerät |
4 | Salzsprühtest, beschichtete Fläche | Dauer laut Zeichnung | k. A. | Salzsprühkammer |
Messwerte aus dem Beispielablauf bleiben im Projektbericht. Diese Seite hält die Kriterien, das Verfahren und die Reihenfolge fest und veröffentlicht keine Ausbeute. Der ADC12-HPDC-Fall wendet dieselbe Logik der Freigabestufen an einem dickeren Teil an.
Was dieser Fall nicht belegt
Der Eintrag ist ein Beispiel. Er nennt keinen Kundennamen, keine Chargengröße, keinen Preis, keine Lieferzeit und keine Ausbeute, und er lässt sich nicht als Leistungszahl zitieren.
Er belegt nicht, dass ADC12 an einem anderen Rahmen bei 1,5 mm 400 MPa erreicht. Querschnitt, Angusslage, Vakuum und Wärmebehandlung ändern sich mit dem Teil, und ein Stab, der an einem Rahmen besteht, sagt nichts über die nächste Zeichnung.
T6 bleibt ein Fenster, 490–510 °C Lösungsglühen und 150–170 °C Auslagern, vorbehaltlich der Bestätigung durch das Werk. Schichtdicke und Dauer des Salzsprühtests bleiben Prüfpunkte und keine Zahlen.
Was er zeigt, ist enger. Die drei Konflikte treffen auf einem Teil zusammen, und die Reihenfolge der Freigabestufen hält sie auseinander.
