
Fundición de acero a la cera perdida: soporte y granallado
Un soporte de acero 45 sostiene un límite elástico de 355 MPa porque el jefe de 25–30 mm está alimentado, la ventana de temple y revenido se respeta y una probeta se cuela junto con la pieza. La cara de montaje es otro problema: el paso de taladros dentro de ±0,2 mm y una cara con 0,1 mm de planitud solo sobreviven si el granallado va antes del corte final. La fundición de acero a la cera perdida da forma al bruto, y el orden de los pasos posteriores decide si se cumple el plano.
Tres requisitos y una sola secuencia
Tres cifras del plano pertenecen a tres pasos distintos: un límite elástico de 355 MPa, un paso de taladros de ±0,2 mm y 0,1 mm de planitud en la cara de montaje. La fundición fija la sección, el tratamiento térmico fija la resistencia y el mecanizado fija las otras dos. Mueva un paso de sitio y una cifra cambia mientras las demás aguantan.
La resistencia empieza en la sección. El jefe grueso solidifica al final, así que una mazarota tiene que seguir líquida el tiempo suficiente para alimentarlo. El temple desde 840–860 °C debe atravesar con esa sección la zona de transformación, y el revenido a 550–600 °C la lleva a HB 220–250. Una probeta colada con la pieza registra lo que el horno hizo con esa colada.
La tabla 1 empareja cada requisito con el paso que lo fija y con la comprobación que lo demuestra.
Requisito | Objetivo | Se fija en | Se demuestra con |
|---|---|---|---|
Límite elástico | ≥355 MPa | Alimentación con mazarota, temple 840–860 °C, revenido 550–600 °C | Probeta colada según ASTM A370 |
Paso de taladros | ±0,2 mm | Útil de sujeción y programa, una vez cortada la cara | CMM |
Planitud de la cara | 0,1 mm | Corte final desde la referencia mecanizada | CMM o mesa de planitud |
Pared y jefe | Pared de 8–12 mm, jefe de 25–30 mm | Modelo y plan de mazarotas | Comprobación de sección en el bruto |
Limpieza del granallado | Sa 2,5 (ISO 8501-1) | Granallado antes del corte final | Placa comparadora |
Lo que el plano debe fijar antes del modelo
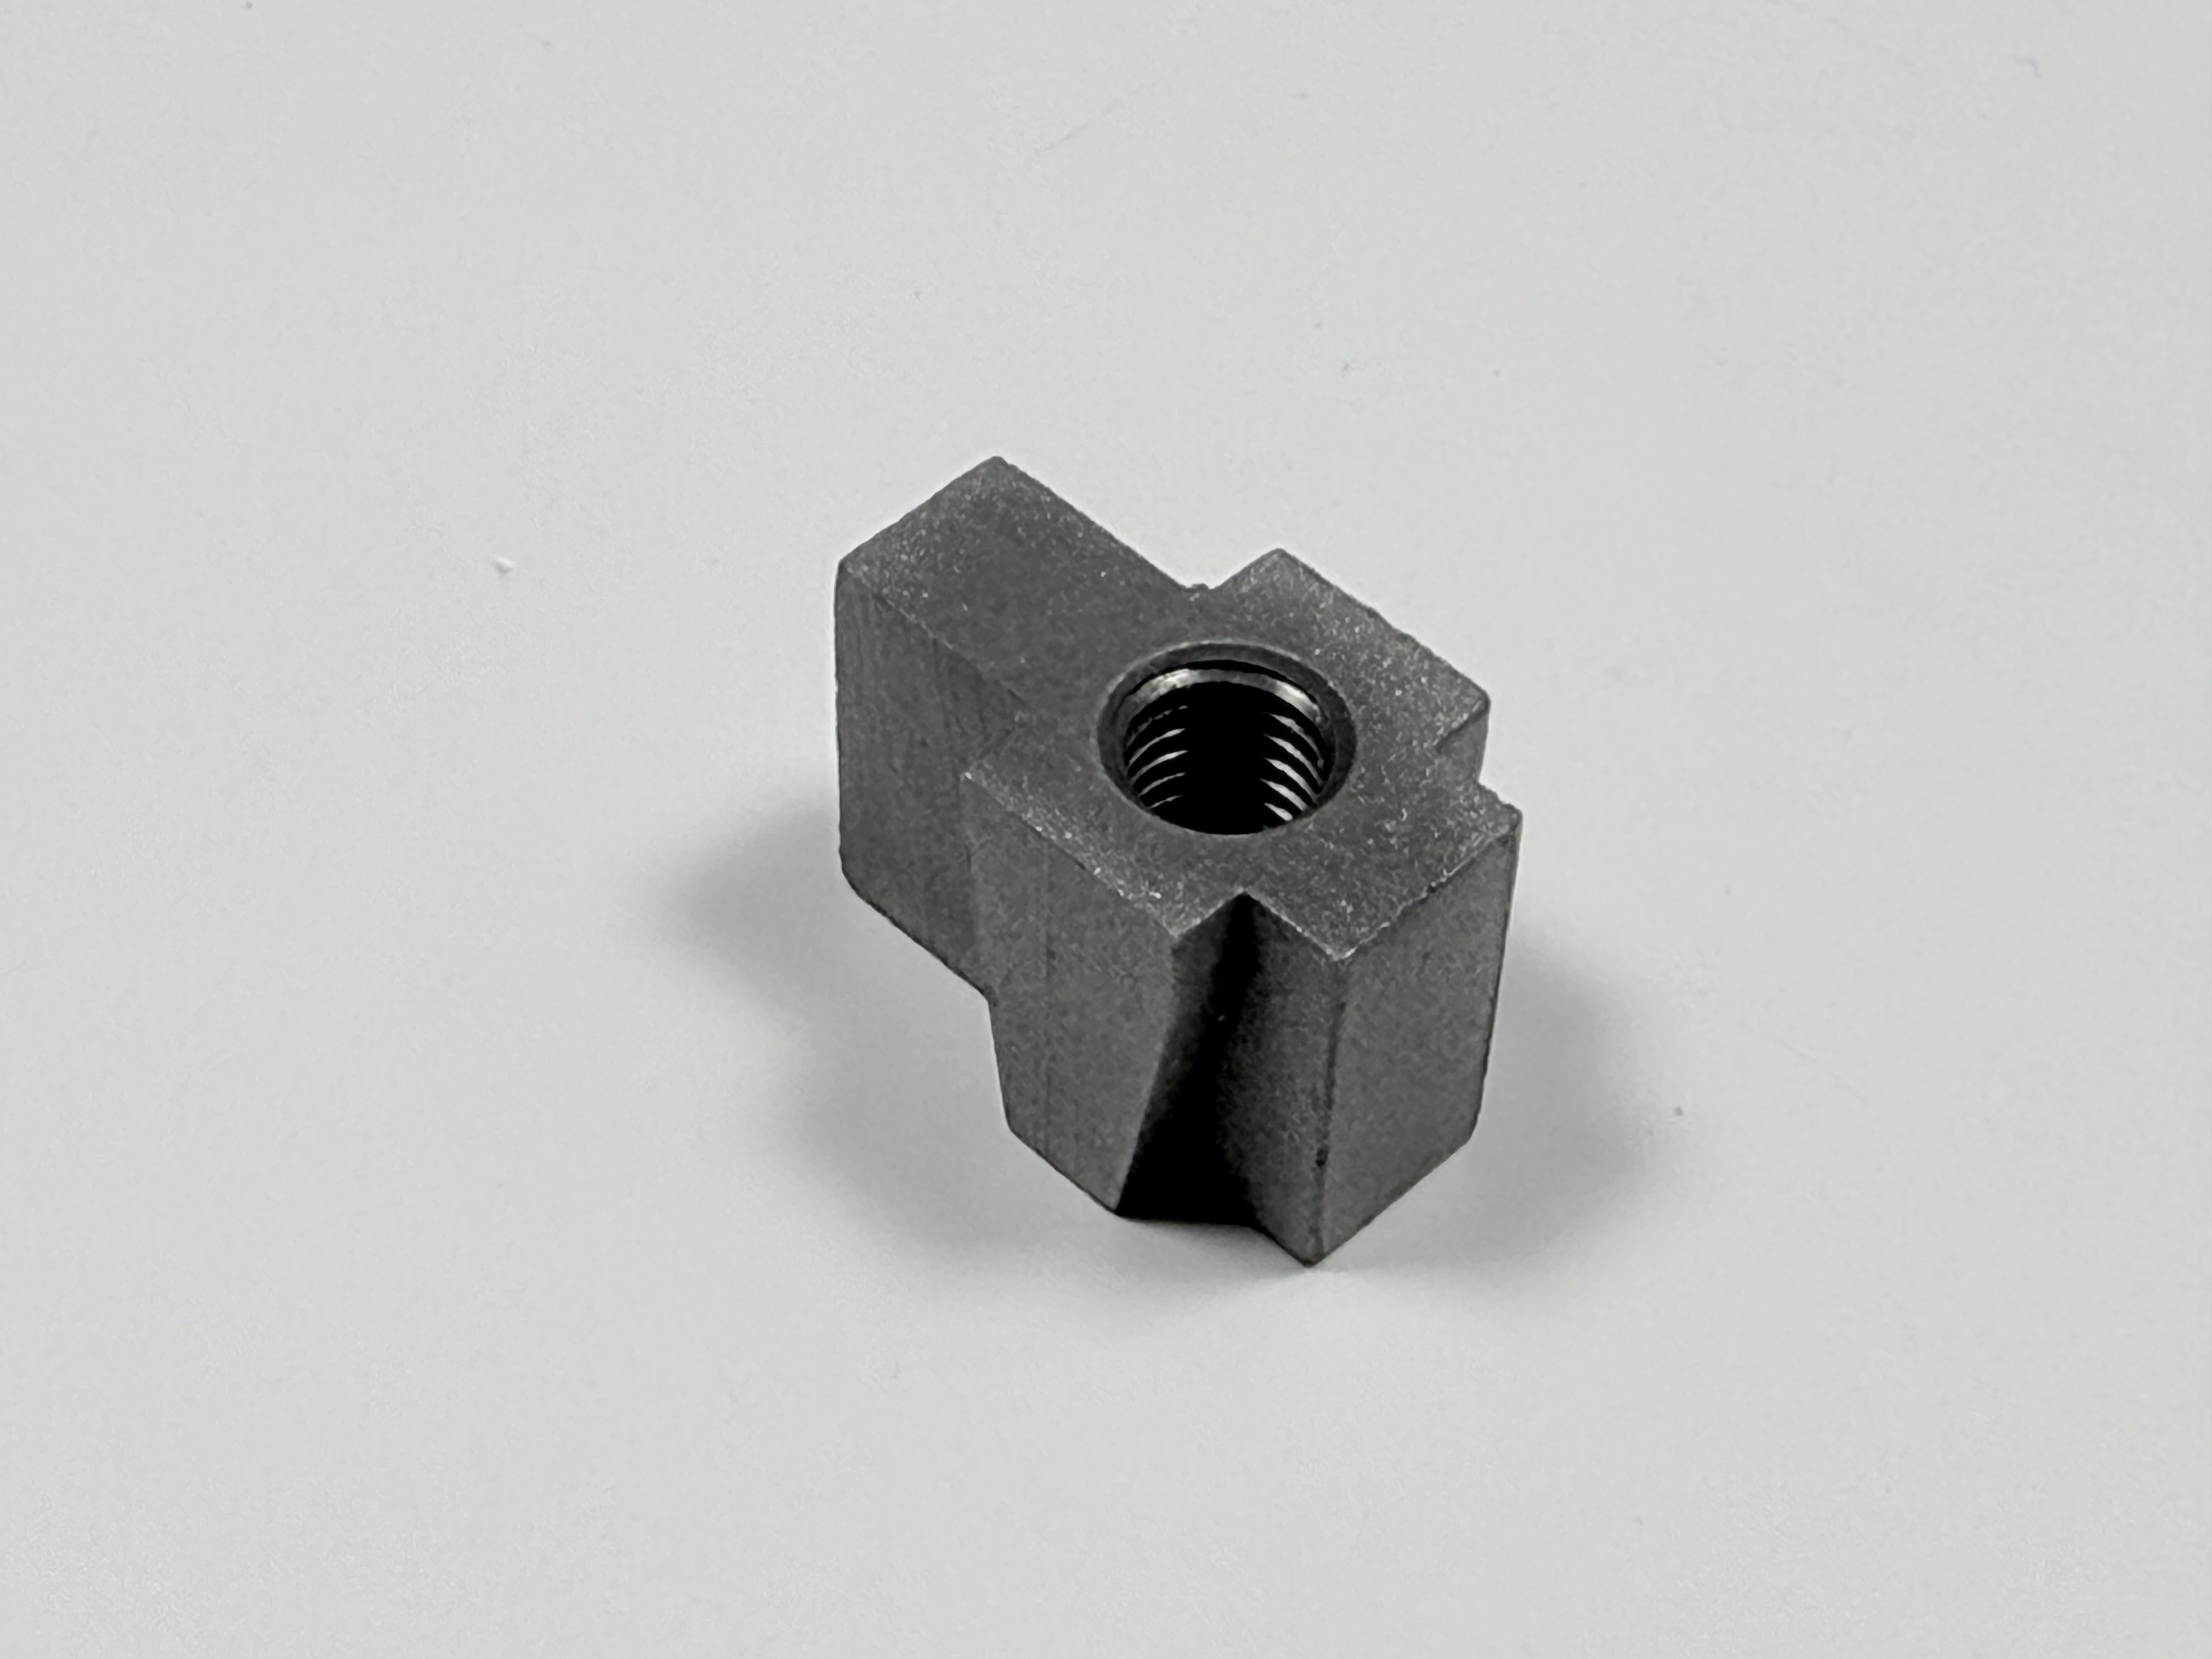
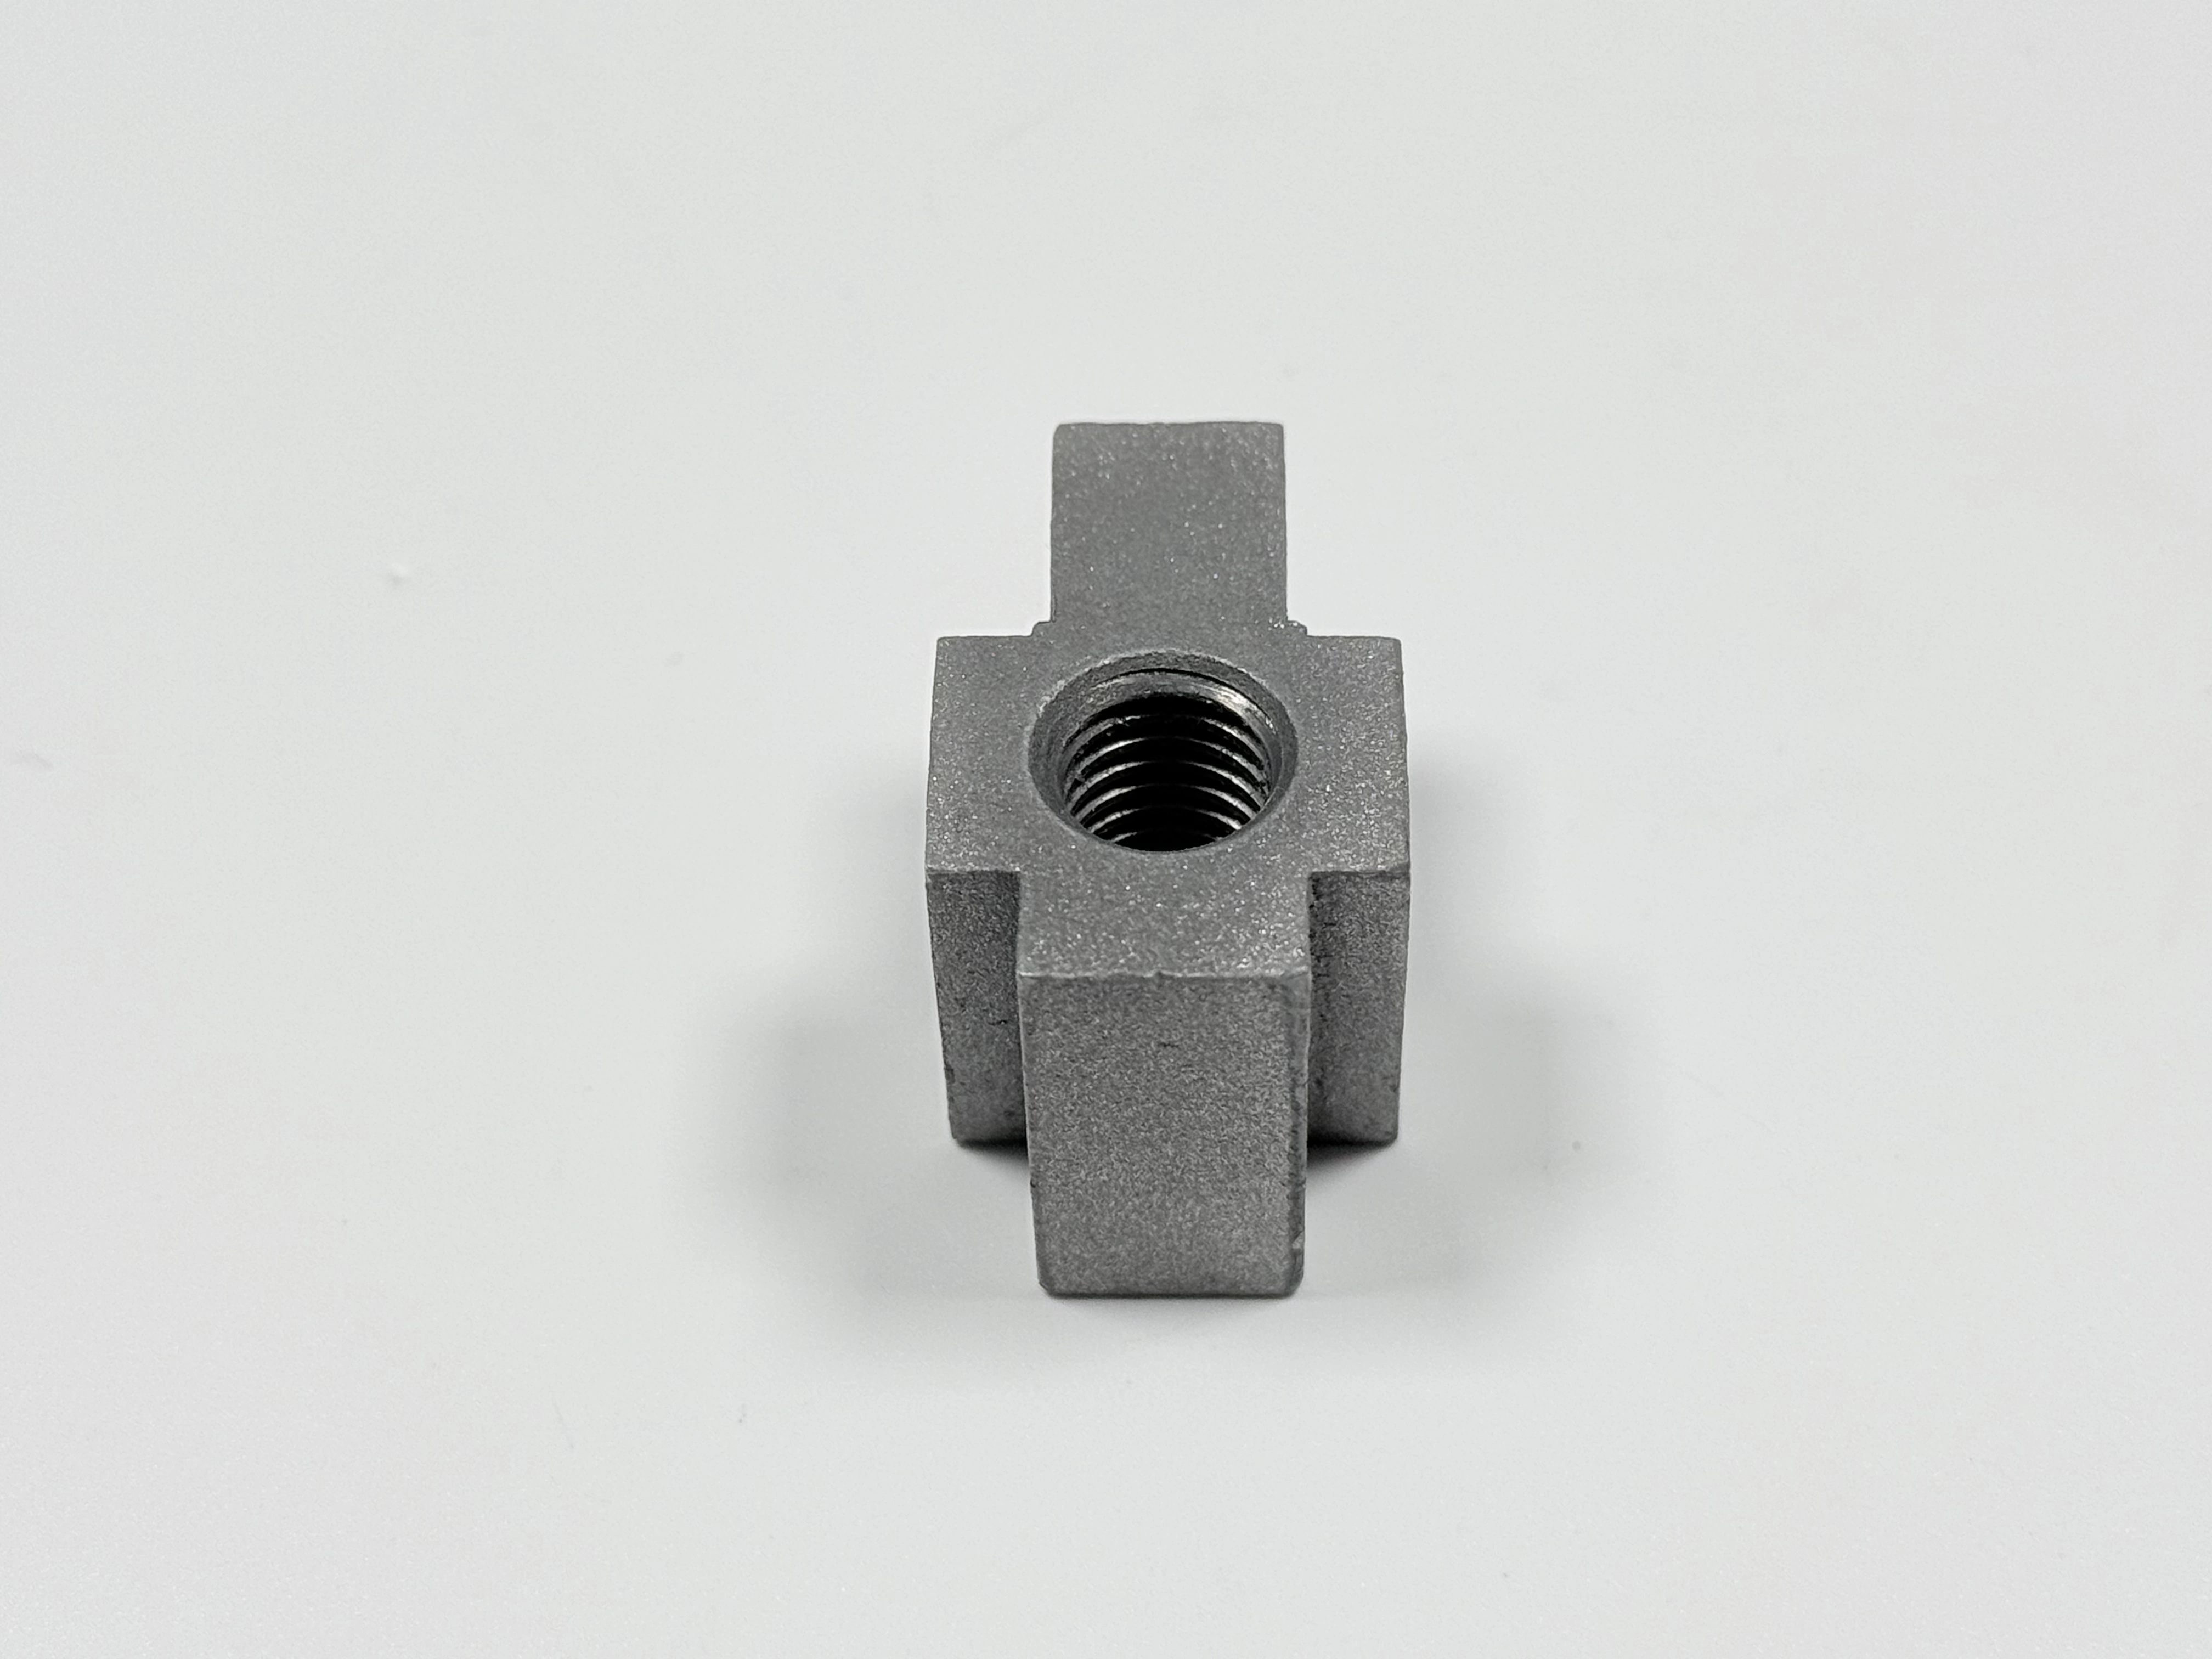
La cara de montaje es la referencia, y el plano tiene que nombrarla antes de cortar el modelo. Una cara en bruto lleva ángulo de desmoldeo, textura de arena y distorsión del tratamiento térmico, así que no puede apoyarse plana sobre un bastidor ni servir de referencia de medición. Marque la cara que se mecaniza, el sobreespesor que se le deja y las tolerancias que se miden desde ella.
Un plano que nombra el acero 45 y un objetivo de límite elástico, pero deja la referencia al taller, produce piezas distintas con proveedores distintos. La indicación de la referencia, el sobreespesor y el calibre van en la misma hoja que el paso de taladros. La estrategia de referencia para piezas fundidas y mecanizadas empieza en esa hoja.
Moldes de arena: 2–4 piezas por caja
El plan de moldeo pide un molde de arena, un modelo de madera o de aluminio y 2–4 piezas por caja. Ese número decide cómo se reparte el coste del modelo y cuántos soportes comparten una colada. Una caja de cuatro piezas pone cuatro soportes en la misma colada, así que la probeta colada habla por todos ellos.
El nombre de la ruta y el plan de moldeo se leen juntos. Cuando la RFQ dice fundición de acero a la cera perdida y el plan dice molde de arena, el taller confirma qué ruta se ejecuta antes de cortar el modelo.
El material del modelo y el número de cajas se cotizan como una sola partida en la ruta de fundición en arena.
La sección de 25–30 mm: donde se decide 355 MPa
El jefe de 25–30 mm solidifica al final y necesita una mazarota que siga líquida mientras la sección tira de metal hacia dentro. Sin esa alimentación, la contracción se queda en el jefe y la sección soporta menos carga de la que supone el plano.
La velocidad de enfriamiento es la otra mitad. Una sección gruesa cede calor despacio en el núcleo, así que el centro puede no entrar en la zona de transformación durante el temple. El revenido a 550–600 °C trabaja entonces sobre una estructura más blanda, y el cuerpo queda por debajo de 355 MPa mientras la probeta sigue pasando.
Escenario de ingeniería hipotético: un soporte de 180×120×60 mm, de 1,8–2,5 kg, con un jefe de 25–30 mm. Con mazarota, la dureza del cuerpo queda en HB 220–250; sin ella, la probeta pasa y el jefe no. Las cifras son objetivos de plano, no el resultado de un lote.
Más grueso no es más seguro. Cada milímetro extra frena el núcleo y pide una mazarota mayor, así que la sección es primero una decisión de carga.
Temple 840–860 °C y revenido 550–600 °C: una sola ventana
La ventana de temple es de 840–860 °C, calor suficiente para llevar el carbono a solución sin engrosar el grano. Por debajo, la austenita no se forma del todo y el revenido tiene menos margen para trabajar.
El revenido a 550–600 °C se empareja con HB 220–250. Un revenido en el extremo bajo deja la dureza por encima de 250 y cuesta tenacidad; en el extremo alto, la dureza baja de 220 y el límite elástico la sigue.
La dureza es el indicador de planta. Una cifra dentro de la banda HB 220–250 dice que la sección respondió al revenido, y no dice nada del valor de tracción. La probeta todavía tiene que ensayarse según ASTM A370.
La ventana supone una colada de acero 45 según GB/T 699-2015 y las secciones de la tabla. Cambie el grado o la sección y la ventana se fija de nuevo; la selección de material de fundición va antes que la hoja de tratamiento térmico.
Probetas: coladas con la pieza y ensayadas a ASTM A370
Una probeta colada se llena del mismo cazo que el soporte y pasa por el mismo tratamiento térmico. El ensayo a tracción según ASTM A370 informa del límite elástico y de la resistencia a la tracción de esa colada.
La probeta demuestra la fusión y el horno. No puede demostrar el núcleo de un jefe de 25–30 mm, porque la probeta es una sección menor y enfría más rápido. Una probeta que pasa y un jefe blando pueden salir del mismo lote.
La posición de la probeta pertenece a la revisión del modelo, donde se fija la sección que tiene que representar. El ensayo de propiedades mecánicas cubre el ensayo de tracción y el informe que lo respalda.
Un registro de lote de ejemplo muestra la brecha: la probeta pasó, el cuerpo no llegó a 355 MPa, y la corrección fue una mazarota en la sección gruesa más un ajuste del revenido. La mazarota costó menos que el retrabajo que evitó.
Dureza HB 220–250: control del cuerpo y cuatro puertas
La dureza en el cuerpo es la comprobación que la probeta no puede hacer. Un valor dentro de HB 220–250 dice que la sección gruesa tomó el revenido; un valor fuera dice que la sección o el horno se salieron de la ventana, y la probeta puede seguir pasando.
Fije los puntos de medición en el plano. Una lectura sobre una superficie limpia cerca de la entrada no es un control del cuerpo, porque el jefe y la pared de 8–12 mm enfrían a ritmos distintos. La cifra que cuenta sale de la sección de 25–30 mm.
Cuatro puertas retienen la pieza antes del envío: la resistencia, de la probeta colada y de la dureza del cuerpo; la medida, de una CMM (máquina de medición por coordenadas) o de una mesa de planitud; la limpieza del granallado, de una placa comparadora; y los defectos superficiales, de partículas magnéticas o líquidos penetrantes. Cada puerta necesita su instrumento nombrado en el plano, o un segundo inspector no puede repetir el resultado.
Granallado Sa 2,5: una decisión de medida antes del mecanizado
Sa 2,5 según ISO 8501-1 describe cómo de limpia queda la superficie tras el granallado, no cómo de rugosa. El grado pide metal casi blanco, con calamina y óxido retirados, juzgado contra una placa comparadora.
El granallado retira metal junto con la calamina, y por eso va antes del corte final. Granalle una cara acabada y las aristas del corte se redondean, los bordes de los taladros se mueven y el paso hay que medirlo otra vez. La tabla 2 pone los dos órdenes lado a lado.
Orden | Qué sostiene | Qué cuesta | Dónde falla |
|---|---|---|---|
Granallar y después cortar la cara | El paso y la planitud se cortan después del último paso que retira metal | Un montaje extra y enmascarado | Daño del enmascarado en un taladro acabado |
Cortar la cara y después granallar | Una cara limpia antes del granallado | Un segundo corte en la referencia y una nueva comprobación del paso | Aristas redondeadas y un paso que se movió |
El enmascarado sigue la misma lógica. Todo taladro o cara ya cortada queda cubierta durante el granallado, y la cara de montaje se corta después, así que el granallado nunca toca la referencia. El paso de granallado se firma contra una placa comparadora, y la especificación de granallado para piezas fundidas parte de ese grado.
Planitud de 0,1 mm: la referencia mecanizada
La planitud de 0,1 mm se corta, no se cuela. El bruto llega con ángulo de desmoldeo y con distorsión del tratamiento térmico. El sobreespesor que queda en la cara tiene que cubrir ambos antes de que el corte final limpie toda la superficie.
Si el sobreespesor se queda corto, la fresa limpia una esquina y la pieza bascula sobre el resto. La lectura falla aunque la máquina haya mantenido su propia tolerancia. La figura 2 muestra la cara acabada sobre una mesa de planitud, que es la comprobación que cuenta.
La distorsión es la variable que se come el sobreespesor. Un soporte que se alabea en el temple puede perder casi todo el margen antes de llegar a la fresadora. Por eso el plano lleva sobreespesor para ello, y el plan de mecanizado de piezas fundidas parte de la condición del bruto.
Un agujero de arena bajo la cara es el otro riesgo. Corte uno y la cara se abre, así que el bruto se revisa antes del corte y la chatarra se detecta antes de meter horas de mecanizado.
Paso de taladros ±0,2 mm: útil de sujeción, no taladro manual
El paso de taladros de ±0,2 mm en la cara de montaje sale de un útil de sujeción y de un programa. Los taladros se perforan después de cortar la cara y desde esa misma referencia, de modo que el paso y la planitud se miden contra una sola superficie.
Un taladro a mano cae donde está el granete, y el granete está donde el trazado lo permitió. A lo largo del patrón el error se acumula, y el bastidor de montaje decide si la pieza ensambla.
Compruebe el paso en una CMM con la pieza sujeta como se va a atornillar. Un soporte sin sujetar puede relajarse entre la máquina y el calibre, y la lectura se mueve con él. El mecanizado CNC de la cara y de los taladros va en un solo montaje por esa razón.
Si el bastidor de montaje lleva taladros alargados, el paso puede ser más holgado que ±0,2 mm. Eso es una decisión de plano, y hay que tomarla antes de construir el útil.
Pasivado: solo si el plano lo dice
El acero al carbono no se pasiva como el acero inoxidable. Las tres palabras que aparecen en los planos —pasivado, fosfatado y pavonado negro— nombran tres procesos con tres criterios de aceptación, y un soporte de acero 45 suele llevar uno de los dos últimos.
La indicación de superficie dice «pasivado pendiente del plano del cliente», y ese es el estado correcto que hay que mantener. El último paso no puede empezar hasta que el plano nombre un proceso y una norma; si no, el taller adivina y el plan de inspección no tiene contra qué comprobar.
Ponga una palabra en la orden de compra, no tres. Una orden que dice tratamiento superficial deja el proceso abierto, y dos lotes pueden llegar con acabados distintos, los dos aceptables a la vista y ninguno conforme al plano.
Las opciones de acabado superficial hacen cosas distintas sobre una cara de acero, y la indicación decide cuál se ejecuta. Un caso de suministro de fundición de metales del mismo sitio muestra cómo una indicación de acabado gobierna un registro de lote.
Preguntas frecuentes
