
Alojamiento de rodamiento de marca blanca: fundición y mandrinado
Un programa de alojamientos de rodamiento de marca blanca se apoya en cuatro registros y no en un plano: la letra de revisión, la ficha de propiedad del utillaje, el informe de primera pieza y la ficha de lote que ata una colada a sus lecturas. La pieza es un cuerpo partido en A356-T6, de 120×95×70 mm y con un diámetro interior de Ø60 H8, todas ellas cotas de plano.
La ruta va de la fundición por gravedad en molde de acero al corte de bebederos y mazarotas. Siguen el desbarbado, el granallado hasta Sa 2,5, el fresado de las caras de unión, el atornillado y mandrinado de las dos mitades como un solo cuerpo y el taladrado de los agujeros de brida. Repartir el pedido entre una fundición y un taller de mecanizado añade un paso donde la revisión y la preparación del mandrinado se separan; un proyecto de bisagra ejecutado como un solo pedido se ahorra ese paso.
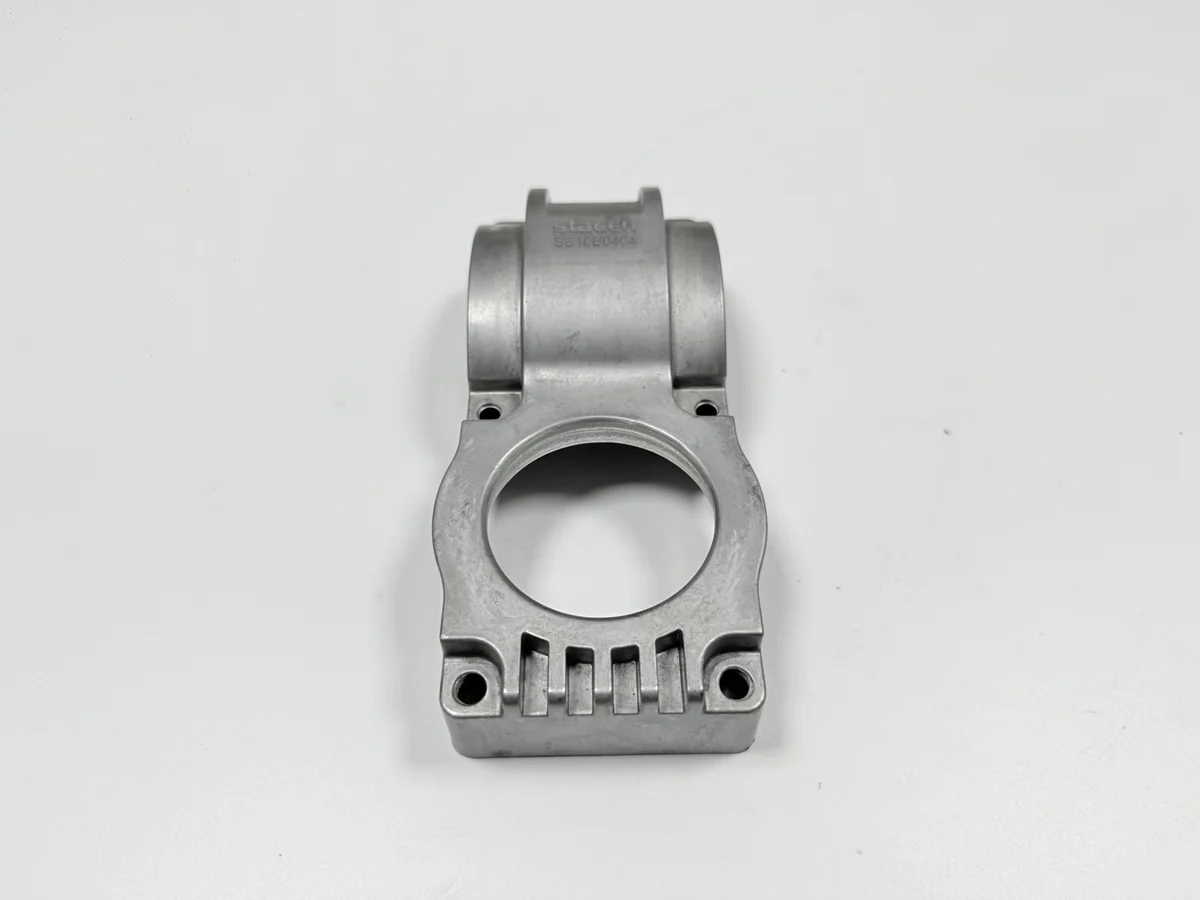
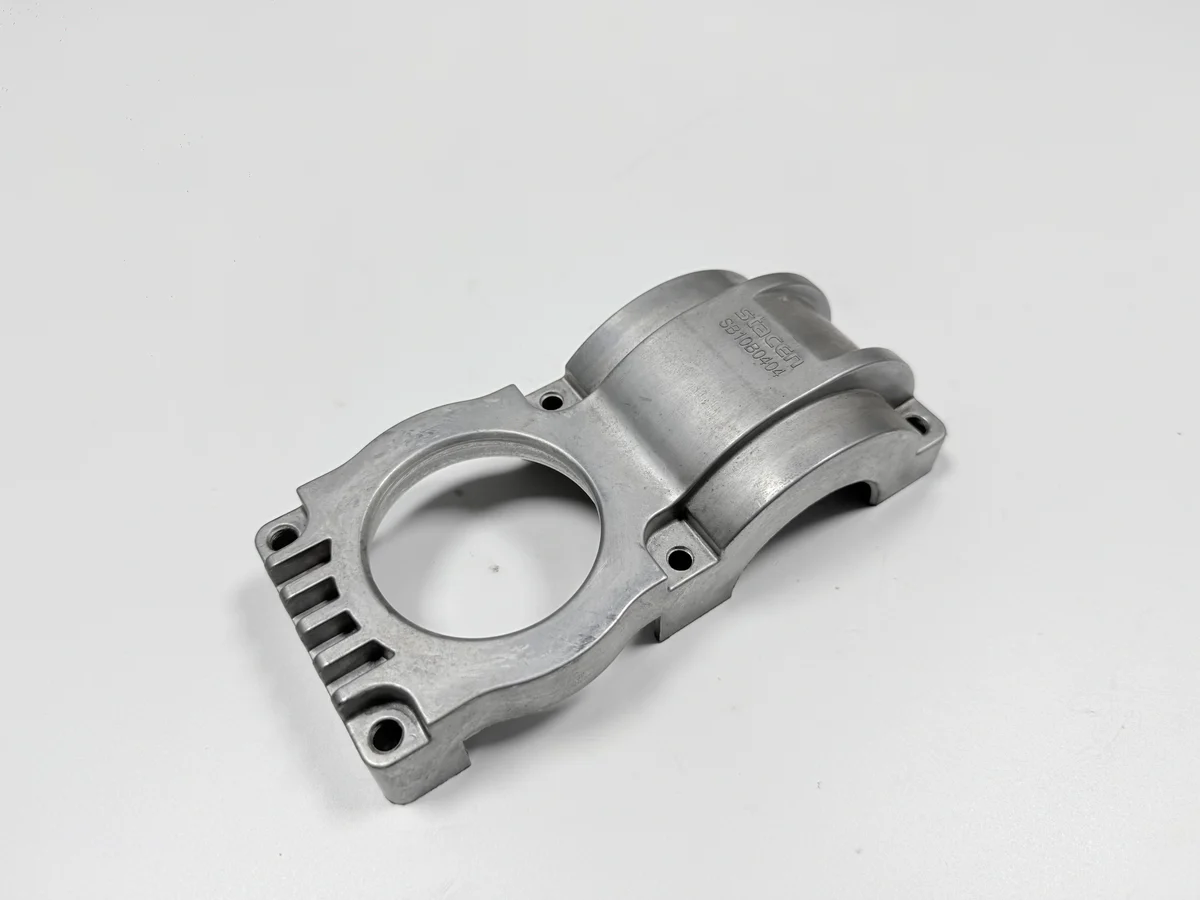
¿Qué debe quedar fijado antes de cortar el molde?
Seis decisiones se fijan antes del corte. Cinco son cotas: el diámetro interior Ø60 H8, la planitud de las caras de unión en 0,05 mm, la perpendicularidad respecto a la cara de montaje en 0,05 mm, cuatro agujeros de brida 4×Ø9 con una posición de Ø0,3 mm y el contorno de 120×95×70 mm. La sexta es la superficie: granallada hasta Sa 2,5 según ISO 8501-1, con las caras mecanizadas sin recubrimiento.
El asiento semicircular y la sobremedida del diámetro interior salen de un mismo molde de acero, así que mover cualquiera obliga a recortar acero; el asiento se corta en el mismo amarre que el diámetro interior, pendiente de aprobación por la fundición. Como el molde se corta una vez y se desgasta con las coladas, un cambio posterior a la primera pieza obliga a volver al taller de utillaje.
¿Qué documentos necesita un programa de alojamientos?
Cuatro documentos viajan con el pedido. Un plano 2D declara cada tolerancia y la etapa en que se aplica. Un modelo 3D en STEP o IGES cubre el asiento y las orejas de brida que un corte no puede mostrar. Una muestra de primera pieza o el estándar de superficie fija qué aspecto tiene el acabado Sa 2,5, y el tamaño de lote con la propiedad del utillaje cierra el conjunto.
La letra de revisión es el registro que falla en silencio. Una revisión que no viaja con el lote permite inspeccionar un alojamiento contra la indicación de diámetro anterior, así que la pieza pasa el banco y el rodamiento no entra a presión. Cada registro lleva un número y su banda.
| Registro | Rasgo que fija | Objetivo | Banda admitida |
|---|---|---|---|
| Revisión del plano | Diámetro interior | Ø60 H8 | Límites H8 según plano |
| Revisión del plano | Planitud de caras de unión | 0,05 mm | 0,05 mm máx. en toda la cara |
| Informe de primera pieza | Ensayo de prensado, rodamiento de montaje | Contacto del asiento según plano | pendiente de aprobación por la fundición |
| Informe de primera pieza | Perpendicularidad, cara de montaje | 0,05 mm | 0,05 mm máx. |
| Ficha de lote | Agujeros de brida 4×Ø9 | Posición Ø0,3 mm | Ø0,3 mm máx. |
| Ficha de propiedad del utillaje | Vida del molde | contabilizada en coladas | pendiente de aprobación por la fundición |
¿Cómo cambia el tamaño de lote el reparto del utillaje?
El utillaje se cotiza una vez y se divide entre las coladas. Un molde funde 1–2 piezas por colada, un valor pendiente de aprobación por la fundición, así que unos cientos de alojamientos arrastran una parte visible del molde. Varios miles reparten el mismo molde y el coste pasa a las estaciones de mandrinado.
La propiedad decide la repetición. Un molde de la marca llega sin línea de utillaje en el segundo pedido; uno del taller se amortiza otra vez o recibe una cuota nueva. El peso dice poco: el alojamiento pasa más tiempo amarrado para el mandrinado atornillado que dentro del molde.
¿Dónde falla primero un programa de alojamientos?
Dos puntos fallan tarde: el mandrinado atornillado y el envejecido entre desbaste y acabado. Mandrinar cada mitad por separado deja el asiento y el diámetro interior en ejes distintos, y un alojamiento que aprueba una comprobación de diámetro puede fallar en redondez cuando los tornillos aprietan las caras.
El mandrinado atornillado ocupa tres estaciones y no una: atornillar, mandrinar y luego desatornillar y medir con micrómetro interior en tres puntos. Una ruta que se salta la remedición se ahorra un utillaje de amarre y pierde la lectura en estado montado que sostiene toda comprobación de alineación del diámetro interior. El envejecido es la segunda parada, a 155–165 °C durante 4–6 h, pendiente de aprobación por la fundición, y sin él el amarre mete tensiones en el diámetro interior.
¿Qué debe entrar en la cotización?
Cuatro líneas entran en la cotización: la cuota del molde, la fundición con corte de bebederos y mazarotas, el mecanizado con el mandrinado atornillado y la inspección de primera pieza. El granallado entra en la línea de fundición porque se ejecuta antes del mecanizado y las caras mecanizadas quedan sin recubrimiento, así que no se cotiza ningún enmascarado.
Una cifra construida desde el peso pierde tres de las cuatro. El mandrinado atornillado lleva tres estaciones, la primera pieza lleva el informe de CMM, la prueba de líquidos penetrantes y el calibre pasa/no pasa, y el envejecido se factura como parada propia. Cuatro entradas llegan con la consulta: el plano 2D, el modelo STEP, la muestra o el estándar de superficie, y el tamaño de lote con la propiedad del utillaje.
¿Qué se repite cuando cambia el tamaño del rodamiento?
Un rodamiento de nuevo tamaño reabre tres pasos y deja la aleación intacta. La indicación del diámetro interior y el patrón de agujeros de brida cambian juntos en el plano, las mitades se atornillan y mandrinan de nuevo para el nuevo diámetro, y la primera pieza repite el CMM, la lectura en tres puntos y el ensayo de prensado.
La planitud de las caras de unión y la indicación de perpendicularidad suelen sobrevivir a un cambio de rodamiento, así que el molde a menudo queda intacto mientras se rehace la preparación del mandrinado. Esa separación decide qué comprobaciones repite el segundo pedido y cuáles hereda. Una nota de cambio de la marca nombra la revisión a la que sustituye, y la primera pieza se vuelve a ejecutar.
Los pedidos repetidos heredan los ajustes de la primera pieza: la preparación del mandrinado atornillado y el ciclo de envejecido, con la ficha de lote que lleva el número de colada junto a la revisión. Envíe el plano con su letra de revisión, el modelo STEP, el estándar de superficie o la muestra de primera pieza, y el tamaño de lote con la propiedad del utillaje; cada línea de la cotización puede comprobarse contra él.
FAQ
