Sélection d'une fonderie sous pression : contrôle des alliages, pratique de coulée et traçabilité
Une fonderie sous pression doit être choisie en fonction de sa capacité à contrôler le parcours complet, de la charge d'alliage et de l'état de l'outillage jusqu'aux pièces ébavurées, usinées, finies et inspectées. La capacité des équipements est importante, mais ne répond pas à la question de savoir si la fonderie peut maintenir les interfaces critiques de la pièce, gérer le risque de porosité, maintenir les évents et le refroidissement, ou tracer une modification vers un lot spécifique. Commencez par le dessin, l'alliage, la géométrie, la quantité et le plan d'acceptation. Demandez ensuite à la fonderie de montrer comment son processus prend en compte les caractéristiques réelles.
Le moulage sous pression est sensible à la relation entre la température du métal, la température du moule, le remplissage, la pression, l'évent, le refroidissement, l'éjection, l'ébavurage et la maintenance. La même machine nominale peut produire des résultats différents avec un outillage, un alliage, une disposition des parois ou un cycle différents. Une qualification solide combine donc une revue DFM, un essai d'outillage, une inspection basée sur les caractéristiques, des preuves matérielles et un enregistrement de production. Elle ne repose pas sur une capacité générique de la machine ou sur une affirmation selon laquelle chaque alliage suit le même parcours.
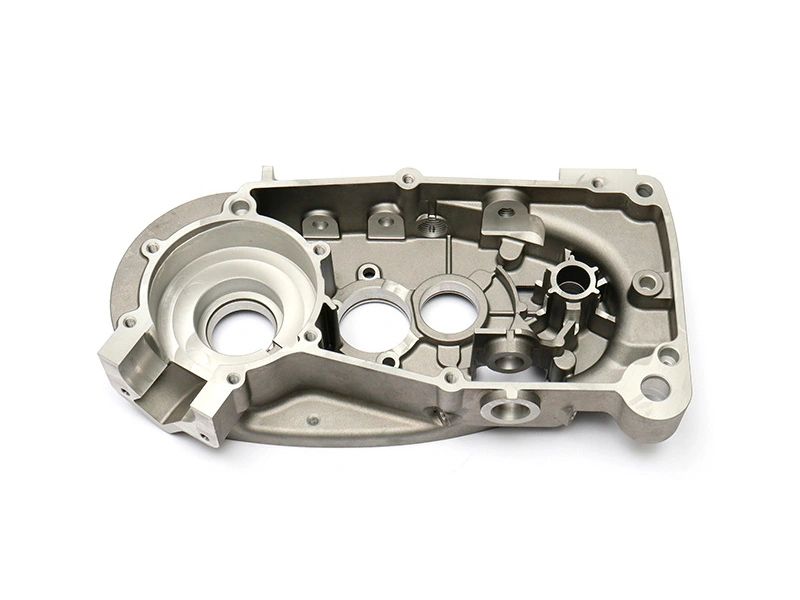
Le contrôle des alliages commence avant le four
La fonderie doit savoir quelle désignation est contrôlée, comment le matériau de charge est identifié, quels ajouts sont autorisés et comment le bain est associé au lot de coulée. L'acheteur doit préciser la chimie, l'état, les éléments restreints, les exigences de certificat et toute règle matérielle spécifique au client. Si le fournisseur utilise des retours ou des mélanges de matériaux, la méthode doit être contrôlée et documentée conformément à la spécification applicable. Un certificat est utile lorsqu'il peut être retracé jusqu'aux pièces et que sa portée est comprise.
La sélection des matériaux affecte également les décisions d'outillage et de processus. Les alliages d'aluminium, de zinc, de magnésium et de cuivre créent des préoccupations différentes concernant l'usure des outillages, la fatigue thermique, le remplissage, l'usinage et la finition. Une alternative d'alliage doit être examinée par rapport à l'exigence qui a motivé la sélection initiale. Un autre grade peut modifier la corrosion, la résistance, la conductivité, l'usure, la réponse au placage ou l'intégrité sous pression. L'acheteur doit exiger une comparaison technique et une approbation plutôt que d'accepter un nom commercial similaire.
Utiliser les preuves matérielles sans les surinterpréter
Les preuves matérielles confirment l'identité dans le cadre de leur portée déclarée. Elles ne prouvent pas que chaque pièce est exempte de porosité, qu'une barrière de pression usinée passera, ou qu'une finition de surface répondra aux attentes esthétiques. Ces questions nécessitent des preuves de processus et de pièces finies. Gardez le registre des matériaux lié à l'outillage, au lot, à l'usinage, à la finition et aux registres d'essais. Si un résultat matériel est hors spécification, contenir les pièces associées avant qu'un laissez-passer visuel ou dimensionnel ne leur permette de progresser.
La pratique de moulage est visible dans la pièce
La conception de l'outillage et la pratique de moulage doivent être examinées ensemble. Les lignes de joint, les tiroirs, les noyaux, les canaux d'alimentation, les jets, les évents, les débordements, les canaux de refroidissement et les éjecteurs déterminent comment le métal atteint et quitte la cavité. La fonderie doit marquer les zones sensibles sur le dessin et expliquer comment l'outillage les supporte. Un coin éloigné peut nécessiter une stratégie de remplissage différente de celle d'un bossage épais ; une face cosmétique peut nécessiter une décision de joint et d'ébavurage différente de celle d'une patte de montage cachée.
L'état de l'outillage change avec le temps. Une fermeture usée peut créer des bavures, un canal d'alimentation endommagé peut modifier le remplissage, un évent bloqué peut piéger du gaz, et une restriction de refroidissement peut déplacer les dimensions ou l'état de surface. Le registre de maintenance de la fonderie doit identifier la zone de l'outillage, l'état mesuré, la réparation et le contrôle de réapprobation. Si l'outillage est utilisé par différentes équipes ou déplacé entre des machines, l'acheteur doit comprendre comment les paramètres de processus approuvés et l'identité de l'outillage restent contrôlés.
Lire l'essai d'outillage en fonction du risque lié aux caractéristiques
Un essai d'outillage doit examiner les zones minces, les sections épaisses, les coins éloignés, les tiroirs, les fermetures, les marques d'éjection, le désalignement des joints et l'accès à l'ébavurage. Suivez la pièce coulée à travers le nettoyage et l'usinage, car un échantillon brut peut ne pas révéler comment l'enlèvement de matière affecte un alésage, un joint ou une paroi. Enregistrez la révision de l'outillage, le lot d'alliage, l'état de la machine ou du processus, et la méthode d'inspection. Si l'essai est exploratoire, étiquetez-le comme tel ; ne confondez pas la preuve de faisabilité avec l'approbation finale de production.
| Point de contrôle de la fonderie | Symptôme de la pièce lorsqu'il est instable | Preuve pour la qualification |
|---|---|---|
| Charge d'alliage et identité du bain | Variation de chimie ou lot intraçable | Registre des matériaux lié à la coulée, au bain ou au lot de coulée |
| État des évents et des débordements | Gaz piégé, remplissage froid, bavures ou surface incohérente | Inspection de l'outillage, notes d'essai et contrôles visuels ou internes définis |
| Refroidissement et contrôle du cycle | Distorsion, variation dimensionnelle ou changement de surface local | Registre de processus et résultats dimensionnels basés sur les caractéristiques |
| Maintenance de l'outillage | Bavures, trous décalés, arêtes usées ou défauts de réparation répétés | Historique de l'outillage, registre de réparation et réinspection |
| Transfert d'ébavurage et d'usinage | Interfaces endommagées ou état de coulée exposé | Rapport de pièce finie et référence ou état d'essai convenu |
La traçabilité devrait soutenir la contention, pas seulement la paperasse
La traçabilité est utile lorsqu'un marquage de pièce ou un code de lot mène aux registres de matériau, d'outillage, de machine, d'équipe ou de série, d'usinage, de finition, d'inspection et d'emballage. Le marquage doit être placé là où il ne nuit pas à l'assemblage ou à l'apparence. Définissez comment la fonderie contient les pièces lorsqu'un défaut est découvert après l'usinage ou l'assemblage client. Si le code ne peut pas distinguer les cavités de l'outillage, les équipes ou les changements de processus là où cela est important, l'acheteur peut avoir besoin d'une règle d'identification plus stricte.
Les opérations sous-traitées nécessitent la même discipline. Si l'usinage, le placage, la peinture, le grenaillage ou les essais sont effectués à l'extérieur de la fonderie, le fournisseur principal doit conserver la responsabilité de la relation de lot et de la réponse aux non-conformités. Demandez qui contrôle la spécification chez le sous-traitant et comment un processus modifié est approuvé. Une pièce coulée peut réussir à la fonderie et échouer après un usinage ou une finition mal contrôlé.
Les registres de qualité nécessitent une rétention et une portée de revue définies
Convenez des registres fournis avec les échantillons, ceux qui accompagnent chaque lot et ceux qui sont conservés pour l'investigation. L'acheteur peut avoir besoin de certificats de matériaux, de rapports dimensionnels, de résultats de fuite ou de pression, de registres de surface ou de finition, de rapports d'essai d'outillage et de dérogations. L'exigence doit identifier la quantité d'échantillons ou la base de lot si nécessaire et ne doit pas demander un document sans décision associée. Les registres ont de la valeur lorsqu'ils montrent l'état de la pièce, la révision, l'équipement, la référence et la règle d'acceptation.
Utiliser un appel d'offres et une revue technique pour tester l'adéquation de la fonderie
Fournissez le dessin et le modèle, l'alliage, la quantité, le parcours de coulée, l'état fini, les zones cosmétiques, les caractéristiques usinées, l'inspection, l'emballage et les règles de changement. Demandez une revue DFM annotée, un concept d'outillage, une approche des canaux d'alimentation et des évents, des hypothèses de maintenance, un plan d'essai, des preuves matérielles et une liste de sous-traitance. Un appel technique ou une visite de site doit suivre la même liste de contrôle. Le but est de voir si la fonderie explique la pièce en termes de processus, pas simplement si elle dispose d'une grande machine.
Le parcours de coulée de métal de Neway peut être envisagé lorsqu'un acheteur a besoin du processus de coulée connecté à l'outillage, à l'usinage et aux registres de qualité. Demandez des limites claires concernant ce qui est inclus et ce qui dépend du dessin final, de l'alliage, du volume et du plan d'essai.
Connecter les registres de la fonderie à l'état réel du processus
Le registre de processus d'une fonderie sous pression doit identifier le lot de matériau, l'outillage ou la cavité, la machine ou la cellule, la révision du processus et l'état d'inspection pertinent. Le registre n'a pas besoin d'exposer chaque paramètre de contrôle interne pour être utile. Il doit montrer que les pièces expédiées proviennent du parcours approuvé et permettre une enquête ultérieure. Si la pièce est usinée ou finie après la coulée, le registre doit suivre l'identifiant à travers ces opérations.
Le matériau entrant, la préparation du bain, la coulée, l'ébavurage, le nettoyage, l'usinage, la finition, les essais et l'emballage créent chacun un changement possible. La fonderie doit définir ce qui est enregistré à chaque transfert et comment un résultat non conforme arrête ou contient le lot affecté. Un certificat de matériau sans relation avec la pièce est une traçabilité faible. Un rapport dimensionnel sans identité d'outillage ou de référence est difficile à reproduire.
Demandez comment la fonderie contrôle la dérive du processus
La dérive du processus peut provenir de l'usure de l'outillage, du blocage des évents, de la restriction du refroidissement, du changement d'alliage, du réglage de la machine, du mouvement des fixations ou d'une étape de finition modifiée. La fonderie doit expliquer quelles observations déclenchent une revue et comment le processus est ramené à l'état approuvé. Par exemple, les bavures peuvent conduire à une inspection de l'outillage, un trou décalé peut conduire à un contrôle du tiroir ou du noyau, et un changement de surface peut conduire à une revue de l'évent, du remplissage ou du nettoyage. La réponse doit connecter le symptôme à l'opération responsable.
N'exigez pas un numéro de capacité fixe sans une pièce et une méthode de mesure définies. Un plan de contrôle utile identifie la caractéristique, la référence, l'équipement, la base d'échantillonnage et la réaction lorsque le résultat change. Le parcours de fabrication d'outillage et de matrices de Neway peut être inclus lorsque l'état de l'outillage et la cohérence de la coulée nécessitent un seul propriétaire.
La maintenance de l'outillage fait partie de la qualification de la fonderie
Les outillages de moulage sous pression combinent des surfaces de cavité avec des canaux d'alimentation, des jets, des évents, des débordements, des tiroirs, des noyaux, des éjecteurs, des passages de refroidissement et des inserts. Chaque zone s'use ou accumule des résidus différemment. La fonderie doit montrer comment ces zones sont identifiées, nettoyées, inspectées et réparées. Un registre de maintenance de l'outillage doit indiquer l'emplacement, l'état observé, l'action et le contrôle après maintenance. Cela donne à l'acheteur un moyen de relier un défaut de pièce à un événement spécifique de l'outillage.
L'accès au refroidissement et aux évents est un point de qualification pratique. Un passage qui ne peut pas être rincé ou vérifié peut devenir une source cachée de dérive. Un évent inaccessible peut être nettoyé de manière incohérente. Un tiroir sans référence de localisation répétable peut être réparé dans une position différente. La revue de l'outillage doit inclure l'accès, les pièces de rechange, la stratégie d'insert et le chemin d'approbation après une réparation.
Auditez le transfert de la coulée à l'usinage
L'usinage peut révéler une condition de coulée qui n'était pas visible à l'extérieur. Un alésage peut ouvrir un vide, une face peut révéler un pli, ou un filetage peut rencontrer un défaut ou un décalage de noyau. La fonderie et l'équipe d'usinage doivent convenir de la référence brute, du stock, du support de fixation et de l'état d'acceptation fini. Si l'usinage est sous-traité, le fournisseur principal doit contrôler la révision, l'identité de la pièce et la réponse aux non-conformités.
Le parcours de post-usinage de Neway peut être examiné avec le processus de la fonderie afin que les preuves de pièce brute ne soient pas confondues avec les preuves de pièce finie. Pour une caractéristique de pression ou d'étanchéité, spécifiez si le test est effectué avant ou après l'usinage et la finition. Pour une face cosmétique, inspectez après la séquence complète de nettoyage et de finition.
Séparer la qualification de la fonderie et le suivi de production
La qualification prouve qu'un parcours proposé peut fabriquer la pièce dans des conditions convenues. Le suivi de production vérifie que le parcours approuvé reste en place. Les deux étapes peuvent utiliser différentes quantités d'échantillons et de registres, mais elles doivent partager la même révision de pièce, l'identité de l'outillage, l'exigence de matériau et la logique d'acceptation. Un essai précoce peut identifier un changement de conception ; un contrôle de production ne doit pas accepter silencieusement ce changement comme nouvelle ligne de base.
Pendant la qualification, examinez la pièce brute, l'ébavurage, l'usinage, la finition et l'inspection. Pendant la production, surveillez les caractéristiques qui révèlent la dérive et conservez les registres nécessaires pour la contention. Le plan de surveillance doit être proportionnel à la conséquence de la défaillance. Une surface extérieure fonctionnelle approximative peut nécessiter un contrôle visuel, tandis qu'une barrière de pression usinée peut nécessiter un test de fuite défini ou d'autres preuves.
Contrôler la finition et les essais sous-traités
La sous-traitance peut être pratique, mais elle crée un transfert qui doit être visible. Identifiez qui possède la révision du dessin, l'exigence de matériau ou de revêtement, l'approbation de l'échantillon, l'emballage et l'action corrective. Gardez le lot coulé lié au résultat usiné, plaqué, peint, grenaillé ou testé. Si un sous-traitant modifie son processus, le fournisseur principal doit déterminer si la pièce approuvée ou la méthode d'inspection est affectée.
La finition et le nettoyage peuvent influencer l'ajustement dimensionnel et l'apparence. Un revêtement peut pénétrer dans un filetage ou un alésage ; le grenaillage peut modifier un bord ; le sablage peut changer la texture ; et le lavage peut laisser des résidus si le drainage est mauvais. La qualification de la fonderie doit inspecter la pièce dans l'état livré à l'acheteur. Le parcours de post-traitement de Neway peut être examiné lorsqu'un traitement de surface fait partie du composant moulé sous pression.
Entrées de l'appel d'offres pour une fonderie sous pression
Fournissez le dessin et le modèle, l'alliage, la quantité, la contrainte de machine ou de processus si elle est connue, les zones cosmétiques, les références fonctionnelles, les caractéristiques usinées, l'exigence de pression ou d'environnement, la finition, l'inspection, l'emballage et les registres requis. Demandez à la fonderie de préciser le concept d'outillage, la traçabilité des matériaux, la maintenance, les preuves d'essai, la sous-traitance et le contrôle des changements. Si la pièce sera chiffrée comme un produit assemblé, identifiez le matériel fourni et le test d'assemblage final.
Le parcours de matériau de coulée de Neway peut être envisagé avec le périmètre de la fonderie lorsque l'identité de l'alliage et les registres de processus doivent rester connectés. L'acheteur doit approuver le parcours en fonction du produit réel et des preuves plutôt que du nom de l'équipement.
Vérifiez la source du matériau et le transfert de production
Une fonderie sous pression doit être capable d'expliquer où l'alliage ou le matériau de charge entre dans le processus et comment il reste associé au lot de coulée. Si le matériau provient de plusieurs sources, identifiez les sources approuvées et les preuves utilisées pour les libérer. Si des retours ou des ajouts sont utilisés, la méthode de contrôle doit rester conforme à la spécification matérielle applicable.
Le transfert du bain à la coulée doit préserver l'identité du lot. Un certificat de matériau qui ne peut pas être connecté aux pièces coulées est difficile à utiliser en cas de réclamation. Le même principe s'applique lorsque la pièce passe à l'ébavurage, à l'usinage, à la finition, aux essais ou à l'emballage. Le parcours de matériau de coulée de Neway peut être examiné avec le plan de traçabilité de la fonderie.
Examinez les changements de processus par rapport à l'échantillon approuvé
Une réparation d'outillage, une méthode de nettoyage des évents, une connexion de refroidissement, un changement de machine, une source d'alliage ou un sous-traitant de finition peut affecter la pièce. La fonderie doit enregistrer le changement, identifier la caractéristique affectée et décider si l'échantillon approuvé ou le plan d'inspection s'applique toujours. Cela ne nécessite pas de répéter chaque test pour chaque action de routine ; cela nécessite un lien raisonné entre le changement et le risque.
La qualité de surface commence avec l'outillage et se termine avec la manipulation
La marque de joint, le nettoyage des canaux d'alimentation, les bavures, les marques d'éjection, la texture et les dommages de manipulation peuvent affecter l'apparence et l'assemblage. Examinez la surface de l'outillage, le processus d'ébavurage, le nettoyage, la finition de masse, le revêtement et l'emballage comme une chaîne. Un revêtement peut masquer une marque mais ne peut pas réparer un bord instable ou un substrat médiocre. Une pièce propre peut encore être rayée par un séparateur dur.
Le parcours de post-traitement de Neway peut être évalué avec le processus de la fonderie lorsqu'une surface finie fait partie de l'achat. L'échantillon doit utiliser la même condition de coulée, de nettoyage et de finition que celle que la production livrera.
Validez les caractéristiques fonctionnelles dans l'état fini
Une fonderie sous pression peut inspecter une pièce brute, mais l'acheteur doit décider si l'exigence fonctionnelle existe avant ou après l'usinage. Un alésage, un filetage, un joint, une paroi sous pression ou une patte de localisation ne devient souvent significatif qu'après l'opération en aval. Définissez la référence, le montage, le test et l'état fini. Cela évite qu'un rapport de dimension externe ne soit pris pour la preuve d'un assemblage fini.
Si un test est externalisé, identifiez le laboratoire d'essai ou le propriétaire du processus, l'identité de l'échantillon, la méthode et le résultat. Le fournisseur principal doit conserver la relation entre le test et le lot de coulée. Si un article échoue, conservez les échantillons bruts et finis lorsque cela est pratique.
Questions pour une revue technique de la fonderie
Demandez comment la fonderie contrôle l'identité de l'alliage, la révision de l'outillage, l'état des évents et du refroidissement, la position des noyaux ou des tiroirs, l'éjection, l'ébavurage, le nettoyage, l'usinage, la finition, l'inspection, la non-conformité et le changement. Demandez des exemples des registres utilisés, pas des chiffres de performance non étayés. La revue doit suivre une pièce de la réception du matériau à l'emballage afin que les lacunes de transfert soient visibles.
Résumé pour l'acheteur
Une fonderie sous pression appropriée contrôle l'identité du matériau, l'outillage et la pratique de moulage, la maintenance, les opérations en aval, l'inspection et la traçabilité comme un seul parcours. La capacité de l'équipement n'est qu'une partie de cette décision.
Qualifiez la fonderie en fonction des caractéristiques réelles de la pièce et des preuves nécessaires pour les approuver. Cela donne à l'achat une comparaison défendable et à l'ingénierie une voie claire pour les changements de production.
FAQ