Comment la surface brute de coulée affecte-t-elle la qualité de finition de la coulée sous pression...
Comment la surface brute de coulée affecte-t-elle la qualité de finition de la coulée sous pression ?
La surface brute de coulée affecte fortement la qualité de finition de la coulée sous pression car chaque finition ultérieure est construite sur la surface de base de la pièce coulée. La peinture, le revêtement en poudre, la galvanoplastie, le polissage, le sablage et le vernis transparent peuvent améliorer l'apparence ou la protection, mais ils ne peuvent pas toujours masquer la porosité, les soudures froides, les enfoncements, les marques d'écoulement sévères, les piqûres profondes ou une mauvaise ébavurage. Si la surface de la pièce coulée est instable, la finition finale peut présenter des piqûres, des cloques, des taches, une texture irrégulière, des défauts exposés ou un rejet esthétique.
Les acheteurs doivent considérer la qualité de la surface brute de coulée comme une question d'outillage et de processus, et non seulement comme une question de finition finale. La position du canal d'alimentation, la conception des canaux, l'évent, la température du moule, la vitesse d'injection, la propreté de l'alliage, le contrôle de l'agent de démoulage, l'ébavurage et l'éjection influencent tous la surface avant le début de la finition. Si les zones cosmétiques ne sont pas identifiées avant l'outillage, les broches d'éjection, les lignes de joint ou les vestiges de canal peuvent apparaître sur des surfaces qui nécessitent plus tard une apparence haut de gamme.
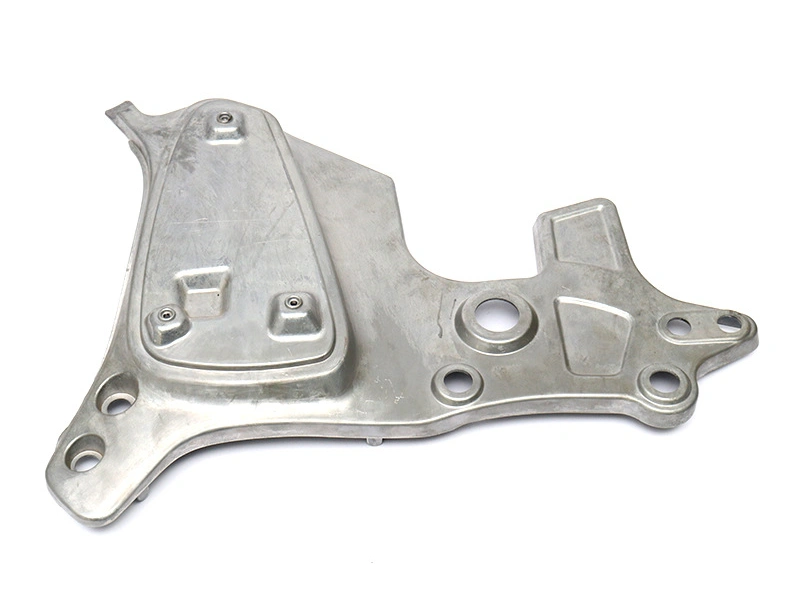
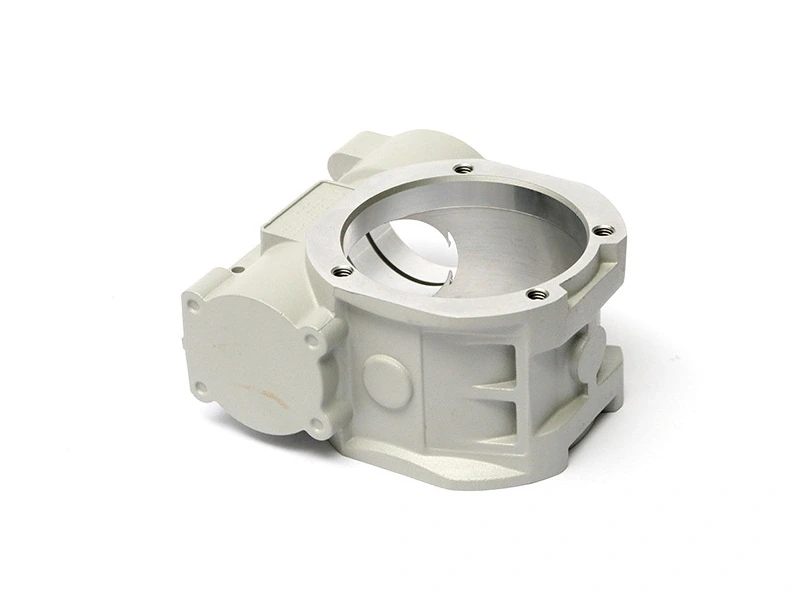
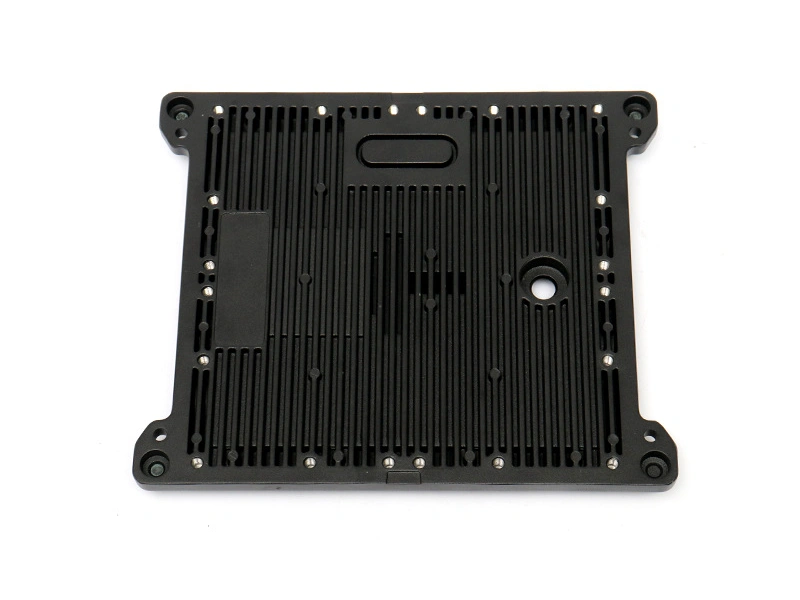
Pour les boîtiers, couvercles et supports en aluminium visibles, l'état brut de coulée doit être examiné en même temps que la finition prévue. Les projets de coulée sous pression d'aluminium utilisant des alliages de production A380, ADC12, A360 ou similaires peuvent nécessiter un revêtement en poudre ou une peinture, mais la qualité de finition dépend toujours du contrôle de la porosité, des bavures, des marques d'ébavurage et de la contamination de surface dès le stade de la coulée.
L'acceptation de la surface brute de coulée doit distinguer les lignes de joint normales, les marques d'éjection et la texture d'écoulement des fissures, soudures froides, cloques ou porosité exposée. Les plages de rugosité telles que Ra 1,6 à 6,3 micromètres pour de nombreuses surfaces de coulée sous pression à haute pression ne sont que des valeurs de dépistage. Les zones visuelles et les limites de défauts restent nécessaires.
Marques brutes de coulée qui peuvent être acceptables
Toutes les marques de surface ne signifient pas que la pièce est défectueuse. Les lignes de joint, les marques de broches d'éjection, les légères variations de texture, les marques de canal ébavurées et les marques d'écoulement mineures peuvent être normales dans la coulée sous pression. Leur acceptabilité dépend de la zone de surface et de l'application finale. Une paroi interne cachée peut permettre ces marques. Un panneau avant décoratif, une poignée ou une surface visible par le client peut ne pas les permettre.
Les acheteurs doivent définir des classes de surface. Les zones de classe A peuvent être des zones visibles par le client qui nécessitent des limites plus strictes. Les zones de classe B peuvent être visibles pendant l'installation mais moins importantes. Les zones de classe C peuvent être cachées après l'assemblage. Ce zonage permet au fournisseur d'appliquer des contrôles de surface réalistes sans surcharger chaque zone de la pièce.
Les pièces en zinc sont souvent choisies pour des détails plus fins et des surfaces décoratives, mais la coulée sous pression de zinc nécessite également des limites de défauts claires lorsqu'un placage ou un polissage est requis. Une petite piqûre ou ligne de joint qui semble mineure sur le zinc brut peut devenir évidente après un placage brillant.
Défauts que la finition ne peut pas masquer de manière fiable
La finition de surface n'est pas un processus de réparation universel. Une porosité profonde peut s'ouvrir pendant le polissage ou l'usinage. Les soudures froides peuvent rester visibles à travers le revêtement. Les fortes marques d'écoulement peuvent apparaître à travers une peinture mince. Les grandes bosses, les marques de soudure du moule, les rayures sévères et les zones mal ébavurées peuvent nécessiter une correction de l'outillage, un ajustement du processus ou une révision de la conception de la pièce. Si un fournisseur de finition essaie de masquer ces défauts avec un revêtement épais ou un polissage excessif, le résultat peut encore échouer à l'inspection ou à l'assemblage.
Le dégazage est un autre problème important. Les pièces coulées sous pression peuvent piéger du gaz ou des contaminants qui apparaissent sous forme de bulles ou de piqûres pendant la cuisson, la peinture ou le revêtement en poudre. Le nettoyage de surface et le prétraitement aident, mais le processus de coulée et le niveau de porosité comptent toujours. Lorsque l'apparence est critique, les acheteurs doivent approuver des échantillons finis fabriqués à partir de vraies pièces coulées, et non seulement des pièces brutes ou des panneaux de couleur.
État brut de coulée | Effet sur la finition finale | Action de l'acheteur |
|---|---|---|
Ligne de joint mineure sur surface cachée | Généralement acceptable après ébavurage | Définir la classe de surface cachée et la limite de bavures |
Marque de broche d'éjection sur face visible | Peut rester visible après revêtement | Examiner la disposition des broches avant la validation de l'outillage |
Piqûre profonde ou amas de porosité | Peut créer des piqûres, des défauts de polissage ou un risque de fuite | Fixer une limite de rejet ou exiger une correction du processus |
Soudure froide sur surface extérieure | Peut apparaître comme une ligne sous la peinture ou le revêtement | Examiner le remplissage, l'évent et l'épaisseur de paroi |
Vestige de canal important | Peut créer une texture locale et une inadéquation de finition | Définir l'exigence d'ébavurage du canal et de mélange de surface |
Résidu d'agent de démoulage | Peut affecter l'adhérence du revêtement ou provoquer des taches | Confirmer le nettoyage et le prétraitement avant revêtement |
Bavures ou ébarbures sur le bord | Peut couper l'emballage, ébrécher le revêtement ou bloquer l'assemblage | Spécifier la méthode d'ébavurage et l'acceptation des bords |
Quand corriger le processus de coulée au lieu de finir plus fort
Les acheteurs doivent demander une correction du processus de coulée lorsque les défauts se répètent au même endroit, apparaissent sur des surfaces cosmétiques de classe A, affectent l'étanchéité ou l'assemblage, ou restent visibles après une finition normale. Des piqûres répétées près des parois épaisses peuvent indiquer un retrait ou une porosité. Des lignes près des transitions minces peuvent indiquer des problèmes d'écoulement ou de température. La croissance des bavures peut indiquer une usure du moule ou des problèmes d'ébavurage. Ces problèmes ne doivent pas être traités uniquement comme des tâches de polissage ou de revêtement.
Dans certains cas, la meilleure correction est un ajustement de l'outillage, comme le déplacement d'une broche d'éjection, le changement du canal ou l'amélioration de l'évent. Dans d'autres cas, les paramètres du processus, la manipulation de l'alliage, la température du moule ou le contrôle de l'ébavurage peuvent nécessiter une amélioration. Les acheteurs doivent demander au fournisseur de relier le problème de surface à une cause racine, surtout avant d'approuver la production de masse.
L'analyse de surface peut soutenir cette décision lorsque le défaut est petit, répété ou difficile à classer. L'inspection visuelle améliorée avec stéréomicroscopie peut aider à documenter les piqûres, les rayures, les bulles de revêtement ou les défauts de surface structurels afin que l'acheteur et le fournisseur puissent convenir d'une limite d'acceptation pratique.
Approbation d'échantillons pour les surfaces brutes et finies
Les acheteurs doivent approuver à la fois l'état brut de coulée et l'état fini lorsque l'apparence ou les performances du revêtement sont importantes. Un échantillon brut montre les lignes de joint, l'ébavurage du canal, les marques d'éjection, les bavures et la texture de surface avant finition. Un échantillon fini montre si la méthode choisie de sablage, revêtement, peinture ou placage peut produire l'aspect requis. Garder les deux échantillons évite un désaccord ultérieur sur la question de savoir si un défaut provient de la coulée ou de la finition.
Un bon dossier d'approbation doit inclure des photos, les limites de défauts, les notes d'inspection, la date de l'échantillon, l'alliage, la version de l'outillage et la méthode de finition. Si la pièce passe ensuite en production répétée, la même norme doit être utilisée pour l'inspection des pièces brutes à réception et l'inspection finale de la finition. Ceci est particulièrement important lorsque la production est transférée d'une quantité pilote à une fourniture stable en série.
Neway peut examiner les risques de surface brute de coulée en même temps que l'outillage, l'ébavurage, l'ébarbage, l'usinage et la finition post-process. Pour les acheteurs, l'objectif pratique est de décider quelles marques sont acceptables, lesquelles doivent être corrigées au stade de la coulée, et lesquelles peuvent être contrôlées par une finition secondaire.