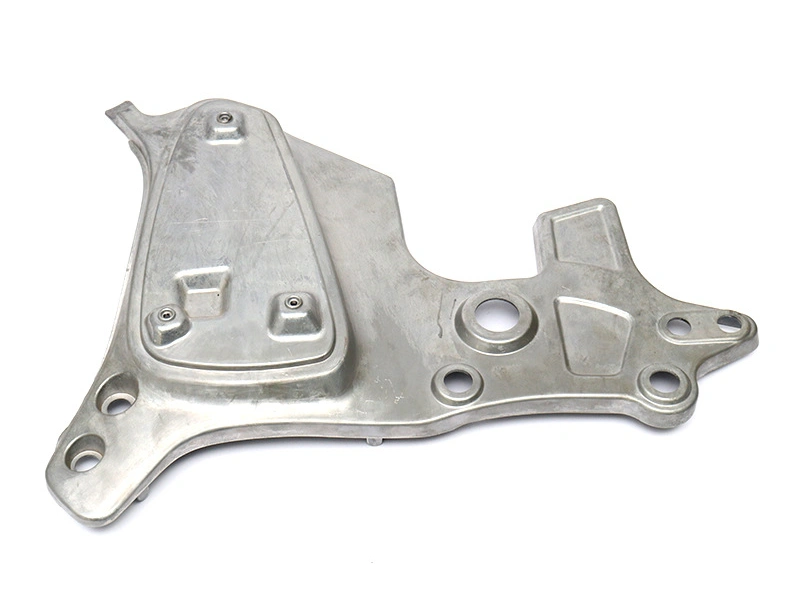
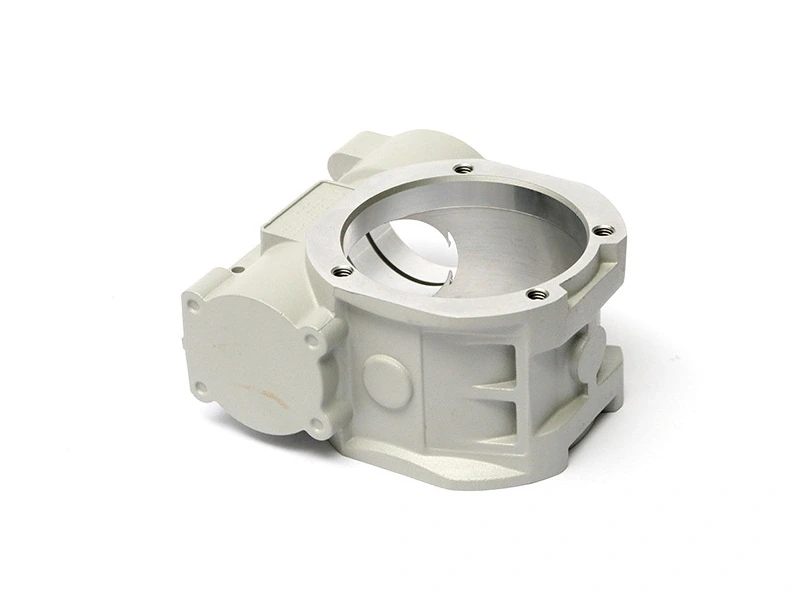
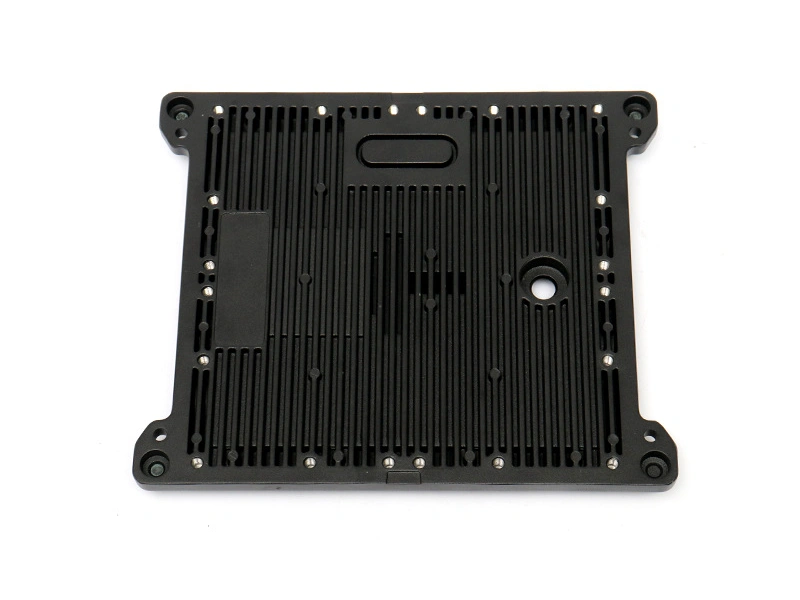
Quelles informations sur la finition de surface sont nécessaires dans un RFQ de moulage sous pressio...
Quelles informations sur la finition de surface sont nécessaires dans un RFQ de moulage sous pression ?
Un RFQ de moulage sous pression doit inclure des informations sur la finition de surface telles que la nuance d'alliage, les zones de surface visibles, le type de finition requis, les besoins de grenaillage ou de polissage, la spécification de revêtement ou de placage, la couleur et la brillance, l'épaisseur du revêtement, les zones de masquage, la rugosité de surface lorsque cela est fonctionnel, les défauts cosmétiques acceptables, la méthode d'approbation des échantillons, l'exigence d'inspection, la méthode d'emballage et la quantité de production. Ces détails aident le fournisseur à deviner la pièce finie au lieu de deviner la portée à partir d'une note sur le dessin telle que « finition noire » ou « surface lisse ».
Les informations sur la finition de surface affectent l'outillage, le moulage, l'ébavurage, l'usinage CNC, le nettoyage, le grenaillage, le revêtement, l'inspection et l'emballage. Si l'acheteur ne marque pas une face d'étanchéité, le fournisseur peut la revêtir. Si les trous filetés ne sont pas identifiés, le revêtement ou les médias de grenaillage peuvent bloquer l'assemblage. Si les zones cosmétiques ne sont pas définies, le fournisseur peut placer des marques d'éjecteur ou des vestiges de carotte dans les zones visibles lors de la conception de l'outillage.
Lorsqu'un acheteur a besoin de pièces de moulage sous pression livrées avec une finition, les exigences de post-traitement doivent être incluses dans le RFQ dès le début. Ajouter la finition après le devis de moulage entraîne souvent une nouvelle cotation, des modifications d'outillage, des changements de masquage ou des retards d'échantillons.
Le RFQ doit identifier les zones de surface, l'exigence Ra lorsque cela est pertinent, l'épaisseur du revêtement, les limites de défauts visibles, le masquage et les normes telles que ISO 21920, ASTM D3359 ou ISO 2409. Les photos seules ne suffisent pas à moins que les conditions de visualisation et le maître de finition approuvé soient également définis.
Fichiers principaux et informations sur la pièce
Le RFQ doit commencer par des fichiers de pièce précis : CAO 3D au format STEP, X_T, IGS ou un autre format utilisable, plus un dessin 2D au format PDF ou natif. Le modèle 3D aide le fournisseur à comprendre la géométrie, les possibilités de plan de joint, l'accès à la surface, la difficulté de masquage et l'écoulement du revêtement. Le dessin 2D doit définir les tolérances, les zones de surface, les notes, le matériau et les exigences de finition.
L'acheteur doit également indiquer l'alliage ou la plage de matériaux acceptable. Les alliages d'aluminium tels que A380, ADC12 et A360 sont couramment utilisés pour les boîtiers et couvercles moulés sous pression, tandis que les alliages de zinc tels que Zamak 3 et Zamak 5 peuvent être utilisés pour des pièces décoratives ou de quincaillerie plus petites. Le matériau affecte le polissage, le placage, la peinture, le revêtement en poudre, la protection contre la corrosion et la qualité cosmétique attendue.
La quantité et le stade de production sont également importants. Un prototype ou un lot pilote peut utiliser plus de finition manuelle et un masquage flexible. Une pièce de production en série peut nécessiter des montages reproductibles, une fréquence d'inspection contrôlée et un emballage stable. La même note de finition peut avoir un coût très différent selon que la commande est de 50 pièces ou de 50 000 pièces.
Détails de la finition de surface qui modifient le devis
Le détail le plus important de la finition de surface est le type de finition. Les acheteurs doivent indiquer si la pièce nécessite un état brut de moulage, un ébavurage, un grenaillage, un polissage, une peinture, un revêtement en poudre, un placage, un revêtement de conversion, un vernis ou une combinaison de ces procédés. Si la pièce a différentes finitions sur différentes surfaces, le dessin doit montrer clairement chaque zone.
L'épaisseur du revêtement peut modifier l'ajustement de l'assemblage. Une couche de revêtement en poudre peut ajouter suffisamment d'épaisseur pour affecter les fentes, les trous, les filetages et les surfaces de contact. La peinture peut avoir une épaisseur de film différente. Le placage peut nécessiter un polissage et un prétraitement. Les acheteurs doivent spécifier où l'épaisseur de finition est importante et où le fournisseur peut utiliser une plage de processus standard. Lorsque le revêtement est protecteur, les attentes en matière de corrosion ou de brouillard salin doivent également être indiquées si elles existent.
Si la pièce nécessite une préparation avant revêtement, le RFQ doit inclure la voie prévue. Les exigences de grenaillage doivent lister les zones visibles, l'attente de texture, la préférence de média si elle est connue et les surfaces protégées. Si l'acheteur ne connaît pas le bon média, le RFQ peut demander au fournisseur de recommander une voie en fonction du revêtement final et de l'échantillon cible.
Informations RFQ | Pourquoi cela affecte le devis de finition de surface | Exemple de note d'acheteur |
|---|---|---|
Dessin des zones de surface | Montre quelles zones sont cosmétiques, cachées, fonctionnelles ou masquées | Surface extérieure A, nervures internes C |
Type de finition | Contrôle le processus, la main-d'œuvre, l'équipement et l'inspection | Grenaillage + revêtement en poudre noir sur l'extérieur |
Couleur et brillance | Contrôle la correspondance de peinture ou de revêtement et l'approbation des échantillons | Noir mat, échantillon approuvé requis |
Épaisseur du revêtement | Affecte l'ajustement, la protection contre la corrosion et le masquage | Garder le revêtement à distance des filetages M4 et de la face d'étanchéité |
Zones de masquage | Protège les filetages, les alésages, les faces d'étanchéité et les contacts électriques | Aucun revêtement sur les plots de référence et la patte de mise à la terre |
Limites de défauts | Prévient les litiges concernant les piqûres, rayures, taches et marques d'écoulement | La surface A rejette les rayures visibles à 50 cm |
Méthode d'inspection | Définit comment l'apparence et la fonction seront acceptées | Maître de finition plus vérification au calibre fileté |
Méthode d'emballage | Protège la surface approuvée pendant la livraison | Sachet individuel avec séparateur pour les faces revêtues |
Informations sur le masquage, l'usinage et l'inspection
Les informations de masquage sont souvent absentes des RFQ, mais elles affectent fortement le coût et la qualité de la finition de surface. Les filetages, les trous borgnes, les alésages de palier, les faces d'étanchéité, les plots de référence, les zones de contact électrique et les points de mise à la terre peuvent devoir rester exempts de revêtement ou de média de grenaillage. Le fournisseur doit savoir si ces zones seront masquées, nettoyées après la finition ou usinées après le revêtement.
Si le projet comporte des caractéristiques fonctionnelles usinées, le RFQ doit les identifier séparément des surfaces cosmétiques. Les exigences d'usinage CNC peuvent inclure des trous filetés, des faces d'étanchéité, des plots à planéité contrôlée, des trous de positionnement et des alésages de précision. Le plan de finition doit protéger ces caractéristiques. Sinon, l'accumulation de revêtement ou la rugosité de grenaillage peut créer des problèmes d'assemblage même si la pièce moulée est dimensionnellement correcte.
Les exigences d'inspection doivent inclure des critères visuels et des contrôles fonctionnels. Une pièce cosmétique peut nécessiter un maître de finition, une distance de visualisation définie et un échantillon de couleur. Une pièce fonctionnelle peut nécessiter une mesure d'épaisseur de revêtement, un test d'adhérence, un calibre fileté, un rapport CMM pour les caractéristiques usinées ou une inspection d'emballage. Le RFQ doit indiquer les enregistrements requis afin que le devis inclue le bon travail de contrôle qualité.
Approbation des échantillons et libération de production
Les acheteurs doivent indiquer comment les échantillons seront approuvés. Un échantillon brut de moulage peut confirmer la forme, l'enlèvement de carotte et l'état de surface de base. Un échantillon fini confirme la texture, la couleur, la couverture du revêtement, le masquage, la propreté des filetages et l'emballage. Si seuls des échantillons bruts sont approuvés, le premier lot revêtu peut révéler des problèmes qui auraient dû être détectés plus tôt.
Pour la production répétée, l'échantillon de finition approuvé doit devenir partie intégrante de la spécification de finition contrôlée. Ce fichier peut inclure l'alliage, la version de l'outillage, la route de grenaillage, le système de revêtement, la couleur, l'épaisseur cible, la méthode de masquage, la liste de contrôle d'inspection, la méthode d'emballage et des photos d'échantillon approuvées. Cela protège les commandes futures contre la dérive car l'équipe ne se fie pas à la mémoire ou à une note de finition vague.
Neway peut examiner les RFQ de moulage sous pression pour vérifier l'exhaustivité de la finition de surface avant la cotation. Pour les pièces nécessitant un revêtement durable après moulage, les exigences de revêtement en poudre peuvent être vérifiées avec la qualité de moulage, la séquence d'usinage, le masquage et l'inspection afin que le devis reflète l'exigence réelle de la pièce finie.