
Palier en deux parties : 80 ensembles, cinq alésages ovales
Sur un relevé d'exemple, cinq alésages d'un lot de 80 paliers en A356 coulés par gravité lisaient 0,05 mm d'ovale une fois les deux moitiés boulonnées, contre une limite de 0,03 mm au plan. Aléser les moitiés boulonnées et vieillir la pièce avant la passe de finition a ramené les lots suivants à 0,02 mm, sans changer la plaquette.
La pièce est un palier en deux parties de 120 × 95 × 70 mm, 420 ± 30 g et un alésage Ø60 H8, toutes des cibles de plan. L'alliage est l'A356 (AlSi7Mg) selon GB/T 1173 ZL101A, à l'état T6. Sa gamme enchaîne fusion et dégazage, coulée, découpe des attaques et des masselottes, ébavurage, grenaillage à Sa 2,5 sous ISO 8501-1, fraisage des faces de joint, boulonnage des moitiés et alésage, perçage des trous de bride, puis contrôle final.
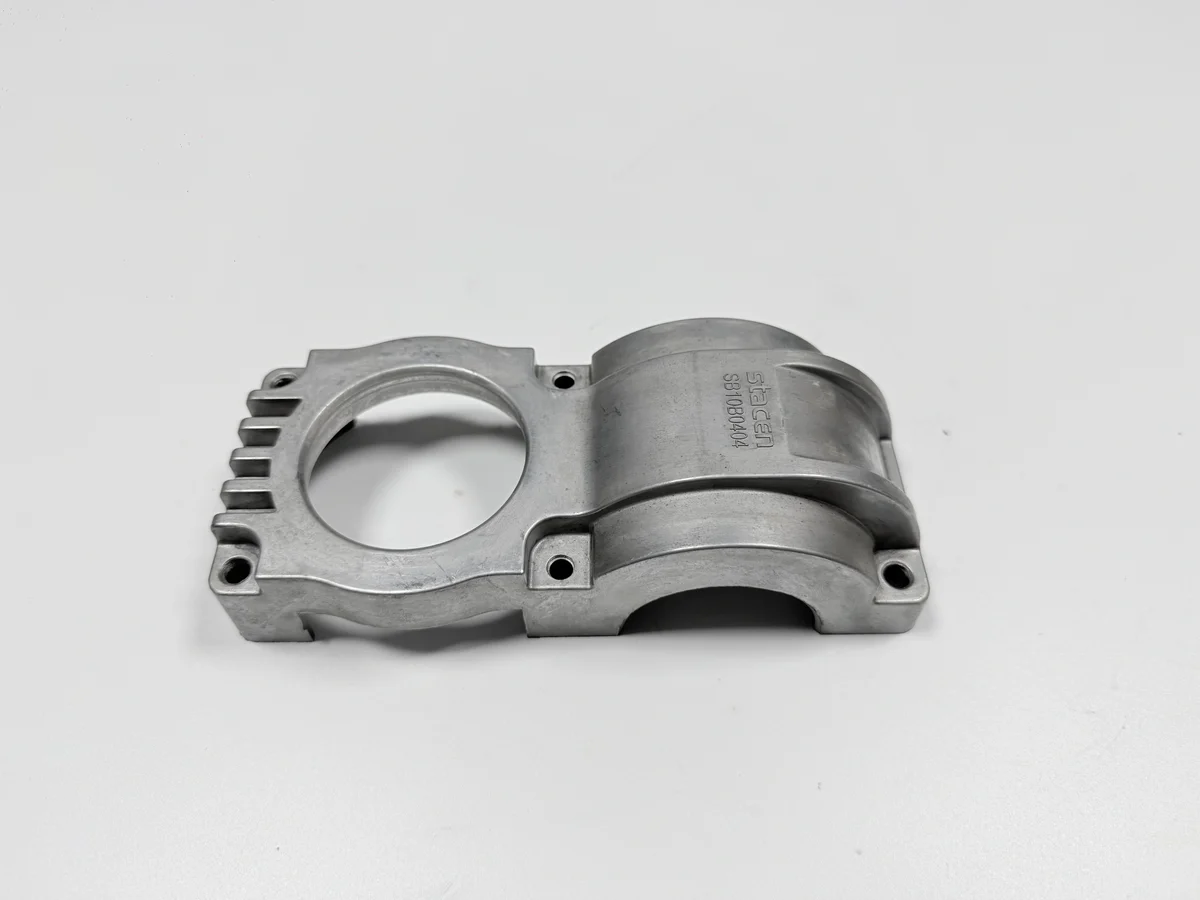
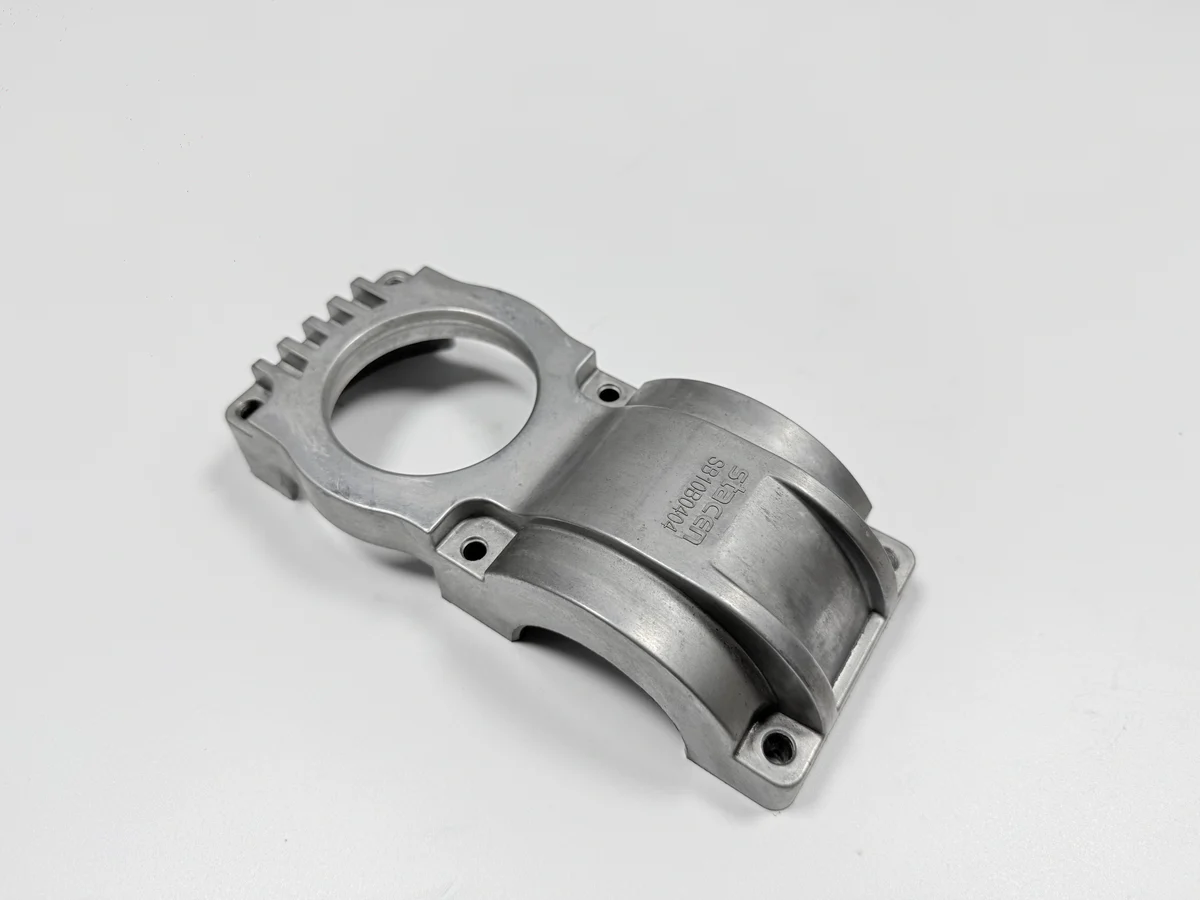
Sur quoi le lot de 80 ensembles a-t-il échoué ?
Cinq des 80 paliers ont échoué au contrôle d'alésage après boulonnage, avec une lecture de 0,05 mm, au-dessus de la limite de 0,03 mm. L'ovalisation est l'écart entre le plus grand et le plus petit diamètre d'une même section, si bien qu'un seul relevé au pied à coulisse ne peut pas la montrer.
La défaillance n'est pas apparue au poste d'alésage. Elle est apparue au recontrôle, faces de joint rapprochées, là où l'alésage se déplace quand les vis se ferment. Ce recontrôle est un poste chiffré au devis ; une gamme qui le supprime économise un montage et perd la seule lecture qui corresponde à la pièce assemblée. Il est aussi le seul contrôle qui voie la pièce dans l'état où l'arbre la verra.
D'où venait l'ovalisation ?
Deux forces se rencontrent à l'alésage. Le cycle T6 laisse des contraintes dans une paroi de 5–8 mm qui refroidit plus vite que la bride qui l'entoure, et le serrage ajoute sa propre charge pendant la coupe. Une troisième force arrive avec les vis, puisque fermer les faces de joint déforme un trou rond. La bride, plus épaisse, tire sur cette paroi tant que le métal est chaud, et la charge se retrouve verrouillée dans la pièce après le refroidissement.
Les mors appuient sur les quatre oreilles de fixation et sur la bride, donc leur pression traverse la pièce avant d'atteindre l'alésage. Une plaquette affûtée coupe une surface nette ; elle ne tient pas un alésage qui revient à sa place quand les mors s'ouvrent et se déplace encore quand les vis se ferment.
Les deux lignes ci-dessous sont le relevé d'exemple, premier lot et reprise.
| Étape du lot | Alésages hors rondeur (ensembles) | Ovalité relevée (mm) | Limite (mm) |
|---|---|---|---|
| Premier lot de 80 ensembles | 5 | 0,05 | 0,03 |
| Reprise après alésage boulonné et détente | 0 | 0,02 | 0,03 |
Comment l'alésage a-t-il été mesuré ?
Un micromètre d'intérieur, relevé en trois points, attrape ce que le pied à coulisse manque. Le pied à coulisse ne prend qu'un diamètre, si bien qu'un alésage faux de 0,05 mm sur un axe peut lire juste sur l'autre et que l'ovale passe le contrôle à l'établi.
La limite de 0,03 mm vaut à chaque section, de la face avant à la face arrière, et s'applique au palier boulonné. Une lecture sur les moitiés ouvertes est un contrôle de réglage, pas un contrôle de libération, parce que les vis déplacent l'alésage ensuite.
Quelles deux modifications ont corrigé l'alésage ?
La première a alésé les deux moitiés comme un seul corps boulonné. La seconde a ajouté une détente des contraintes à 155–165 °C pendant 4–6 h, plage typique sous réserve de la validation de la fonderie, entre l'ébauche et la finition.
Boulonner avant d'aléser ajoute trois postes qu'une gamme séparée ne porte pas sur le papier : boulonnage, alésage, puis déboulonnage et recontrôle. L'écart de coût avec l'alésage de chaque moitié tient dans ces trois postes, et le boulonnage est la seule façon de mettre la portée semi-circulaire et l'alésage sur un même axe. Le recontrôle se prend au couple que l'assemblage utilise, sans quoi la lecture décrit le serrage de l'opérateur plutôt que la pièce.
Qu'a donné le recontrôle ?
Sur le palier boulonné, la reprise a lu 0,02 mm, dans la limite de 0,03 mm, prise avec le même instrument et aux mêmes trois points. Une lecture mors fermés ne serait pas comparable.
Les autres caractéristiques se libèrent sur leurs propres moyens, et le rapport tridimensionnel porte le cartouche de coaxialité à 0,05 mm. La liste ci-dessous est ce qu'un rapport de première pièce doit nommer.
| Caractéristique | Cible (mm) | Admis (mm) | Moyen |
|---|---|---|---|
| Diamètre d'alésage | Ø60 H8 | Tolérances H8 du plan | Micromètre d'intérieur |
| Ovalité de l'alésage | 0,03 | 0,03 max, boulonné | Micromètre d'intérieur, trois points |
| Planéité des faces de joint | 0,05 | 0,05 max | Marbre et jauge d'épaisseur |
| Coaxialité portée / alésage | 0,05 | 0,05 max | Tridimensionnel |
| Trous de bride 4×Ø9 | Position Ø0,3 | Ø0,3 max | Jauge go/no-go et essai de montage |
Que ne prouve pas ce cas ?
Le cas prouve une chaîne : cinq alésages ovales dans un lot de 80 ensembles sont revenus à 0,02 mm après un alésage boulonné et une détente, lus sur le palier boulonné. Il ne prouve pas qu'une production entière tienne ces chiffres, parce qu'un lot, un moule et un montage d'alésage font tout le relevé.
Les conditions de service fixent la frontière. Le palier tourne à l'intérieur, dans un brouillard d'huile et des vibrations, donc une pièce installée dehors ou chargée en inversion sort de ce relevé. L'aluminium coulé en sable et la fonte restent ouverts quand la paroi s'épaissit ou que le lot diminue, et la comparaison des gammes entre elles part de l'alésage et de la face de joint.
Le même schéma se retrouve sur d'autres pièces coulées et usinées. Un programme de charnière qui a mené coulée et usinage CNC dans une seule commande tient son ajustement en fixant la référence avant l'une ou l'autre étape. Un devis qui sépare l'alésage boulonné et la détente reste comparable d'un fournisseur à l'autre, parce que chacun chiffre le même travail. Envoyez le plan avec l'alésage, la face de joint et la face de montage annotés, plus la taille du lot, et un devis peut séparer l'alésage boulonné et la détente de la coulée elle-même.
