
Zamak बेज़ल रिंग की डाई कास्टिंग: 1.8 मिमी दीवार, 0.05 मिमी गोलाई
Zamak 5 की बेज़ल रिंग ढलकर, पॉलिश होकर, टर्न होकर और कोट होकर भी 200–600 N पर अपने केस में प्रेस हो सकती है। तीन संख्याएँ यह काम कराती हैं: 1.8 मिमी दीवार, 0.05 मिमी गोलाई और 18–27 µm कोटिंग, इसी क्रम में। क्रम ही प्रक्रिया है, और प्रक्रिया से ही कोट बनता है।
रिंग क्रिस्टल पर दबती है और केस के मुँह में घुसती है, इसलिए वह दिखावट का पुर्ज़ा होने से पहले फ़िट का पुर्ज़ा है। Ø35.0 मिमी बाहरी व्यास, Ø32.0 मिमी बोर, 1.8±0.05 मिमी ऊँचाई और 4.5±0.5 ग्राम धातु वे संख्याएँ हैं जो डाई कास्टिंग को पॉलिश शुरू होने से पहले देने होती हैं।
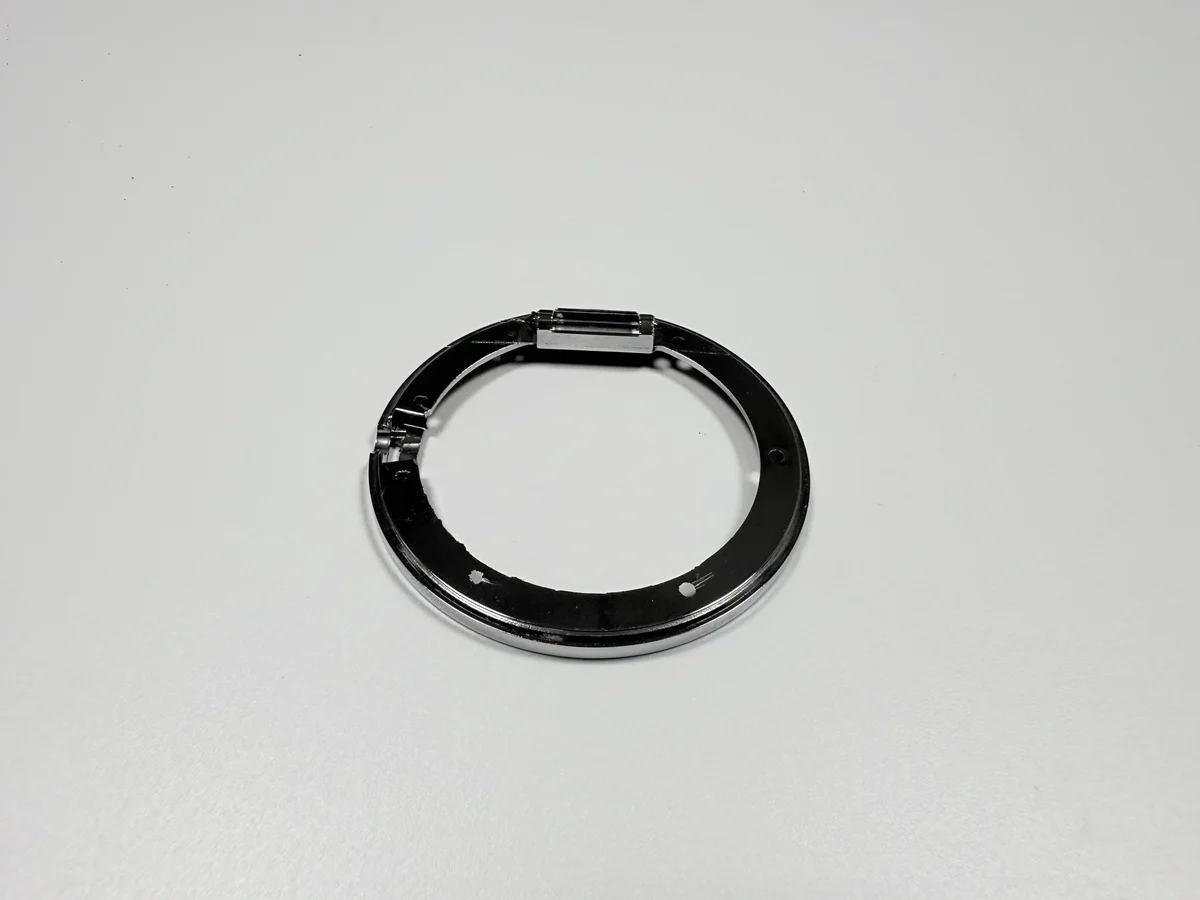
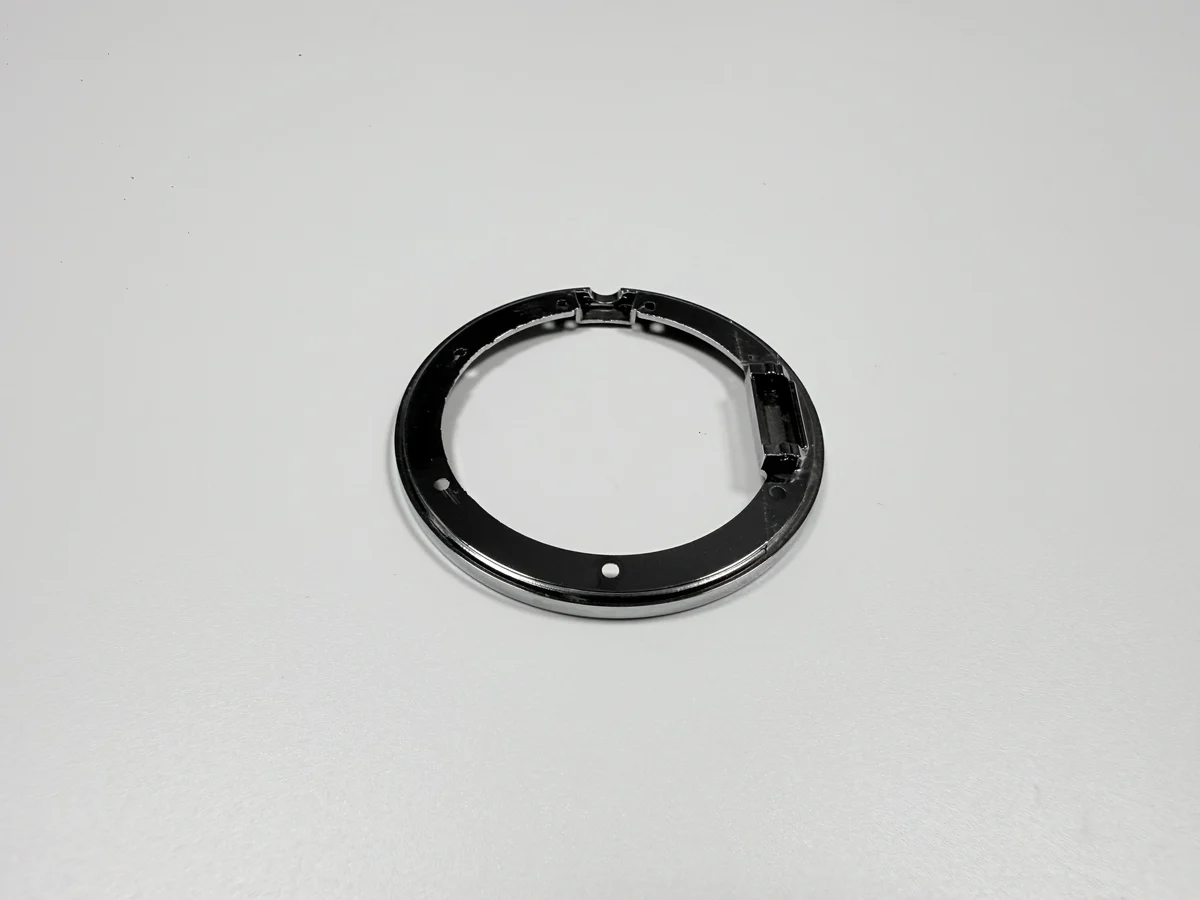
Ø35 मिमी की रिंग की डाई कास्टिंग किसकी जगह लेती है?
यह बार से टर्न की जाने वाली स्टेनलेस रिंग की जगह लेती है, और यह बदलाव सिर्फ़ दाम का नहीं है; उसके पीछे का फ़िनिशिंग रास्ता सतह फ़िनिशिंग के विकल्प में खुला है। टर्न की रिंग ठोस स्टॉक से शुरू होती है, उसका ज़्यादातर हिस्सा चिप्स के रूप में हटा देती है और तैयार पुर्ज़े में बार का वज़न ढोती है; ढली हुई रिंग नेट शेप के करीब आती है और 4.5 ग्राम होती है।
सौदा सतह और टॉलरेंस का है। कास्टिंग रिंग का आकार, स्टेप और बाहरी प्रोफ़ाइल एक शॉट में देती है और टॉलरेंस वाले फ़ीचर टर्निंग के लिए छोड़ देती है। जो नहीं देती वह पॉलिश किया हुआ फ़ेस या नियंत्रित बोर है, इसलिए रास्ते में मोल्ड के बाद मशीनिंग का चरण हमेशा रहता है।
सजावटी बेज़ल पर यह सौदा फ़ायदे में रहता है। जिस रिंग पर चोट पड़े या जिसे ब्रश्ड स्टेनलेस जैसा रूप चाहिए, उस पर नहीं; वहाँ अगला रास्ता कास्टिंग नहीं, टर्निंग या स्टैम्पिंग है।
मशीनिंग से बनी रिंग की जगह छह-कैविटी मोल्ड क्यों?
क्योंकि रिंग छोटी है और बात मात्रा की है। 8407 का छह-कैविटी मोल्ड, रिंग गेट और बाहरी व्यास के चारों ओर ओवरफ़्लो के साथ, लक्ष्य के तौर पर 400,000 शॉट के लिए बनाया जाता है, और हर शॉट छह रिंग देता है।
मोल्ड की लागत तय है और शॉट की नहीं, इसलिए यह रास्ता तब बनता है जब ऑर्डर मोल्ड को बाँटने लायक बड़ा हो। कुछ सौ पीस पर प्रति रिंग टूलिंग हिस्सा दाम पर हावी होता है, और चिप्स के बावजूद मशीनिंग से बनी रिंग सस्ती पड़ सकती है।
छह कैविटी गलती को भी छह गुना करती हैं: गलत जगह का गेट सुधारने में छह गुना महँगा पड़ता है।
रिंग को कौन-कौन से चार इंटरफ़ेस रखने होते हैं?
चार: क्रिस्टल पर दबने वाला स्टेप, केस के मुँह में बैठने वाला व्यास, दिखने वाला फ़ेस, और डेटम तय करने वाला स्टेप फ़ेस। हर एक अलग फ़ीचर के सापेक्ष कटता या नापा जाता है, और चारों एक ही अक्ष पर हैं।
डेटम अंदर का स्टेप फ़ेस है, और रिंग उसी से नापी जाती है। डेटम को बाहरी दीवार पर ले जाएँ तो हर रीडिंग क्लैंपिंग के साथ चलती है, क्योंकि बाहरी दीवार वही सतह है जिसे चक छूता है।
चार इंटरफ़ेस टॉलरेंस की सूची भी समझाते हैं। बोर पर +0.05/0 मिमी है क्योंकि वह क्रिस्टल पर दबता है; बाहरी व्यास पर ±0.1 मिमी है क्योंकि वह केस में बैठता है; ऊँचाई पर ±0.05 मिमी है क्योंकि स्टैक उसी पर बंद होता है।
| इंटरफ़ेस | फ़ीचर | लक्ष्य | जाँच |
|---|---|---|---|
| क्रिस्टल प्रेस | अंदर का स्टेप | Ø32.0 मिमी, +0.05/0 मिमी | बोर गेज |
| केस फ़िट | बाहरी व्यास | Ø35.0±0.1 मिमी | माइक्रोमीटर |
| बिल्ड ऊँचाई | ऊँचाई | 1.8±0.05 मिमी | माइक्रोमीटर |
| डेटम | अंदर का स्टेप फ़ेस | 0.03 मिमी के भीतर समतल | प्लेट और फीलर गेज |
ड्रॉइंग पर कौन-से माप कोटिंग से पहले के हैं?
हर वह माप जिसे कोटिंग बदलती है: बोर, अंदर का फ़ेस और बाहर। कोटिंग प्रति सतह 18–27 µm जोड़ती है, यानी व्यास पर 0.036–0.054 मिमी, और यह पूरी 0.02–0.05 मिमी इंटरफ़ेरेंस पट्टी से बड़ा है।
जो ड्रॉइंग सिर्फ़ तैयार माप लिखती है, वह मशीन के लिए भत्ता अंदाज़े पर छोड़ देती है। दो सप्लायर अलग-अलग अंदाज़ा लगाते हैं, और फ़र्क़ गेज पर नहीं, प्रेस पर दिखता है।
काम का रूप: एक ही शीट पर दोनों संख्याएँ — कोटिंग से पहले का माप टॉलरेंस के साथ, परत-दर-परत कोटिंग, और वह तैयार माप जो ग्राहक नापता है।
0.03 मिमी स्टेप से पहले पॉलिश कितना हटाती है?
इतना कि फ़र्क़ पड़े। इस रास्ते में पॉलिश टर्निंग पास से पहले चलती है, इसलिए पहिया उन सतहों से धातु हटाता है जो बाद में कटेंगी, और 0.03 मिमी का समतलता बजट स्टेप बनने से पहले ही ख़र्च हो जाता है।
हटाव एक जैसा नहीं होता: रिंग हाथ से या बैरल में पॉलिश होती है, और बाहरी किनारे को अंदर के स्टेप से ज़्यादा पहिया मिलता है।
इसीलिए स्टेप पॉलिश से पहले नहीं, बाद में कटता है। पहले काटकर बाद में पॉलिश करें तो पहिया तैयार स्टेप पर पड़ेगा, और पॉलिश के पहिये के नीचे 0.03 मिमी का फ़ेस कितनी भी सावधानी से सपाट नहीं रहता।
पॉलिश के बाद कौन-सी सतहें टर्न होती हैं?
बोर, स्टेप और बाहरी व्यास, एक ही क्लैंपिंग में। यही वे सतहें हैं जो टॉलरेंस रखती हैं, और पॉलिश के बाद इन्हें काटना ही वह गोला लौटाता है जिसे पहिये ने बिगाड़ा था।
दिखने वाला फ़ेस टर्न नहीं होता। वह पॉलिश बनाए रखता है, और पहले पॉलिश करने का मतलब यही है; मशीन की गई सतहें असेंबली के अंदर या केस के सामने बैठती हैं, जहाँ टर्न की सतह चल जाती है।
यह बँटवारा कोट से पहले तय होना चाहिए, क्योंकि यही तय करता है कौन-सी सतह दिखावट की है और कौन-सी काम की। जो सप्लायर दिखने वाला फ़ेस टर्न करता है, वह नाप में ठीक और दिखने में गलत रिंग देगा।
एक सेटअप में 0.05 मिमी गोलाई कैसे रखी जाती है?
बोर और बाहरी व्यास एक ही क्लैंपिंग में एक अक्ष के सापेक्ष कटते हैं, ऐसे चक से जो 1.8 मिमी दीवार को न बिगाड़े। गोला मशीन बनाती है, ढली हुई पीस से नकल नहीं करती।
चक ही वह चर है जो नतीजा तय करता है। पतली रिंग पर तीन जॉ उसे तिकोना मोड़ देते हैं, टूल मुड़े शरीर में गोला काटता है, और जॉ खुलने पर रिंग लौट आती है; त्रुटि जॉ की जगह के साथ दोहराती है।
नियंत्रण यांत्रिक है: कम क्लैंपिंग बल, सपोर्ट रिंग, या स्प्रिंग पास जो आख़िरी सौवाँ हिस्सा बिना भार हटा दे। इसके बाद माप तय करता है कि रिंग फ़िक्स्चर में गोल है या सिर्फ़ चक में।
18–27 µm कोटिंग के बाद प्रेस फ़िट कैसे बचता है?
इंटरफ़ेरेंस कोटेड पीस पर तय होता है और बोर कोटिंग से पहले के माप पर काटा जाता है। परत बोर पर अंदर की ओर और व्यास पर बाहर की ओर बढ़ती है, और 0.02–0.05 मिमी का तय फ़िट दोनों तरफ़ से खर्च हो जाता है।
स्वीकृति का आधार प्रेस बल है। साथी केस के साथ परीक्षण प्रेस, 200–600 N पर पढ़ा गया, साबित करता है कि कोटेड रिंग अब भी घुसती है और अब भी पकड़ती है। जो रिंग अपने आप गिर जाए या जिसे हथौड़ा चाहिए, वह गेज पास होने पर भी पट्टी से बाहर है।
परीक्षण पहले नमूने की रिपोर्ट में उसी केस के साथ जाता है जिसमें वह प्रेस हुआ। बल दोनों पुर्ज़ों पर निर्भर है, इसलिए घिसे हुए केस पर जाँची रिंग ऐसी संख्या पर पास होती है जिसका अगले लॉट के लिए कोई मतलब नहीं।
कोटेड रिंग को कौन-से तीन टेस्ट रिलीज़ करते हैं?
आसंजन, जंग और दिखावट: ASTM B571 हीट शॉक बिना बुलबुले, ASTM B117 सॉल्ट स्प्रे 240 घंटे, और ASTM B368 CASS 48 घंटे ग्रेड 9 या बेहतर। रंग के लिए ग्राहक के रंग-नमूने के सामने ΔE ≤1 जुड़ता है।
कोटिंग की परतें और उनके दोष इलेक्ट्रोप्लेटिंग के नोट्स में बताए हैं। तीन टेस्ट अलग सवालों का जवाब देते हैं। हीट शॉक वह कोटिंग पकड़ता है जो बँधी नहीं, सॉल्ट स्प्रे सतह तक पहुँची पोरोसिटी पकड़ता है, और CASS दोनों को दो दिन में दबा देता है।
हर टेस्ट कोट की एक पंक्ति और शेड्यूल की एक जगह है। जो कोट सॉल्ट स्प्रे लिखता है और हीट शॉक छोड़ देता है, उसने वह टेस्ट कोट ही नहीं किया जो ग्राहक से पहले बुलबुला पकड़ता है।
| टेस्ट | मानक | स्वीकृति | क्या पकड़ता है |
|---|---|---|---|
| हीट शॉक | ASTM B571 | बिना बुलबुले | कमज़ोर आसंजन, फँसा घोल |
| सॉल्ट स्प्रे | ASTM B117 | 240 घंटे, बेस मेटल पर जंग नहीं | सतह तक पहुँची पोरोसिटी |
| CASS | ASTM B368 | 48 घंटे, ग्रेड 9 या बेहतर | जंग और दिखावट दोनों |
| रंग | ग्राहक का रंग-नमूना | ΔE ≤1 | क्रोम मोटाई का खिसकना |
प्रेस बल को स्वीकृति की कसौटी कैसे बनाया जाता है?
पट्टी के रूप में, प्रेस पर, साथी केस के साथ पढ़ा जाता है। 200 N से नीचे रिंग इतनी ढीली है कि उठे या घूमे; 600 N से ऊपर रिंग बिगड़ती है या परत चटकती है, और दोनों विफलताएँ दिखावटी जाँच में नहीं दिखतीं।
बल दोहराता है, अनुभव नहीं: दो ऑपरेटर प्रेस पर असहमत हो सकते हैं, रीडिंग पर नहीं।
कसौटी को रिंग जितना ही केस चाहिए, और हर लॉट के लिए वही केस चाहिए। दूसरे केस के साथ ट्रायल दूसरा फ़िट नापता है, और संख्या तुलना की नहीं रहती।
बेज़ल रिंग स्टेनलेस से कब मशीन करनी चाहिए?
जब रिंग को खरोंच, डाइविंग या लंबी घिसाई झेलनी पड़े, या जब दीवार 1.5 मिमी से नीचे जानी पड़े। Cu/Ni/Cr के साथ Zamak 5 नरम धातु पर सजावटी फ़िनिश है, और क्रोम सिर्फ़ 0.1–0.3 µm मोटा होता है।
बाकी रास्ते अपनी लागत के बारे में साफ़ हैं। स्टेनलेस की टर्निंग भारी और धीमी है पर चोट झेलती है, जैसे सिक्का बैंक के केस में; पेंट किया ज़िंक सस्ता है पर 18–27 µm की कोटिंग और उसकी घिसाव-रोधकता छोड़ देता है।
यह चुनाव मोल्ड कटने से पहले का है, क्योंकि मोल्ड ज़िंक रास्ते की तय लागत है।
बेज़ल रिंग के कोट में क्या होता है?
चार पंक्तियाँ: टूलिंग का परिशोधन, कास्टिंग और गेट कटाई, पॉलिश और टर्निंग, और कोटिंग, साथ में ट्रायल फ़िट। धातु सबसे छोटी पंक्ति है, इसीलिए 4.5 ग्राम रिंग पर वज़न से बना कोट गलत होता है।
पंक्तियाँ अलग-अलग बढ़ती हैं। टूलिंग ऑर्डर मात्रा के साथ, कास्टिंग शॉट और स्क्रैप के साथ, पॉलिश और टर्निंग सेटअप के साथ, कोटिंग हैंगर घनत्व और परतों की संख्या के साथ, और ट्रायल रंगों की संख्या तथा केस लॉट के साथ।
टर्निंग सेटअप और पॉलिश पास नाम लेकर माँगें; यही दो पंक्तियाँ तय करती हैं कि कोटिंग के बाद रिंग अब भी 0.05 मिमी गोल नापी जाएगी या नहीं।
FAQ
.webp)
