
डाई कास्ट एन्क्लोज़र क्या है? दीवारें और दो खिड़कियाँ
डाई कास्ट एन्क्लोज़र एक ही ढलाई का बक्सा है जिसमें प्रिंटेड सर्किट बोर्ड और पावर मॉड्यूल बैठते हैं। बक्से का नाप 120×90×45 मिमी है, और हाई-प्रेशर डाई कास्टिंग (HPDC) उसकी दीवारें, रिब, बॉस और माउंटिंग कान एक ही शॉट में बना देती है।
तैयार वज़न 380±30 g है, दीवार 2.5±0.2 मिमी, रिब 2.0 मिमी, और ओपनिंग फ़ेस 0.10 मिमी पर रोका गया है। मिश्र धातु ADC12 (JIS) लिखी है और ड्रॉइंग पर ASTM B85 के साथ-साथ दर्ज है, कास्ट-अवस्था F में, और ग्रेड फ़ाउंड्री की मंज़ूरी बाक़ी है। यहाँ हर आँकड़ा ड्रॉइंग का लक्ष्य है, किसी पुर्ज़े की रीडिंग नहीं।
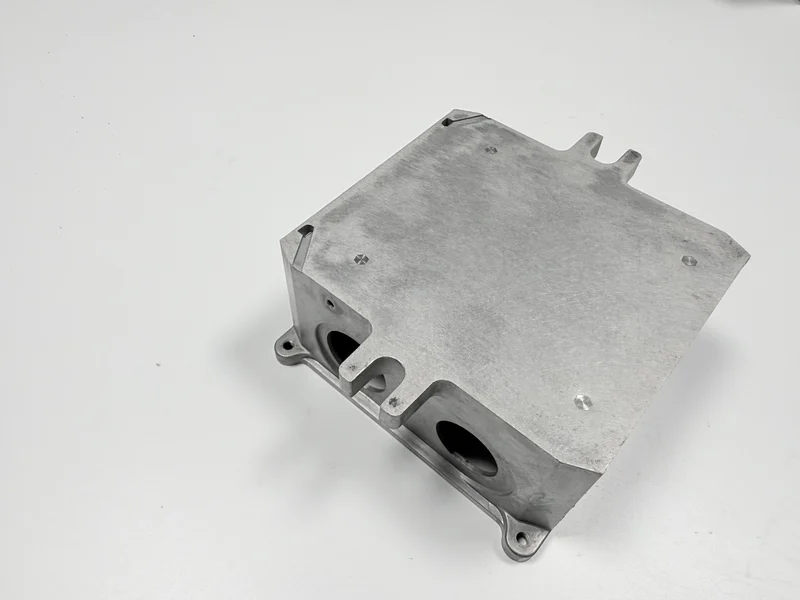
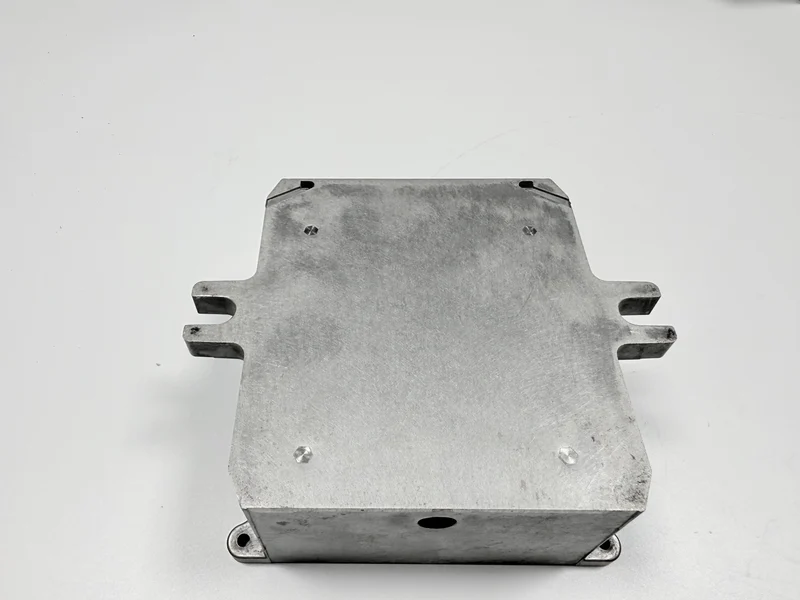
डाई कास्ट एन्क्लोज़र क्या रखता है?
बक्सा बोर्ड और पावर मॉड्यूल रखता है, दोनों को धूल और चोट से बचाता है, और मॉड्यूल को दीवार तक गर्मी भेजने का रास्ता देता है। यह कंट्रोल कैबिनेट, ड्राइव और पावर सप्लाई में दिखता है, और ये सब जगहें घर के अंदर हैं। वही कास्टिंग एक शील्डिंग गुहा भी है: अंदर की सतहें कंडक्टिव हैं और ढक्कन ओपनिंग बंद कर देता है। HPDC स्टील डाई में धातु को ऊँचे दबाव से भरता है, ग्रेविटी कास्टिंग में धातु अपने वज़न से मोल्ड भरती है; यही फ़र्क़ तय करता है कि कौन-सा सेक्शन भर पाएगा।
फ़्रेम ओपनिंग के चारों ओर का पट्टा है, और ओपनिंग फ़ेस वह मिली हुई सतह है जिस पर ढक्कन बैठता है। सीलिंग फ़ेस फ़्लैंज के अंदर का स्टेप है, ओपनिंग फ़ेस से नीचे, इस तरह कि गैसकेट उससे ऊपर उठे। चार दीवारें बक्सा बंद करती हैं, रिब फ़र्श और दीवारों पर चलते हैं, M3 बॉस गुहा के अंदर खड़े हैं, माउंटिंग कान बाहर हैं, और एक साइड दीवार में दो गोल विंडो खुलती हैं। इन नामों को ड्रॉइंग पर अलग-अलग लिखे बिना मिलिंग का क्रम, टैप की जगह और मास्क का दायरा तय नहीं होता।
जिस ड्रॉइंग में ये नाम लिखे हों, उस पर फ़ाउंड्री दाम बता सकती है; सिर्फ़ आउटलाइन हो तो मिल, टैप, मास्क और गेज सब अंदाज़े पर छूट जाते हैं।
| हिस्सा | यह क्या तय करता है | मानदंड (मिमी) | ग़लत हो तो |
|---|---|---|---|
| फ़्रेम | वह पट्टा जिसे मिल कसती है और जिस पर ढक्कन बैठता है | 0.10 | हिलता फ़्रेम अपने साथ फ़ेस भी हिला देता है |
| ओपनिंग फ़ेस | ढक्कन के नीचे की मिली सतह | 0.10 | ढुलकता फ़ेस ढक्कन को तिरछा कर देता है |
| सीलिंग फ़ेस | फ़्लैंज के अंदर का स्टेप, ओपनिंग फ़ेस से नीचे | कोई फ़्लैटनेस नहीं; स्टेप की गहराई ड्रॉइंग से | कहीं बर या धँसाव स्टेप को असमान छोड़ देता है |
| विंडो एज | कटआउट और फ़्लैंज के बीच का पट्टा | 2.5 मिमी पट्टा, दीवार जितना | पट्टा पतला पड़ता है और दीवार फूल जाती है |
| दीवार | रिब के बीच की पतली दीवार | 2.5 | पतला हिस्सा अधूरा भरता है या धँस जाता है |
| रिब | जड़ पर आख़िर में जमने वाला हिस्सा | 2.0 | न भरने वाला रिब दीवार को लचीला छोड़ देता है |
| बॉस | टैपिंग और बोर्ड के फ़िक्सिंग पॉइंट | Ø0.2 | छोटा या खिसका बॉस थ्रेड जाँच में फेल होता है |
| माउंटिंग कान | वह बोल्ट जो बक्से को पैनल से बाँधता है | ±0.3 | खिसकी स्लॉट फ़्रेम को तिरछा कर देती है |
दीवार 2.5 मिमी और रिब 2.0 मिमी क्यों?
दीवार 2.5±0.2 मिमी चलती है, यह ड्रॉइंग लक्ष्य है, और यह आँकड़ा भरने, वज़न और धँसाव के बीच का समझौता है। मोटी दीवार आसान भरती है, वज़न बढ़ाती है और ज़्यादा धँसती है; पतली वज़न बचाती है और अधूरे भरने का जोखिम उठाती है। 2.0 मिमी के रिब दीवार को सख़्त करते हैं, बिना दूसरा भारी सेक्शन जोड़े।
इस सेक्शन जोड़ी के लिए ठेठ प्रोसेस मान: पिघली धातु 650–680 °C पर, 200–230 °C तक गरम डाई में जाती है, 70–90 MPa पर, 55–75 s के चक्र में; ये सब ठेठ मान हैं, इस डाई पर लिया गया नाप नहीं।
शॉट का वज़न दीवार के साथ चलता है, इसलिए दो बार लिखा जाता है: एक बार डाई में, एक बार धातु में। दीवार की मोटाई का शुरुआती बिंदु यही सौदा दूसरे सिरे से हिसाब करता है।
कौन-से तीन फ़ीचर एन्क्लोज़र की सटीकता तय करते हैं?
तीन फ़ीचर सहनशीलता उठाते हैं: ओपनिंग फ़ेस 0.10 मिमी, M3 बॉस की जगहें Ø0.2 मिमी के भीतर, और दीवार 2.5±0.2 मिमी। आउटलाइन 120×90±0.3 मिमी है, और वह नाप है, सटीकता की कड़ी नहीं।
तीन में से दो डाई से आते हैं। दीवार और बॉस की जगहें स्टील में कटी होती हैं, ओपनिंग फ़ेस डाई से नहीं आता: वह मिल पर निर्भर है और इस पर कि वही डेटम है।
दोनों गोल विंडो साइड दीवार में से एक-एक चकती काटती हैं, और बचा हुआ पट्टा वही 2.5 मिमी सेक्शन उठाता है। यही पट्टा विंडो एज और फ़्लैंज के बीच दीवार को थामे रहता है।
हर दीवार पर ड्राफ़्ट एक डिज़ाइन नियम है ताकि पुर्ज़ा डाई से निकले, और कोण फ़ाउंड्री की मंज़ूरी बाक़ी है।
ओपनिंग फ़ेस ढलाई के बाद ही क्यों मिला जाता है?
डाई फ़ेस में अपना फ़र्क़ छोड़ती है, और इजेक्शन फ़्रेम को खिसका देता है, इसलिए मिलिंग ढलाई के बाद आती है। मिल थोड़ी धातु काटती है; वह उस अनिश्चितता को काटती है जो डाई और इजेक्शन छोड़ गए। फिर ओपनिंग फ़ेस डेटम बन जाता है, और टॉप फ़ेस उसके पीछे चलता है।
रूट है: ढलाई, गेट काटना, वाइब्रेटरी ग्राइंडिंग, ओपनिंग फ़ेस की मिलिंग और टॉप फ़ेस, टैपिंग, धुलाई, कोटिंग और अंतिम जाँच। हर क़दम पिछले क़दम की सतह पर बैठता है; क्रम बदला तो डेटम भी बदल जाता है।
M3 बॉस ढाले जाते हैं, टैप बाद में क्यों?
बॉस इसलिए ढलता है कि डाई उसे उसी शॉट में खड़ा कर देती है; बाद में लगाया गया स्टैंडऑफ़ दूसरा पुर्ज़ा और दूसरा फ़ास्नर है। टैपिंग मिलिंग के बाद आती है, इसलिए छेद ओपनिंग फ़ेस के डेटम से चलता है, ढली हुई सतह से नहीं।
जगह Ø0.2 मिमी के भीतर रहती है और CMM पर जाँची जाती है, और थ्रेड M3 गो/नो-गो गेज तथा 2.5 N·m के टॉर्क चेक से गुज़रता है।
मिलिंग के बाद टैपिंग एक और हैंडलिंग क़दम जोड़ती है, और ढला हुआ थ्रेड वह क़दम बचा देता, पर छेद सुधारने का दूसरा मौक़ा भी छीन लेता।
गुहा को कंडक्टिव ऑक्सीडेशन क्यों मिलता है?
गुहा ही शील्ड है, और शील्डिंग सतह-से-सतह ओवरलैप से बनती है, फ़िल्म की मोटाई से नहीं। इसलिए इसकी अंदरूनी सतहों पर कंडक्टिव ऑक्सीडेशन 0.3–1.0 µm लगता है, MIL-DTL-5541 Type II के हिसाब से, और संपर्क प्रतिरोध 2.5 mΩ या कम रहता है।
बाहर पाउडर कोटिंग 60–80 µm लगती है, दिखावट और जंग से बचाव के लिए, ISO 2409 के हिसाब से ग्रेड 1 या बेहतर आसंजन के साथ। दोनों फ़िनिश फ़्लैंज पर मिलती हैं, और कोई भी लगने से पहले मेटिंग फ़ेस पर मास्क आ जाता है।
सीट पर बराबर फ़िल्म ढक्कन को फ़िल्म जितना ऊपर उठा देती और फ़्लैंज पर कंडक्टिव लैप तोड़ देती, इसलिए मेटिंग फ़ेस बिना कोटिंग रहते हैं। दो फ़िनिश का मतलब दो मास्क ड्रॉइंग और दो जाँच लाइनें, यानी मेहनत, धातु नहीं।
कौन-से गेज एन्क्लोज़र साबित करते हैं?
सात गेज पाँच विफलता बिंदुओं को ढकते हैं। सरफ़ेस प्लेट और फ़ीलर गेज ओपनिंग फ़ेस तय करते हैं, और CMM बॉस की जगह पढ़ता है। थ्रेड पर M3 गो/नो-गो गेज और टॉर्क रिंच लगते हैं, कोटिंग पर फ़िल्म थिकनेस गेज, क्रॉस-हैच कटर और D65 लैंप। सूची जाँच कार्ड पर रहती है: पहला पुर्ज़ा उसे पूरा दौड़ता है, बैच सिर्फ़ उन्हीं को देखता है जो खिसकते हैं।
अंक तब तक कम कहता है जब तक रिपोर्ट यंत्र का नाम न दे और यह न बताए कि पुर्ज़ा कसा हुआ था या नहीं; जिस फ़ीचर का गेज नहीं, वह अनसाबित रहता है।
एन्क्लोज़र सर्विस में कब फेल होता है?
पाँच बिंदु फेल होते हैं: ओपनिंग फ़ेस, रिब की जड़, M3 थ्रेड, कोटिंग से बंद M3 छेद, और बॉस की जगह। रिब की जड़ वह आख़िरी जमने वाला हिस्सा है जहाँ 2.0 मिमी का रिब 2.5 मिमी की दीवार से मिलता है।
हर बिंदु उपयोगकर्ता तक अलग लक्षण बनकर पहुँचता है, ऐसे ढक्कन से जो बैठता नहीं, उस बोर्ड तक जो अपने बॉस पर नहीं गिरता।
सर्विस की शर्तें डिज़ाइन की सीमा तय करती हैं। बक्सा घर के अंदर, कैबिनेट में या किसी औद्योगिक साइट पर, तेल और कंपन के साथ चलता है, और बाहर या नमक-छिड़काव का कोई वादा नहीं है।
डाई कब अपना ख़र्च नहीं निकाल पाती?
एक कैविटी वाली डाई 150,000 शॉट के लिए बनी है, यह डिज़ाइन लक्ष्य है और फ़ाउंड्री की मंज़ूरी बाक़ी है। डाई का पैसा एक बार दिया जाता है और हर अगला शॉट उसे बाँटता है, इसलिए छोटा बैच प्रति पुर्ज़ा सबसे बड़ा हिस्सा उठाता है।
मोड़ा हुआ शीट बक्सा डाई नहीं माँगता और छोटे रन पर जीतता है, पर हर कोने पर एक सीम चलती है और शील्डिंग का रास्ता बंद करना कठिन रहता है। सिरों पर कैप वाला एक्सट्रूडेड प्रोफ़ाइल टूलिंग कम रखता है और आकार को एक ही सेक्शन तक बाँध देता है।
मोड़े हुए बक्से में रिब मोड़ हैं, कान टैब हैं और विंडो उसी शीट में पंच किए छेद हैं। एक्सट्रूडेड प्रोफ़ाइल अपने रिब सेक्शन में लिए चलता है और सिरों पर कैप माँगता है; दोनों रास्तों में सिर्फ़ बॉस और फ़ास्नर जुड़ते हैं।
ड्रॉइंग ओपनिंग फ़ेस को डेटम लिखती है, साथ में दीवार, रिब, M3 की जगहें और दोनों फ़िनिश का बँटवारा उसकी मास्क सूची के साथ। बैच साइज़ और सर्विस की शर्त भी वहीं लिखी जाती है।
यह रास्ता तब तक चलता है जब तक बैच उस 150,000-शॉट डाई का ख़र्च उठा सके, और दीवार की मोटाई ड्रॉइंग लक्ष्य बनी रहे। पिघली धातु और डाई का विंडो अलग जाँच है। इनके पार मोड़ा या एक्सट्रूडेड बक्सा बेहतर ख़रीद है, और एल्यूमीनियम कवर का केस वही रिलीज़ जाँचें ढले पुर्ज़े पर दिखाता है।
इस बक्से पर डिज़ाइन रिव्यू क्या तय करे?
डिज़ाइन रिव्यू डाई कटने से पहले पाँच चीज़ें तय करता है: ओपनिंग फ़ेस को डेटम, दीवार और रिब, M3 की जगहें, दोनों फ़िनिश का बँटवारा उसकी मास्क सूची के साथ, और बैच तथा सर्विस की शर्त।
FAQ
