
वॉच केस का मिडल फ्रेम क्या है? Zamak कास्टिंग के चार सीट
मिडल फ्रेम बेज़ल और बैक के बीच का शरीर है और 38.0×38.0×9.5 मिमी के चौकोर केस में असेंबली की सारी सीटें रखता है। ASTM B86 AC41A का Zamak 5, लक्ष्य 12±1 ग्राम, दीवार 0.9–1.2 मिमी, Cu/Ni/Cr 18–27 µm प्रति सतह। ज़िंक डाई कास्टिंग आकार एक बार तय करती है, कास्टिंग के बाद चार कट फ़िट तय करते हैं।
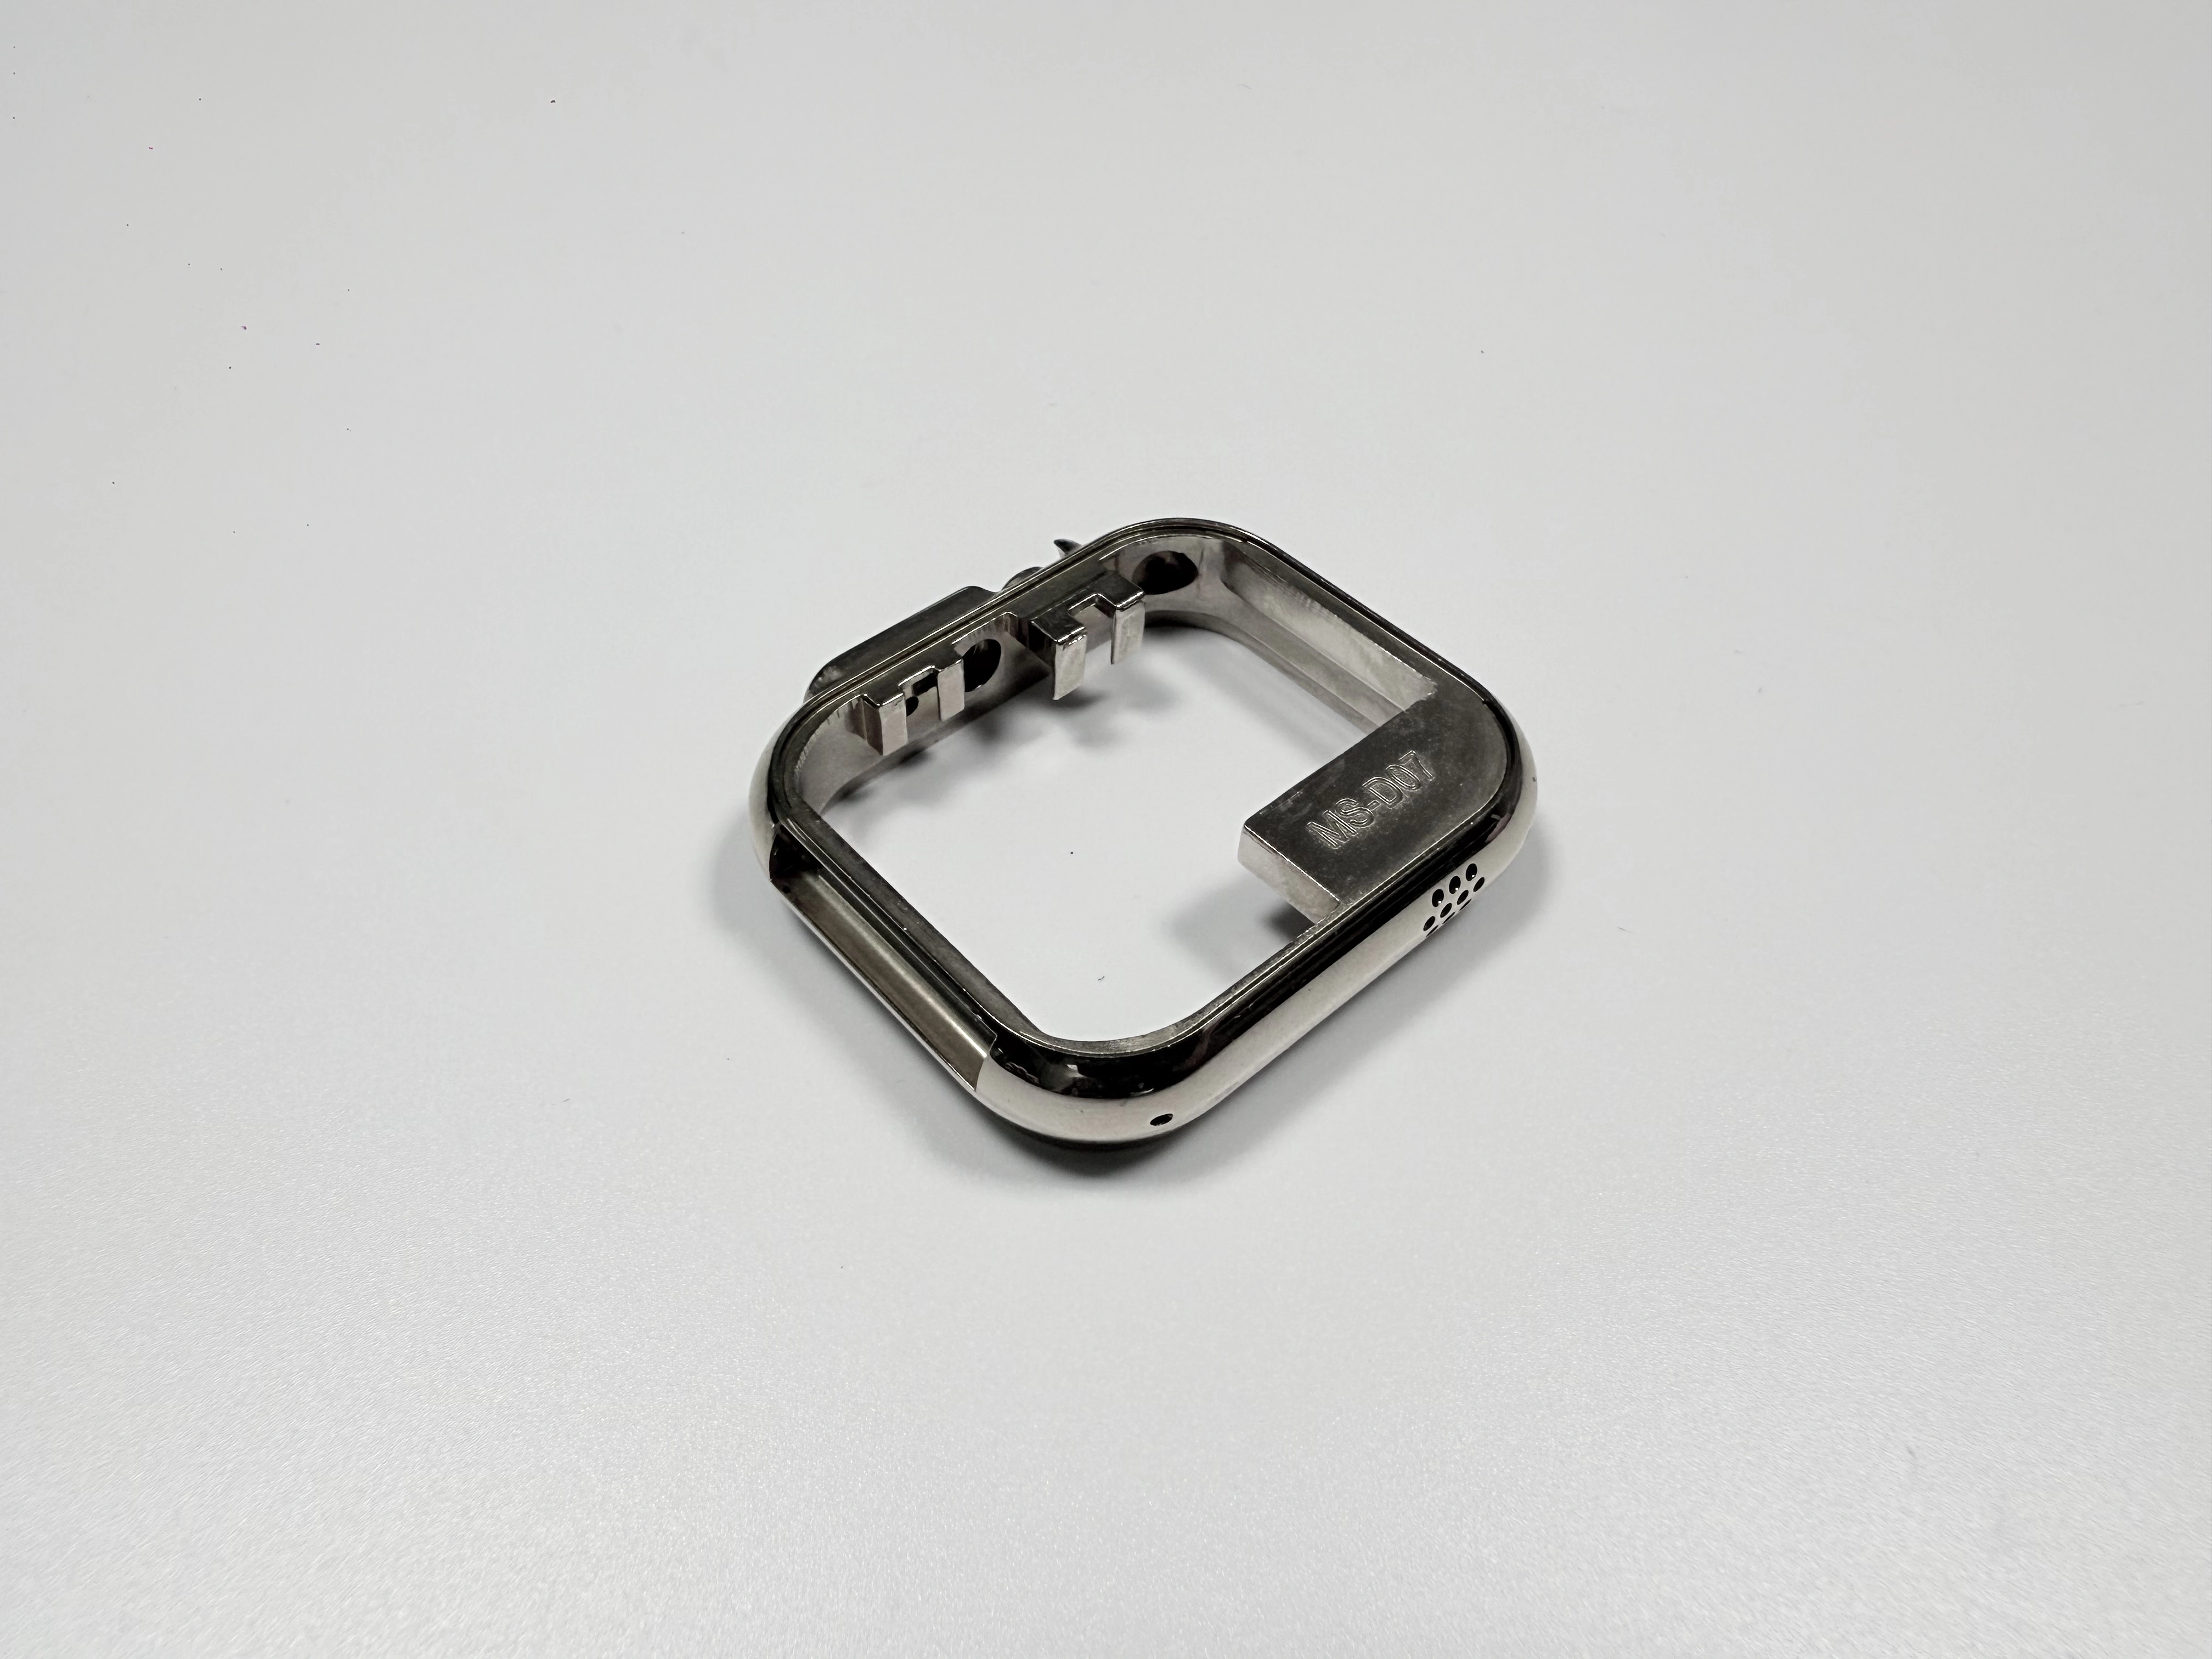
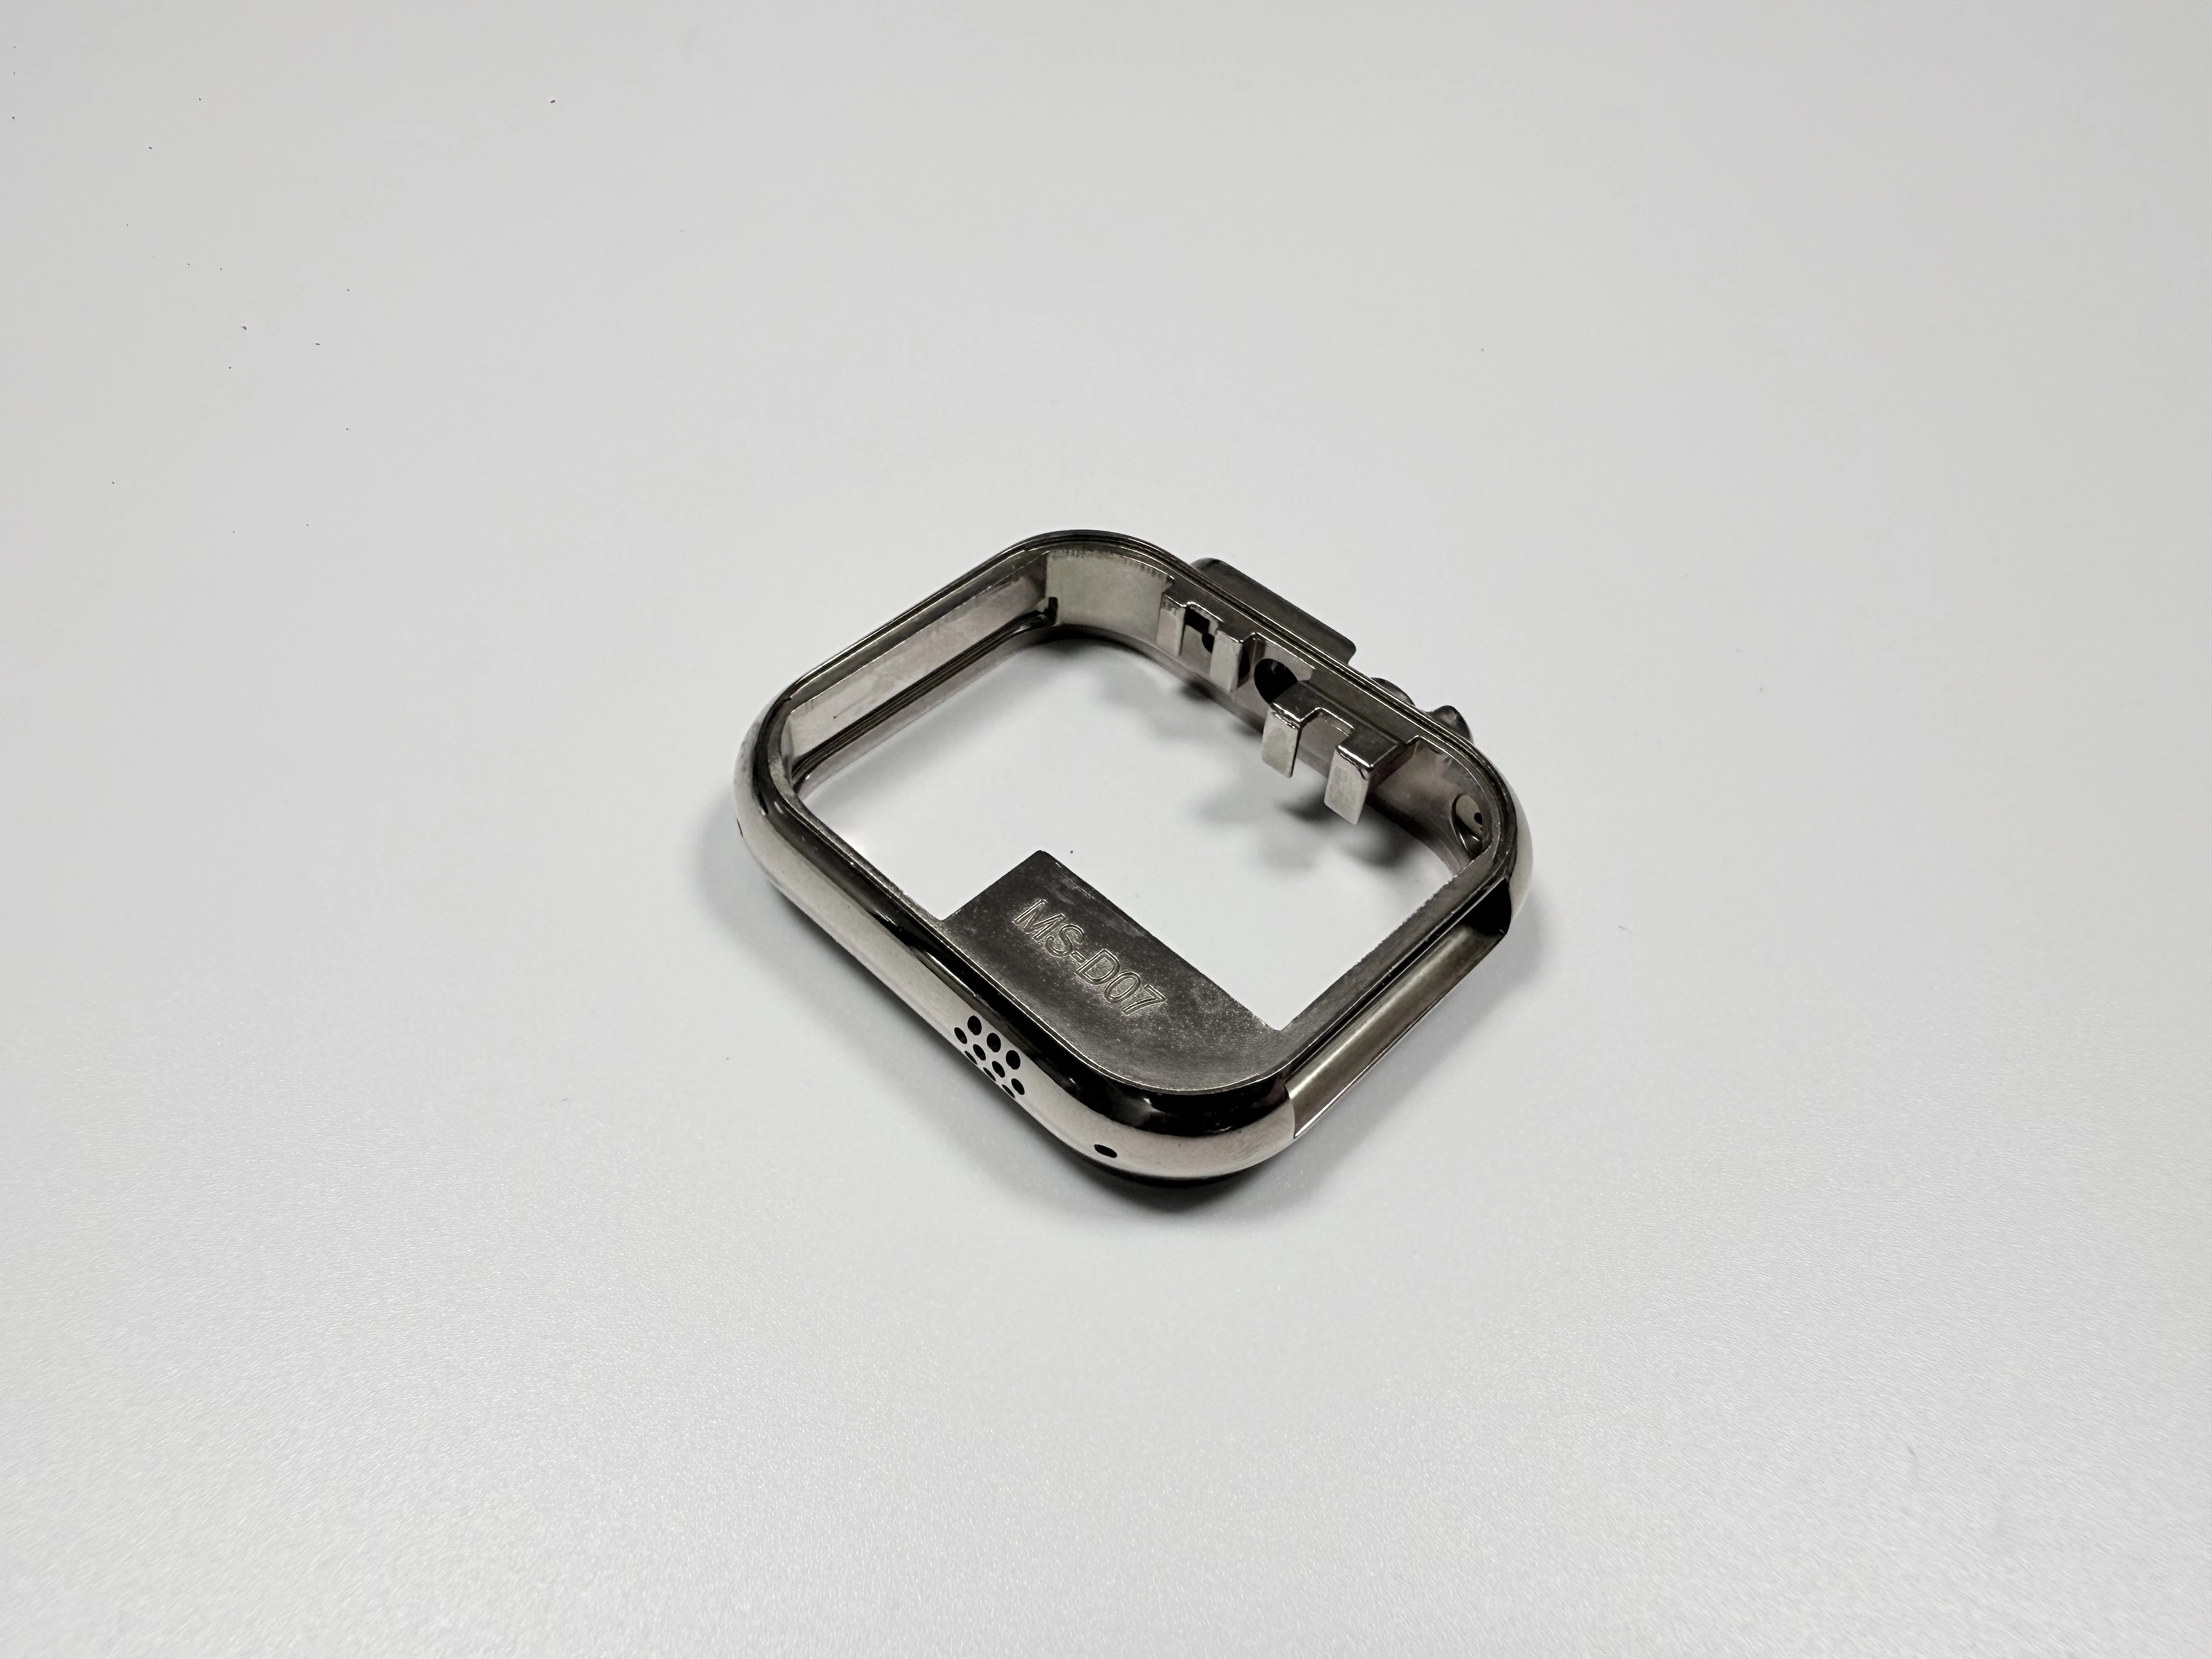
मिडल फ्रेम केस में क्या सँभालता है?
मिडल फ्रेम क्रिस्टल से कलाई तक बल का रास्ता है: बेज़ल ऊपर बैठता है, बैक नीचे बंद करता है, मूवमेंट रिंग कैविटी में गिरती है। तीन भार जुड़ते हैं: 9.5±0.1 मिमी ऊँचाई, बैक गैस्केट का दबाव और दो लग छेद पिन के लिए।
असेंबली में कोई सीट वापस नहीं आती, क्योंकि सामने वाले पीस के पास दूसरा सहारा नहीं है। इसलिए चारों सीट एक ही डेटम से, एक ही सेटअप में मशीन होती हैं।
मिडल फ्रेम का टॉलरेंस कौन-से चार इंटरफ़ेस तय करते हैं?
चार इंटरफ़ेस फ़िट तय करते हैं: बेज़ल सीट, मूवमेंट सीट, क्राउन छेद और दो लग छेद। मिरर स्टेप 0.03 मिमी एकतरफ़ा बैंड (0–0.03) पर, कैविटी 30.0 मिमी ऊपरी विचलन 0.05 मिमी और निचला शून्य, क्राउन छेद Ø3.0 मिमी वही, लग छेद Ø1.5 मिमी ऊपरी 0.03 मिमी और दोनों पर Ø0.05 मिमी कोएक्सियलिटी।
हर एक अलग कट है, इसलिए ड्रॉइंग पर एक और डेटम कोटेशन में एक पंक्ति जोड़ता है।
मिडल फ्रेम को मशीन करने के बजाय Zamak 5 में क्यों ढालते हैं?
स्टील के ब्लॉक से चार सीट काटने पर हर सीट के लिए टूल पाथ और सेटअप चाहिए। Zamak 5 यह आकार एक शॉट में देता है, और मशीनिंग के पास सिर्फ़ चार टॉलरेंस वाली सीटें बचती हैं। 6.6 ग्राम/सेमी³ का घनत्व 12±1 ग्राम का लक्ष्य सँभालता है।
क़ीमत मोल्ड है। मशीनिंग लागत प्रति पीस मिनट में रखती है, मोल्ड एक बार चुकाया जाता है और बैच पर बँटता है। छोटे बैच में मोल्ड का हिस्सा प्रति पीस क़ीमत उठाता है, इसलिए प्रोटोटाइप में कास्टिंग मशीनिंग से महँगी पड़ सकती है; मात्रा के साथ दोनों वक्र कटते हैं।
0.9 मिमी दीवार Ø1.5 मिमी छेद को कठिन क्यों बनाती है?
Ø1.5 मिमी का छेद उस 0.9 मिमी दीवार से चौड़ा है जिसे वह पार करता है। लग पर ड्रिल हवा में निकलती है, और आख़िरी आधा चक्कर पूरा दबाव एक पतली रिंग पर डालता है। दीवार इस्तेमाल में पतली नहीं होती, निकास के क्षण में टूटती है।
यही ज्यामिति फ़ीड को नियंत्रण चर बनाती है। 0.1 मिमी से बड़ा मुँह का चिप स्क्रैप है, और पीसना 0.03 मिमी ऊपरी सीमा से आगे जाता है। 0.9–1.2 मिमी डिज़ाइन बैंड है जिसकी निचली सीमा ड्रिल चक्र तय करती है।
चिप को ज़्यादा कौन हिलाता है, फ़ीड या मिश्र धातु?
टूटने के क्षण में फ़ीड चिप को मिश्र धातु से ज़्यादा हिलाती है। Zamak 5 निकास पर टूटता नहीं, मुड़ता है, और बचा दबाव उस मोड़ को खींचता है। फ़ीड घटाएँ तो वही दीवार साफ़ किनारा रखती है।
एक उदाहरण इसे आँकड़े में रखता है: 300 पीस में नौ का मुँह चिपका था, चैम्फ़र और फ़ीड कमी के बाद शून्य। कारण ड्रिल चक्र में है, इसलिए पैसा एक चैम्फ़र और साइकल टाइम में जाता है, दूसरी मिश्र धातु या नए मोल्ड में नहीं।
18–27 µm कोटिंग 0.03 मिमी स्टेप को कैसे बढ़ाती है?
18–27 µm प्रति सतह (Cu/Ni/Cr) पर 0.03 मिमी स्टेप 30 µm है, और कोटिंग उसका 60–90 % है। व्यास पर वह दोनों तरफ़ बैठती है, 0.036–0.054 मिमी, जो लग छेद की 0.03 मिमी ऊपरी सीमा से चौड़ा है।
कोटिंग के बाद स्टेप ठीक नहीं होता: काटने से ज़िंक खुलता है, न काटने से ज़्यादा बचा रहता है। इसलिए सीट कोटिंग लाइन से पहले कटती है। चूँकि स्टेप तय करता है कि दूसरा कट होगा या पूरा लॉट, ड्रॉइंग लिखती है कि 0.03 मिमी कोटिंग से पहले है या बाद में। परतों का चुनाव ज़िंक कास्टिंग की फ़िनिश विकल्प में लिखा है।
गेट और ओवरफ़्लो की जगह चिप कैसे बदलती है?
मोल्ड के दो फ़ैसले चिप हिलाते हैं: गेट (कैविटी में धातु का प्रवेश) कहाँ और ओवरफ़्लो (ठंडी धातु की नाली) कहाँ। गेट 12 और 6 बजे की मोटी लग दीवार पर, ओवरफ़्लो 3 बजे नॉच के दोनों ओर। गेट लग के बॉस पर ही रखना पड़ता है, और क़ीमत यह है कि आख़िरी धातु ठीक उस 0.9 मिमी दीवार के पास आती है जो छेद लेती है।
मोल्ड 8407 स्टील में चार कैविटी पर चलता है और 300,000 शॉट का लक्ष्य रखता है। चार कैविटी ग़लत गेट की क़ीमत चार गुना करती हैं, और मोल्ड की लागत बैच पर बँटती है, कैविटी की संख्या पर नहीं। जगह यह भी तय करती है कि छिद्र उस धातु में ख़त्म होगा जो कट जाती है या दिखने वाली सतह पर। गेट मोल्ड के अंदर है: कट के बाद उसे बदलना मोल्ड का काम है, सेटिंग नहीं।
कोटिंग से पहले 0.03 मिमी कौन-सा गेज पकड़ता है?
0.03 मिमी सीट प्लेट और फीलर गेज से पढ़ी जाती है, लग छेद प्लग गेज से, कोएक्सियलिटी CMM पर, परत की मोटाई X-रे से।
तीन टेस्ट तीन परतें सँभालते हैं: ASTM B571 का 200 °C पर 1 घंटा हीट शॉक आसंजन के लिए, B117 के 240 घंटे बैरियर के लिए, B368 CASS 48 घंटे ग्रेड 9 दिखने वाली सतह के लिए।
नीचे का तालिका गुणात्मक तुलना है, स्वीकृति का मानक नहीं। स्वीकृति पाठ की सीमाओं और तीनों टेस्ट में है।
ख़राबी | हिलाने वाला चर | कहाँ पकड़ी जाती है |
|---|---|---|
लग छेद के मुँह का चिप | टूटने पर दबाव | प्लग गेज और प्लेट |
गोल हुआ क्राउन नॉच | पतले किनारे पर पॉलिश डिस्क | कॉन्टूर तुलना |
बुलबुला | कोटिंग के नीचे बंद छिद्र | हीट शॉक |
कोटिंग के बाद छेद कम नाप | व्यास पर परत की बढ़त | प्लग गेज |
CNC पोस्ट मशीनिंग सीट और छेद कोटिंग लाइन से पहले तय करती है, और CNC मशीनिंग वह डेटम रखती है जिससे गेज पढ़ते हैं। कोटिंग से पहले एक बार पढ़ा जाता है, बाद में ड्रॉइंग के अनुसार दोबारा। जो पीस बाद में फेल होती है वह कोटिंग चुका चुकी है, इसलिए बाथ से पहले का गेज रीवर्क से सस्ता है।
Zamak 5 का मिडल फ्रेम क्यों फेल होता है?
तीन शर्तें इसे फेल करती हैं: डुबकी में वॉटरप्रूफ़ वादा, लंबे घर्षण वाली सतह, और 0.9 मिमी से पतली दीवार। डिज़ाइन ड्रेस वॉच के लिए है, जो पसीना, रगड़ और रोज़ की चोट सहती है। शर्त इस रेखा को पार करे तो पसीना और रगड़ पहले लगों और क्राउन ट्यूब पर 18–27 µm पर हमला करते हैं, जहाँ क्रोम सिर्फ़ 0.1–0.3 µm है और पहले घिसता है।
0.9 मिमी से पतली दीवार प्रेस के शॉट में टूटती है, और तब तक मोल्ड चुकाया जा चुका होता है। विकल्प स्टेनलेस से मशीनिंग है, जो 12±1 ग्राम का बजट नहीं सँभालता, या पेंट किया ज़िंक, जो 18–27 µm और उसकी घर्षण-रोध छोड़ देता है। मोल्ड इस रास्ते की स्थिर लागत है: शर्त रेखा पार करते ही वह डूबा पैसा है। वही रेखा दूसरे Zamak पीस के केस में भी खींची गई है। पहले शर्त देखें, फिर मिश्र धातु चुनें।
अक्सर पूछे जाने वाले प्रश्न
