
प्राइवेट लेबल एल्यूमीनियम डाई कास्टिंग: आर्क एनोडाइजिंग
प्राइवेट लेबल एल्यूमीनियम डाई कास्टिंग के प्रोग्राम में रोबोट फ़्रेम का दोबारा ऑर्डर वही ढलाई दूसरी बार नहीं है। वह एक ही ड्रॉइंग के सामने वही छह रिकॉर्ड रहते हैं, बैच के बाद बैच। ड्रॉइंग ADC12 में 1.5 mm की दीवार तय करती है, 320 × 180 × 90 mm का फ़्रेम 1.2 से 1.8 kg पर, जॉइंट सीटें ±0.02 mm पर, T6 के बाद 400 MPa टारगेट के तौर पर, और बाहरी सतह पर आर्क एनोडाइजिंग। एल्यूमीनियम डाई कास्टिंग आकार एक बार तय करती है। बाद का ऑर्डर पहले से मिलता है या नहीं, यह रिकॉर्ड तय करते हैं।
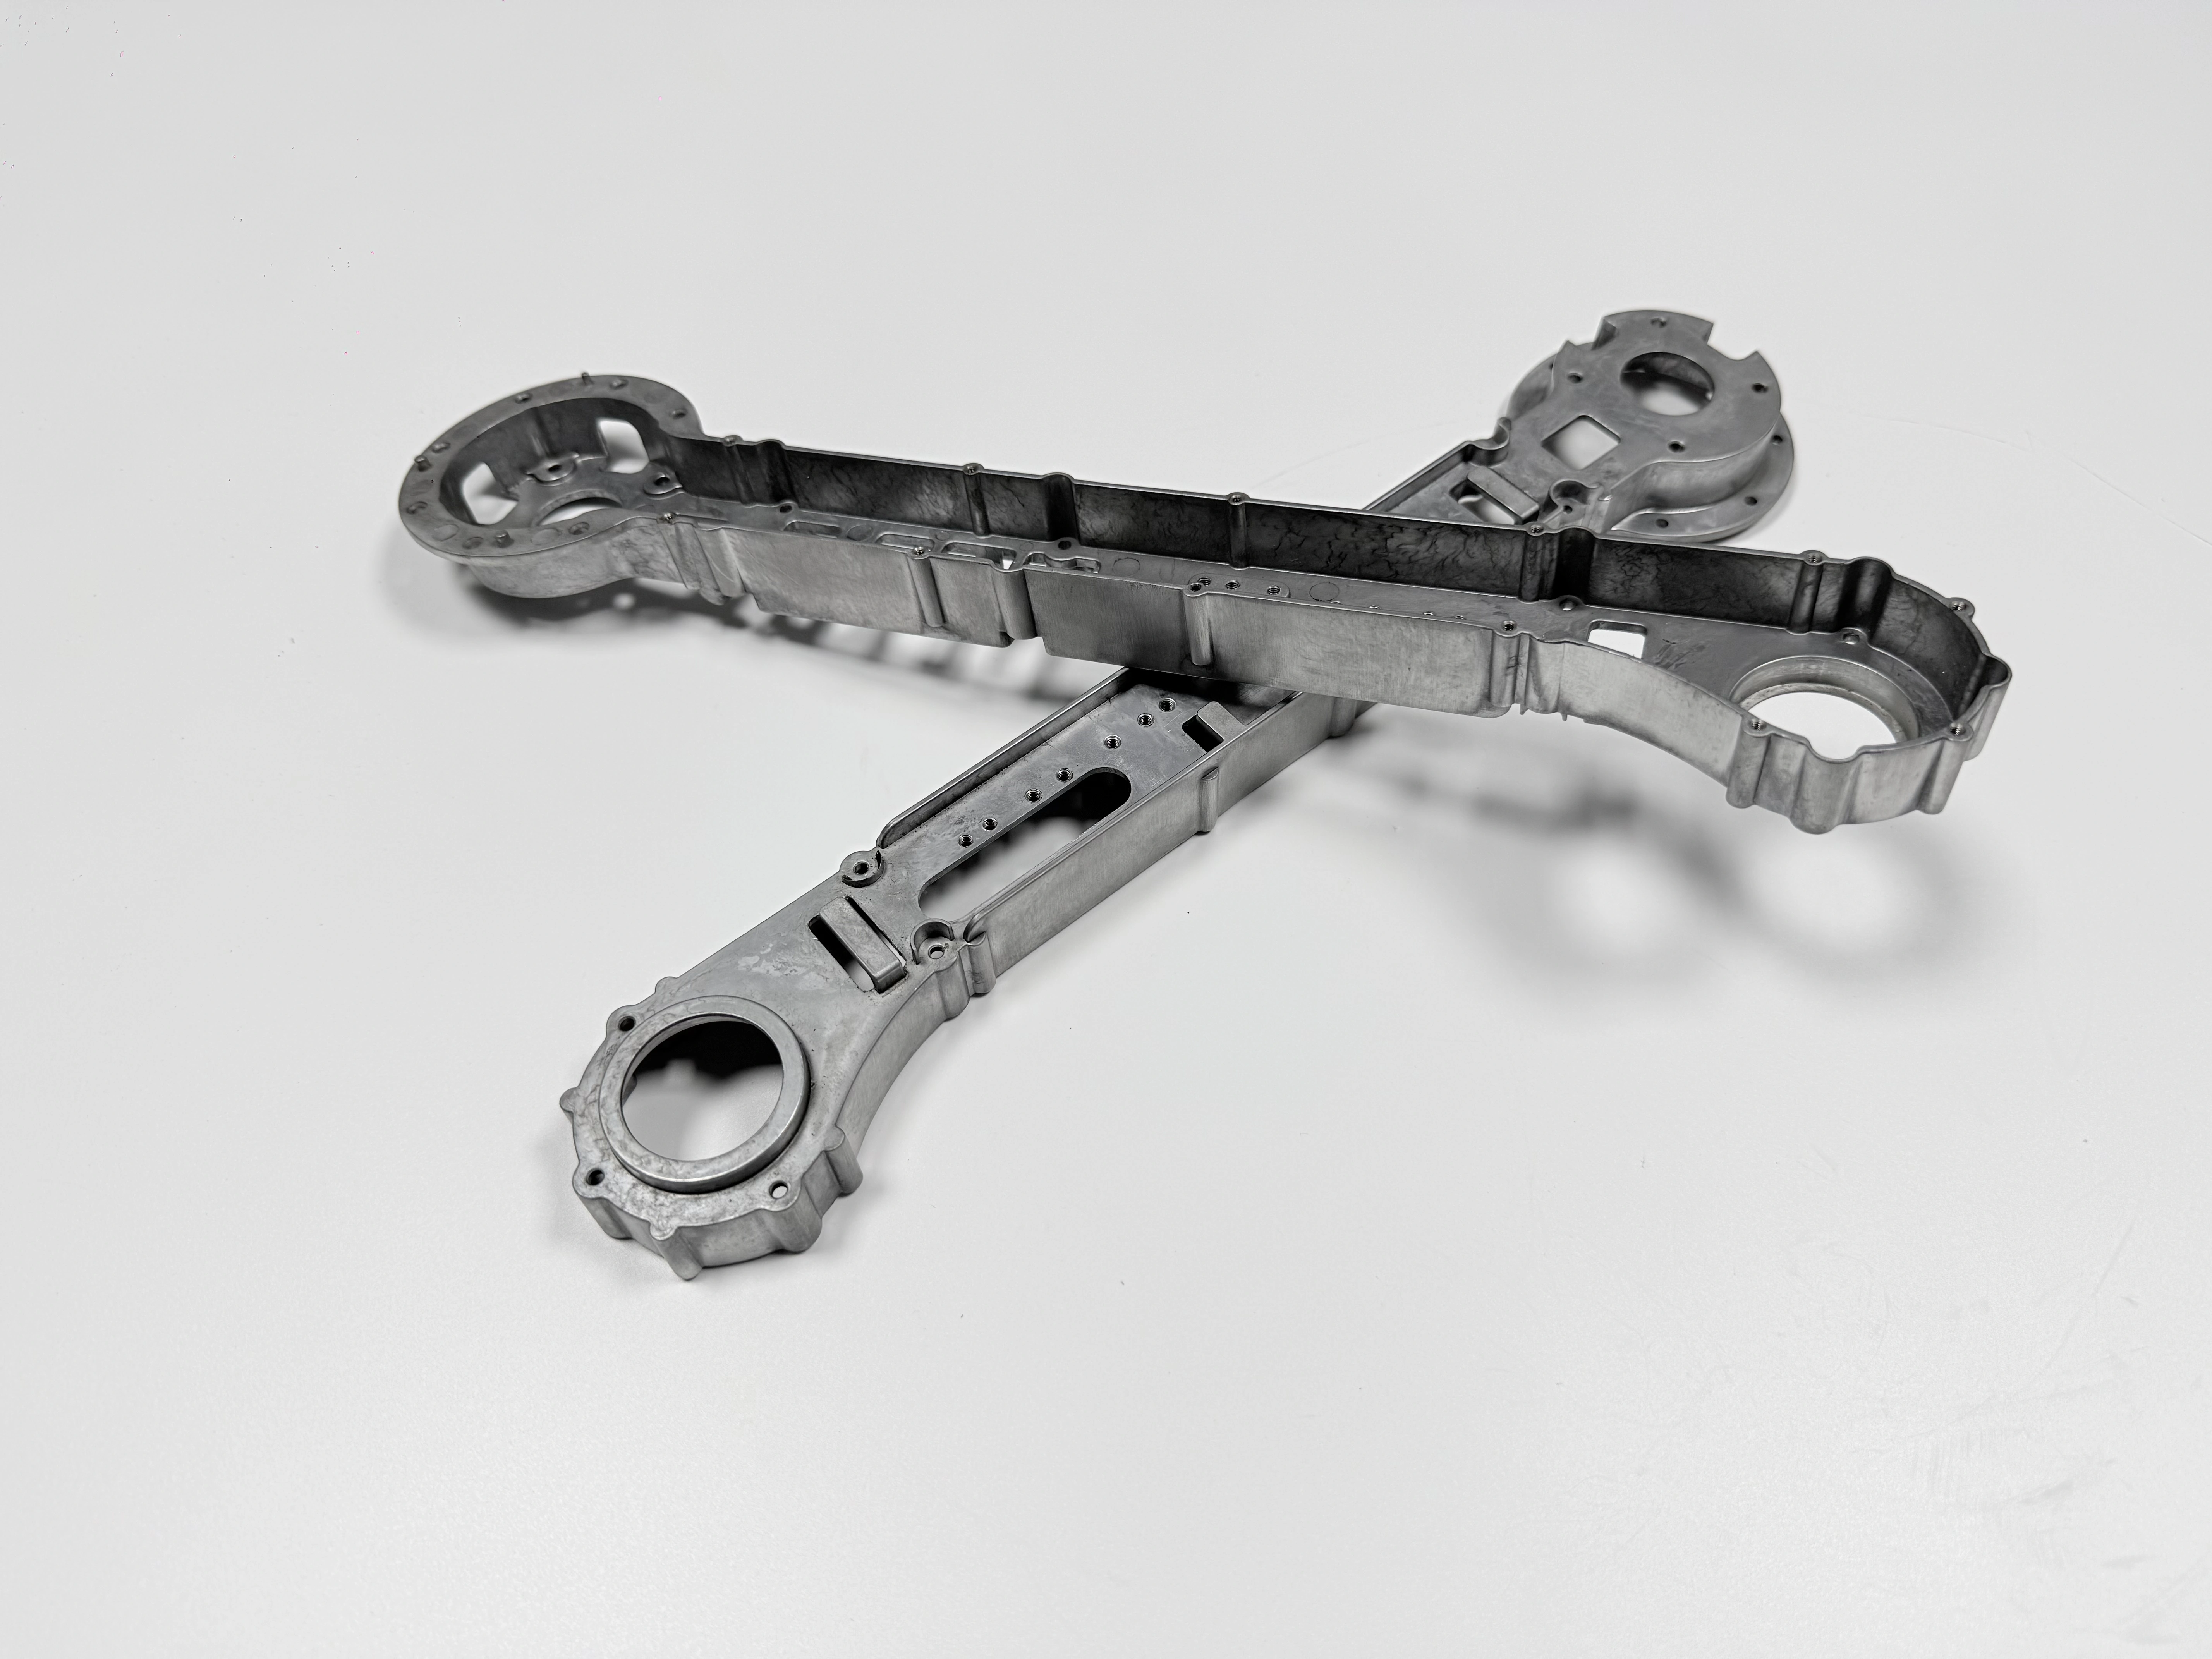
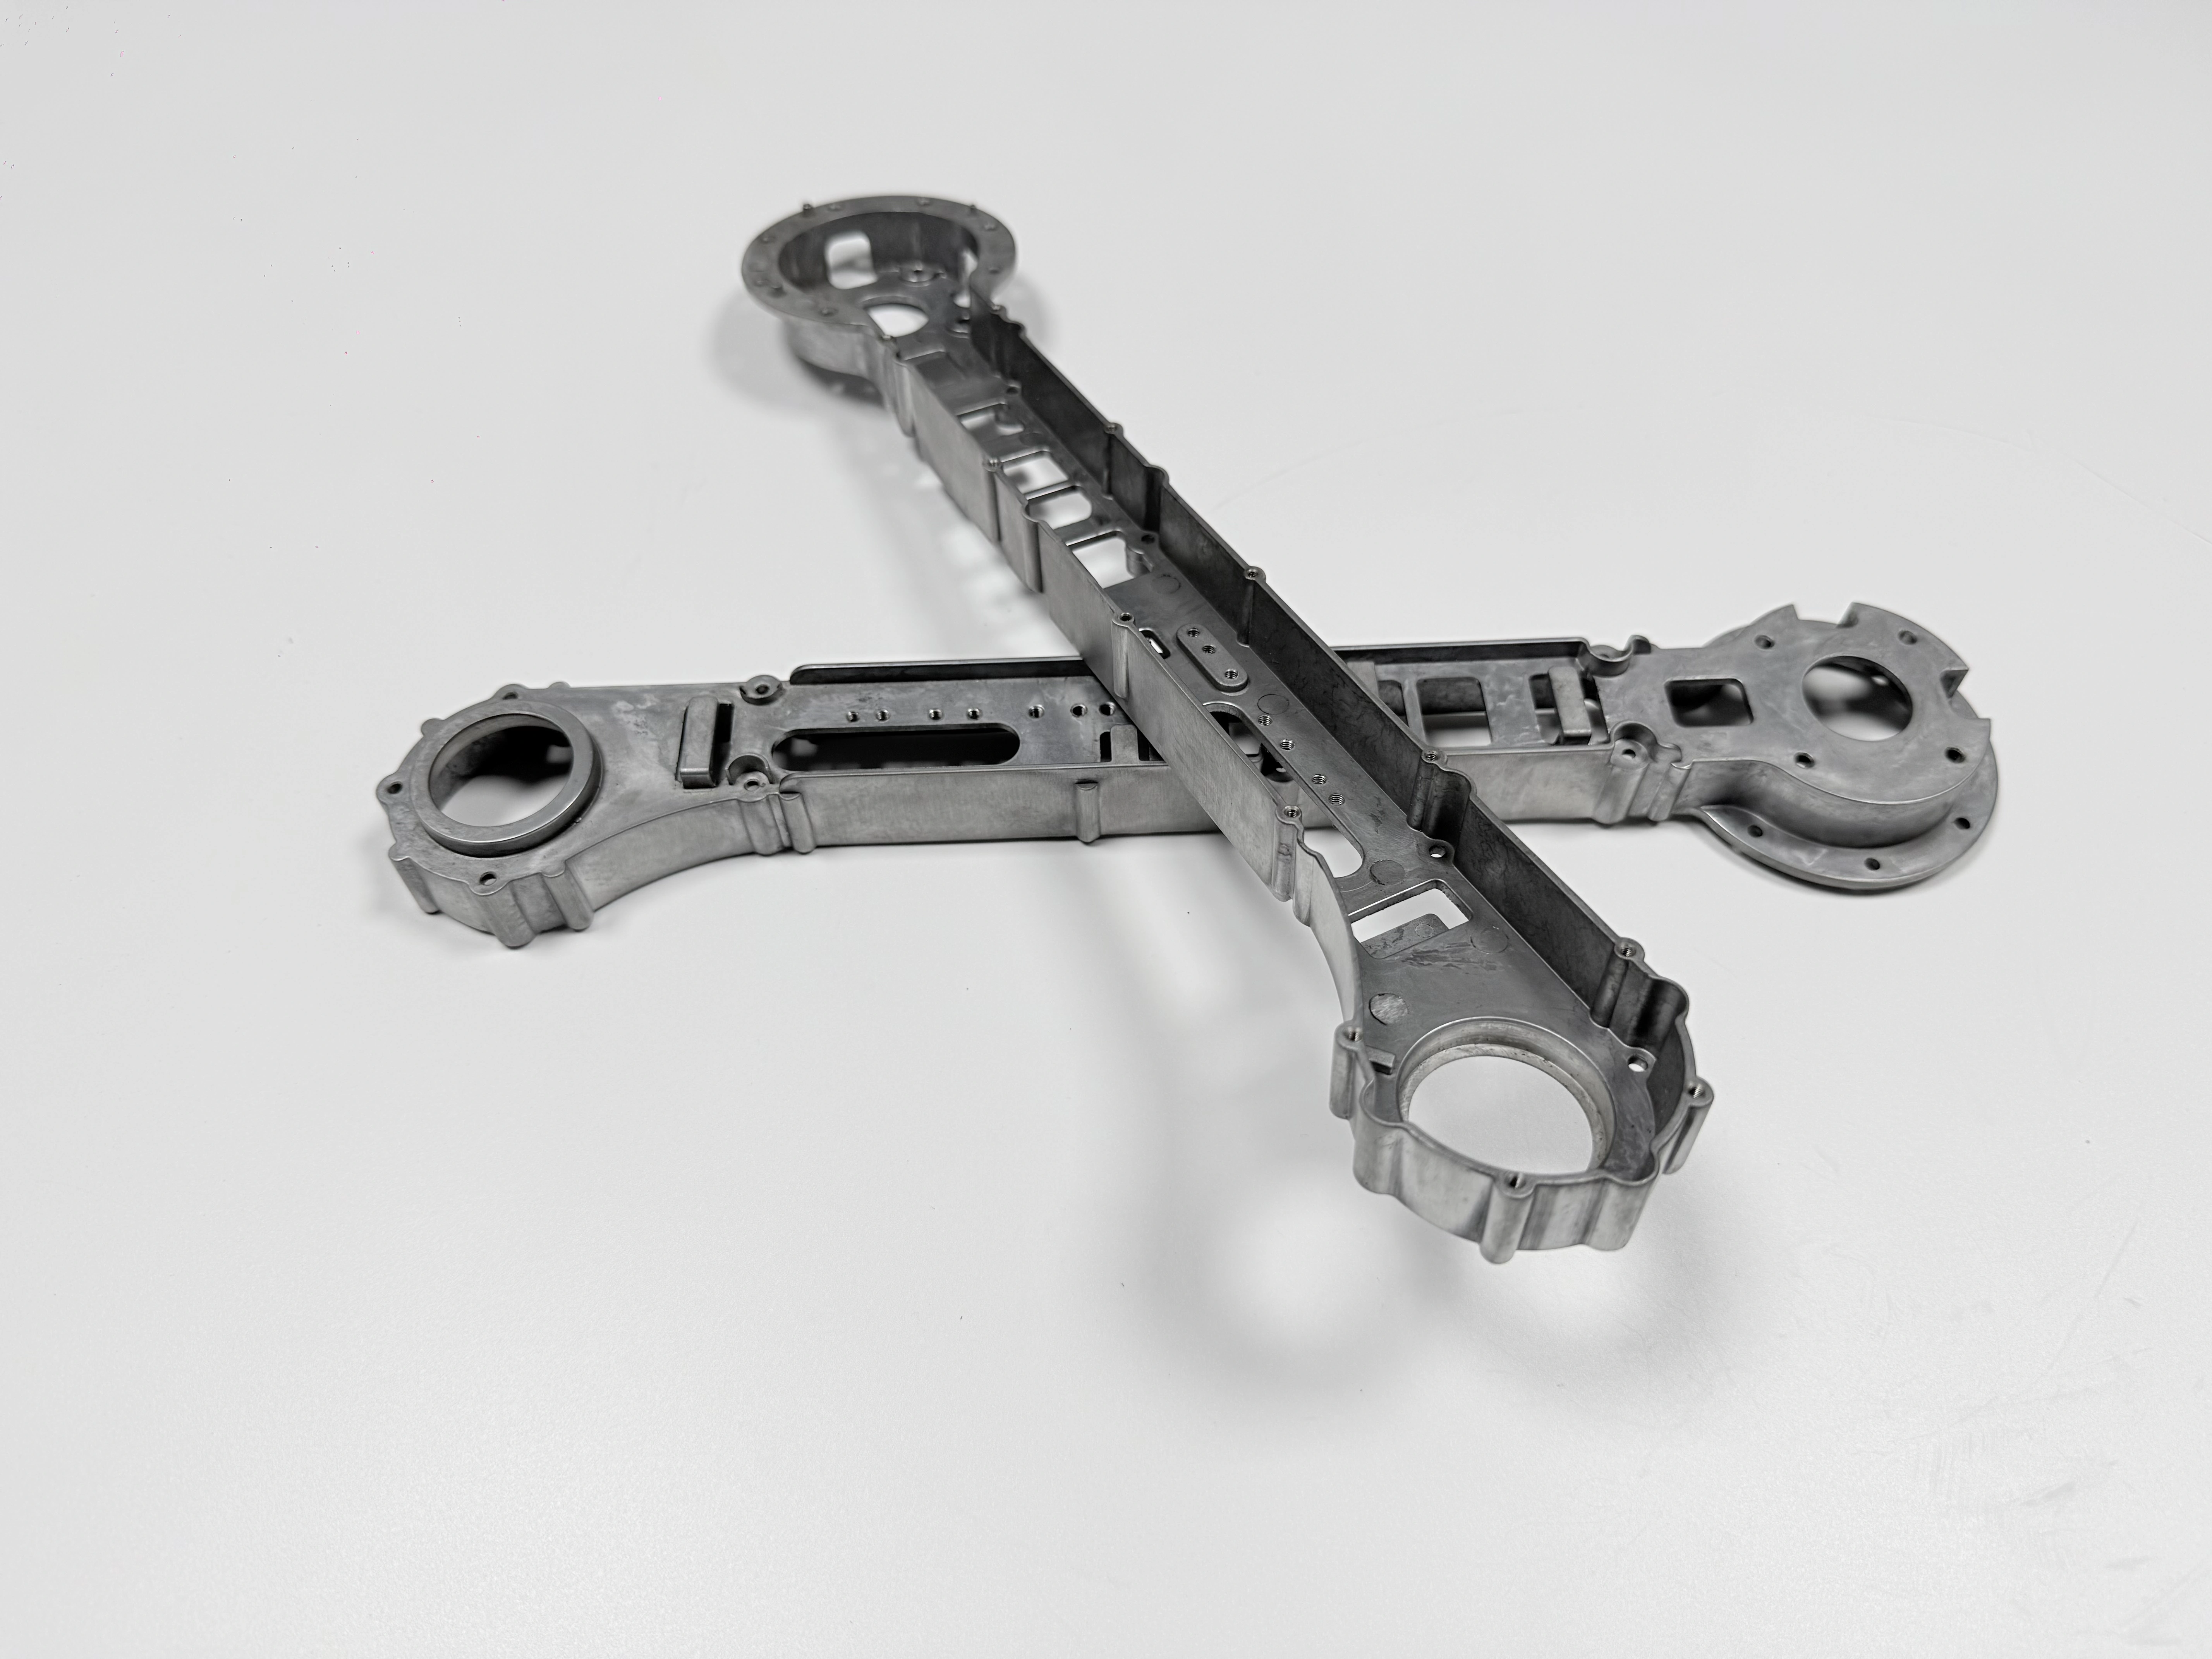
दोबारा ऑर्डर में क्या दोहराया जाता है
हर शिपमेंट के साथ छह रिकॉर्ड जाते हैं। उसी हीट की बार ASTM B557 के हिसाब से खींची जाती है, और एक्स-रे या सीटी स्कैन पतली दीवार के दूर वाले सिरे को पढ़ता है। सीएनसी पोस्ट मशीनिंग के बाद सीएमएम (कोऑर्डिनेट मेज़रिंग मशीन) पॉइंट मैप आता है, थ्रेड पर गो/नो-गो गेज चलता है, और परत मोटाई गेज कोटिंग पढ़ता है। सॉल्ट स्प्रे सबसे अंत में चलता है।
ऑर्डरों के बीच डाई आराम करती है और हीट लॉट बदल जाता है। जो दोहरता है वह रिकॉर्ड का सेट है, पार्ट नंबर नहीं। जो बैच एक रिकॉर्ड कम के साथ निकलता है, वह फिर पहला बैच है।
फ़र्स्ट-ऑफ़ पुर्ज़ा रन से पहले आता है। एक फ़्रेम साइन किए सैंपल के सामने नापा जाता है, सीट और थ्रेड की रीडिंग सैंपल कोड के बगल में दर्ज होती हैं। उसके बाद ही बैच शुरू होता है।
छह रिकॉर्ड में से हर एक क्या साबित करता है
छह एक दूसरे की जगह नहीं लेते। बार पास हो सकती है और दीवार पर ब्लिस्टर आ सकता है। सीट ±0.02 mm के भीतर पढ़ी जा सकती है और फ़ाइनल कट के बाद खिसक भी सकती है। हर रिकॉर्ड एक सवाल का जवाब देता है, और तालिका उसके सामने सीमा और चरण रखती है।
रिकॉर्ड | सवाल | सीमा और इकाई | किसके बाद |
|---|---|---|---|
उसी हीट की बार, ASTM B557 | तान प्रतिक्रिया | 400 MPa, टारगेट | T6 |
एक्स-रे या सीटी | दूर वाली दीवार का भराव | कोई कोल्ड शट या अधूरा भराव नहीं | कास्टिंग |
सीएमएम पॉइंट मैप | सीट की पोज़िशन और फ्लैटनेस | ±0.02 mm, 0.03 mm | सीएनसी |
गो/नो-गो गेज | कोटिंग के बाद थ्रेड फिट | पास या होल्ड | आर्क एनोडाइजिंग |
परत मोटाई गेज | मास्क की सीमा टिकी | प्रति लॉट, कोई सीमा तय नहीं | आर्क एनोडाइजिंग |
सॉल्ट स्प्रे | सेवा में कोटिंग | अवधि ड्रॉइंग पर | आर्क एनोडाइजिंग |
इनकमिंग इंस्पेक्शन एक रिकॉर्ड खोल सकता है। प्लांट छहों रखता है, क्योंकि एक पास अगली बार के बारे में कुछ नहीं कहता।
वह ड्रॉइंग सवाल जो बैच रोक देता है
हर RFQ के साथ एक सवाल जाता है: क्या ड्रॉइंग PO से पहले T6 और मास्क की सूची तय करती है? जो ड्रॉइंग 400 MPa को नापा हुआ मान बताकर माँगती है, वह प्रोग्राम रोक देती है। वह आँकड़ा T6 के बाद का टारगेट है, और रिलीज़ रीडिंग प्रोसेस विंडो को ऐसे नंबर में बदल देती है जो कोई बैच उठा नहीं सकता।
T6 एक विंडो है, 490 से 510 °C का सॉल्यूशन और 150 से 170 °C की एजिंग, जिसे हीट ट्रीटमेंट का चक्र तय करता है और डाई कटने से पहले फ़ाउंड्री से पुष्टि कराई जाती है। 0.03 mm का फ्लैटनेस कॉलआउट 1.5 mm दीवार का पचासवाँ हिस्सा है, और उसके भीतर बैठी सीट ±0.02 mm थामती है।
जहाँ दीवार मोटी की जा सके या 400 MPa का टारगेट नीचे आ सके, वहाँ T6 वैकल्पिक हो जाता है। यह सौदा ड्रॉइंग पर लिखा जाए, पहले रन के बाद की मीटिंग में नहीं।
मास्क की सूची PO पर, ईमेल में नहीं
चार सतहें नंगी रहती हैं: थ्रेड, फिट, ग्राउंडिंग पॉइंट और डेटम। कोटिंग लाइन ड्रॉइंग और परचेज़ ऑर्डर पढ़ती है, ईमेल की चेन नहीं। इसलिए सूची PO पर पंक्ति दर पंक्ति जाती है, हर पंक्ति फ़ीचर, मास्क की सीमा और कोटिंग के बाद की जाँच बताती है।
चूक असेंबली में दिखती है, जब फ़ास्टनर अटकता है या सीट परत भर उठी रह जाती है। तब तक बैच लाइन पर पहुँच चुका होता है। एस्केलेशन एक कदम का है: पकड़ी गई चूक बैच रोक देती है, और आर्क एनोडाइजिंग का लीड तथा प्रोग्राम संपर्क रीवर्क या रीम पर फ़ैसला करते हैं।
मास्किंग समय लेती है, इसलिए सूची बातचीत में छाँटी जाने लगती है। जो थ्रेड कोटिंग के बाद रीम किया जा सके, वह नंगा रह सकता है। कसी थ्रेड क्लास नंगी नहीं रह सकती। वह फ़ैसला हर फ़ीचर के लिए लिखा जाए, या लाइन पर दोबारा लिया जाए।
यह प्रोग्राम क्या नहीं लेता
चार तरह के ऑर्डर लेने से इनकार किया जाता है: नापे हुए नतीजे के तौर पर लिखा 400 MPa, बिना मास्क सूची के रिलीज़ हुई कोटिंग, सिर्फ़ यूनिट प्राइस पर तुलना किया गया काम, और बिना ड्रॉइंग वाला पुर्ज़ा। हर इनकार उस रिकॉर्ड को बचाता है जिसे साल भर बाद जाँचा जा सके।
मास्क वाला इनकार सबसे महँगा है। बिना सूची की कोटिंग इंस्पेक्शन पास कर जाती है और लाइन पर फेल होती है, और रीवर्क बैच पर पड़ता है, उस परचेज़ ऑर्डर पर नहीं जिसने सूची छोड़ी।
यहाँ कोई ग्राहक नाम, बैच साइज़, क़ीमत, लीड टाइम या यील्ड नहीं आता। वे प्रोग्राम फ़ाइल में रहते हैं, समझौते के तहत साझा किए जाते हैं।
एक कैविटी, 200,000 शॉट और हैंडओवर
डाई H13 स्टील में एक कैविटी की बनती है और वैक्यूम के नीचे चलती है। डिज़ाइन टारगेट 200,000 शॉट है। एक कैविटी 1.5 mm दीवार की क़ीमत है: हर शॉट पर एक पुर्ज़ा, और अधूरे भराव को सोखने के लिए दूसरी कैविटी नहीं।
दोबारा ऑर्डर डाई से शुरू होता है, फ़र्नेस से नहीं। हीट बुक होने से पहले कैविटी की गिनती और पिछली सर्विस के बाद के शॉट जाँचे जाते हैं। टूल एंड डाई मेकिंग के रिकॉर्ड डाई के साथ चलते हैं, और भराव की योजना रोबोट फ़्रेम की डाई कास्टिंग में खुलती है।
हैंडओवर चार मदों का है: साइन किया फ़र्स्ट-ऑफ़ सैंपल, रिकॉर्ड का टेम्पलेट, मास्क की सूची, और उस व्यक्ति का नाम जो रन रोकता है। एस्केलेशन का एक कदम, कोई चेन नहीं। उसी मिश्र धातु पर दूसरा पुर्ज़ा ADC12 उच्च दबाव डाई कास्टिंग केस में है।
FAQ
