
Fundição por cera perdida: 355 MPa no suporte de aço 45
Um suporte de aço 45 sustenta 355 MPa de limite de escoamento porque a bossa de 25–30 mm é alimentada, a janela de têmpera e revenido é mantida e um corpo de prova é vazado junto com a peça. A face de montagem é outro problema: passo dos furos dentro de ±0,2 mm e face plana em 0,1 mm só sobrevivem quando o jateamento roda antes do corte final. A fundição por cera perdida dá forma ao bruto, e a ordem das etapas seguintes decide se o desenho é atendido.
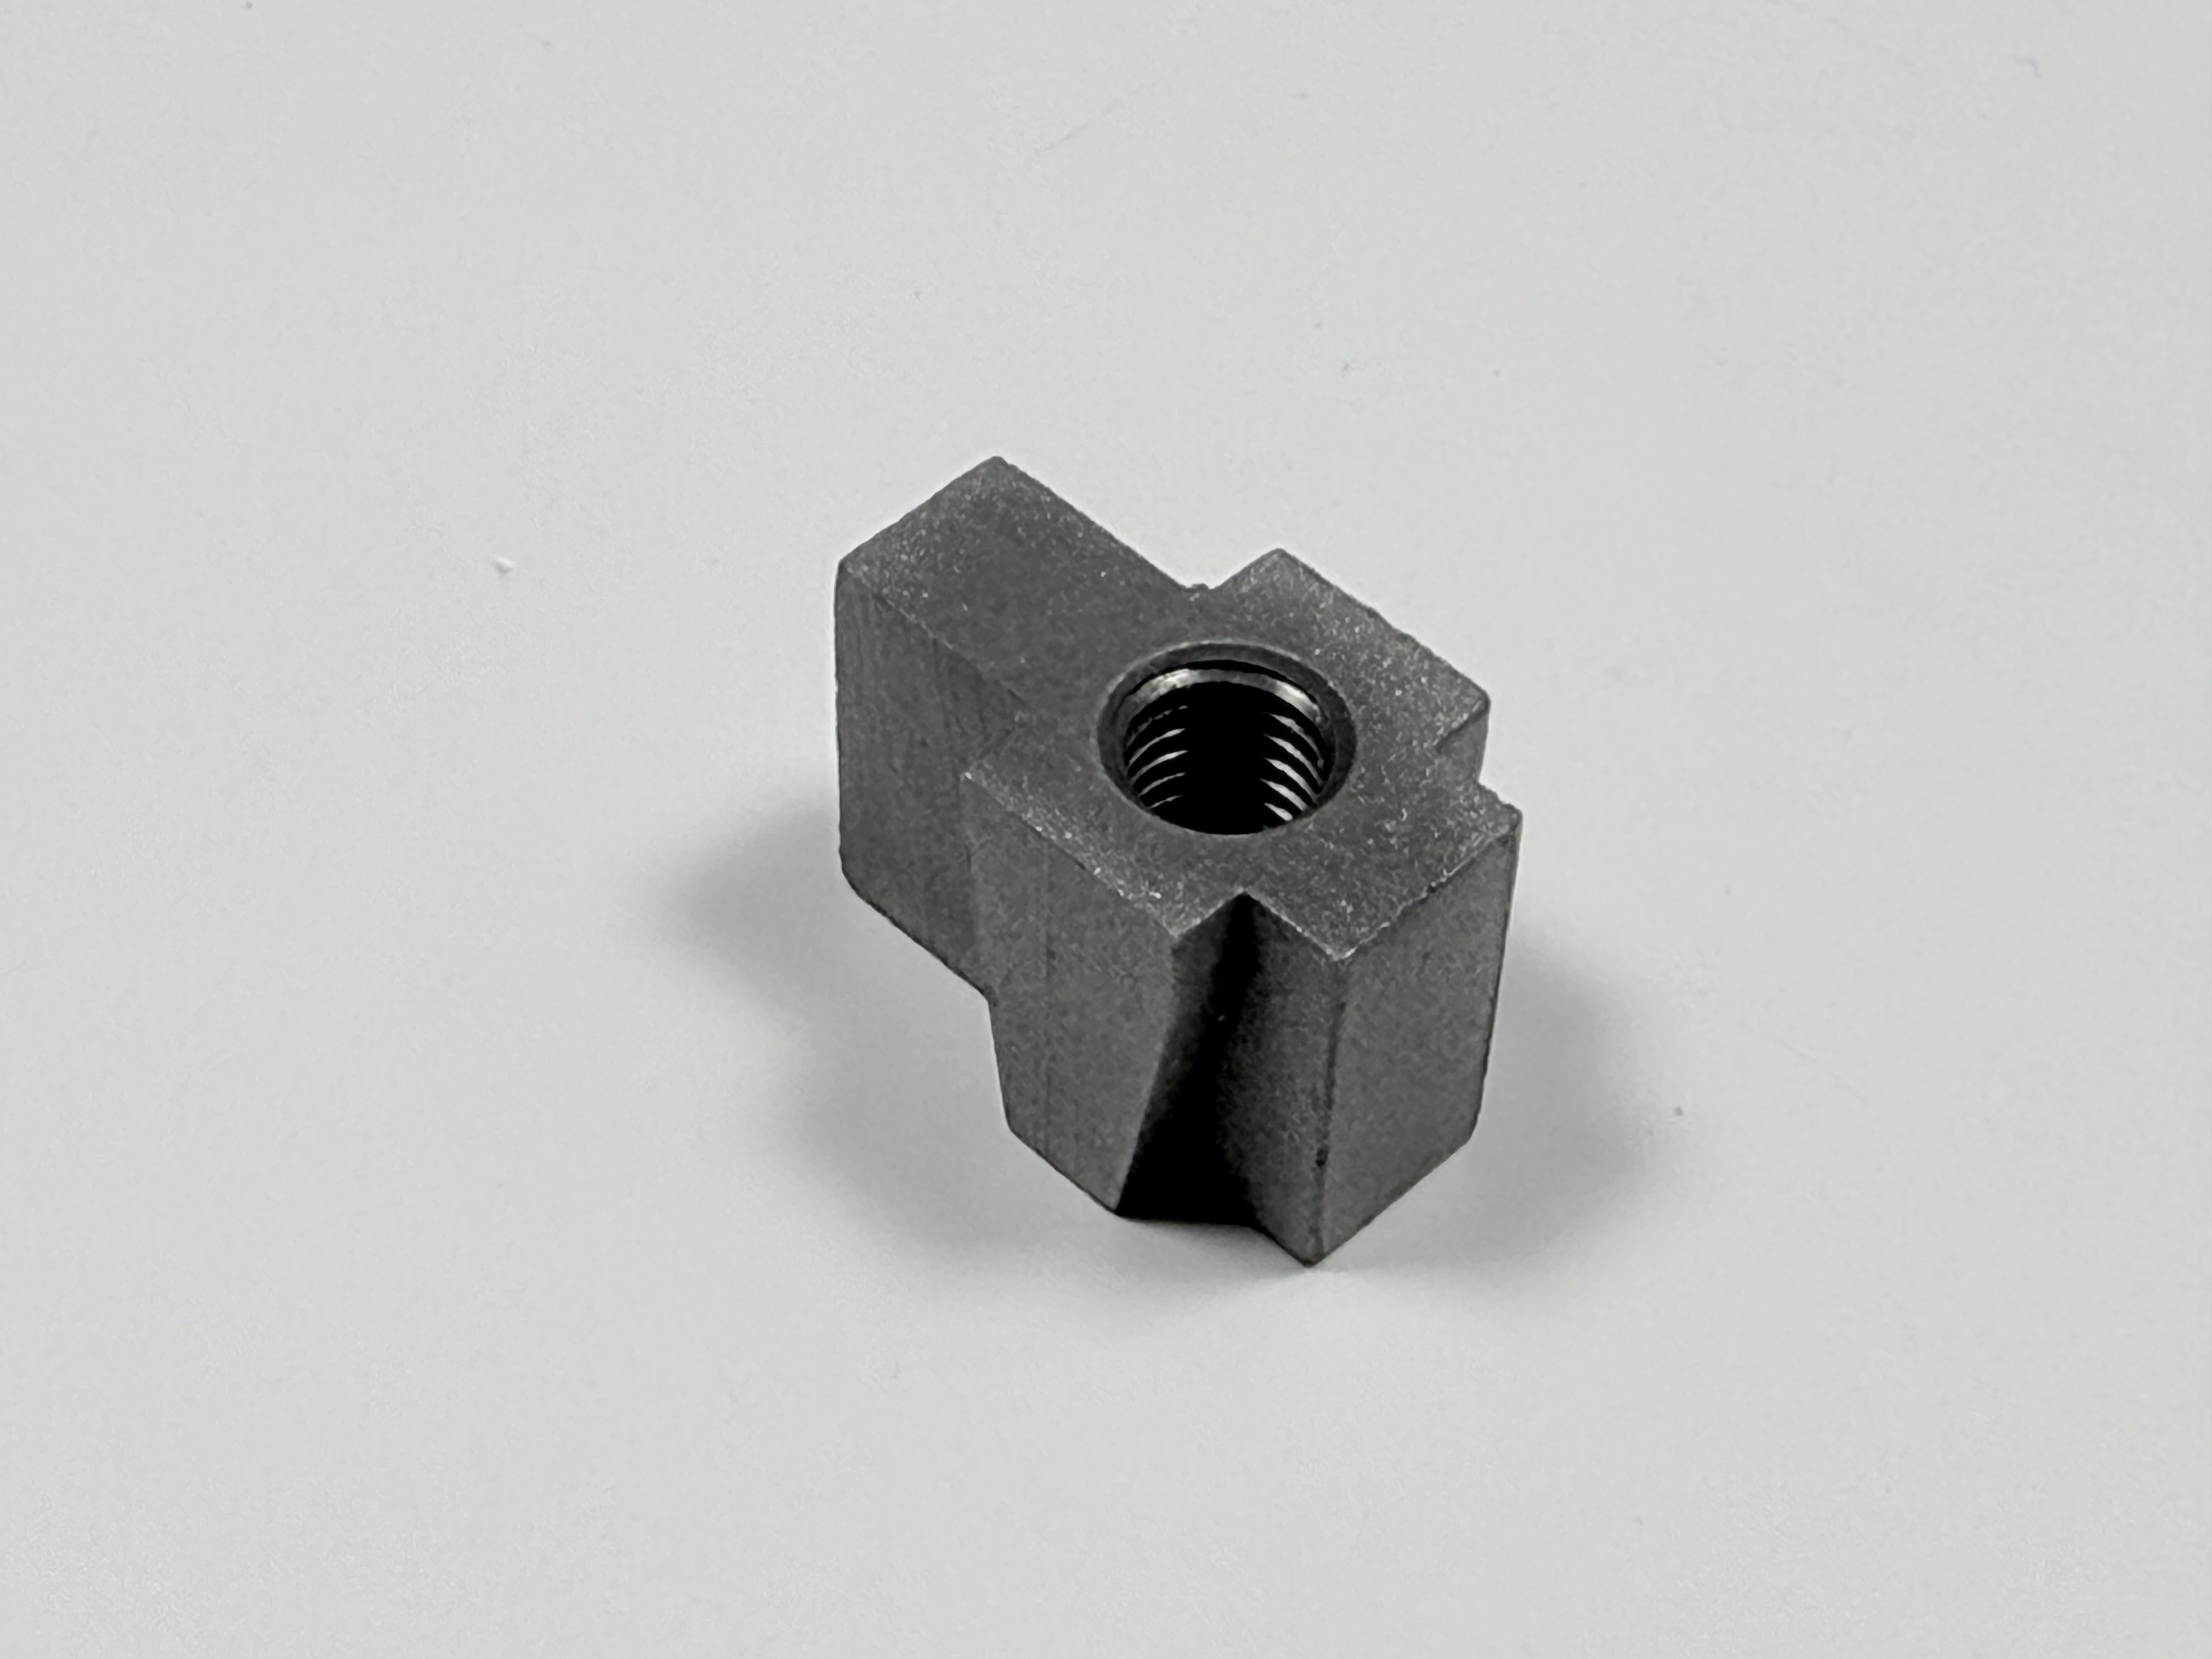
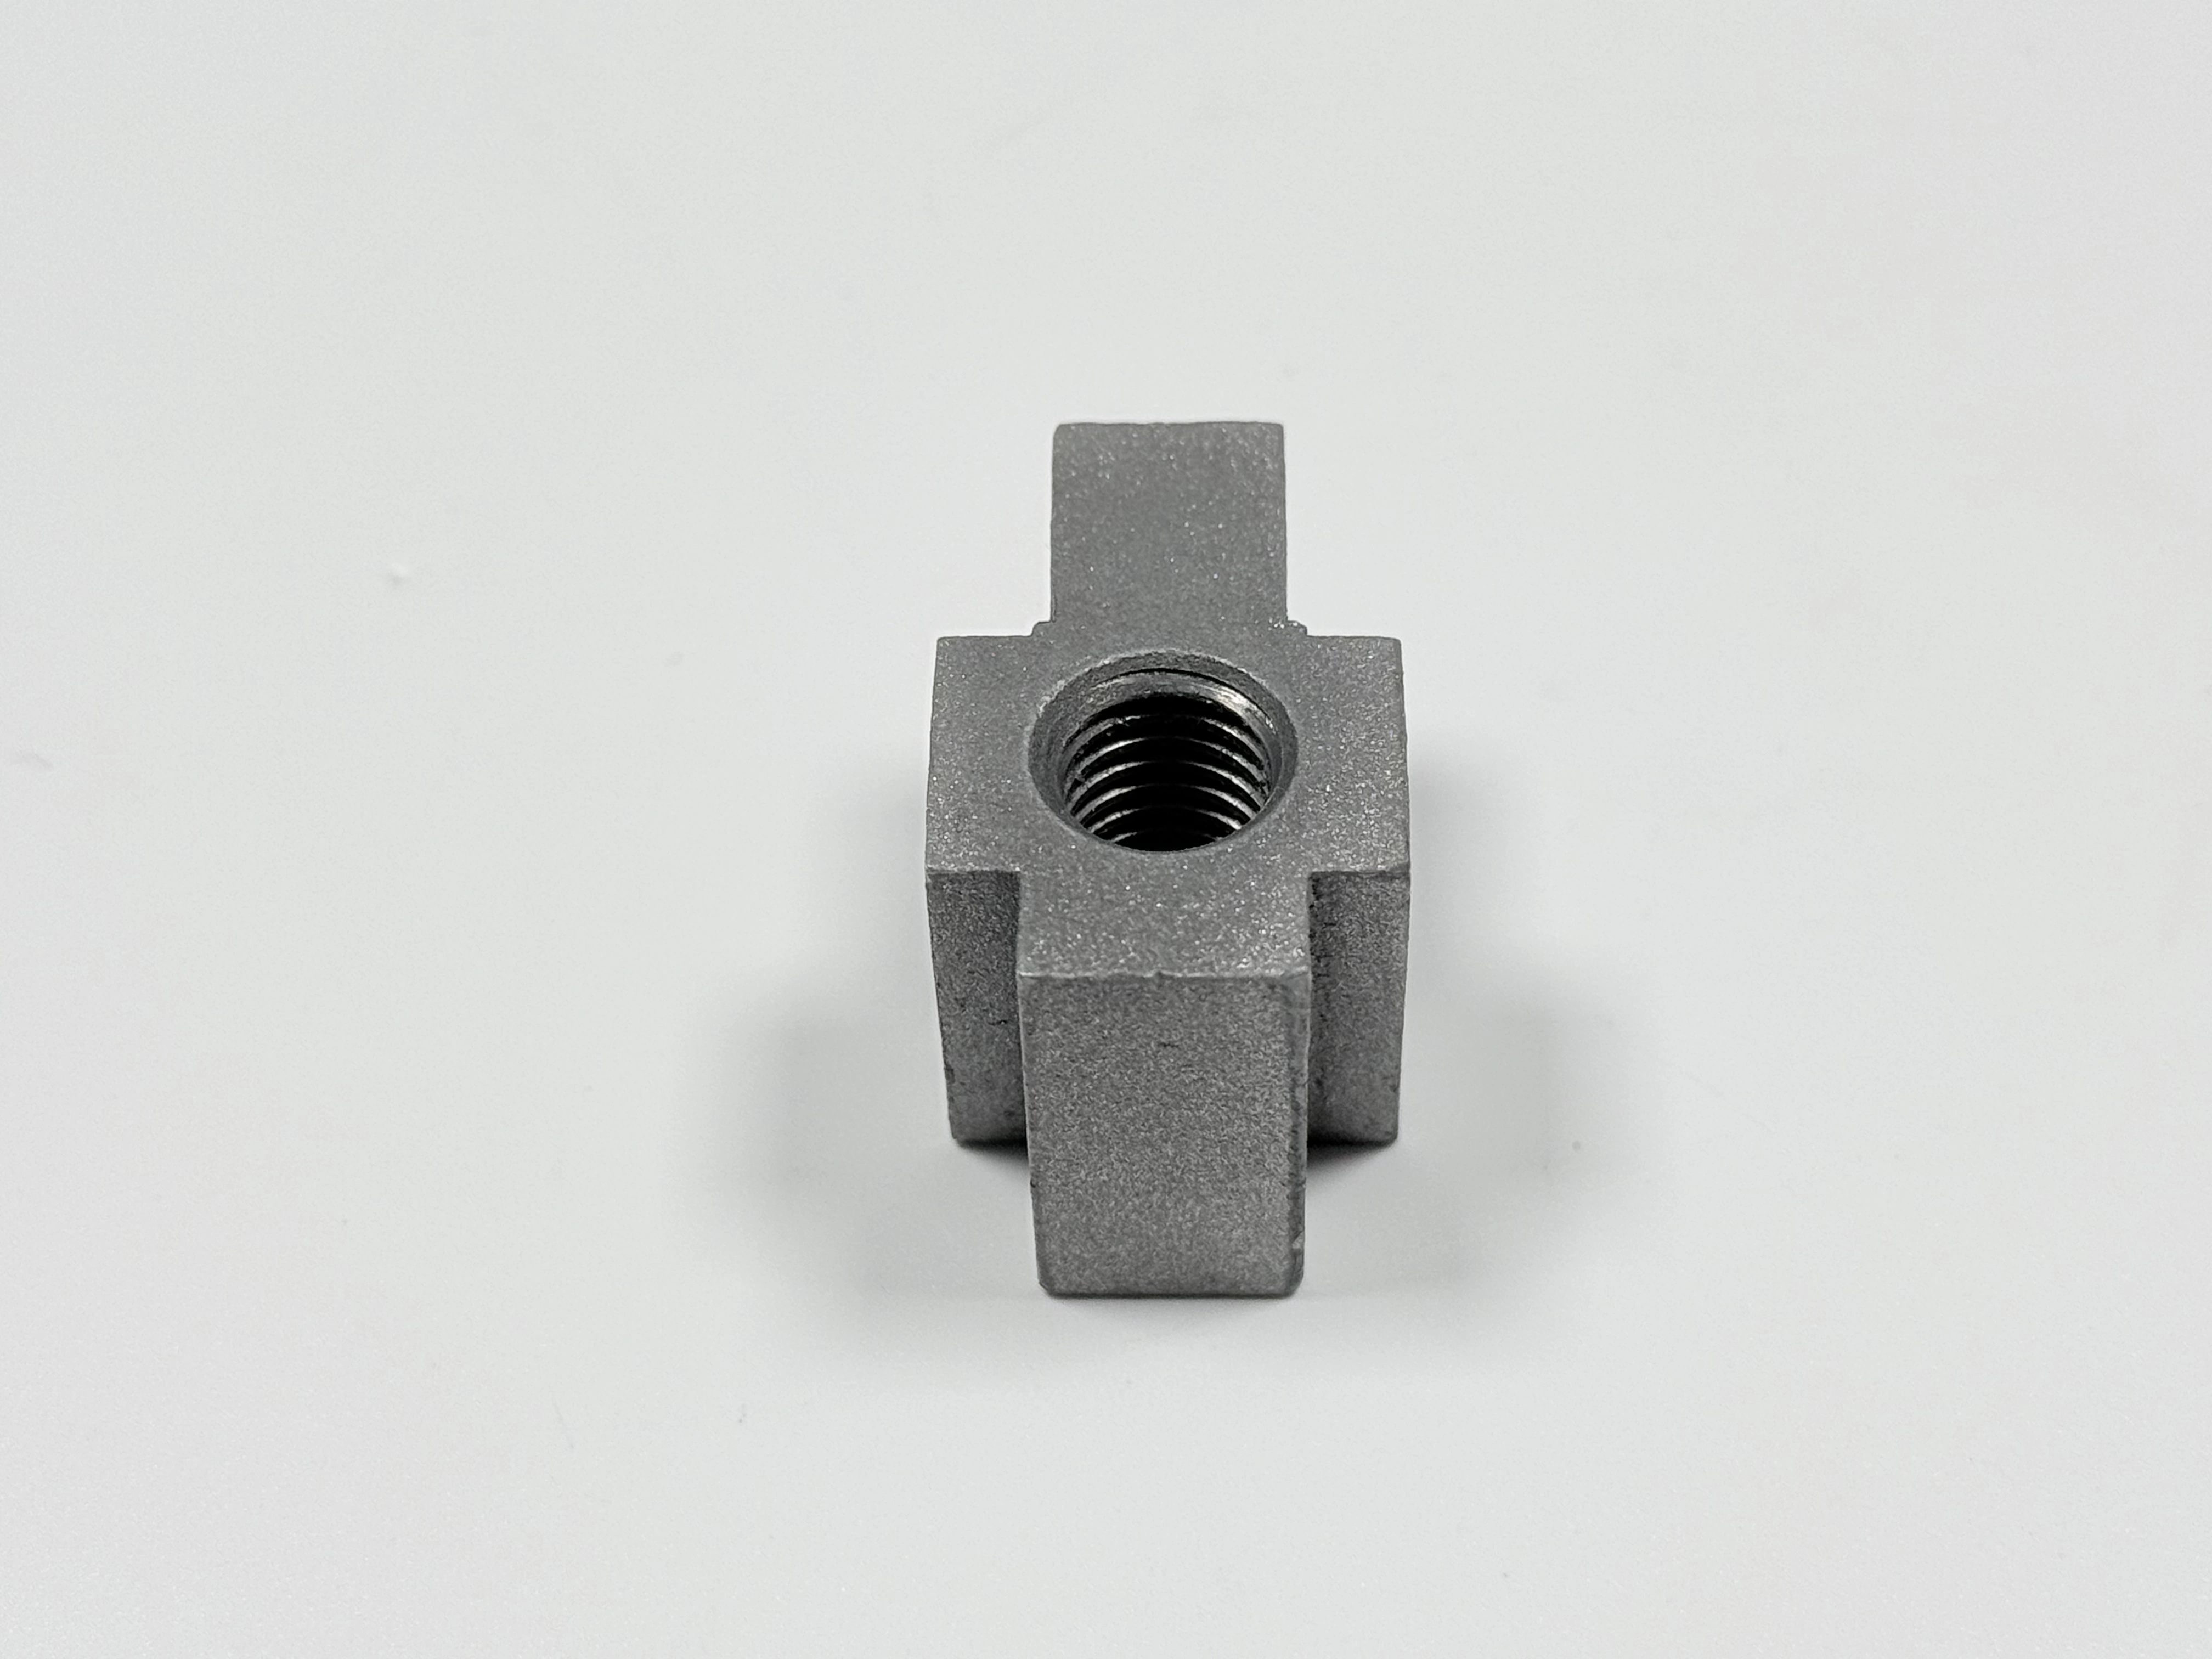
Três requisitos, uma sequência para sustentá-los
Três números do desenho pertencem a três etapas diferentes: 355 MPa de escoamento, um padrão de furos mantido em ±0,2 mm e 0,1 mm de planeza em toda a face de montagem. A fundição define a seção, o tratamento térmico define a resistência e a usinagem define os outros dois. Tire uma etapa da ordem e um número muda enquanto os outros se mantêm.
A resistência começa na seção. A bossa grossa solidifica por último, então um massalote precisa ficar líquido tempo suficiente para alimentá-la. A têmpera a 840–860 °C tem de levar essa seção pela faixa de transformação, e o revenido a 550–600 °C a leva a HB 220–250. Um corpo de prova vazado com a peça registra o que o forno fez com aquela corrida.
A Tabela 1 relaciona cada requisito com a etapa que o define e a verificação que o comprova.
Requisito | Meta | Definido em | Comprovado por |
|---|---|---|---|
Limite de escoamento | ≥355 MPa | Alimentação pelo massalote, têmpera a 840–860 °C, revenido a 550–600 °C | Corpo de prova vazado com a peça conforme a ASTM A370 |
Passo dos furos | ±0,2 mm | Dispositivo e programa depois do corte da face | CMM |
Planeza da face | 0,1 mm | Corte final a partir da referência usinada | CMM ou mesa de desempeno |
Parede e bossa | parede de 8–12 mm, bossa de 25–30 mm | Modelo e plano de massalotes | Verificação de seção no bruto |
Limpeza do jateamento | Sa 2,5 (ISO 8501-1) | Jateamento antes do corte final | Placa comparadora |
O que o desenho precisa fixar antes do modelo
A face de montagem é a referência, e o desenho precisa indicá-la antes de o modelo ser cortado. Uma face bruta carrega ângulo de desmoldagem, textura de areia e distorção do tratamento térmico, então não assenta plana numa estrutura nem serve de referência de medição. Marque a face que recebe corte, o sobremetal deixado nela e as tolerâncias medidas a partir dela.
Um desenho que nomeia aço 45 e uma meta de escoamento, mas deixa a referência para a oficina, produz peças diferentes em fornecedores diferentes. A indicação da referência, o sobremetal e o calibre pertencem à mesma folha do padrão de furos. A estratégia de referência para peças fundidas e usinadas começa nessa folha.
Molde de areia: 2–4 peças por caixa
O plano de molde prevê molde de areia, modelo de madeira ou de alumínio e 2–4 peças por caixa. Essa contagem decide como o custo do modelo é diluído e quantos suportes dividem um vazamento. Uma caixa de quatro peças também coloca quatro suportes na mesma corrida, então o corpo de prova vazado com a peça responde por todos eles.
O nome da rota e o plano de molde se leem juntos. Quando a RFQ diz fundição por cera perdida e o plano diz molde de areia, a oficina confirma qual rota roda antes de o modelo ser cortado.
Material do modelo e número de caixas entram como um item só na cotação da rota de fundição em areia.
A seção de 25–30 mm: onde os 355 MPa se decidem
A bossa de 25–30 mm solidifica por último e precisa de um massalote que fique líquido enquanto a seção puxa metal para dentro. Sem essa alimentação, a contração fica na bossa e a seção suporta menos carga do que o desenho supõe.
A velocidade de resfriamento é a outra metade. Uma seção grossa perde calor devagar no núcleo, então o centro pode não alcançar a faixa de transformação na têmpera. O revenido a 550–600 °C passa a atuar sobre uma estrutura mais mole, e o corpo fica abaixo de 355 MPa enquanto a barra ainda passa.
Cenário de engenharia hipotético: um suporte de 180×120×60 mm, de 1,8–2,5 kg, com bossa de 25–30 mm. Com o massalote, a dureza do corpo fica em HB 220–250; sem ele, a barra é aprovada e a bossa não. Os números são metas de desenho, não resultado de lote.
Mais espesso não é mais seguro. Cada milímetro extra atrasa o núcleo e pede um massalote maior, então a seção é uma decisão de carga antes de tudo.
Têmpera 840–860 °C, revenido 550–600 °C: uma janela só
A janela de têmpera é 840–860 °C, quente o bastante para levar carbono à solução sem crescer o grão. Abaixo dela, a austenita não se forma por completo e o revenido tem menos com que trabalhar.
O revenido a 550–600 °C anda junto com HB 220–250. Um revenido no fim baixo deixa a dureza acima de 250 e custa tenacidade; no fim alto, a dureza cai abaixo de 220 e o escoamento cai junto.
A dureza é a medida substituta do chão de fábrica. Um número dentro de HB 220–250 diz que a seção respondeu ao revenido, e não diz nada sobre o valor de tração. A barra ainda tem de ser tracionada conforme a ASTM A370.
A janela pressupõe uma corrida de aço 45 conforme a GB/T 699-2015 e as seções da tabela. Mude o grau ou a seção e a janela é definida outra vez; a escolha do material de fundição vem antes da folha de tratamento térmico.
Corpo de prova: vazado com a peça, ensaiado conforme a ASTM A370
O corpo de prova vazado com a peça sai da mesma panela do suporte e atravessa o mesmo tratamento térmico. O ensaio de tração conforme a ASTM A370 reporta limite de escoamento e resistência à tração daquela corrida.
A barra comprova o metal e o forno. Ela não comprova o núcleo de uma bossa de 25–30 mm, porque a barra é uma seção menor e esfria mais rápido. Uma barra aprovada e uma bossa mole podem sair do mesmo lote.
A posição da barra pertence à revisão do modelo, onde se fixa a seção que ela precisa representar. O ensaio de propriedades mecânicas cobre a tração e o relatório por trás dela.
Um registro de lote de exemplo mostra a diferença: a barra passou e o corpo não chegou a 355 MPa. A correção foi um massalote na seção grossa mais um ajuste no revenido. O massalote custou menos do que o retrabalho que evitou.
Dureza HB 220–250: a verificação no corpo e quatro portões
A dureza no corpo é a verificação que a barra não faz. Um valor dentro de HB 220–250 diz que a seção grossa pegou o revenido. Um valor fora diz que a seção ou o forno saíram da janela, e a barra pode continuar aprovada.
Fixe os pontos de medição no desenho. Uma leitura numa pastilha limpa perto do canal de entrada não é verificação do corpo, porque a bossa e a parede de 8–12 mm esfriam em ritmos diferentes. O número que vale sai da seção de 25–30 mm.
Quatro portões seguram a peça antes do embarque: resistência pelo corpo de prova vazado com a peça e pela dureza do corpo; dimensão por CMM ou mesa de desempeno; limpeza do jateamento por placa comparadora; e defeitos de superfície por partículas magnéticas ou líquido penetrante. Cada portão precisa do instrumento nomeado no desenho, ou um segundo inspetor não repete o resultado.
Jateamento Sa 2,5: uma decisão de medida antes da usinagem
O Sa 2,5 conforme a ISO 8501-1 descreve o quanto a superfície está limpa depois do jateamento, não o quanto ela é rugosa. O grau pede metal quase branco, com carepa e ferrugem removidas, julgado contra uma placa comparadora.
O jateamento retira metal junto com a carepa, e é por isso que ele roda antes do corte final. Jateie uma face acabada e as arestas do corte ficam arredondadas, as bordas dos furos se movem, e o passo tem de ser medido de novo. A Tabela 2 coloca as duas ordens lado a lado.
Ordem | O que preserva | O que custa | Onde falha |
|---|---|---|---|
Jatear e depois cortar a face | Passo e planeza são cortados depois da última etapa que retira metal | Uma fixação extra e mascaramento | Dano ao mascaramento num furo acabado |
Cortar a face e depois jatear | Uma face limpa antes do jateamento | Um segundo corte na referência e nova conferência do passo | Arestas arredondadas e um passo que se moveu |
O mascaramento segue a mesma lógica. Todo furo ou face já cortado fica coberto durante o jateamento, e a face de montagem é cortada depois, então o jateamento nunca toca a referência. A etapa de jateamento é liberada contra uma placa comparadora, e a especificação de jateamento para peças fundidas parte desse grau.
Planeza 0,1: a referência usinada
Planeza de 0,1 mm é cortada, não fundida. O bruto chega com ângulo de desmoldagem e com distorção do tratamento térmico. O sobremetal deixado na face tem de cobrir os dois antes de o corte final limpar a face inteira.
Se o sobremetal faltar, a fresa limpa um canto e a peça balança no resto. A leitura reprova mesmo que a máquina tenha mantido a própria tolerância. A Figura 2 mostra a face acabada sobre uma mesa de desempeno, que é a verificação que importa.
A distorção é a variável que consome o sobremetal. Um suporte que empena na têmpera pode perder a maior parte da folga antes de chegar à fresadora. O desenho carrega sobremetal para isso, e o plano de usinagem de peças fundidas parte da condição do bruto.
Um buraco de areia sob a face é o outro risco. Se o corte encontrar um, a face se abre, então o bruto é verificado antes do corte e o refugo é pego antes de as horas de usinagem entrarem.
Passo dos furos ±0,2: dispositivo, não furadeira manual
Passo dos furos de ±0,2 mm em toda a face de montagem vem de um dispositivo e de um programa. Os furos são broqueados depois do corte da face, a partir da mesma referência, então o passo e a planeza dividem uma referência só.
Um furo feito com furadeira manual cai onde está a marca de punção, e a marca fica onde a traçagem permitiu. Ao longo do padrão o erro soma, e a estrutura correspondente decide se a peça monta.
Confira o passo numa CMM com a peça fixada como ela será parafusada. Um suporte sem fixação pode relaxar entre a máquina e o calibre, e a leitura se move junto. A usinagem CNC da face e dos furos pertence a uma única fixação por esse motivo.
Se a estrutura correspondente tiver furos oblongos, o passo pode ser mais folgado que ±0,2 mm. Isso é uma decisão de desenho, e tem de ser tomada antes de o dispositivo ser construído.
Passivação: só se o desenho disser
O aço-carbono não se passiva como o aço inoxidável. As três palavras dos desenhos, passivação, fosfatização e oxidação negra, nomeiam três processos com três critérios de aceitação, e um suporte de aço 45 costuma levar um dos dois últimos.
A indicação de superfície diz passivação pendente do desenho do cliente, e esse é o estado correto a manter. A última etapa não pode começar antes de o desenho nomear um processo e uma norma. Caso contrário, a oficina adivinha e o plano de inspeção não tem contra o que conferir.
Coloque uma palavra no pedido de compra, não três. Um pedido que diz tratamento de superfície deixa o processo em aberto. Dois lotes podem chegar com acabamentos diferentes, os dois aceitáveis a olho e nenhum deles conforme o desenho.
As opções de acabamento superficial fazem coisas diferentes numa face de aço, e a indicação decide qual roda. Um caso de fornecimento de fundição de metais no mesmo site mostra como uma indicação de acabamento conduz o registro de lote.
FAQ
