
Luneta de Zamak fundida: 1,8 mm de parede e 0,05 mm de circularidade
Um anel de luneta pode ser fundido sob pressão em Zamak 5, polido, torneado e revestido, e mesmo assim entrar na caixa com 200–600 N. Três números fazem isso funcionar: a parede de 1,8 mm, a circularidade de 0,05 mm e o revestimento de 18–27 µm, tratados por essa ordem. A ordem é o processo, e o processo é a base de um orçamento.
O anel prensa sobre o cristal e entra na abertura da caixa, por isso é uma peça de ajuste antes de ser uma peça cosmética. Ø35,0 mm de diâmetro exterior, Ø32,0 mm de furo, 1,8±0,05 mm de altura e 4,5±0,5 g de metal são os números que a fundição sob pressão tem de entregar antes de começar qualquer polimento.
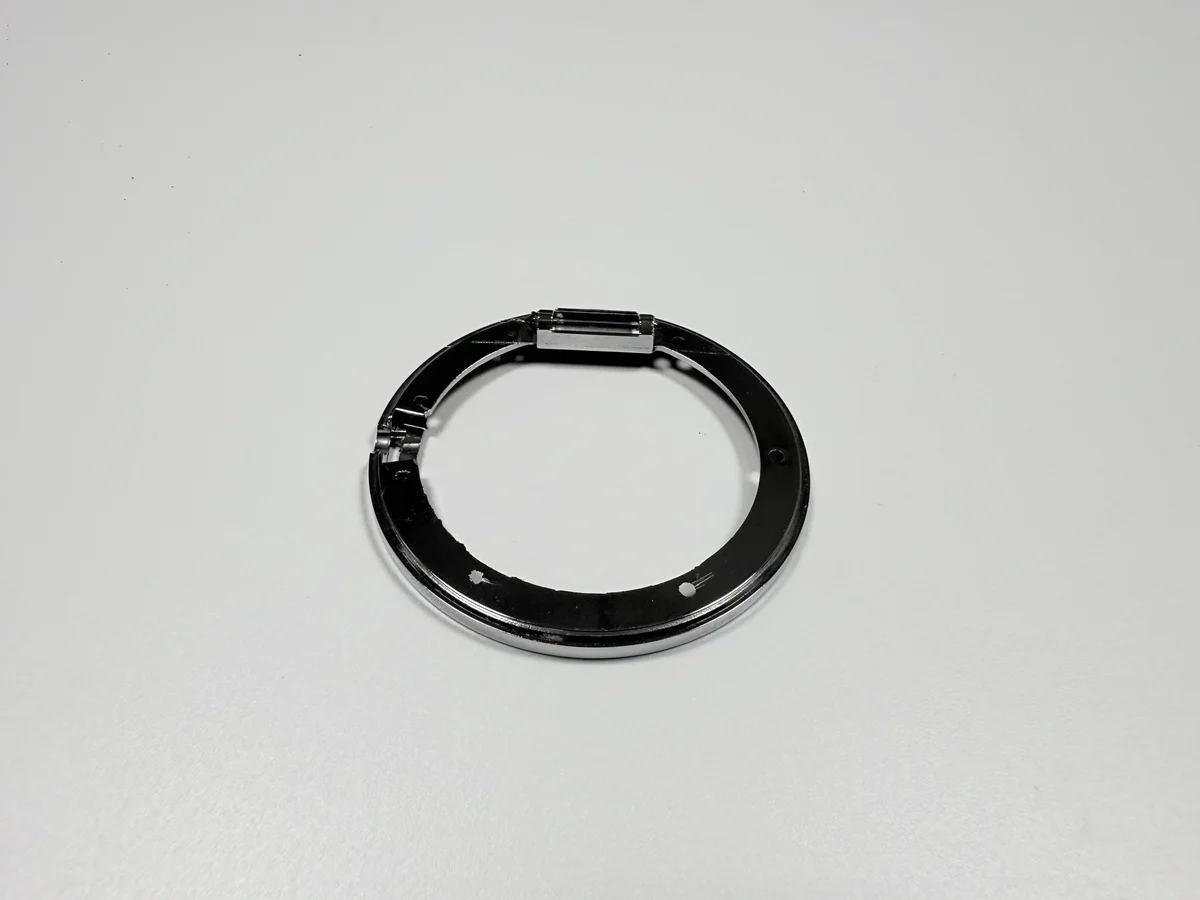
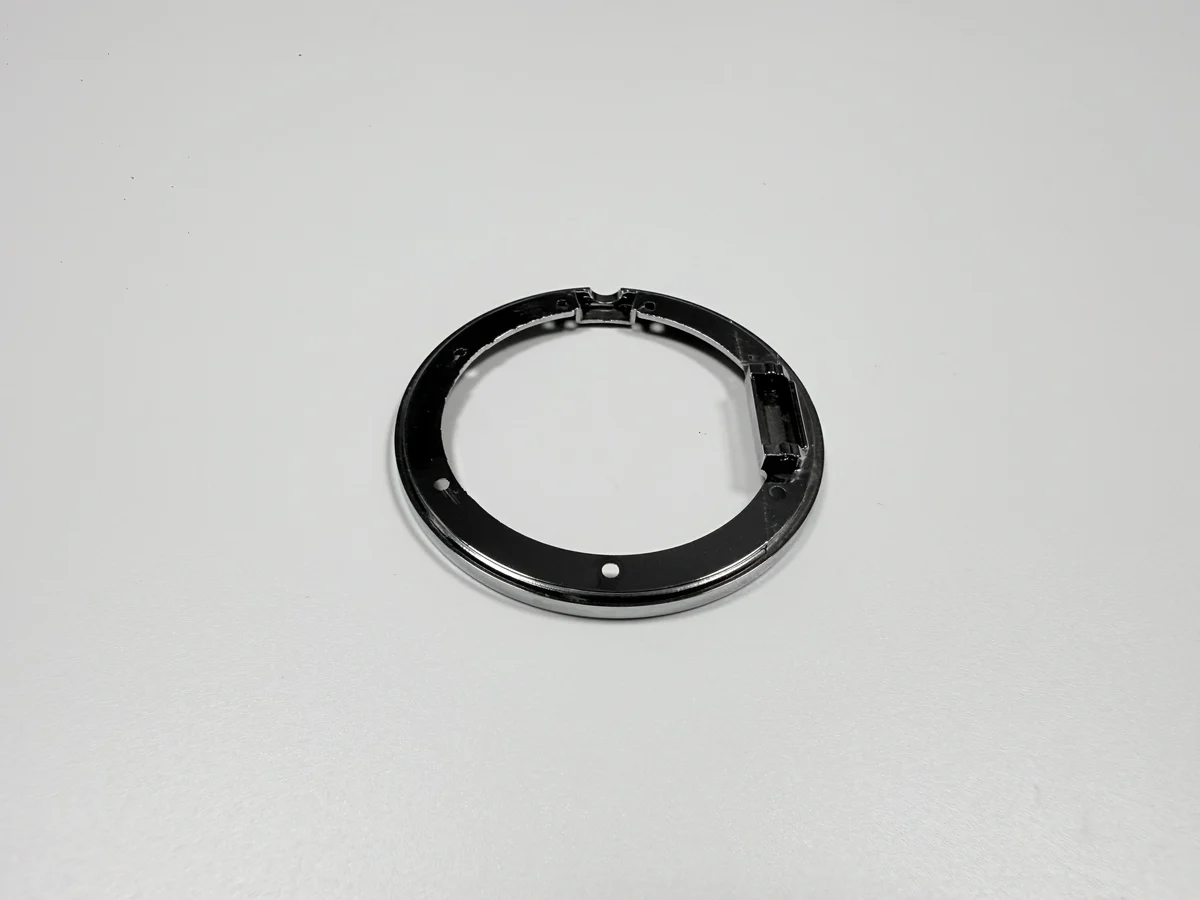
O que substitui a fundição sob pressão de um anel de Ø35 mm?
Substitui um anel de inox torneado a partir de barra, e a substituição não é só uma questão de preço; a rota de acabamento por trás está descrita nas opções de acabamento superficial. Um anel torneado parte de barra maciça, retira a maior parte como apara e carrega o peso da barra na peça acabada; um anel fundido chega quase à forma final e pesa 4,5 g.
A troca é superfície e tolerância. A fundição entrega a forma do anel, o degrau e o perfil exterior num só golpe, e deixa à torneagem as características que levam tolerância. O que não entrega é uma face polida ou um furo controlado, por isso a rota tem sempre uma etapa de usinagem depois do molde.
Para uma luneta decorativa a troca compensa. Para um anel que leva impacto ou precisa de um aspeto de inox escovado, não compensa, e a rota seguinte é o torneamento ou a estampagem, não a fundição.
Porquê um molde de seis cavidades e não um anel usinado?
Porque o anel é pequeno e o volume é que conta. Um molde de seis cavidades, com cunhos em 8407, ataque em anel e extravasores em volta do diâmetro exterior, é projetado para 400 000 golpes como meta, e cada golpe entrega seis anéis.
O custo do molde é fixo e o custo do golpe não é. A rota faz sentido quando o pedido é grande o bastante para diluir o molde. Em algumas centenas de peças, a parte do molde por anel domina o preço, e um anel usinado pode sair mais barato apesar da apara.
Seis cavidades também multiplicam um erro: um ataque no lugar errado custa seis vezes mais a corrigir.
Que quatro interfaces o anel tem de segurar?
Quatro: o degrau que prensa sobre o cristal, o diâmetro que assenta na abertura da caixa, a face visível e a face do degrau que fixa a referência. Cada uma é cortada ou medida contra uma característica diferente, e as quatro partilham um eixo.
A referência é a face do degrau interior, e o anel mede-se a partir dela. Mude a referência para a parede exterior e todas as leituras passam a seguir a fixação, porque a parede exterior é a superfície que o mandril toca.
As quatro interfaces explicam também a lista de tolerâncias. O furo leva +0,05/0 mm porque prensa sobre o cristal; o diâmetro exterior leva ±0,1 mm porque assenta na caixa; a altura leva ±0,05 mm porque a cadeia de montagem fecha sobre ela.
| Interface | Característica | Meta | Verificação |
|---|---|---|---|
| Ajuste no cristal | Degrau interior | Ø32,0 mm, +0,05/0 mm | Calibrador de interiores |
| Ajuste na caixa | Diâmetro exterior | Ø35,0±0,1 mm | Micrómetro |
| Altura de montagem | Altura | 1,8±0,05 mm | Micrómetro |
| Referência | Face do degrau interior | Plana dentro de 0,03 mm | Mesa de granito e lâmina |
Que cotas do desenho ficam antes do revestimento?
Todas as cotas que o revestimento altera: o furo, a face interior e o exterior. O revestimento acrescenta 18–27 µm por face, o que dá 0,036–0,054 mm num diâmetro, e isso é mais largo do que toda a faixa de interferência de 0,02–0,05 mm.
Um desenho que só lista cotas acabadas deixa a máquina adivinhar a margem. Dois fornecedores adivinham de forma diferente, e a diferença aparece na prensa, não no calibrador.
A forma que funciona é ter os dois números na mesma folha: a cota antes do banho com a sua tolerância, o revestimento por camada e a cota acabada que o cliente mede.
Quanto tira o polimento antes do degrau de 0,03 mm?
O suficiente para contar. Nesta rota o polimento vem antes do passe de torneagem, por isso o disco tira metal das faces que vão ser cortadas depois, e a margem de 0,03 mm para a planicidade gasta-se antes de o degrau estar acabado.
A remoção não é uniforme: um anel é polido à mão ou em tambor, e a borda exterior vê mais disco do que o degrau interior.
É por isso que o degrau é cortado depois do polimento e não antes. Cortar primeiro e polir depois punha o disco sobre o degrau acabado, e nenhum cuidado mantém uma face de 0,03 mm plana debaixo de um disco de polir.
Que faces são torneadas depois do polimento?
O furo, o degrau e o diâmetro exterior, numa só fixação. São as faces que levam tolerância, e cortá-las depois do polimento é o que repõe o círculo que o disco desfez.
A face visível não é torneada. Mantém o polimento, que é a razão de a polir primeiro; as faces usinadas ficam dentro da montagem ou contra a caixa, onde um acabamento torneado é aceitável.
Essa separação tem de ser acordada antes do orçamento, porque fixa que faces são cosméticas e que faces são funcionais. Um fornecedor que torneia a face visível entrega um anel que mede bem e parece mal.
Como se segura 0,05 mm de circularidade numa só fixação?
Cortando o furo e o diâmetro exterior contra um só eixo, numa única fixação, com um método de aperto que não deforme uma parede de 1,8 mm. O círculo é gerado pela máquina, não copiado da fundição.
Quem decide o resultado é o aperto. Três garras num anel fino dobram-no num triângulo, a ferramenta corta um círculo no corpo dobrado e o anel volta atrás quando as garras abrem; o erro repete-se com a posição das garras.
O controlo é mecânico: menos força de aperto, um anel de suporte ou um passe de acabamento que tira os últimos centésimos sem acrescentar carga. A medição decide então se o anel está redondo no dispositivo ou apenas no mandril.
Como sobrevive o ajuste prensado a 18–27 µm de revestimento?
Definindo a interferência na peça revestida e cortando o furo na cota anterior ao banho. A camada cresce para dentro no furo e para fora no diâmetro, e o ajuste previsto em 0,02–0,05 mm é consumido dos dois lados.
A força de prensagem é a aceitação. Um ensaio de prensagem com a caixa de acoplamento, lido em 200–600 N, prova que o anel revestido ainda entra e ainda segura. Um anel que cai sozinho ou pede martelo está fora da faixa mesmo que o calibrador o tenha aprovado.
O ensaio pertence ao relatório de primeira peça, com a caixa em que foi prensado. A força depende das duas peças. Um anel verificado contra uma caixa desgastada passa com um número que não significa nada para o lote seguinte.
Que três ensaios liberam um anel revestido?
Adesão, corrosão e aspeto: choque térmico ASTM B571 sem bolha, névoa salina ASTM B117 durante 240 h e CASS ASTM B368 durante 48 h a grau 9 ou melhor. A cor acrescenta ΔE ≤1 contra a amostra do cliente.
As camadas de revestimento e os seus defeitos estão descritos nas notas sobre galvanoplastia. Os três ensaios respondem a perguntas diferentes. O choque térmico encontra um revestimento que não aderiu, a névoa salina encontra porosidade que chega à superfície e o CASS comprime os dois em dois dias.
Cada ensaio é uma linha do orçamento e um lugar no plano. Um orçamento que lista névoa salina e salta o choque térmico não orçamentou o ensaio que encontra a bolha antes do cliente.
| Ensaio | Norma | Aceitação | O que encontra |
|---|---|---|---|
| Choque térmico | ASTM B571 | Sem bolha | Adesão fraca, solução retida |
| Névoa salina | ASTM B117 | 240 h, sem corrosão do metal base | Porosidade que chega à superfície |
| CASS | ASTM B368 | 48 h, grau 9 ou melhor | Corrosão e aspeto em conjunto |
| Cor | Amostra do cliente | ΔE ≤1 | Deriva da espessura de crómio |
Como se usa a força de prensagem como critério de aceitação?
Como uma faixa, lida numa prensa, com a caixa de acoplamento. Abaixo de 200 N o anel fica solto ao ponto de levantar ou rodar; acima de 600 N o anel deforma-se ou a camada fendilha, e as duas falhas são invisíveis numa inspeção visual.
A força repete-se de uma maneira que o tato não repete: dois operadores podem discordar sobre uma prensagem, mas não sobre uma leitura.
O critério precisa da caixa tanto como do anel, e precisa da mesma caixa em cada lote. Um ensaio com outra caixa mede outro ajuste, e o número deixa de ser uma comparação.
Quando deve o anel de luneta ser usinado em inox?
Quando o anel tem de resistir a um risco, a um mergulho ou a uma abrasão longa, ou quando a parede teria de descer abaixo de 1,5 mm. O Zamak 5 com Cu/Ni/Cr é um acabamento decorativo sobre um metal macio, e o crómio tem apenas 0,1–0,3 µm de espessura.
As rotas alternativas são honestas quanto aos custos. O torneamento em inox é mais pesado e mais lento, mas aguenta impacto, como no caso do mealheiro; o zinco pintado é mais barato, mas perde o revestimento de 18–27 µm e a sua resistência ao desgaste.
A escolha pertence ao momento antes de o molde ser cortado, porque o molde é o custo fixo da rota do zinco.
O que contém o orçamento de um anel de luneta?
Quatro linhas: amortização do molde, fundição e corte dos ataques, polimento e torneamento, e revestimento com o ensaio de ajuste. O metal é a linha mais pequena, e é por isso que um orçamento feito sobre o peso está errado para um anel de 4,5 g.
As linhas escalam de forma diferente. O molde escala com a quantidade do pedido, a fundição com os golpes e o refugo, o polimento e o torneamento com as montagens, o revestimento com a densidade do bastidor e o número de camadas, e o ensaio com o número de cores e de lotes de caixas.
Peça a montagem de torneagem e o passe de polimento pelo nome; essas duas linhas decidem se o anel ainda mede 0,05 mm de circularidade depois do revestimento.
Perguntas frequentes
