
Cofrinho de metal private label: fundição Zamak e PVD
Em presentes de metal private label, um programa de cofrinho se sustenta ou cai em duas coisas: a junta continua fechada e a cor ainda bate com o padrão aprovado uma temporada depois. Uma marca de presentes chega com arte, uma janela de varejo e uma primeira rodada de amostras de fundição por injeção de zinco. O que decide a reposição é mais sem graça: um código por cor, um registro de lote de quatro campos e uma lista curta de pedidos que a fábrica recusa.
Cor e ritmo de reposição
Toda família de cor ganha um código antes de a primeira amostra sair. Cinco famílias de cor cobrem a maior parte das linhas de presente: dourado, champagne, rose, preto e gunmetal. O código, não o nome da cor, é o que a marca usa para liberar a produção, porque “champagne” de dois compradores significa duas amostras diferentes. O padrão aprovado é uma peça física, assinada e datada, e fica com o revestidor entre temporadas.
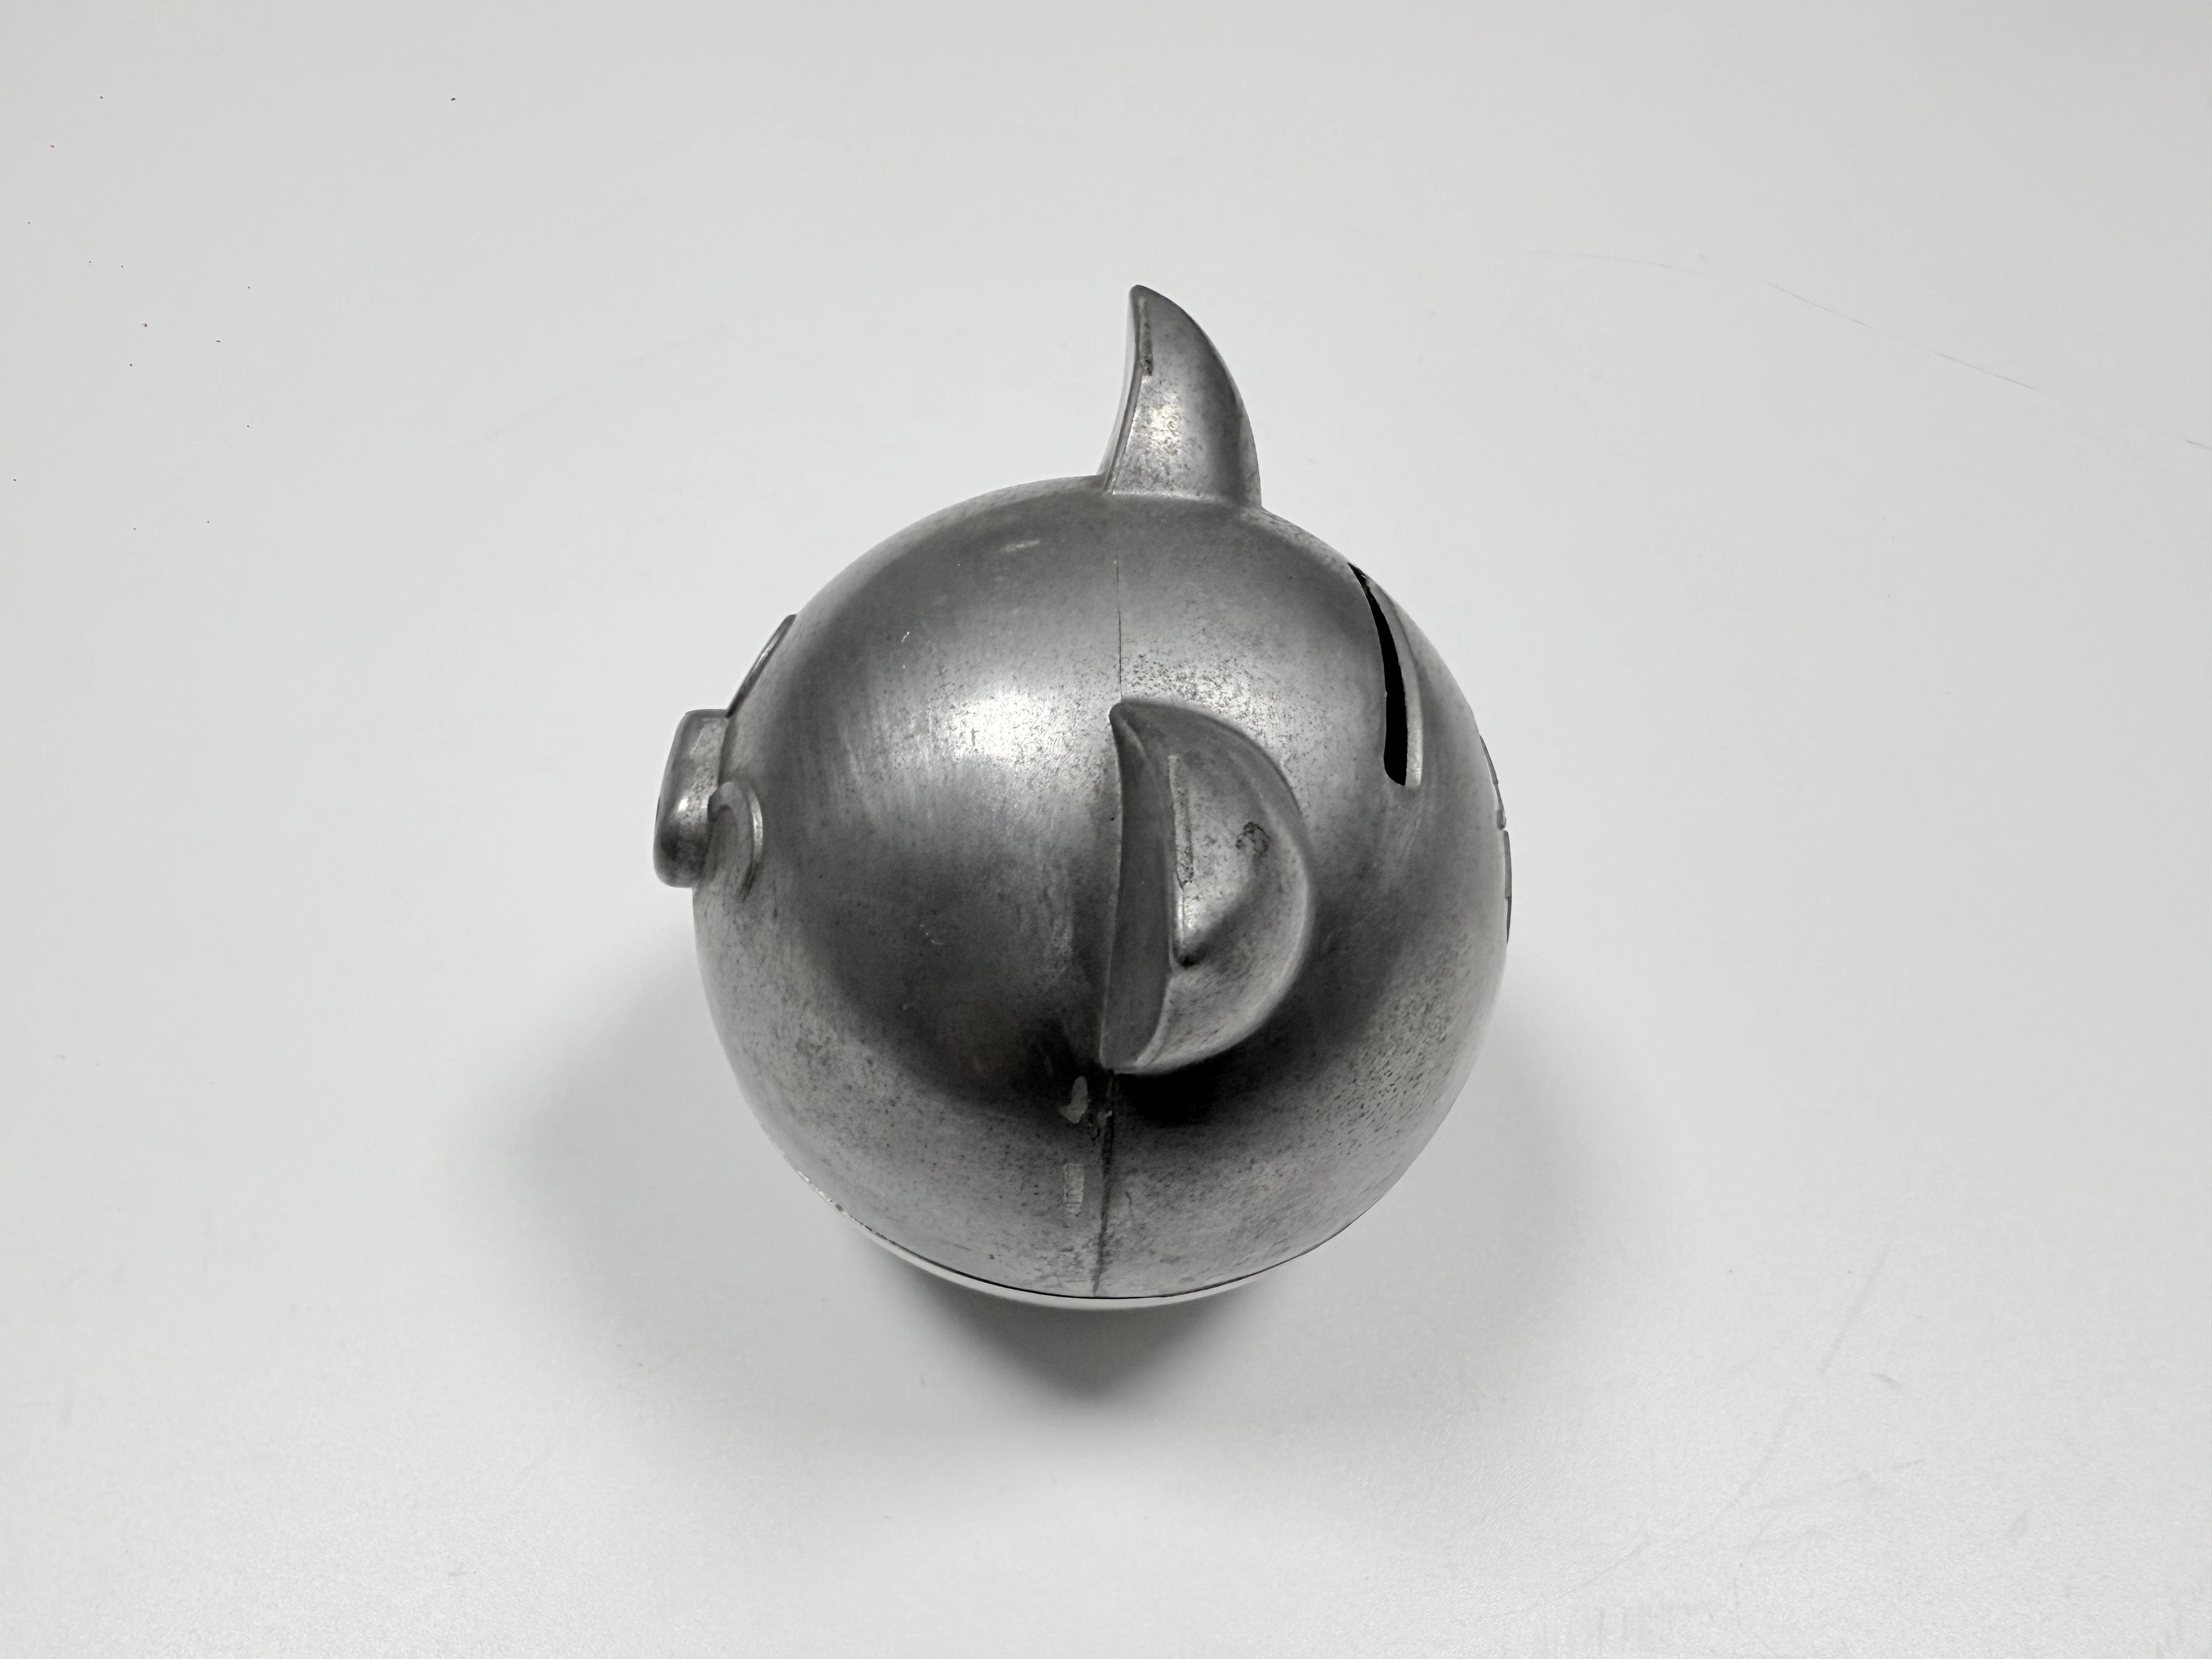
As reposições seguem a temporada, não o mês do calendário, então uma marca que libera duas vezes por ano tem uma primeira peça conferida contra o padrão antes de qualquer um dos lotes rodar. A primeira peça é uma unidade do gabarito, revestida com a carga de produção e comparada na cabine. Um filme de 0,5–3 µm é fino o bastante para uma deriva da cabine aparecer na superfície em vez de se esconder no revestimento. Se a primeira peça derivar, a corrida para ali.
O incidente de cor na borda do gabarito
Peças na borda do gabarito ficam mais perto do alvo, então recebem mais deposição e saem mais claras que as peças do meio. O desvio é pequeno o bastante para passar num olhar de chão de fábrica e grande o bastante para reprovar numa cabine. Um mesmo lote pode ter as duas leituras, e a marca vê isso como um embarque bicolor.
Dois controles saíram desse lote. As posições no gabarito giram entre corridas, para nenhuma peça ficar na borda duas vezes seguidas, e peças testemunho ocupam as posições externas. O mascaramento nas faces de montagem mantém o filme fora da junta, e é por isso que as carcaças no gabarito da foto carregam fita antes de o revestimento PVD começar.
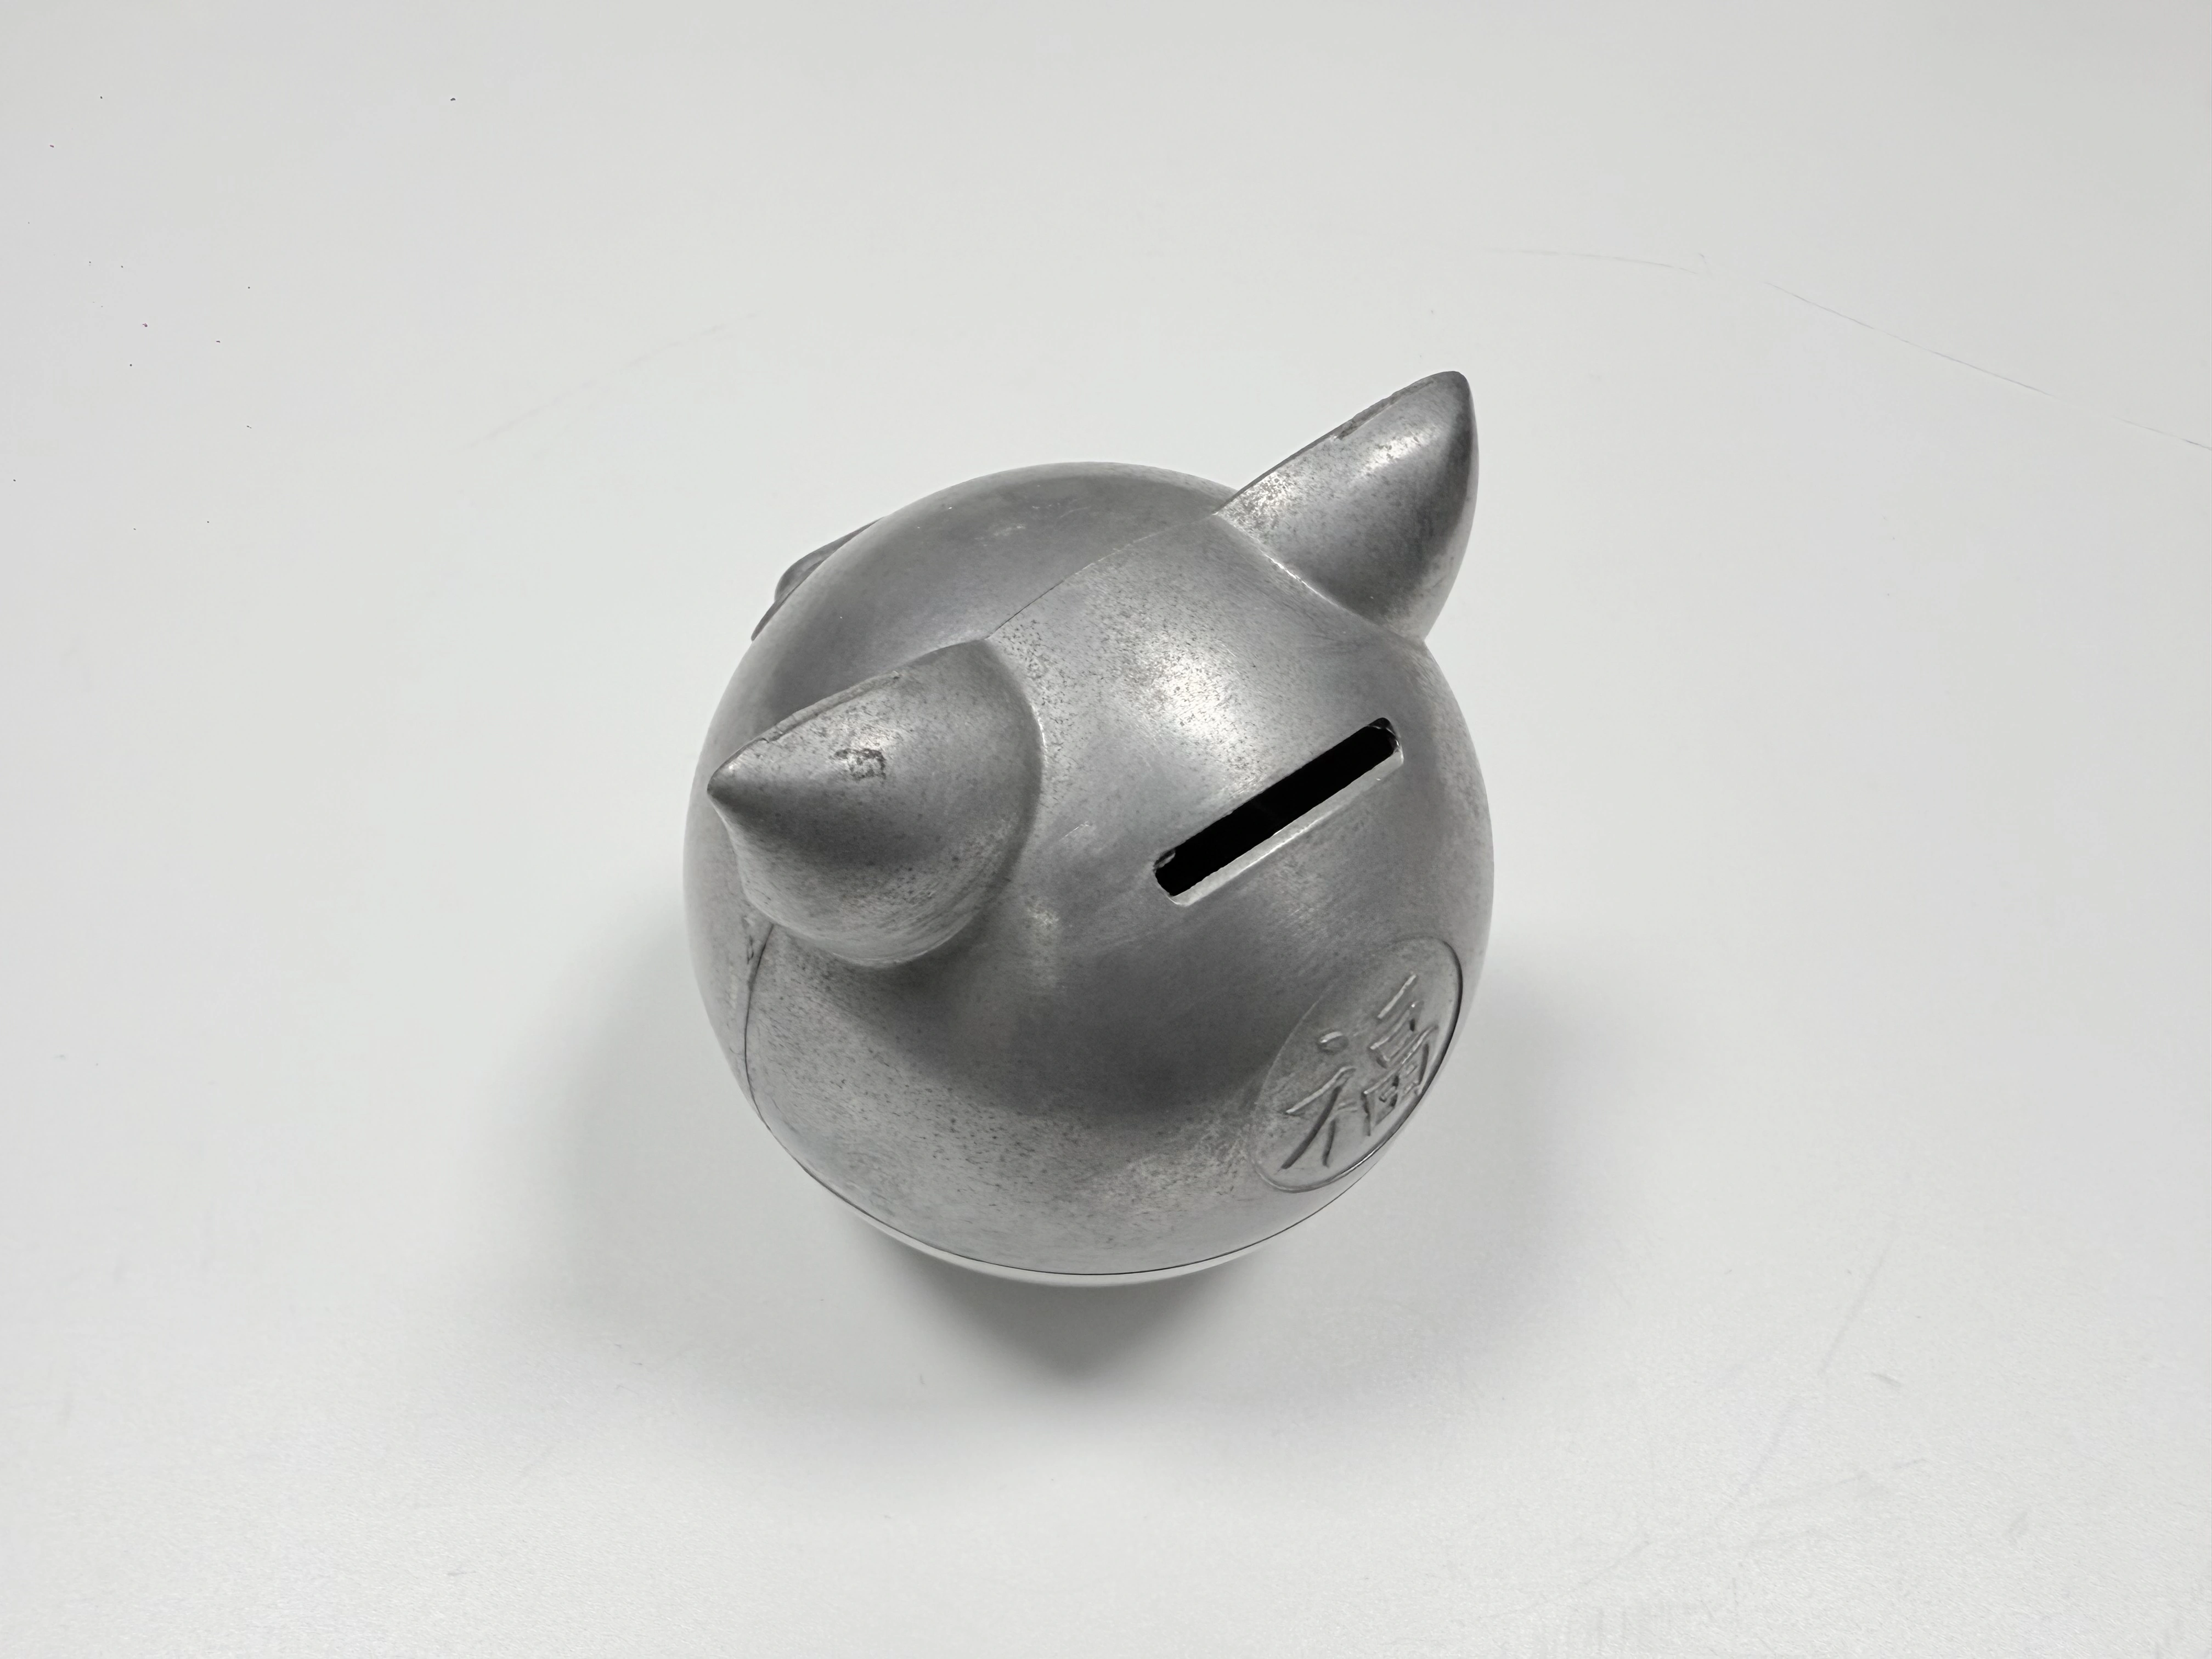
Todo lote de troca de cor guarda um registro de verificação de cor em D65. A folha nomeia o código do padrão, a cabine, a leitura e as iniciais de quem assinou. Os contatos da marca pedem essa página mais vezes do que um certificado, porque ela nomeia o lote que derivou.
Registro de lote em quatro campos
Um registro de lote que ninguém mais consegue ler não é registro. Quatro campos carregam o programa inteiro, cada um com um responsável nomeado e uma assinatura. A leitura da junta usa calibrador de 0,05 mm, e essa folga é dezenas de vezes o filme de 0,5–3 µm; é por isso que o mascaramento, e não o revestimento, protege a junta.
Campo | Lançamento | Unidade ou código | Assinado por |
|---|---|---|---|
Lote | Lote de fundição mais corrida de revestimento | número de lote | Planejador de produção |
Código de cor | Código do padrão aprovado | código | Contato da marca |
Verificação D65 | Aprovado ou retido contra o padrão | aprovado ou retido | Operador da cabine |
Junta | Leitura de calibrador de 0,05 mm na linha de partição | mm | Líder de montagem |
A aceitação do revestimento fica ao lado desses registros: aderência pela ASTM D3359 em 4B–5B, e névoa salina neutra pela ASTM B117 por 48 h. O Zamak 5 conforme a ASTM B86 é o substrato em que esses limites foram fixados. Os dois ensaios são registrados como aprovado ou reprovado, com o número do lote escrito ao lado do resultado.
O que o programa não aceita
Três pedidos são recusados, e o motivo é o mesmo sempre: o registro não sobreviveria a uma temporada. Uma cor liberada a partir de foto ou de tela não tem padrão para conferir, então nada pode ser assinado na primeira peça. Uma reposição que pula a primeira peça compara o lote novo com o lote anterior, o que deixa um desvio pequeno atravessar duas temporadas sem ser visto.
O terceiro é uma cor dividida em duas corridas de revestimento, em que nenhuma corrida tem sua própria verificação de cabine. Dividir não é o problema; dividir sem verificação é. Recusar esse pedido significa perdê-lo, e essa é a troca.
Como uma reposição roda
Uma reposição começa quando a marca libera contra o código do padrão guardado, não contra a foto do estoque da temporada passada. O lote de fundição é registrado quando as carcaças saem da matriz, e esse número acompanha as peças pela sequência da fundição por injeção de zinco até o polimento e a usinagem CNC da face de montagem. Nada é revestido antes de a junta segurar 0,05 mm e o plano do gabarito nomear a cor.
O revestimento roda por cor, então um pedido de cinco cores vira cinco corridas, cada uma com sua verificação em D65 e sua linha no registro. A revisão acontece na primeira peça e de novo no empacotamento, quando as peças são comparadas ao padrão na cabine, não sob a luz do armazém.
Passagem de bastão
Um programa novo recebe quatro coisas: o conjunto de padrões assinado, a lista de códigos, o modelo de registro e o nome da pessoa que para uma corrida. O escalonamento é um passo, não uma cadeia. Uma deriva encontrada na cabine vai para o líder de linha e para o contato da marca no mesmo dia, e o lote fica retido até os dois concordarem.
O escopo é varejo interno e uso como presente; exposição externa não é coberta pelo acabamento desta peça. A faixa de cor e o comportamento ao desgaste de revestimentos decorativos estão na base de conhecimento. Um olhar mais próximo de uma peça de Zamak com revestimento PVD mostra como são as verificações de cabine na prática.
FAQ
