
Литьё стали по выплавляемым моделям: кронштейн на 355 МПа
Кронштейн из стали 45 держит предел текучести 355 МПа не сам по себе: бобышку 25–30 мм питает прибыль, окно закалки и отпуска выдержано, а образец залит вместе с деталью. Установочная поверхность — отдельная задача: шаг отверстий в пределах ±0,2 мм и плоскостность 0,1 мм сохраняются только тогда, когда очистка идёт до финального реза. Литьё стали по выплавляемым моделям задаёт заготовку, а порядок последующих операций решает, уложится ли деталь в чертёж. Ни литьё, ни термическая обработка шага и плоскостности не задают — оба числа появляются только после реза.
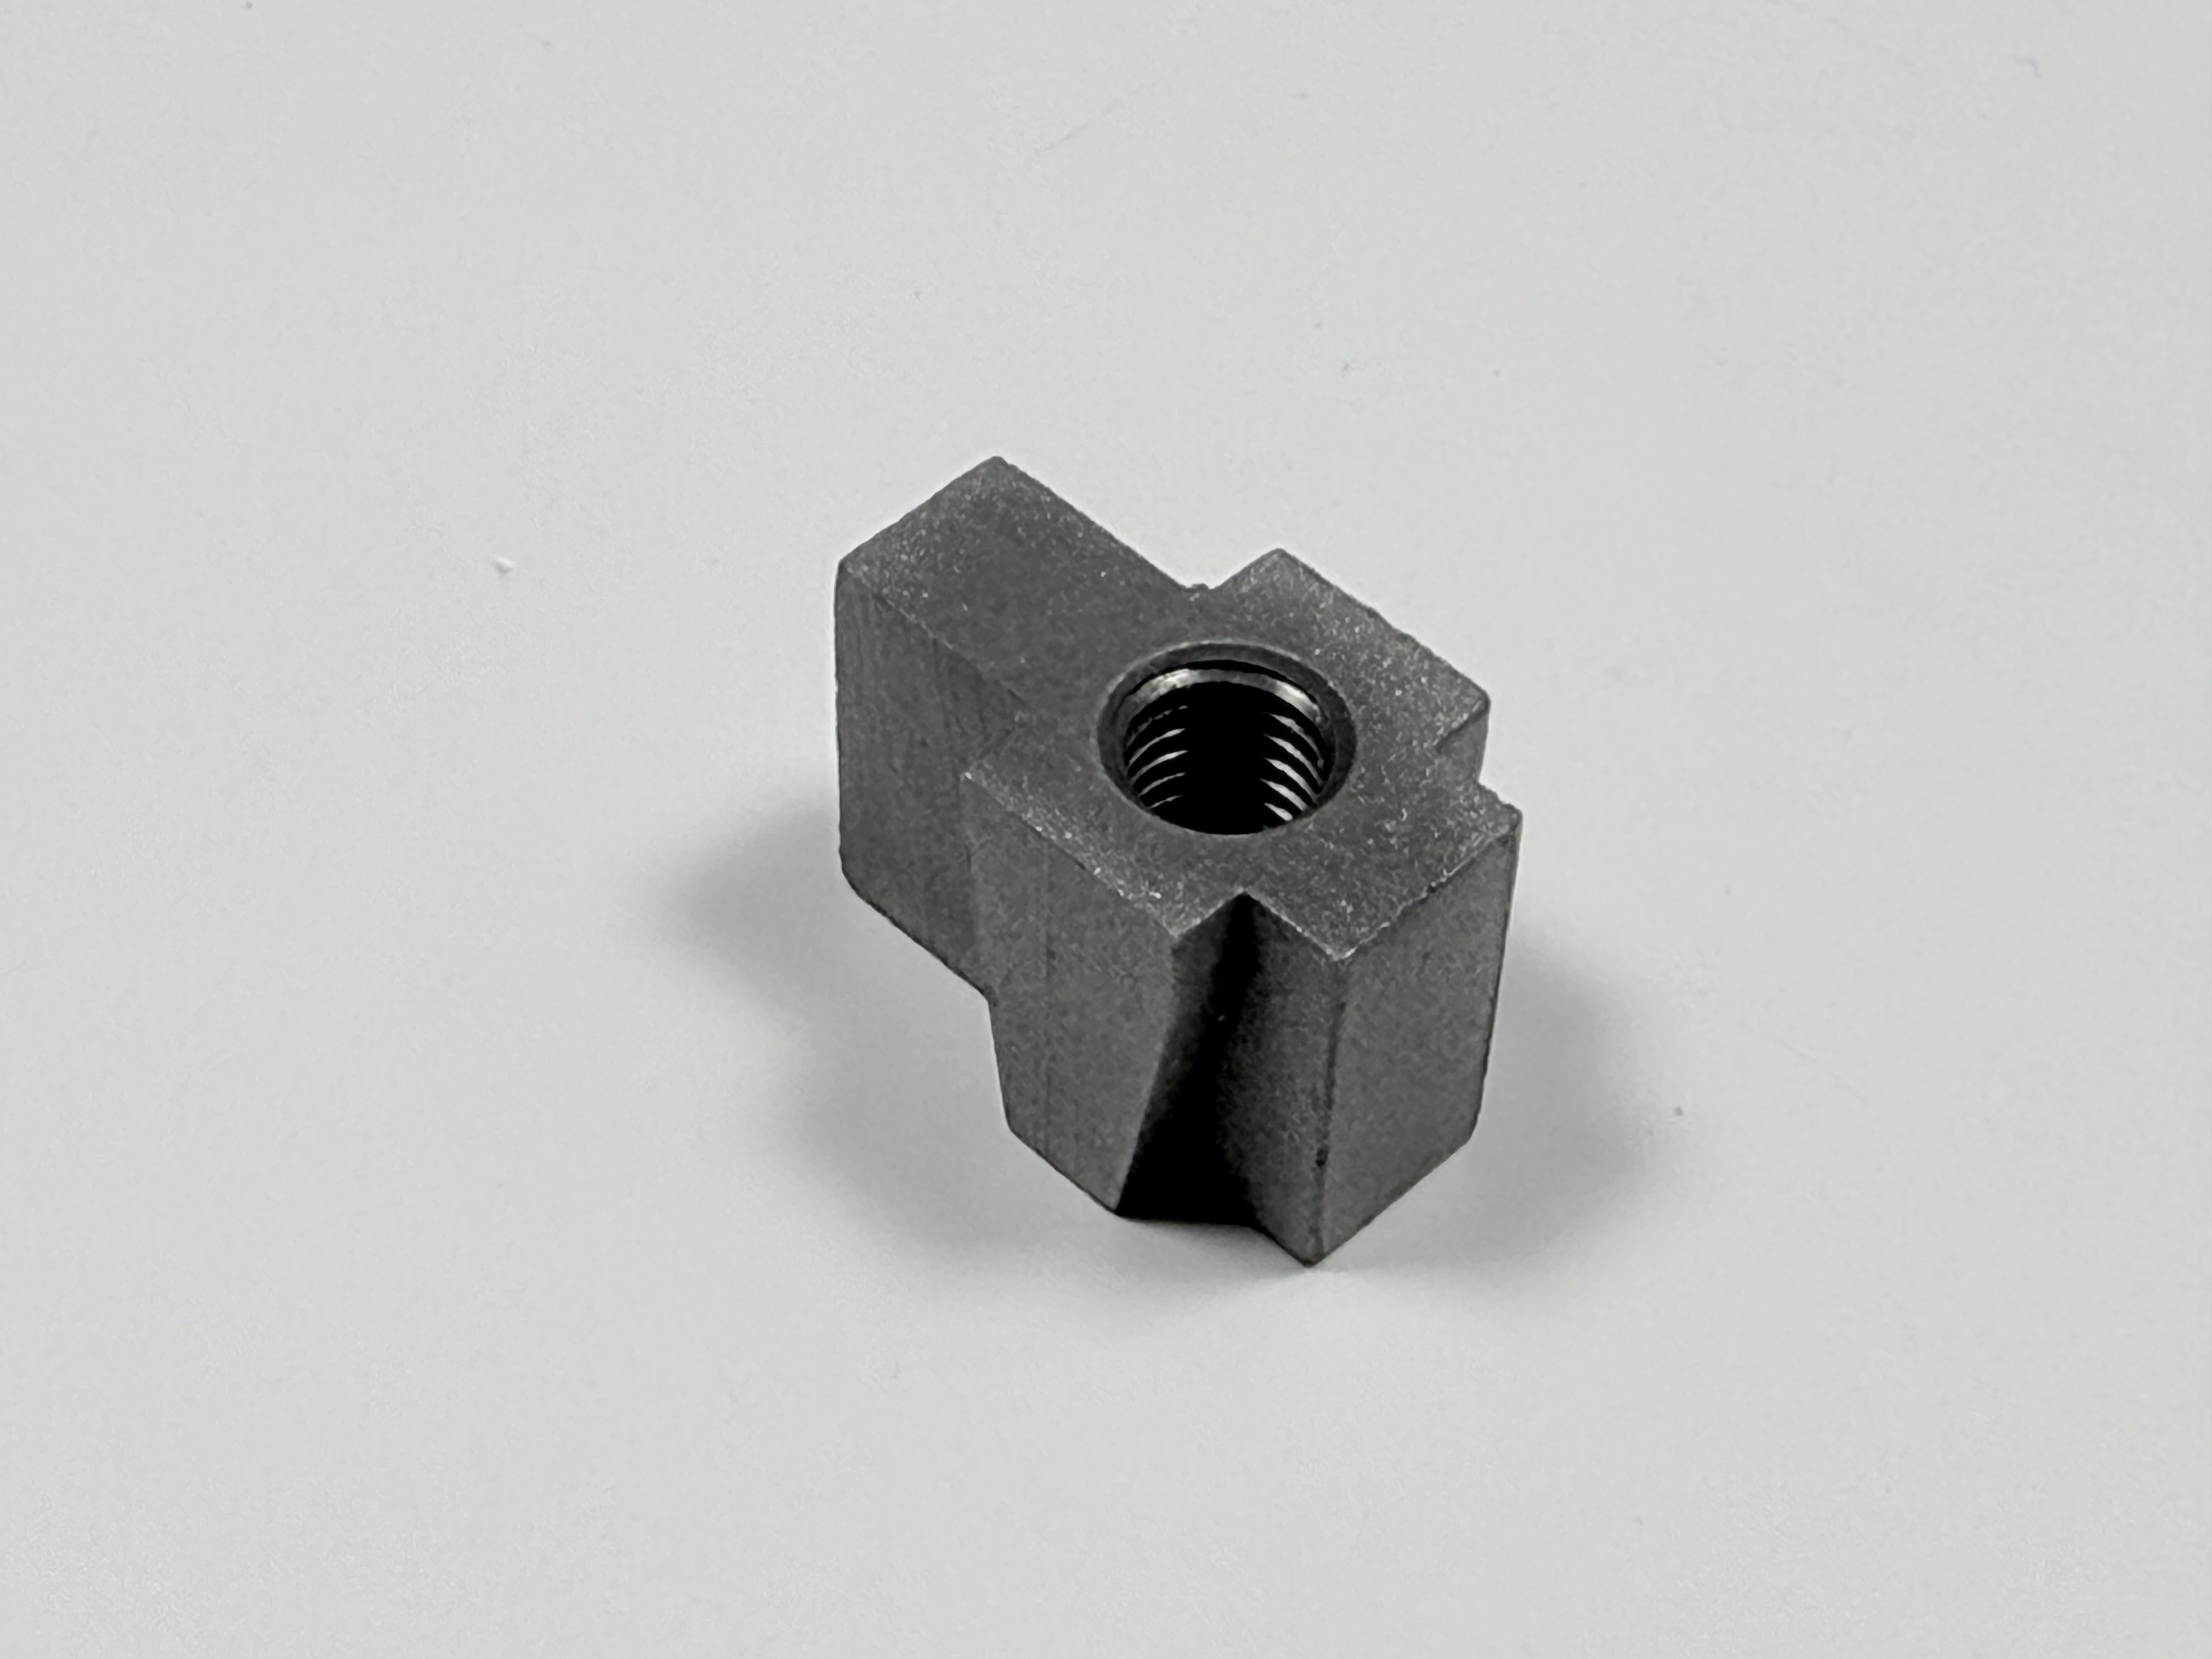
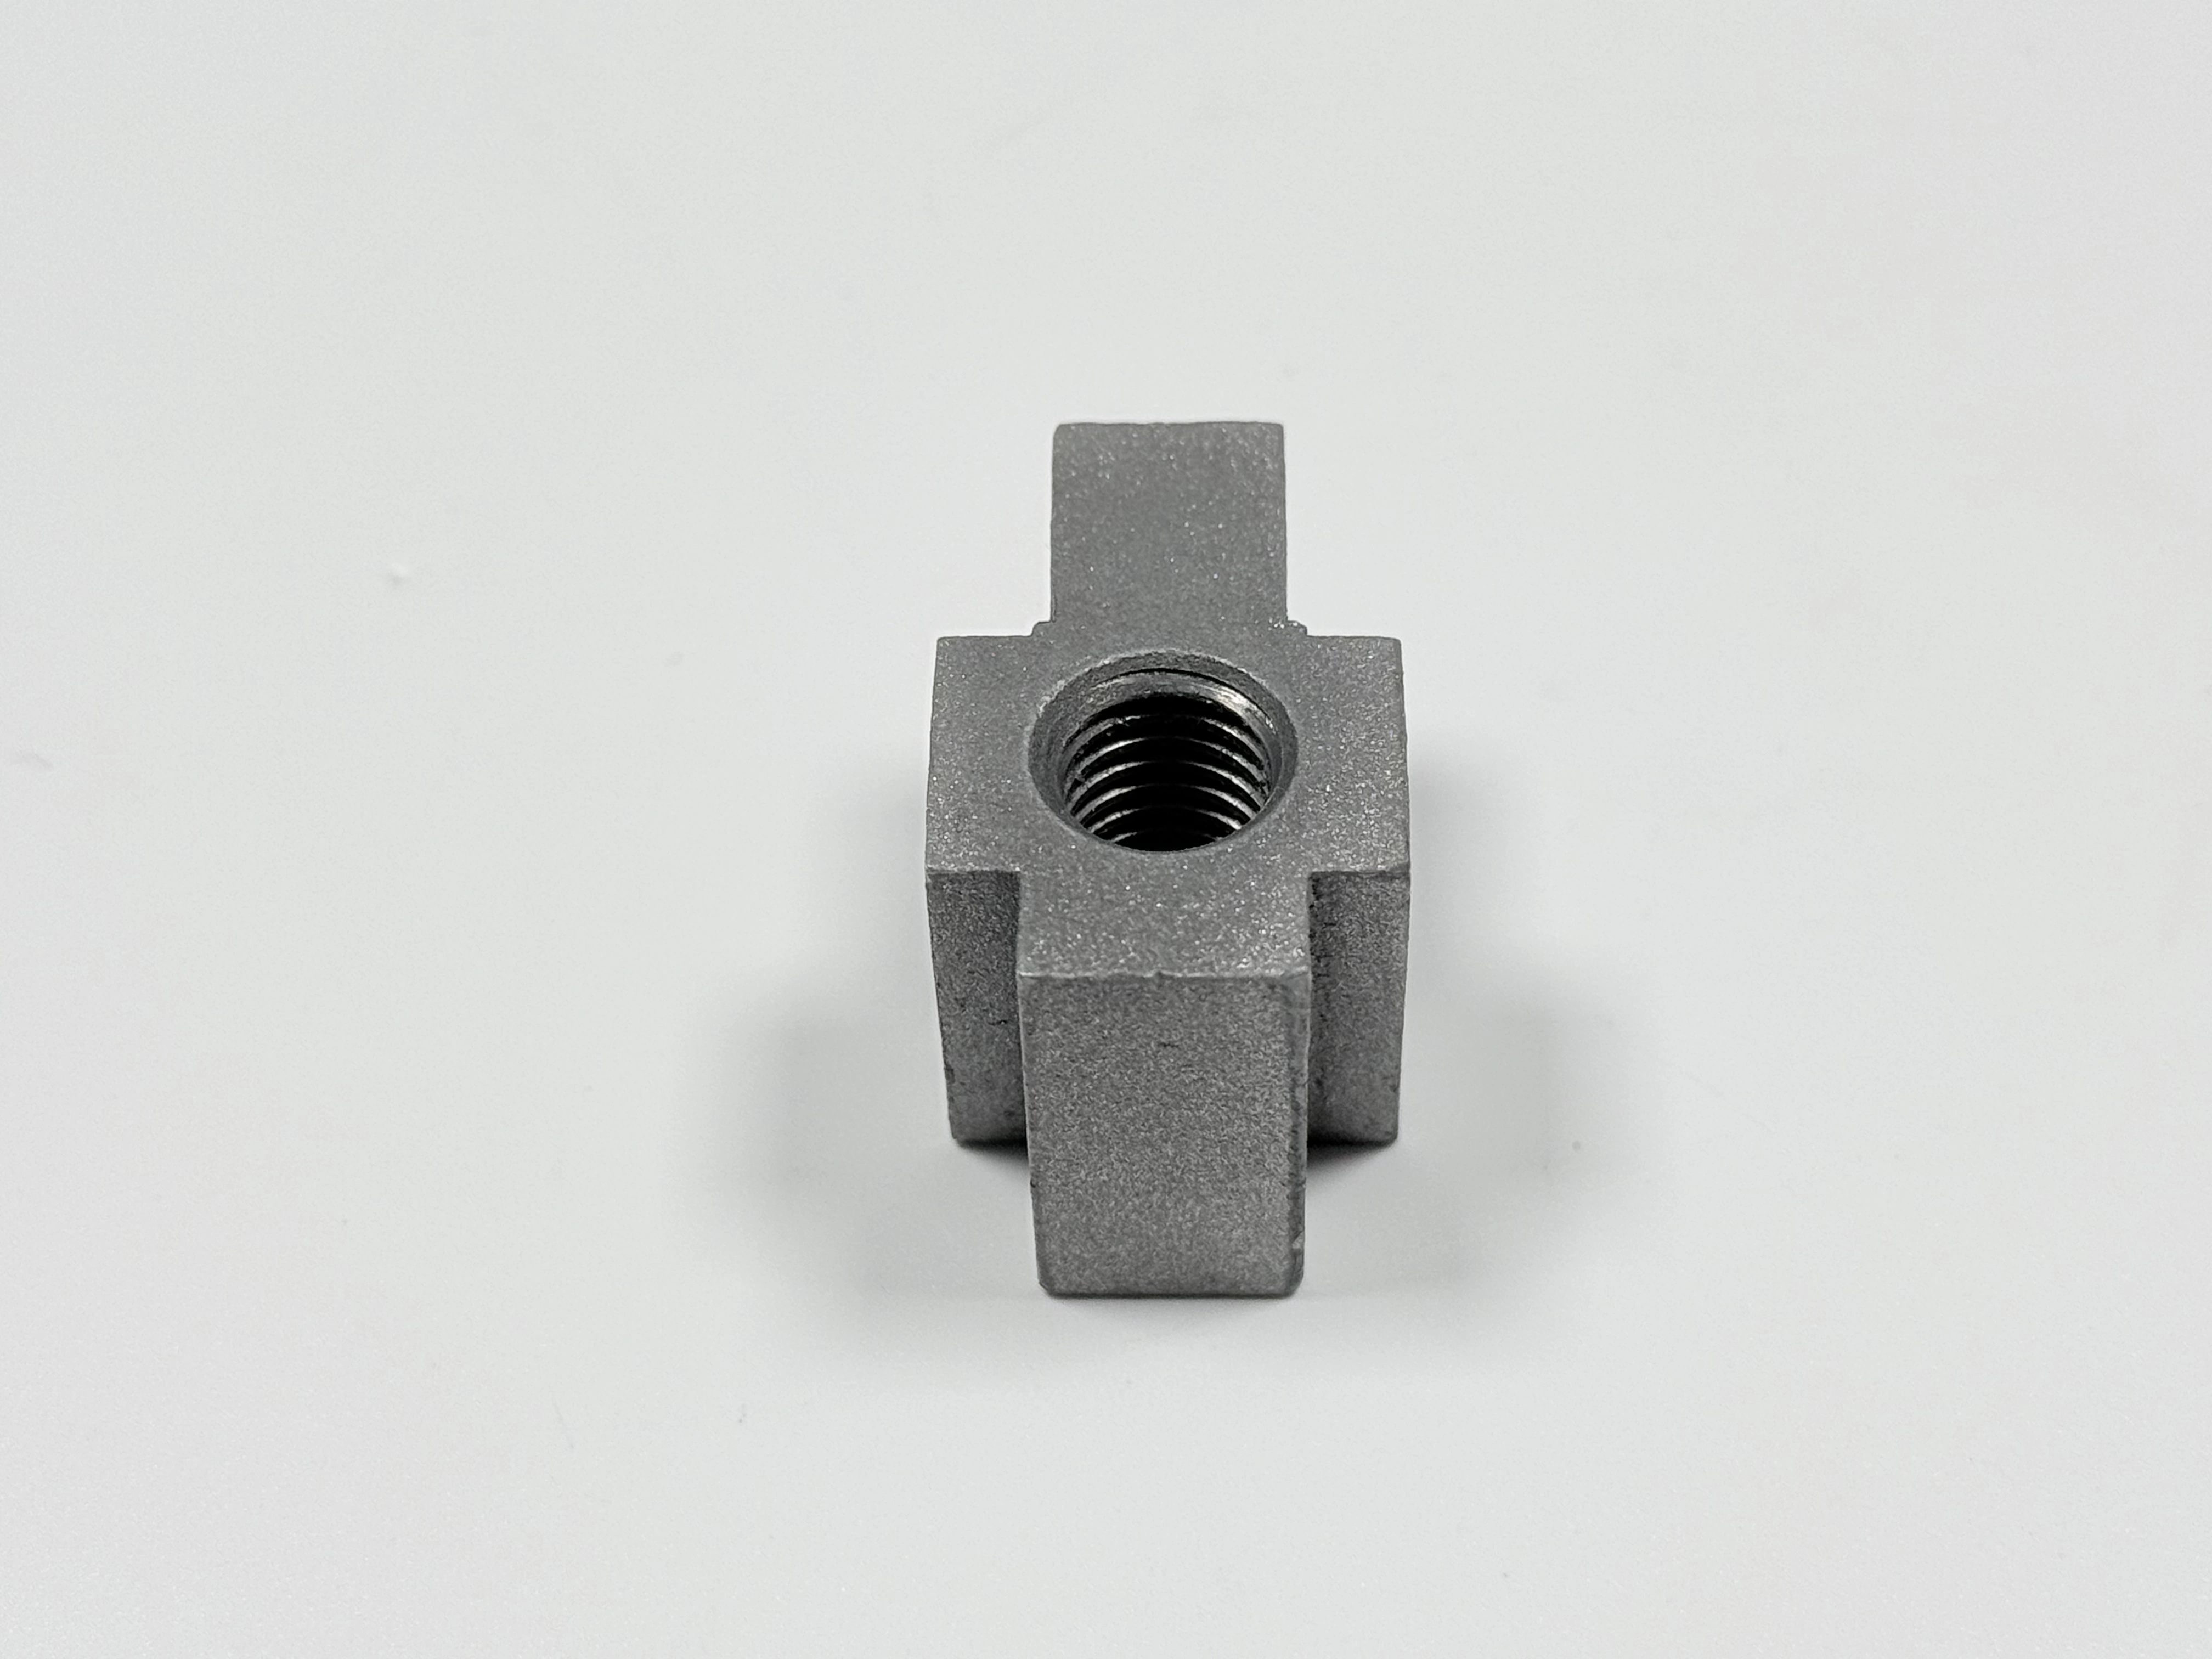
Три требования: одна последовательность
Три числа на чертеже относятся к трём разным операциям: предел текучести 355 МПа, шаг отверстий ±0,2 мм и плоскостность 0,1 мм по установочной поверхности. Литьё задаёт сечение заготовки, термическая обработка — прочность металла, механическая обработка — два других числа. Переставьте одну операцию — и одно число уйдёт, пока два других держатся на месте.
Прочность начинается с сечения. Толстая бобышка застывает последней, поэтому прибыль должна оставаться жидкой достаточно долго, чтобы питать её, пока металл тянется внутрь. Закалка с 840–860 °C должна провести это сечение через интервал превращения, а отпуск при 550–600 °C выводит его на твёрдость HB 220–250. Прилитой образец, залитый вместе с деталью, фиксирует, что печь сделала с этой плавкой.
Таблица 1 сводит каждое требование с операцией, которая его задаёт, и с проверкой, которая его подтверждает.
Требование | Цель | Задаётся на операции | Подтверждается |
|---|---|---|---|
Предел текучести | ≥355 МПа | Питание прибылью, закалка 840–860 °C, отпуск 550–600 °C | Прилитой образец по ASTM A370 |
Шаг отверстий | ±0,2 мм | Приспособление и программа после реза поверхности | КИМ |
Плоскостность поверхности | 0,1 мм | Финальный рез от обработанной базы | КИМ или поверочная плита |
Стенка и бобышка | Стенка 8–12 мм, бобышка 25–30 мм | Модельная оснастка и план прибылей | Проверка сечения на отливке |
Чистота после очистки | Sa 2,5 (ISO 8501-1) | Очистка до финального реза | Эталонная пластина |
Что чертёж должен зафиксировать до модели
Установочная поверхность — это база, и чертёж должен назвать её до изготовления модели. Литая поверхность несёт уклон, шероховатость от формы и коробление после термической обработки, поэтому она не ляжет плоско на раму и не годится в измерительную базу. Отметьте поверхность, которую будут резать, припуск на ней и допуски, которые от неё отсчитывают. Эти три пункта и есть схема базирования детали.
Чертёж, где указаны сталь 45 и цель по пределу текучести, а база отдана цеху, даст разные детали у разных поставщиков. Указание базы, припуск и средство измерения должны стоять на том же листе, что и шаг отверстий, одной строкой приёмки. Стратегия базирования литых и обработанных деталей начинается с этого листа.
Песчаные формы: 2–4 детали на опоку
План формовки требует песчаной формы, деревянной или алюминиевой модели и 2–4 деталей на опоку. Это число решает, как раскладывается стоимость оснастки и сколько кронштейнов делят одну заливку. Опока на четыре детали ставит четыре кронштейна в одну плавку, поэтому один прилитой образец отвечает сразу за все четыре.
Название маршрута и план формовки читают вместе, как одну строку заказа. Если в запросе стоит литьё стали по выплавляемым моделям, а в плане — песчаная форма, цех подтверждает, какой маршрут пойдёт на самом деле, ещё до изготовления модели.
Материал модели и число деталей в опоке входят в расчёт одной позицией по маршруту литья в песчаные формы.
Сечение 25–30 мм: где решается 355 МПа
Бобышка 25–30 мм застывает последней, и ей нужна прибыль, которая остаётся жидкой всё время, пока сечение тянет металл внутрь. Без этого питания усадка остаётся в бобышке, и сечение несёт меньшую нагрузку, чем предполагает чертёж.
Скорость охлаждения — вторая половина задачи, и решается она на том же толстом сечении. Толстое сечение медленно отдаёт тепло в сердцевине, поэтому центр может не пройти интервал превращения при закалке. Тогда отпуск при 550–600 °C работает по более мягкой структуре, и тело выходит ниже 355 МПа, пока образец ещё проходит испытание.
Гипотетический инженерный сценарий: кронштейн 180×120×60 мм массой 1,8–2,5 кг с бобышкой 25–30 мм. С прибылью твёрдость тела укладывается в HB 220–250; без неё образец проходит, а бобышка нет. Все числа здесь — проектные цели чертежа, а не результат какой-либо партии.
Толще — не значит надёжнее. Каждый лишний миллиметр замедляет остывание сердцевины и требует прибыли больше, поэтому сечение — это в первую очередь решение по нагрузке.
Закалка 840–860 °C, отпуск 550–600 °C: одно окно
Окно закалки — 840–860 °C: достаточно горячо, чтобы углерод перешёл в раствор, и не настолько, чтобы выросло зерно. Ниже этого окна аустенит образуется не полностью, и отпуску не с чем работать.
Отпуск при 550–600 °C связан с HB 220–250. На нижней границе твёрдость остаётся выше 250 и теряется вязкость; на верхней она падает ниже 220, и предел текучести идёт за ней вниз.
Твёрдость — цеховой заменитель испытания: её снимают на детали, а не на образце. Число внутри полосы HB 220–250 говорит, что сечение отозвалось на отпуск, и ничего не говорит о прочности на растяжение. Образец всё равно нужно растянуть по ASTM A370, и только протокол даёт цифру, с которой сверяются.
Окно рассчитано на плавку стали 45 по GB/T 699-2015 и сечения из таблицы. Смените марку или сечение — окно назначают заново; выбор литейного материала идёт до карты термической обработки.
Образцы: залиты с деталью, испытаны по ASTM A370
Прилитой образец заливают из того же ковша, что и кронштейн, и он проходит ту же термическую обработку. Растяжение по ASTM A370 даёт предел текучести и предел прочности для этой плавки — и только для неё.
Образец подтверждает металл и печь. Сердцевину бобышки 25–30 мм он подтвердить не может: образец тоньше и остывает быстрее. Прошедший образец и мягкая бобышка могут уйти в одной партии, и протокол этого не покажет.
Место образца согласуют вместе с оснасткой: там фиксируют, какое сечение он должен представлять. Испытания механических свойств охватывают само растяжение и протокол за ним.
Пример записи по партии показывает разрыв: образец прошёл, тело не дотянуло до 355 МПа, а исправлением послужили прибыль на толстом сечении и поправка отпуска. Прибыль обошлась дешевле, чем переделка, которую она предотвратила.
Твёрдость HB 220–250: проверка тела и четыре рубежа
Твёрдость на теле — та проверка, которую образец дать не может. Значение внутри HB 220–250 говорит, что толстое сечение прошло отпуск; значение вне полосы говорит, что сечение или печь вышли из окна, а образец при этом может ещё проходить.
Закрепите точки замера на чертеже. Одно показание на зачищенной площадке у впускного канала — не проверка тела: бобышка и стенка 8–12 мм остывают с разной скоростью. Считается только число, снятое с сечения 25–30 мм.
Перед отгрузкой деталь проходит четыре рубежа: прочность — по прилитому образцу и твёрдости тела, размер — по КИМ или поверочной плите, чистота после очистки — по эталонной пластине, поверхностные дефекты — по магнитопорошковому или капиллярному контролю. На каждом из четырёх рубежей средство измерения должно быть названо на чертеже, иначе второй контролёр не повторит результат.
Очистка Sa 2,5: решение по размерам до обработки
Sa 2,5 по ISO 8501-1 описывает чистоту поверхности после струйной очистки, а не её шероховатость. Степень требует поверхности, близкой к белому металлу, без окалины и ржавчины, и оценивают её по эталонной пластине, а не прибором для замера шероховатости.
Очистка снимает металл вместе с окалиной, и снимает его по всей открытой поверхности — поэтому она и идёт до финального реза. Очистите готовую поверхность, и кромки скругятся, кромки отверстий сдвинутся, а шаг придётся мерить заново. Таблица 2 ставит два порядка рядом.
Порядок | Что держит | Чем платят | Где отказывает |
|---|---|---|---|
Очистка, затем рез поверхности | Шаг и плоскостность получают после последней операции, убирающей металл | Одна лишняя установка и защита маской | Повреждение маски на готовом отверстии |
Рез поверхности, затем очистка | Чистая поверхность до очистки | Второй рез базы и повторная проверка шага | Скруглённые кромки и ушедший шаг |
Защита маской подчиняется той же логике. Всё, что уже отрезано — отверстия и поверхности, — остаётся закрытым на время очистки, а установочную поверхность режут после, поэтому абразив базы не касается. Операцию пескоструйной очистки принимают по эталонной пластине, и требования к очистке литых деталей начинаются с этой степени.
Плоскостность 0,1: обработанная база
Плоскостность 0,1 мм получают резом, а не литьём. Заготовка приходит на станок с уклоном от модели и с короблением после термической обработки, и припуск на поверхности должен покрыть и то, и другое, прежде чем финальный рез пройдёт по всей плоскости.
Если припуска не хватает, резец снимает один угол, а на остальной поверхности плита качается. Показание не проходит, хотя станок держал свой допуск. Рис. 2 показывает готовую поверхность на плите — это и есть та проверка, которая важна.
Припуск съедает не только уклон, но и коробление. Кронштейн, который повело при закалке, может потерять большую часть припуска ещё до того, как попадёт на станок, — поэтому чертёж закладывает припуск и на это, а план механической обработки отливок начинается с состояния заготовки.
Вторая опасность — земляная раковина под поверхностью. Резец вскроет её, и на готовой поверхности появится раковина, поэтому заготовку проверяют до реза и брак ловят раньше, чем в неё вложены часы обработки.
Шаг отверстий ±0,2: приспособление, а не дрель
Шаг отверстий ±0,2 мм по установочной поверхности дают приспособление и программа. Отверстия сверлят после реза поверхности, от той же базы, поэтому шаг и плоскостность делят одну привязку и проверяются вместе.
Отверстие от руки садится туда, где стоит керн, а керн — туда, куда позволила разметка. От отверстия к отверстию ошибка складывается, и собирается ли деталь, решает ответная рама с её допуском.
Проверяйте шаг на КИМ, зажав деталь так, как она будет прикручена. Незажатый кронштейн может снять внутренние напряжения между станком и средством измерения, и показание сдвинется вместе с деталью. Поэтому механическая обработка на ЧПУ поверхности и отверстий идёт за одну установку и от одной базы.
Если в ответной раме стоят овальные отверстия, шаг может быть свободнее ±0,2 мм. Это решение по чертежу, и принять его нужно до того, как приспособление будет изготовлено.
Пассивация: только если так сказано в чертеже
Углеродистая сталь не пассивируется так, как нержавеющая. Три слова на чертежах — пассивация, фосфатирование и чёрное оксидирование — называют три процесса с тремя критериями приёмки, и кронштейн из стали 45 обычно получает один из двух последних.
В указании по поверхности стоит «пассивация — по чертежу заказчика», и это правильное состояние, пока чертёж не получен. Последняя операция не начнётся, пока чертёж не назовёт один процесс и один стандарт приёмки; иначе цех угадывает, и плану контроля не с чем сверяться.
В заказ на покупку ставьте одно слово, а не три. Заказ со словами «обработка поверхности» оставляет процесс открытым для цеха, и две партии придут с разной отделкой: обе приемлемы на глаз и ни одна не отвечает чертежу.
Варианты обработки поверхности действуют на сталь по-разному, и указание на чертеже решает, какой из них пойдёт. Пример поставки литых деталей на этом же сайте показывает, как указание по отделке задаёт запись по партии.
Частые вопросы
