
Безельное кольцо Zamak: литьё, стенка 1,8 мм, круглость 0,05
Безельное кольцо отливают из Zamak 5, полируют, точат и покрывают — и оно всё равно входит в корпус с усилием 200–600 Н. Держат это три числа: стенка 1,8 мм, круглость 0,05 мм и покрытие 18–27 µm, и брать их нужно в этом порядке. Порядок и есть процесс, а из процесса строится смета.
Кольцо давит на стекло и садится в отверстие корпуса, поэтому сначала это посадочная деталь и только потом декоративная. Наружный диаметр Ø35,0 мм, отверстие Ø32,0 мм, высота 1,8±0,05 мм и 4,5±0,5 г металла — те числа, которые должно дать литьё до начала полировки.
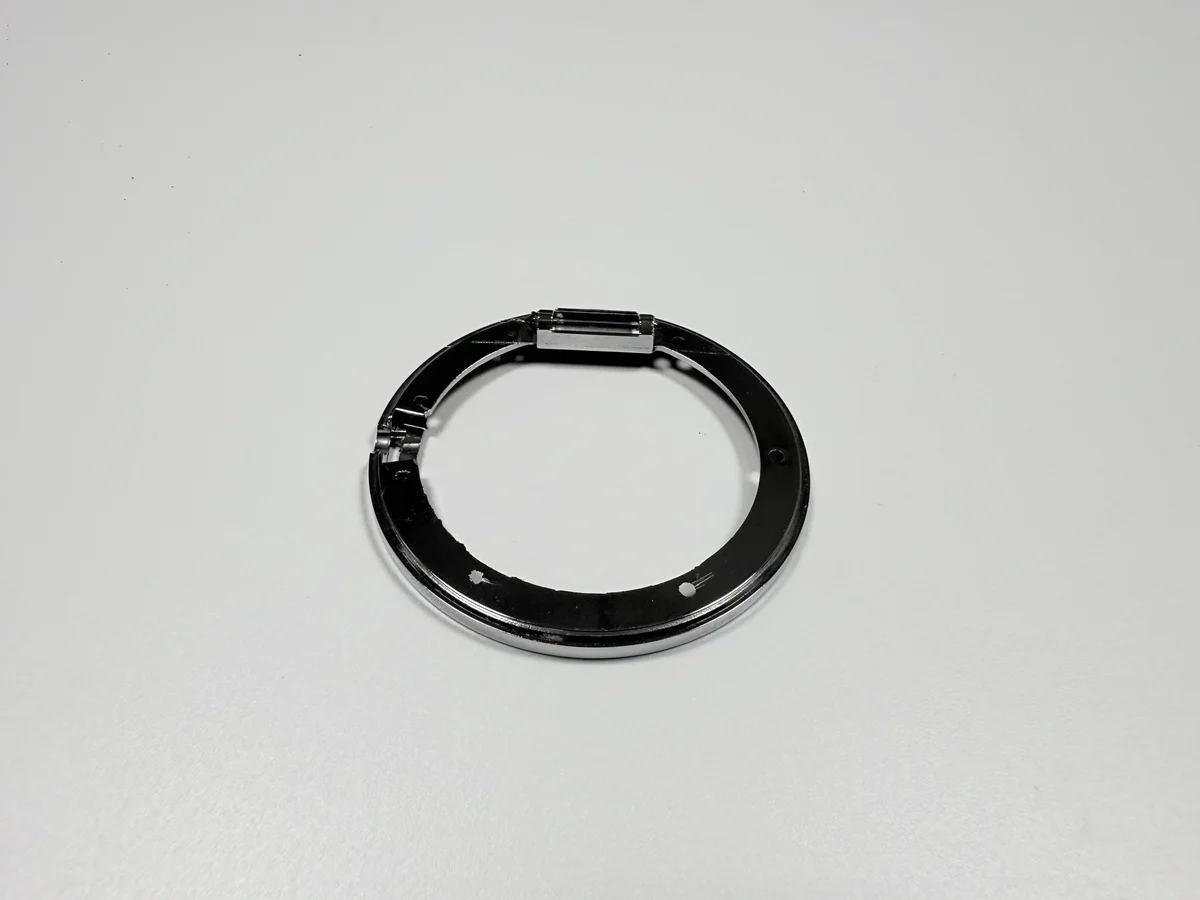
Что заменяет литьё кольца Ø35 мм?
Кольцо из нержавеющей стали, выточенное из прутка. Замена не только про цену: отделочный маршрут за ней разобран в статье про варианты отделки поверхности. Точёное кольцо начинают с цельного прутка, большую часть снимают стружкой, и вес прутка остаётся в готовой детали. Отлитое кольцо приходит по форме, близкой к готовой, и весит 4,5 г.
Обмен здесь идёт на поверхность и допуск. Литьё даёт форму кольца, уступ и наружный профиль за один цикл, а элементы, несущие допуск, оставляет точению. Чего оно не даёт — полированной поверхности и выдержанного отверстия, поэтому после формы в маршруте всегда стоит механическая обработка.
Для декоративного безеля обмен выгоден. Для кольца, которое держит удар или должно выглядеть как шлифованная нержавеющая сталь, — нет: следующая дорога здесь точение или штамповка, а не литьё.
Почему оснастка на шесть гнёзд, а не точёное кольцо?
Потому что кольцо маленькое, и всё дело в объёме. Оснастка на шесть гнёзд из 8407 с кольцевым питателем и переливами по наружному диаметру рассчитана на проектную цифру 400 000 циклов, и каждый цикл даёт шесть колец.
Стоимость оснастки фиксирована, стоимость цикла — нет, поэтому маршрут имеет смысл, когда заказ достаточно велик, чтобы разложить оснастку. На нескольких сотнях штук доля оснастки в цене кольца преобладает, и точёное кольцо может выйти дешевле, несмотря на стружку.
Шесть гнёзд умножают и ошибку: питатель не на месте исправить в шесть раз дороже.
Какие четыре сопряжения держит кольцо?
Четыре: уступ, который давит на стекло, диаметр под отверстие корпуса, видимая поверхность и поверхность уступа, задающая базу. Каждое режут или измеряют от своего элемента, и все четыре делят одну ось.
База — внутренняя поверхность уступа, от неё и меряют кольцо. Перенесите базу на наружную стенку, и каждый отсчёт пойдёт за зажимом: наружная стенка — та поверхность, которой касается патрон.
Эти четыре сопряжения объясняют и список допусков. Отверстие идёт с +0,05/0 мм, потому что давит на стекло; наружный диаметр — ±0,1 мм, потому что садится в корпус; высота — ±0,05 мм, потому что на ней замыкается пакет.
| Сопряжение | Элемент | Цель | Проверка |
|---|---|---|---|
| Прижим стекла | Внутренний уступ | Ø32,0 мм, +0,05/0 мм | Нутромер |
| Посадка в корпус | Наружный диаметр | Ø35,0±0,1 мм | Микрометр |
| Высота сборки | Высота | 1,8±0,05 мм | Микрометр |
| База | Внутренняя поверхность уступа | Плоскостность 0,03 мм | Плита и щуп |
Какие размеры на чертеже заданы до покрытия?
Все размеры, которые меняет покрытие: отверстие, внутренняя поверхность и наружная. Покрытие кладёт 18–27 µm на поверхность, то есть 0,036–0,054 мм на диаметр, а это шире всей полосы натяга 0,02–0,05 мм.
Чертёж, где указаны только готовые размеры, оставляет станку угадывать припуск. Два поставщика угадают по-разному, и разница вылезет на прессе, а не на нутромере.
Рабочая форма — оба числа на одном листе: размер до покрытия с допуском, покрытие по слоям и готовый размер, который меряет заказчик.
Сколько металла снимает полировка до уступа 0,03 мм?
Достаточно, чтобы с этим считались. В этом маршруте полировка идёт до токарного прохода, поэтому круг снимает металл с поверхностей, которые потом будут резать, и бюджет плоскостности 0,03 мм тратится раньше, чем уступ готов.
Съём неравномерен: кольцо полируют руками или в барабане, и на наружную кромку круг выходит чаще, чем на внутренний уступ.
Поэтому уступ режут после полировки, а не до неё. Сначала резать, потом полировать — значит положить круг на готовый уступ, а никакая аккуратность не удержит поверхность 0,03 мм плоской под полировальным кругом.
Какие поверхности точат после полировки?
Отверстие, уступ и наружный диаметр, за один зажим. Это поверхности, на которых держится допуск, и резка после полировки возвращает ту окружность, которую сбил полировальный круг.
Видимую поверхность не точат. Она сохраняет полировку — в этом и смысл полировать её первой; точёные поверхности сидят внутри сборки или прилегают к корпусу, где след резца допустим.
Это разделение согласуют до сметы, потому что оно фиксирует, какие поверхности декоративные, а какие рабочие. Поставщик, который проточит видимую поверхность, отдаст кольцо, которое хорошо меряется и плохо выглядит.
Как удержать круглость 0,05 мм за один установ?
Тем, что отверстие и наружный диаметр режут от одной оси за один зажим, а способ зажима не деформирует стенку 1,8 мм. Окружность строит станок, а не копирует с отливки.
Результат решает зажим. Три кулачка на тонком кольце сгибают его в треугольник, резец режет окружность по изогнутому телу, а после раскрытия кулачков кольцо возвращается. Погрешность повторяется по положению кулачков.
Мера механическая: меньшее усилие зажима, опорное кольцо или пружинный проход, который снимает последние сотые без нагрузки. Дальше замер показывает, круглое кольцо в приспособлении или только в патроне.
Как натяг выдерживает 18–27 µm покрытия?
Тем, что натяг задают на покрытой детали, а отверстие режут по размеру до ванны. На отверстии слой растёт внутрь, на диаметре — наружу, и посадка, рассчитанная на 0,02–0,05 мм, съедается с двух сторон.
Приёмка — усилие запрессовки. Пробная запрессовка в ответный корпус с отсчётом 200–600 Н доказывает, что покрытое кольцо всё ещё входит и всё ещё держит. Кольцо, которое падает само или просит молоток, вышло из полосы, даже если нутромер его пропустил.
Проба входит в отчёт по первому образцу вместе с корпусом, в который её запрессовали. Сила зависит от обеих деталей, поэтому кольцо, проверенное на изношенном корпусе, проходит с числом, которое ничего не значит для следующей партии.
Какие три испытания выпускают покрытое кольцо?
Адгезия, коррозия и внешний вид: термоудар по ASTM B571 без пузырей, соляной туман по ASTM B117 в течение 240 ч и CASS по ASTM B368 48 ч с классом 9 или лучше. Цвет добавляет ΔE ≤1 по образцу заказчика.
Слои покрытия и их дефекты разобраны в заметках об электроосаждении. Три испытания отвечают на разные вопросы. Термоудар находит покрытие, которое не схватилось, соляной туман — пористость, дошедшую до поверхности, а CASS укладывает и то и другое в двое суток.
Каждое испытание — строка в смете и место в графике. Смета, где есть соляной туман и нет термоудара, не посчитала испытание, которое находит пузырь раньше заказчика.
| Испытание | Стандарт | Приёмка | Что находит |
|---|---|---|---|
| Термоудар | ASTM B571 | Без пузырей | Плохая адгезия, запертый раствор |
| Соляной туман | ASTM B117 | 240 ч, без коррозии основы | Пористость, дошедшая до поверхности |
| CASS | ASTM B368 | 48 ч, класс 9 или лучше | Коррозия и внешний вид вместе |
| Цвет | Образец заказчика | ΔE ≤1 | Сдвиг толщины хрома |
Как усилие запрессовки работает критерием приёмки?
Как полоса, снятая на прессе с ответным корпусом. Ниже 200 Н кольцо сидит настолько слабо, что поднимается или проворачивается; выше 600 Н кольцо деформируется или слой трескается. Оба отказа не видны при визуальном контроле.
Сила повторяема, а ощущение — нет: двое могут разойтись в том, туго ли идёт кольцо, но не в отсчёте.
Критерию нужен корпус не меньше, чем кольцо, причём один и тот же корпус для каждой партии. Проба с другим корпусом меряет другую посадку, и число перестаёт быть сравнением.
Когда безельное кольцо точат из нержавеющей стали?
Когда кольцо должно пережить царапину, погружение или долгое истирание, либо когда стенка должна уйти ниже 1,5 мм. Zamak 5 с Cu/Ni/Cr — декоративное покрытие по мягкому металлу, и хром в нём всего 0,1–0,3 µm.
Альтернативные маршруты честны по цене. Точение нержавеющей стали тяжелее и медленнее, зато держит удар, как в проекте с копилкой; окрашенный цинк дешевле, но отдаёт покрытие 18–27 µm и его износостойкость.
Выбор делают до того, как режут оснастку: оснастка и есть фиксированная стоимость цинкового маршрута.
Из чего состоит смета на безельное кольцо?
Из четырёх строк: амортизация оснастки, литьё и обрезка, полировка и точение, покрытие с пробной запрессовкой. Металл — самая малая строка, поэтому смета по весу ошибается на кольце в 4,5 г.
Строки масштабируются по-разному. Оснастка — по количеству в заказе, литьё — по циклам и браку, полировка и точение — по установам, покрытие — по плотности подвески и числу слоёв, проба — по числу цветов и партий корпуса.
Просите токарный установ и полировальный проход по имени: эти две строки решают, останется ли кольцо круглым на 0,05 мм после покрытия.
Вопросы и ответы
