
Корпуса подшипников под частной маркой: литьё и расточка
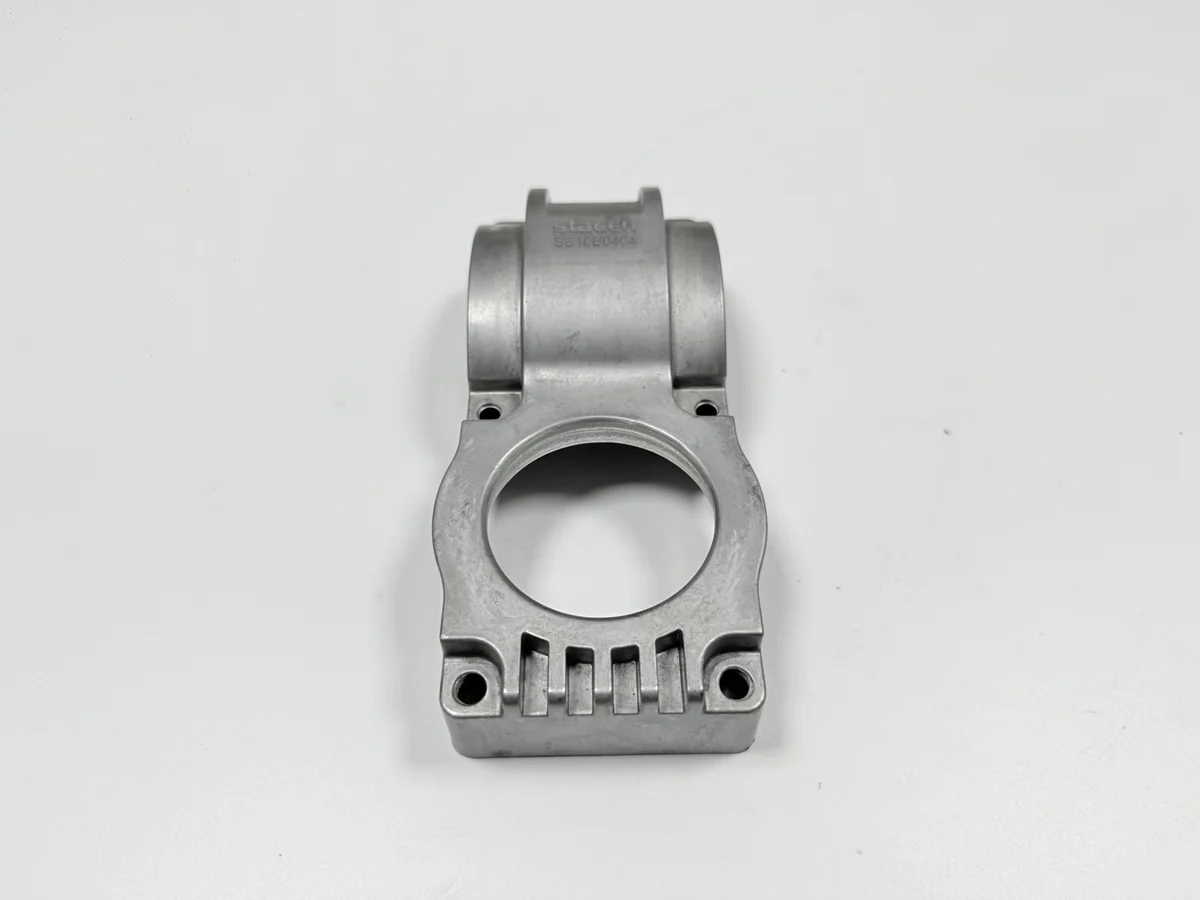
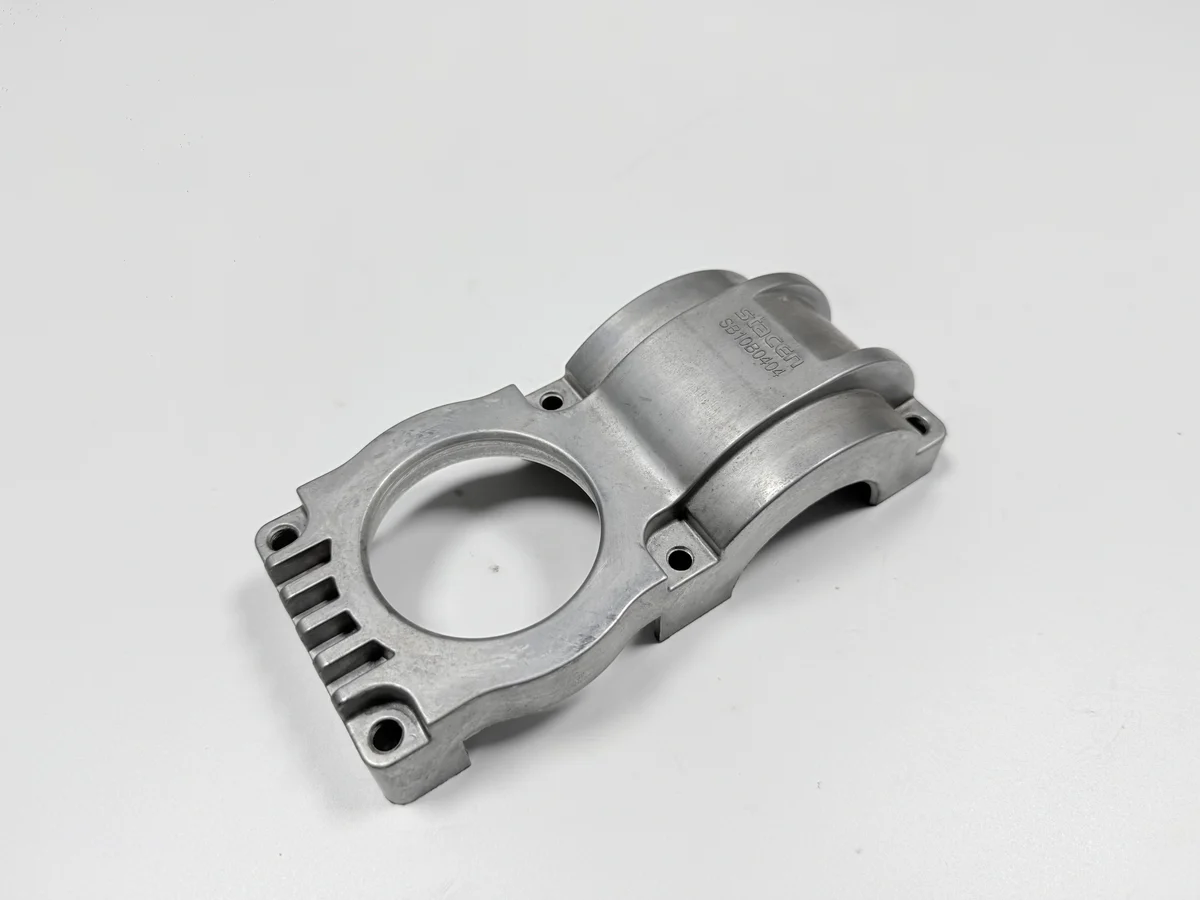
Программа корпусов подшипников под частной маркой держится на четырёх записях, а не на одном чертеже: это буква ревизии, лист принадлежности оснастки, отчёт о первом образце и лист партии, который связывает плавку с её измерениями. Корпус разъёмный, отлит из A356-T6, его габарит 120×95×70 мм, а отверстие — Ø60 H8; все эти размеры являются проектными целями, а не результатом последней партии.
Маршрут начинается с гравитационного литья в стальную форму и идёт через удаление литников, зачистку заусенцев, дробеструйную обработку до Sa 2,5, фрезерование плоскостей разъёма, стягивание и расточку половин как одного корпуса, а затем сверление отверстий во фланце. Разделение заказа между литейным цехом и механообработкой добавляет шаг, на котором ревизия чертежа и наладка расточки расходятся; проект петли, выполненный одним заказом, этого шага не имеет. Каждый шаг маршрута оставляет свою запись: номер плавки, номер наладки, результат измерения.
Что фиксируют до изготовления формы?
Шесть решений фиксируют в чертеже до резки формы. Пять из них — размеры: отверстие Ø60 H8, плоскостность плоскости разъёма 0,05 мм, перпендикулярность к монтажной плоскости 0,05 мм, четыре отверстия во фланце 4×Ø9 при позиции Ø0,3 мм и габарит 120×95×70 мм. Шестое решение — поверхность: дробеструйная обработка до Sa 2,5 по ISO 8501-1, при этом механически обработанные поверхности остаются открытыми. Отверстие задаёт посадку подшипника, плоскостность — прилегание половин, перпендикулярность — положение оси относительно монтажной плоскости.
Полукруглое посадочное место и припуск на отверстие выходят из одной стальной формы, поэтому перенос любого из них означает резку стали, а посадочное место обрабатывают в той же наладке, что и отверстие, — до подтверждения литейным цехом. Форму режут один раз, и она изнашивается от плавки к плавке, поэтому изменение после первого образца снова проходит через инструментальный цех.
Какие документы нужны программе корпуса?
С заказом идут четыре документа, и каждый отвечает за свою часть допуска. 2D-чертёж указывает каждый допуск и этап, на котором его проверяют. 3D-модель в STEP или IGES охватывает посадочное место и ушки фланца, которые не показывает сечение. Первый образец или эталон поверхности фиксирует, как выглядит Sa 2,5, а размер партии вместе с принадлежностью оснастки закрывает комплект. Комплект собирают до первого образца: без него первый образец не с чем сравнить.
Буква ревизии — та запись, сбой которой проходит тихо. Ревизия, не дошедшая до партии, позволяет проверить корпус по прежнему указанию на отверстие: деталь проходит контрольный стол, а подшипник потом не запрессовывается. Каждая запись несёт одно число и своё поле допуска, в котором это число проверяют перед выпуском.
| Запись | Что фиксирует | Цель | Допустимое поле |
|---|---|---|---|
| Ревизия чертежа | Отверстие | Ø60 H8 | пределы H8 по чертежу |
| Ревизия чертежа | Плоскостность плоскости разъёма | 0,05 мм | макс. 0,05 мм по плоскости |
| Отчёт о первом образце | Испытание запрессовкой, ответный подшипник | контакт по посадочному месту по чертежу | до подтверждения литейным цехом |
| Отчёт о первом образце | Перпендикулярность, монтажная плоскость | 0,05 мм | макс. 0,05 мм |
| Лист партии | Отверстия фланца 4×Ø9 | позиция Ø0,3 мм | макс. Ø0,3 мм |
| Лист принадлежности оснастки | Стойкость формы | считают в плавках | до подтверждения литейным цехом |
Как размер партии меняет долю оснастки?
Оснастку считают один раз и делят на плавки. Одна форма даёт 1–2 детали за плавку до подтверждения литейным цехом, поэтому на нескольких сотнях корпусов доля формы заметна в каждой детали. Несколько тысяч распределяют ту же форму настолько тонко, что стоимость начинают определять уже расточные станции, а не литьё.
Владение оснасткой решает, каким будет повтор. Форма заказчика приходит во второй заказ без отдельной строки оснастки, а форма поставщика амортизируется снова или получает новую долю. Масса детали говорит об этом мало: корпус дольше стоит зажатым под стянутую расточку, чем в форме.
Где программа корпуса даёт сбой раньше всего?
Два места дают сбой поздно: расточка в стянутом виде и старение между черновой и чистовой обработкой. Расточка каждой половины отдельно оставляет посадочное место и отверстие на разных осях, и корпус, прошедший проверку диаметра, может не пройти проверку круглости, когда болты стянут плоскости разъёма.
Расточка в стянутом виде — это три стадии, а не одна: стягивание, расточка, затем снятие болтов и повторная проверка нутромером в трёх точках. Маршрут, где повторную проверку убрали, экономит одно приспособление и теряет измерение в собранном состоянии, на котором держится любая проверка соосности отверстия. Старение — вторая остановка, 155–165 °C в течение 4–6 ч до подтверждения литейным цехом; без неё зажим вдавливает напряжение в отверстие.
Что входит в предложение?
В предложение входят четыре строки: доля формы, литьё с удалением литников и прибылей, механообработка со стянутой расточкой и контроль первого образца. Дробеструйная обработка стоит внутри строки литья, потому что идёт до механообработки, а обработанные поверхности остаются открытыми, поэтому маскирование в цену не закладывают. Смета, собранная из этих четырёх строк, повторяет маршрут и не требует догадок.
Число, построенное только от массы, упускает три из этих четырёх строк. Стянутая расточка несёт три стадии, первый образец несёт отчёт КИМ, капиллярный контроль и калибр «годен/не годен», а старение считается отдельной остановкой. С запросом приходят четыре исходных данных: 2D-чертёж, модель STEP, образец или эталон поверхности, а также размер партии и принадлежность оснастки.
Что повторяется при смене размера подшипника?
Новый размер подшипника открывает заново три шага и не трогает сплав. Указание на отверстие и схема отверстий фланца меняются на чертеже вместе, половины снова стягивают и растачивают под новый диаметр, а первый образец повторяет отчёт КИМ, измерение в трёх точках и испытание запрессовкой.
Плоскостность плоскости разъёма и требование перпендикулярности обычно переживают смену подшипника, поэтому форма часто остаётся нетронутой, а наладка расточки собирается заново. Это разделение решает, какие проверки второй заказ повторяет, а какие наследует от первого. Уведомление об изменении от заказчика называет ревизию, которую заменяет, и первый образец прогоняют снова.
Повторные заказы наследуют настройки первого образца: наладку стянутой расточки и цикл старения, а лист партии несёт номер плавки рядом с ревизией. Пришлите чертёж с буквой ревизии, модель STEP, эталон поверхности или первый образец, а также размер партии с принадлежностью оснастки — тогда каждую строку предложения можно сверить с чертежом, а не с описанием детали.
Вопросы и ответы
