
铜离心铸造:当旋转凝固适用于空心零件时
当铜或铜合金零件的形状为管状、环形、套筒、衬套或其他可围绕轴线成形的旋转体时,铜离心铸造值得考虑。旋转有助于将熔融金属分布到模具周围并影响凝固,但这并不能保证零件均匀、耐压或耐磨。买方仍需定义合金、内外表面、壁厚变化、长度、端部、加工余量、使用条件以及内部质量证明。
工艺选择应根据成品零件进行。铜合金管可用于轴承衬套、导电套筒、传热部件、阀门零件或耐磨表面。每种应用都会改变要求。应将离心铸造与铜合金铸造以及后续机加工路线一同评估。报价应明确区分铸件毛坯和成品零件。
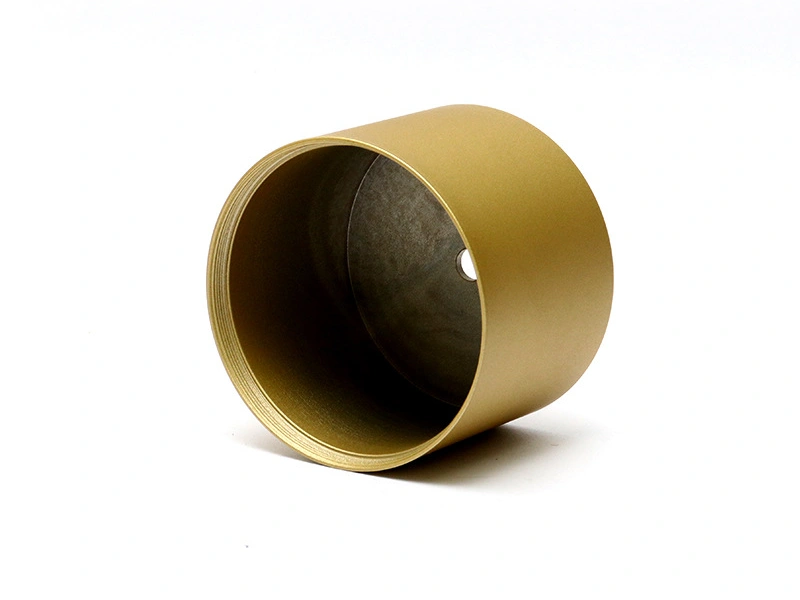
使工艺与最终几何形状相匹配
铜离心铸造天然适合圆柱形。直管、衬套、环、套筒、衬垫和圆柱形毛坯是最简单的候选件。带有非旋转凸台、横向孔、键槽、法兰或复杂外部筋条的零件仍可使用离心铸造毛坯,但二次机加工和附加工序可能变得非常繁重。应比较整个工艺路线,而不是仅评判铸造步骤。
定义轴线和功能表面。内孔可能承载密封、轴承、轴、流体或间隙要求。外径可能是压配合、壳体表面或磨损表面。端面可能需要垂直度、沟槽、倒角、螺纹或与内孔的可控关系。这些成品特征决定了加工余量、夹具和检测要求。
长度、直径、壁厚和截面过渡影响工艺行为。长而薄的套筒在无变形的情况下可能难以支撑和加工。厚环可能需要不同的热处理和补缩方法。大型零件可能超出小型设备的实际加工范围。在询问工艺能力之前,应提供实际尺寸。
零件类型 | 铜离心铸造可能适合的原因 | 关键边界 |
|---|---|---|
导电套筒 | 旋转毛坯可加工成受控的内孔和外径 | 合金、电接触、壁厚和表面状态 |
轴承衬套 | 管状形式可提供围绕滑动表面的材料 | 配对表面、载荷、润滑、内孔和磨损试验 |
阀门或压力环 | 连续环形几何可减少非功能材料 | 压力边界、孔隙区、机加工和泄漏试验 |
复杂壳体 | 仅圆柱形毛坯可能受益 | 二次特征、机加工时间以及替代工艺比较 |
根据使用条件选择铜合金
铜和铜合金在导电性、强度、硬度、耐磨性、耐腐蚀性、机加工性和铸造行为方面各有不同。为导电而选择的牌号可能不是承载轴承或暴露于化学环境的配件的理想选择。为耐磨而选择的牌号可能需要不同的机加工或精加工。图纸应明确注明受控牌号和主导选材的性能。
对于电气元件,请定义电流、触点压力、温度、连接方式和表面状态。对于热学元件,请定义热路径、配合表面和精加工。对于磨损元件,请定义配对表面、载荷、速度、润滑和颗粒。对于承压零件,请定义流体、温度、壁厚、密封和试验要求。不要用笼统的“铜”代替实际需求。
材料记录应包括牌号、标准、炉批、状态以及任何客户特定的化学成分或试验要求。如果提出替代方案,应比较关键特性以及确定等同性的证据。铜的颜色或密度观察不是材料批准的依据。
旋转、浇注和铜凝固
旋转使液态金属向模具壁移动,但有效窗口取决于模具直径、金属状态、温度、旋转速度、浇注速率和壁厚。供应商应控制并记录影响零件的工艺变量。买方应询问工艺如何监控,而不是规定无依据的参数。
铜合金可能带来不同于铝或锌的热学和氧化问题。应根据所选合金和设备评估熔体保护、模具状态、浇注实践和温度控制。过度湍流或处理不当可能导致夹杂物或气体。连续浇注和均衡的热状态仍需从成品零件获得证据。
起始和结束区域可能需要牺牲余量,因为表面或填充状态可能不同。切断和端面加工应去除这些区域,而不会消耗功能壁或在成品内孔中留下缺陷。在图纸和报价中包含余量。
工艺项目 | 对铜铸件的潜在影响 | 买方证据 |
|---|---|---|
旋转控制 | 改变分布、壁形成和表面行为 | 工艺记录和映射的壁/同心度检查 |
浇注实践 | 影响夹杂物、填充连续性和氧化暴露 | 程序、批次记录和定义的内部质量检查 |
模具状态 | 影响传热、脱模和表面纹理 | 模具记录和代表性表面审查 |
端部余量 | 去除开始/停止或不完全区域 | 图纸余量、切断记录和最终表面检查 |
壁厚和内部质量
对于管状铸件,壁厚是内孔和外径之间的映射关系。平均壁厚可能掩盖薄区域。厚壁侧可能减少机加工后的剩余材料。内孔看起来光滑,但仍可能在密封或磨损表面附近包含亚表面不连续性。定义机加工后保留的区域以及该处所需的内部质量。
旋转可能影响夹杂物或气体的分布,但不会消除所有缺陷。工艺、合金、模具、浇注、冷却和机加工条件仍然重要。压力管可能需要解剖、射线或超声检测、泄漏试验或其他定义的方法。轴承衬套可能需要内孔和磨损试验,而不是通用的铸造报告。
不要使用“离心铸造”作为耐压或致密性的证明。买方应指定压力边界、试验条件、样品状态和验收标准。如果这些步骤改变了边界,则应在相关机加工和精加工后生成证据。
铜离心铸造毛坯的机加工
铸管通常需要车削、镗孔、端面加工、切槽、钻孔、螺纹加工或平衡。操作可能暴露气孔、夹杂物或不均匀的壁。刀具选择、工件夹持、冷却液、余量和热量管理影响最终表面。在定价铸造路线之前,应包含后机加工。
选择保护同心度的基准策略。如果外径粗糙,可能需要先加工外径才能定位内孔。如果内孔是主要功能,夹具可以从端面或临时表面定位。顺序应控制内孔与外部的关系、端面垂直度和剩余壁厚。
使用能支撑长或薄零件而不发生偏转的夹具。根据图纸要求,在自由状态或规定的夹紧状态下检查。在夹紧状态下尺寸合格的内孔可能在释放后移动。验收计划应说明测量时零件的支撑方式。
最终要求 | 机加工风险 | 验证 |
|---|---|---|
内孔配合 | 尺寸、圆度、表面纹理或孔隙暴露 | 内孔图谱和配合组件 |
同心度 | 基准位移或夹具偏转 | 相对于外部或功能基准的内孔 |
压力壁 | 深切削暴露连通的不连续性 | 成品壁检查和对泄漏测试 |
端面 | 跳动、长度或垂直度变化 | 端面和轴向关系检查 |
表面精加工和铜相容性
根据应用,可以使用机加工、抛光、电镀、涂层或铸态表面。所选路线应考虑铜合金成分、孔隙率、表面纹理、电接触或热接触、磨损和腐蚀。精加工可以改变尺寸和接触电阻。在功能需要处遮蔽内孔、螺纹、轴承面、密封件和接地区域。
后处理应在代表性铜铸件上批准。平板试样可能无法显示内孔、边缘、沟槽或粗糙铸态表面周围的行为。根据零件功能定义颜色、纹理、厚度、附着力、接触或环境证据。
检查和验收
尺寸检查应使用图纸基准映射壁、内孔、外径、同心度、长度和端面。目视检查可以发现裂纹、折叠、夹杂物和表面痕迹。在压力、机加工、磨损或导电性使内部质量重要的情况下,可以使用内部方法。功能检查应使用实际配合零件或测试条件。
保持材料、工艺、机加工、精加工和测试记录处于修订控制下。合金、模具、旋转、浇注、机加工顺序或精加工的变化可能需要有针对性的重新验证。不要将通用报告用于更改的几何形状或使用条件。
铜离心铸造的询价输入
提供模型、受控图纸、铜合金和标准、轴线、内外径、长度、壁厚图谱、端部特征、数量、机加工余量、表面精加工、电气/热/磨损/压力功能、检查、测试和包装。识别起始/结束余量和机加工后保留的材料。
要求供应商说明离心布置、模具、过程控制、内部质量证据、机加工路线、夹具、精加工和最终检查。在报价中区分铸件毛坯和成品零件。如果提出替代路线,请将其与最终要求以及总工序进行比较。
当零件几何形状适合时,可以结合铜合金铸造和后机加工评估新航的离心铸造路线。最终范围仍取决于合金、尺寸、批量、设备和检查。
确认铜零件适合旋转铸造路线
铜离心铸造最适合其重要几何形状可围绕轴线描述的零件。套筒、衬套、环、衬垫和管状体是自然候选;复杂的外部平面、侧孔、间断法兰或非同轴通道可能需要后续机加工或其他工艺。买方应标记哪些表面是功能性的,哪些是牺牲性的机加工余量,以及哪些必须保持铸态。这可以防止简单的工艺标签掩盖零件与设备之间的不匹配。
合金也很重要。纯铜和铜合金在流动性、熔化行为、导电性、强度、耐磨性和腐蚀要求方面有所不同。在报价路线之前,需要指定管理牌号、化学成分限制、状态和使用条件。导电套筒与轴承衬套或压力相关管道的验收计划不同。对于每种情况,定义配对表面或流体、温度、载荷、速度、电气路径和表面精加工。
审查台阶、端部和厚截面处的凝固
旋转将金属分布到模具周围,但不会使每个截面同时凝固。法兰、封闭端、厚凸台或局部台阶可以保留热量并影响收缩。随后镗孔的内径可能会去除第一表面而留下另一种状态。工艺审查应确定金属进入的位置、模具散发热量的位置、端部如何形成以及机加工后留下的余量。
应在相关状态下评估表面状况。如果两个直径都经过机加工,则买方需要粗坯尺寸和每侧的余量。如果保留一个表面用于滑动、密封、传热或导电,则直接检查该表面。清洁、氧化、嵌入材料和处理损坏可能会影响后续操作。“离心铸造铜”一词不足以定义验收边界。
机加工决定同心度和功能配合
车削和镗孔操作应计划从确定两个功能表面之间关系的基准进行。粗糙铸件可能需要初始设置以建立一个直径或面,然后进行受控设置以最终加工内孔。长零件可能在切削或工件夹持下偏转,因此需要讨论支撑和测量与最终公差的配合。如果零件是衬套,则装配间隙和配对表面应定义重要尺寸,而不是任意的粗糙铸件尺寸。
机加工还可能暴露内部不连续性或将壁厚改变到低于可接受水平。买方应识别任何最小成品壁厚、泄漏路径、磨损表面或电气横截面。如果涉及压力边界,请在成品零件上选择测试,并指定介质、条件和验收标准。对于导电零件,请测量组件使用的特性和表面状态。仅凭材料证书不能确定同心度、配合或完整性。
使用基于特征的首件审查
首件应在铸件毛坯阶段和机加工后进行检查。检查外表面和内表面、端部、台阶、余量、同心度、粗糙度和任何可见缺陷。将测量结果与图纸基准联系起来,并确定使用的设备或夹具。如果需要进行内部检查、泄漏测试、磨损测试或导电性检查,请解释其解决的风险,并保持结果与样品或批次相关联。
当成品零件需要镗孔、车削、清洁、涂层或其他表面操作时,可以将新航的后机加工和后处理路线与离心铸造计划一起审查。最终报价应区分毛坯、机加工、精加工、检查和任何特殊验证。
铜离心铸造的询价输入
提供合金和化学成分要求、轴线、外部和内部尺寸、长度、端部特征、粗糙和精加工表面、数量、机加工余量、使用条件、配对表面或流体以及检查计划。说明供应商是否可提出其他路线,以及需要什么证据进行批准。这些输入使买方能够根据成品零件而非工艺名称比较旋转铸造路线与棒料机加工或其他铸造选项。
为最终功能选择铜合金
铜离心铸造可以使用不同的铜和铜合金牌号,正确的选择取决于最终功能。导电套筒需要电气要求;传热环需要热界面;轴承衬套需要配对表面、载荷、速度和润滑;压力相关管道需要明确的完整性测试。买方应指定牌号和重要特性,而不是要求将“铜”作为广泛的材料类别。
合金和截面与路线相互作用。厚端、法兰或台阶可能以不同于管壁的方式冷却。机加工余量可能会去除一种表面状态并留下另一种。如果替换材料,应比较化学成分、铸造行为、机加工、腐蚀、磨损、导电性和测试证据。新航的铜合金铸造路线可以结合离心铸造毛坯和成品零件计划一起审查。
保护进入使用状态的表面
保留铸态的表面可能需要与镗孔或车削表面不同的清洁和粗糙度要求。如果应用涂层或处理,掩蔽和尺寸影响成为路线的一部分。如果零件接触轴或密封件,请检查最终表面和边缘状态。外观干净的毛坯不能证明机加工后的配合或使用性能。
内部质量证据应针对特定风险
目视检查无法确定所有内部条件。尺寸检查无法显示所有亚表面不连续性。泄漏、压力、导电性、热或磨损测试回答了不同的产品问题。当镗孔、压力或疲劳产生已知风险时,可能适合进行内部检查。在试验前说明方法、位置、样品和验收标准。
保持粗坯和成品零件记录分开。首件毛坯可能因机加工开发而被接受,而成品管仍需要配合或压力审查。如果工艺发生变化,则重复与变化风险相关的证据。当清洁或涂层影响使用表面时,可以包括新航的后处理路线。
在询价中包含端部操作
说明供应商提供的是毛坯、机加工管、成品衬套还是组装部件。包括车削、镗孔、端面加工、钻孔、沟槽、清洁、涂层、检查、包装和测试。定义轴线和基准,以便报价解决同心度和配合问题。这可以防止低毛坯价格掩盖制造有用产品所需的操作。
买方摘要
当合金、模具、旋转、浇注、凝固、机加工和检测协调一致时,铜离心铸造适用于旋转和管状几何形状。它可以生产有用的套筒或环毛坯,但本身不能证明壁厚均匀性、压力完整性、磨损寿命或最终配合。
在询价中定义轴线、成品表面、使用条件、内部质量风险和机加工路线。这为买方决定铜离心铸造是否适合实际零件提供了可靠的基础。
