压铸件加工需要提供哪些RFQ信息?
压铸件加工需要提供哪些RFQ信息?
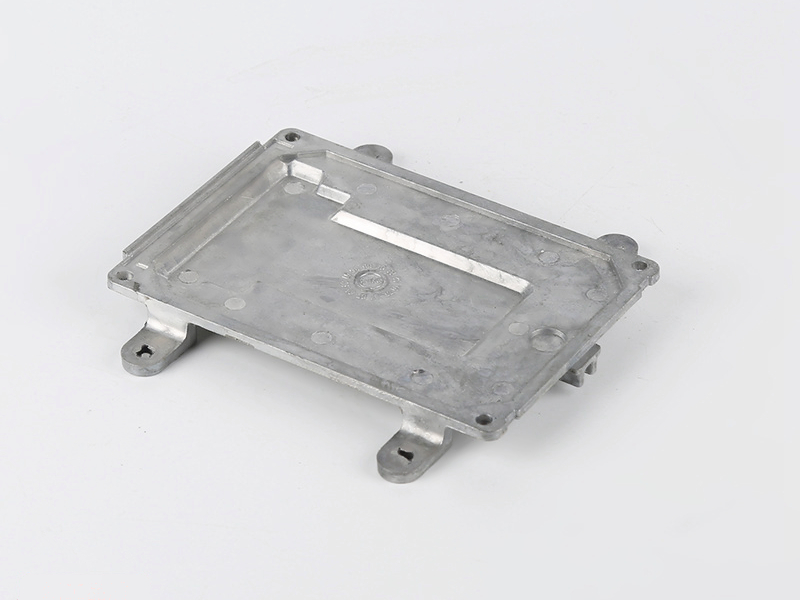
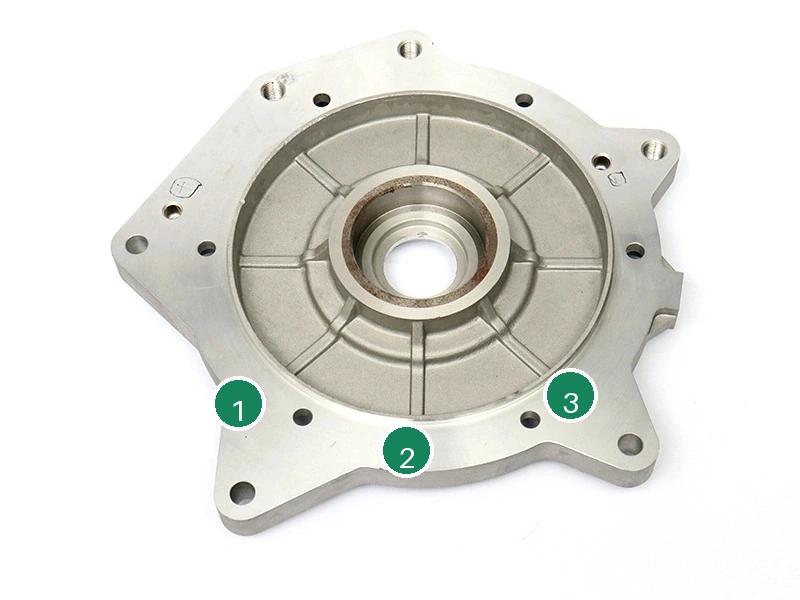
对于压铸件的加工,买方应发送3D模型、2D图纸、铸件材料、数量、铸造工艺(如已知)、加工特征列表、公差要求、基准注释、表面光洁度要求、检验要求、现有铸件的照片或样品以及最终交付状态。供应商需要同时了解铸件毛坯和成品零件。
仅基于3D形状的报价是薄弱的,因为模型可能无法显示哪些表面是铸态、哪些表面必须加工、哪些孔需要螺纹、哪些面必须密封以及哪些区域将被涂覆或遮蔽。询价单应确定使铸件准备好装配的功能特征。
买方可以从CNC加工要求开始,然后添加铸件特有的细节,如拔模角、飞边、分型线、表面表皮、孔隙风险和加工余量。
询价单应明确铸造路线、预期余量、毛坯基准条件和最终基准方案。对于选定的高压压铸面,初始余量可能为.3-1.毫米;重力铸造为1-3毫米;砂型铸造为2-5毫米。在适用的情况下,应参考ISO 8062-3和ASME Y14.5或ISO 1101标准。
核心文件和图纸注释
最有用的文件集包括STEP、X_T或IGS模型以及PDF 2D图纸。3D模型有助于供应商研究刀具通道和夹具接触。2D图纸定义了公差、基准、螺纹、表面粗糙度、表面处理和检验要求。如果只能发送一个文件,2D图纸仍然很重要,因为它显示了必须控制的内容。
买方应清楚标记加工表面。在询价期间,彩色标记的PDF可能很有用:一种颜色用于铸态区域,一种颜色用于CNC加工特征,一种颜色用于外观表面,一种颜色用于遮蔽区域。这可以防止供应商假设每个表面都需要加工或遗漏控制装配的面。
RFQ信息 | 重要性 |
|---|---|
3D模型 | 便于检查刀具通道、夹具和加工路径 |
2D图纸 | 定义公差、基准、螺纹和检验注释 |
加工特征列表 | 区分CNC加工与铸态几何形状 |
铸件材料 | 影响刀具选择、切削数据和毛刺控制 |
数量和阶段 | 指导夹具投资和检验频率 |
表面处理要求 | 显示哪些加工区域需要遮蔽或后处理检查 |
现有铸件的信息
如果买方已有铸件,供应商需要照片、样品数量、材料牌号、当前尺寸、表面状况和已知缺陷。照片应显示分型线、飞边、浇口去除区域、表面纹理、气孔、薄壁区域以及任何看起来加工余量不足的区域。样品零件可以揭示毛坯是否足够稳定,适合CNC装夹。
现有铸件可能比新铸件更难报价,因为供应商可能无法控制原始模具。关键问题是现有毛坯是否能清理到成品图纸的要求。如果密封面余量太少,加工可能会暴露低点。如果凸台移位,攻丝孔可能会穿破。如果铸件翘曲,夹具定位和最终平面度将变得更加困难。
新铸件的信息
对于新铸件,询价单应在模具制造前发送。这允许供应商添加加工余量、选择基准区域,并避免浇口、顶出痕、加工面和外观表面之间的冲突。加工计划应影响铸件设计,而不是在毛坯样品制作后才出现。
例如,垫片面应有足够的余量进行清理,并尽可能避免浇口痕迹。轴承孔应有足够的周围材料用于镗孔和测量。螺纹凸台在攻丝后应有足够的壁厚。这些细节在模具制造前比试制铸件后更容易解决。
关于余量规划,压铸模具制造前的加工余量规划为买方提供了更专业的参考。
检验和交付范围
询价单应说明所需的检验记录。简单的装饰盖可能只需要目视检查和少量关键尺寸。密封壳体可能需要平面度、表面粗糙度、螺纹规和装配配合检查。运动部件可能需要孔径、圆度和基准关系检查。
交付范围也很重要。买方应说明他们需要的是毛坯加工铸件、去毛刺零件、涂层零件、装配件还是包装好的即用组件。不包括后处理和包装的加工报价与成品零件报价不同。
对于重复生产,询价单还应说明买方是否需要首件批准、批次检验、材料记录或保留样品。这些细节会影响供应商的报价,因为它们增加了测量时间、文档工作和放行控制。
RFQ审核建议
最好的询价单能让供应商回答三个问题:铸件能否稳定地保持?选定的特征能否清理到公差范围内?最终零件能否在买方收到时的状态下进行检验?如果询价单回答了这些问题,报价将更可靠,后续加工意外的风险也会更低。
Neway可以在生产前审核铸件的CNC可行性、夹具通道、加工特征定义、表面处理和检验,帮助买方从粗糙铸件或近净形毛坯过渡到成品组件,减少技术假设。