
表圈压圈:1,000 件里 7 个爪根断裂的压装记录
一份示例记录里,1,000 件 Zamak 5 表圈压圈 断了 7 个爪根(爪与环带相接的根部),压装那台压机的读数是 320 N,而放行窗口是 80–200 N。把爪根圆角改到 R0.2 mm,再给压机装一个行程限位(挡住压头多走的那一段),同一台测试台上的断爪数回到 0。
这只圈是 Ø26.0 mm 的环带,壁厚 0.8 mm,内圈三个爪按 120° 均布,都是图纸上的设计目标。三个爪是压装时的着力点,镜面靠它们压住;爪高守在 1.2±0.05 mm,重量 1.8±0.2 g,合金是铸态的 Zamak 5,按 ASTM B86 AC41A。
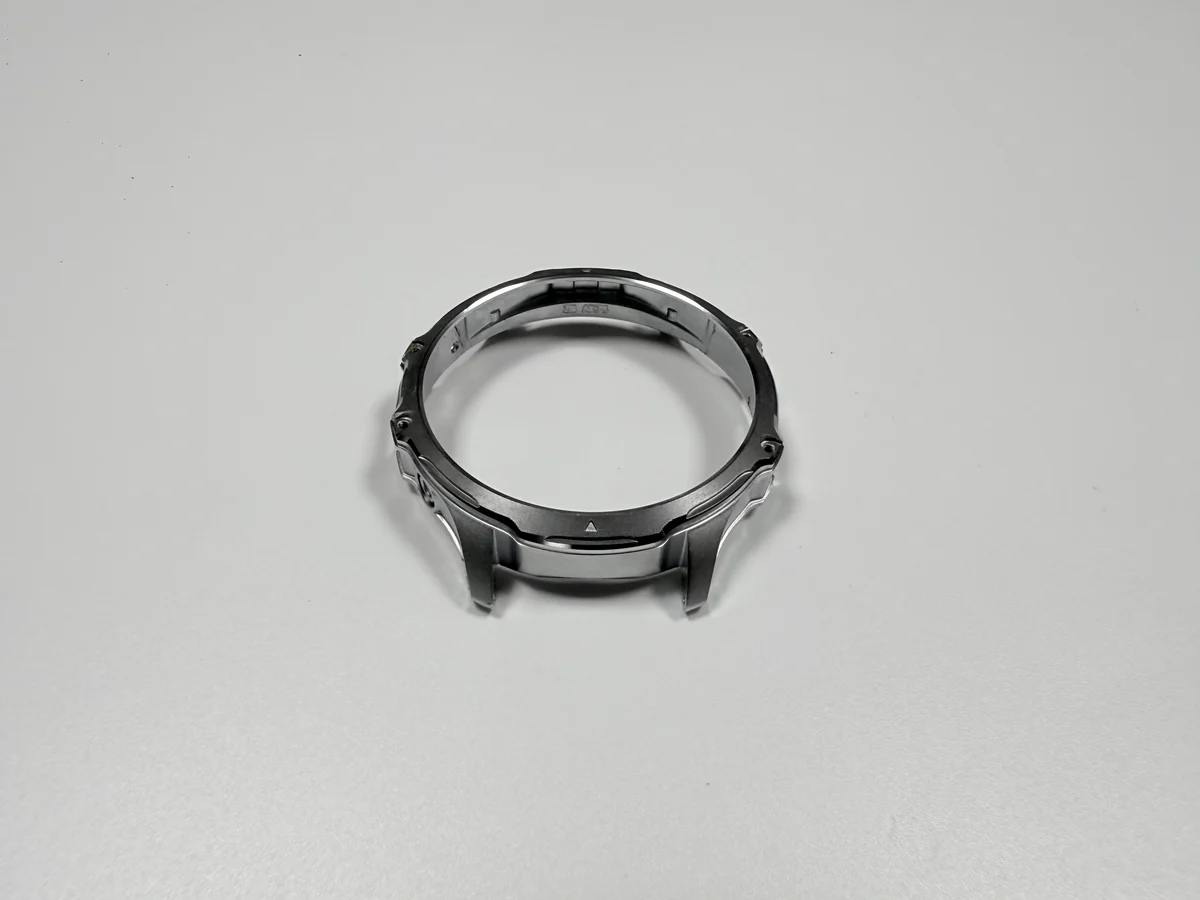
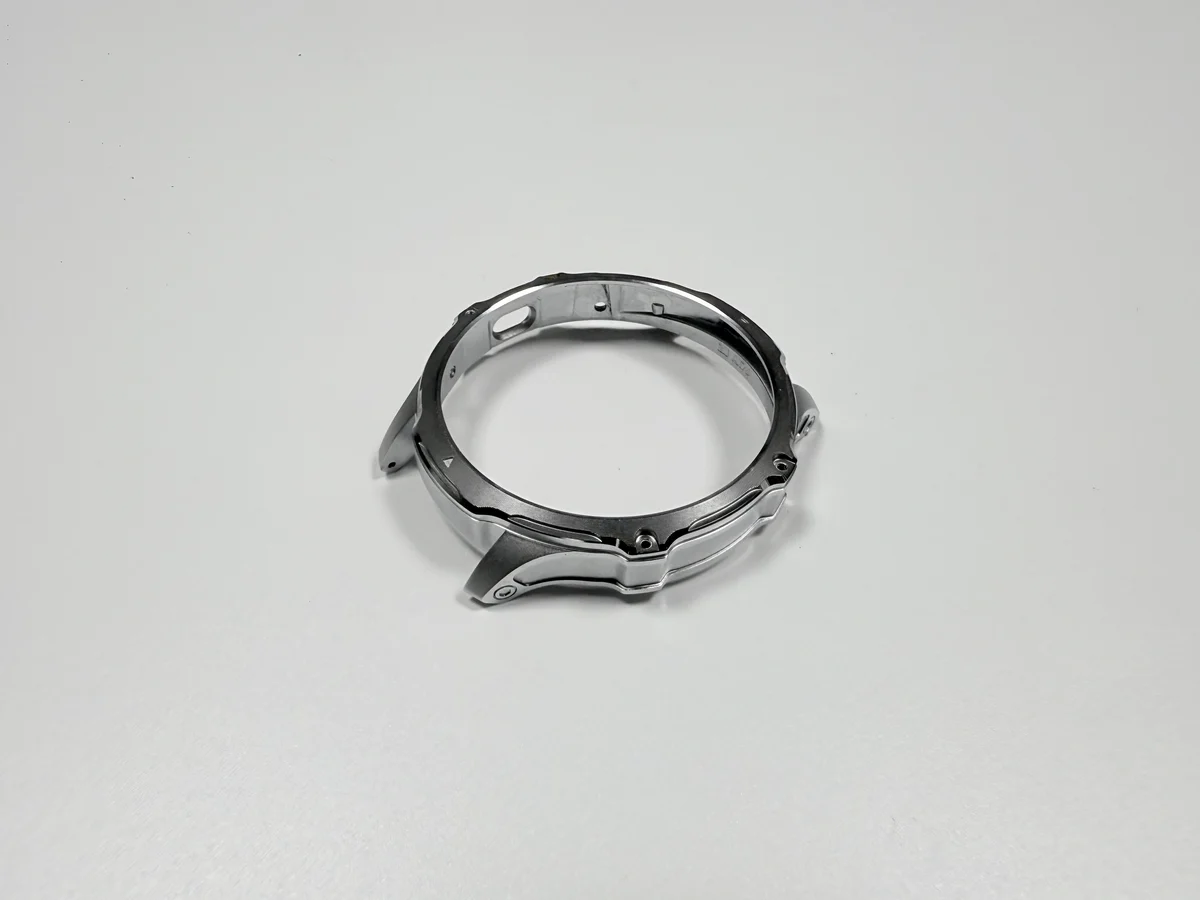
那批 1,000 件失败在哪一步?
1,000 件里 7 只圈在压装时失败,7 只全部断在爪根。外径环规和镀后目视都看不到爪根,所以问题只在压机上才露出来。这两道检查看的是圈的外轮廓和镀层表面,爪根藏在环内,量具伸不进去;外径与镀层都合格,圈照样在压机上断。
7 只断爪都出在爪根,不像随机判废。断口上没有缩孔,因此排掉了断裂处的铸造疏松,剩下的解释就是根部断面在承力。尖角把这份力收进一个只有零点几毫米厚的断面里,断面越薄,同样的力越先把它撕开,断口也就落在同一个位置。
失败件上读到多大的压装力?
失败件在测试台上配着表壳读,压装力是 320 N,读数的位置就在压头下面。放行判据是 80–200 N,这个读数落在 200 N 上限的 1.6 倍。低于 80 N,圈松到镜面能抬起或转动;高过 200 N,爪根承受的力超过它那个断面能担的量,断与不断只差这点行程。
力来自行程,靠手感调的压机在这么薄的环带上一定走过头。行程限位是工装,按压机报一次价;尖角爪根会让每一批装配都退回废圈,代价落在每一只圈上。表里两行记的就是这份示例记录,读数都来自同一台测试台。
| 批次 | 压装力(N) | 限值(N) | 爪根断裂数(件) |
|---|---|---|---|
| 首批,1,000 件 | 320 | 80–200 | 7 |
| 改 R0.2 与行程限位后重跑 | 带内 | 80–200 | 0 |
哪一处铸造改动修好了爪根?
模具在爪根上取 R0.2 mm 的圆角,合金没有动。根部填得怎么样,由两个设计目标定:中心浇口(金属从环心进),以及放在爪根外侧的溢流(给最后凝固的金属留出口)。浇口与溢流的位置一动,根部的凝固顺序就跟着变,金属到达这个断面时还在凝固窗口里,后面还有料补进来。
模具是八腔的 8407 镶块(装进模架的那块型腔钢),设计目标 500,000 模次。圆角这类活报一次价就留在模具里,所以薄壁设计的标注要在下刀之前写进图纸;切完再补,代价就落到模具上。
是什么让压机不再走过头?
行程限位把压头挡在 320 N 以下,那正是断爪的力。它对着 80–200 N 的窗口,在同一台测试台和同一只表壳上设定,改的是压机,不是圈。压机一换,限位要重新对一遍。
圈没有第二次压装。坐进去之后它压住镜面,表壳再合上来,爪根一断,圈是在镜面已经装好之后才判废的。一个限位护住的是一批没法返工的活,限位装在压机上,换一批圈仍然有效,这笔工装只报一次。
现在怎么检查一个爪根?
两道检查给爪根放行。压装力配着表壳读,必须落在 80–200 N 的带内。如果真出了断裂,断口上不能有缩孔,这一条把铸造问题和压机问题分开:力在带内、断口干净,问题回到图纸;力越过带,问题回到压机;断口带孔,问题回到铸件。
爪高在铸后由整修内爪定,再用高度千分尺读到 1.2±0.05 mm。外径过环规,尺寸 Ø26.0 0/-0.05 mm;平面度上平台加塞尺(一片一片的薄钢片),限 0.05 mm。几项标注收在表里,目标与允许区间并排写。
| 特征 | 目标(mm) | 允许(mm) | 量具 |
|---|---|---|---|
| 爪高 | 1.2 | 1.15–1.25 | 高度千分尺 |
| 爪根圆角 | R0.2 | 无尖角 | 刀具检查 |
| 外径 | Ø26.0 | 25.95–26.00 | 环规 |
| 平面度 | 0.05 | 最大 0.05 | 平台与塞尺 |
| 断口 | 致密金属 | 无缩孔 | 目视 |
喂给这些检查的工序链是压铸、去浇口、滚筒去毛刺、整修内爪、抛光、镀镍。每道工序都把余量收一点,收到最后才轮到量具。装配配合是另一半,后加工的配合检查从环底那个基准面起算。
这个案例证明不了什么?
证据只够证明一条链:一个爪根圆角加一次压机行程,把一批从 7 个断爪拉到 0,读数来自同一台测试台。它证明不了一整条产线的良率,因为全部记录就是一批圈、一批表壳、一台压机;换一批料、换一台压机,数要重新读。
使用条件划出边界。圈待在一个干燥的表壳腔里,没有腐蚀介质,装配后也不修,所以拆开再压一次的零件不在这份记录里。腔内的湿度、拆装次数都会移动这条边界。薄壁表壳中框把同一个壁厚问题放到更大的零件上,变量换成镀层,不是压装力。
图纸上带爪根圆角、压装力带、以及力是对着哪只表壳读的,下一次报价就变成三条换一家供应商也得对上的线。这三项输入也决定爪根是模具活,还是铸造上的改动;少写一项,报价就少一个判据。
