
方形表壳中框:Zamak 5、0.9 mm 表耳、镀层
38.0×38.0×9.5 mm 的方形表壳中框,Zamak 5,12±1 g。一份示例记录里,这一批 300 件中有 9 件送到检验时表耳孔口崩了边。钻前加一道倒角、穿出时降进给,之后的几批孔口归零。锌合金压铸定的是外形,钻头出口定的是废品。
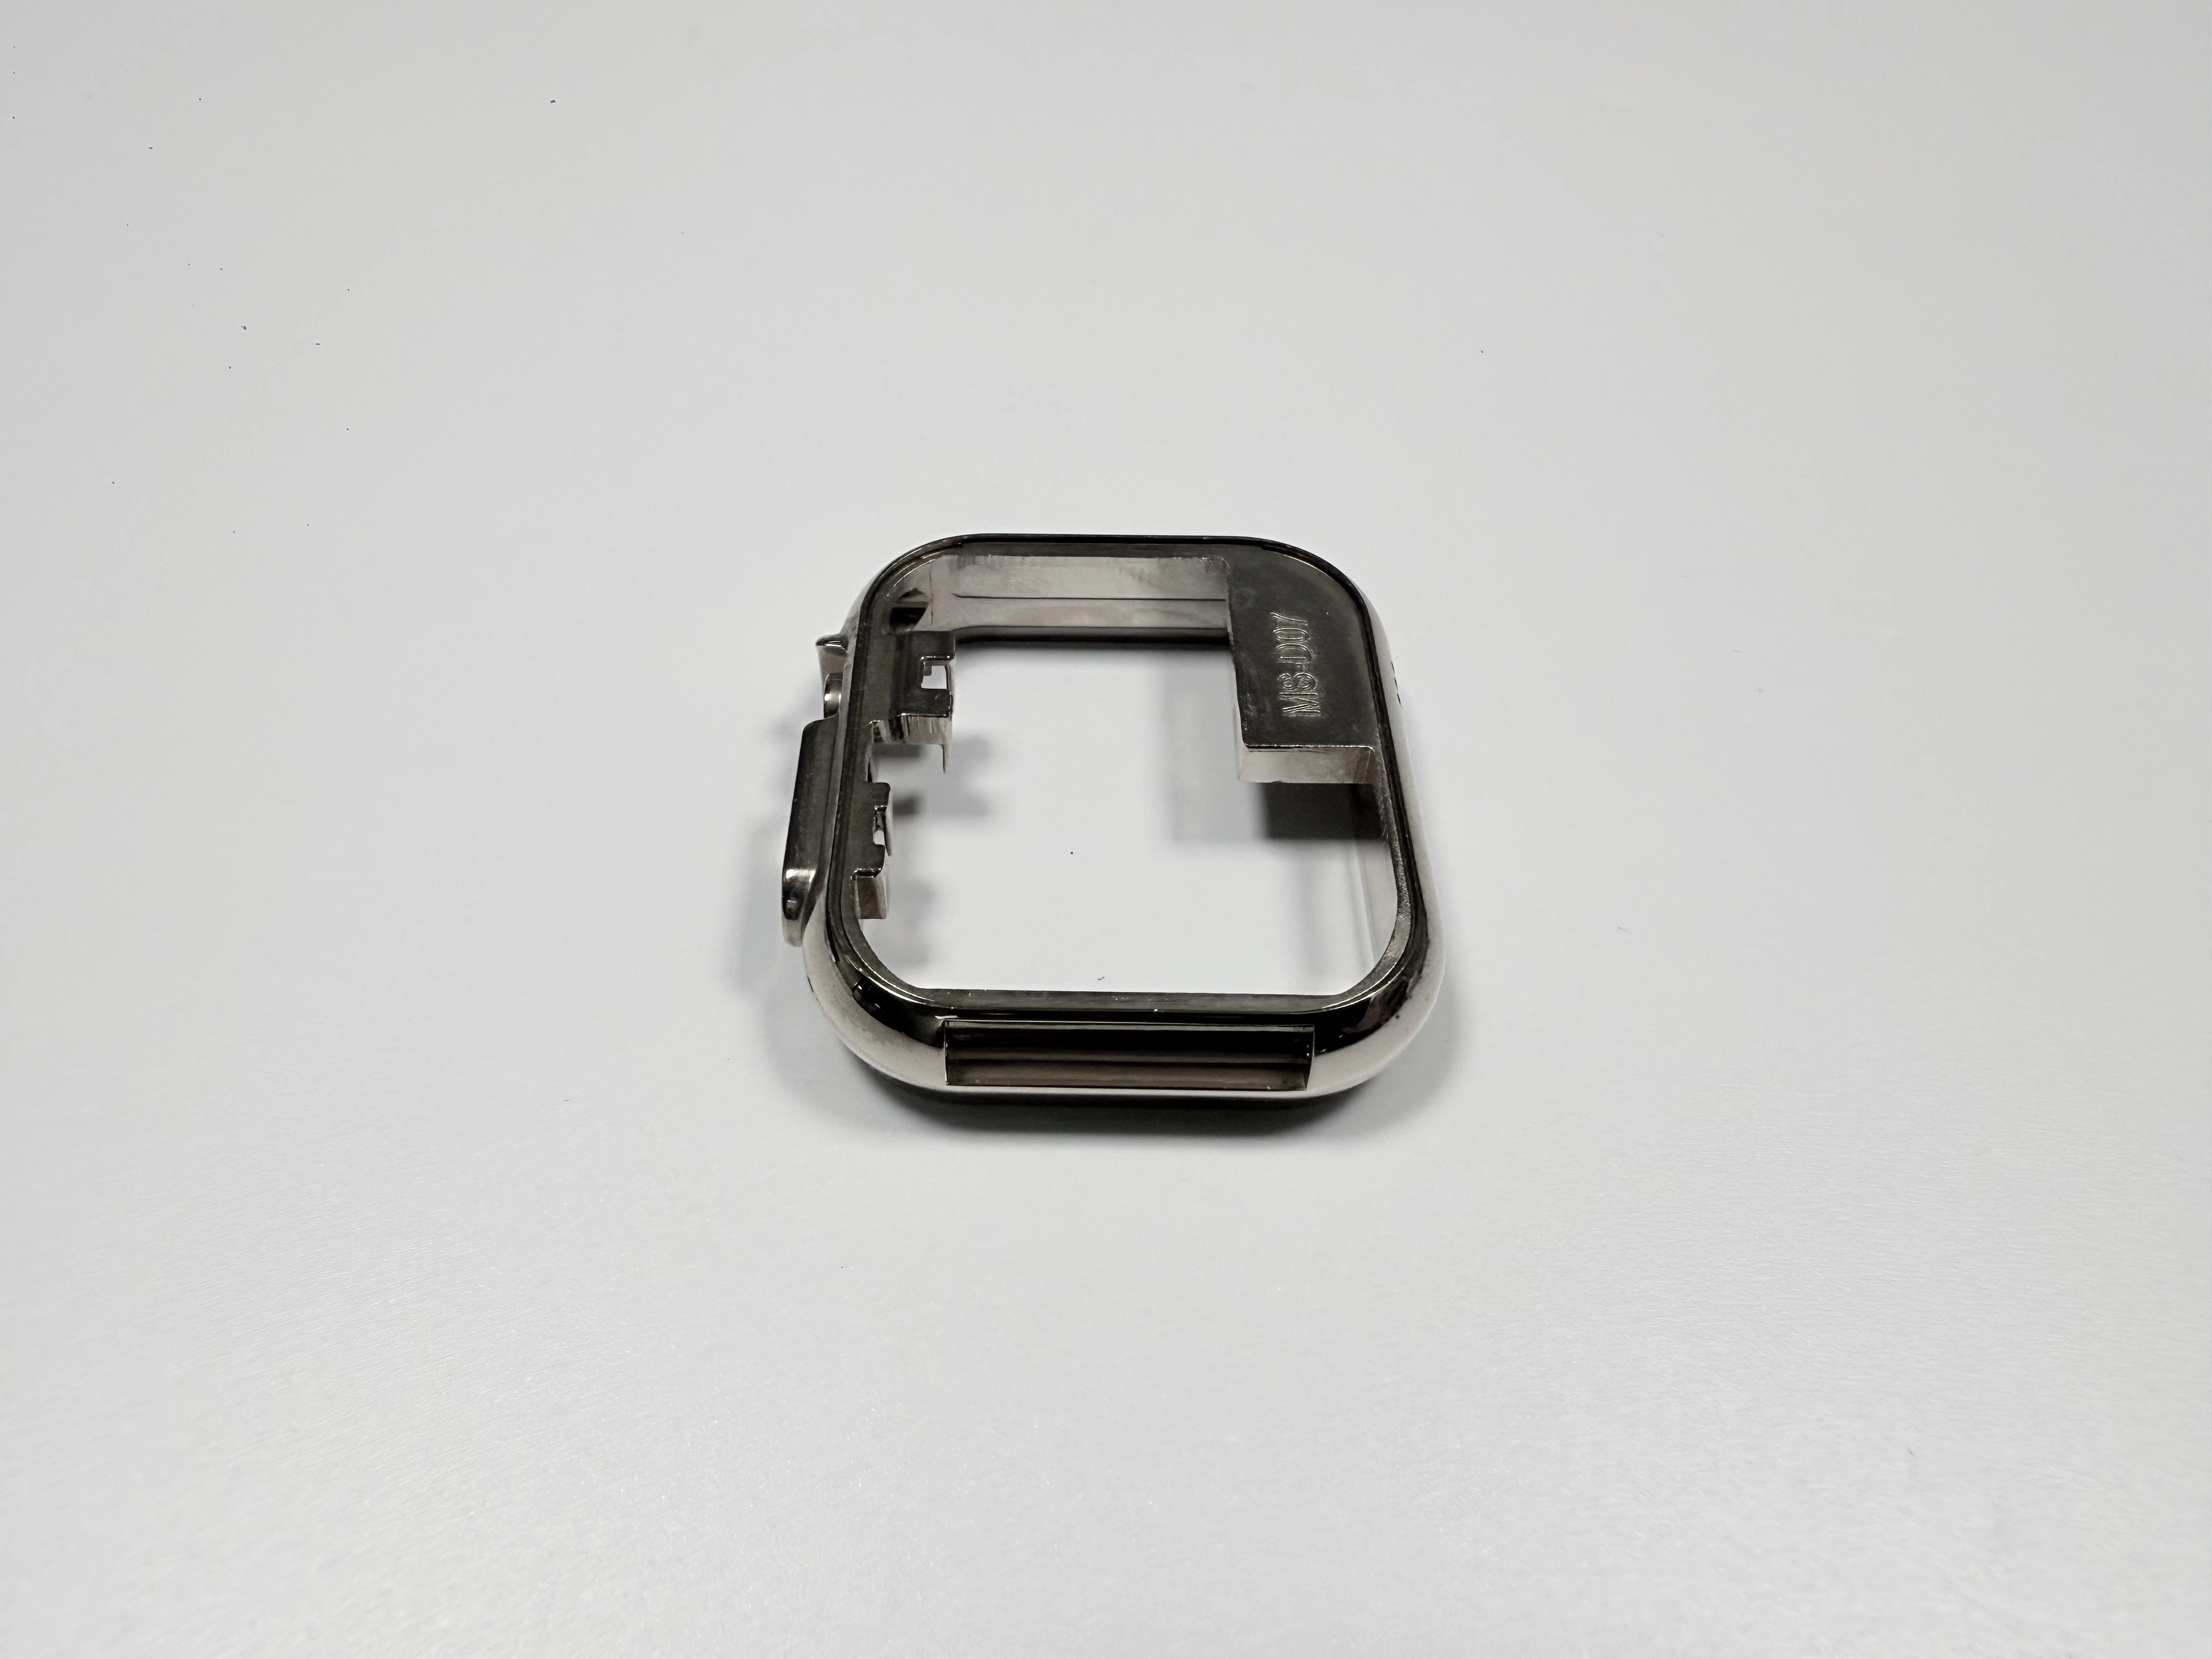
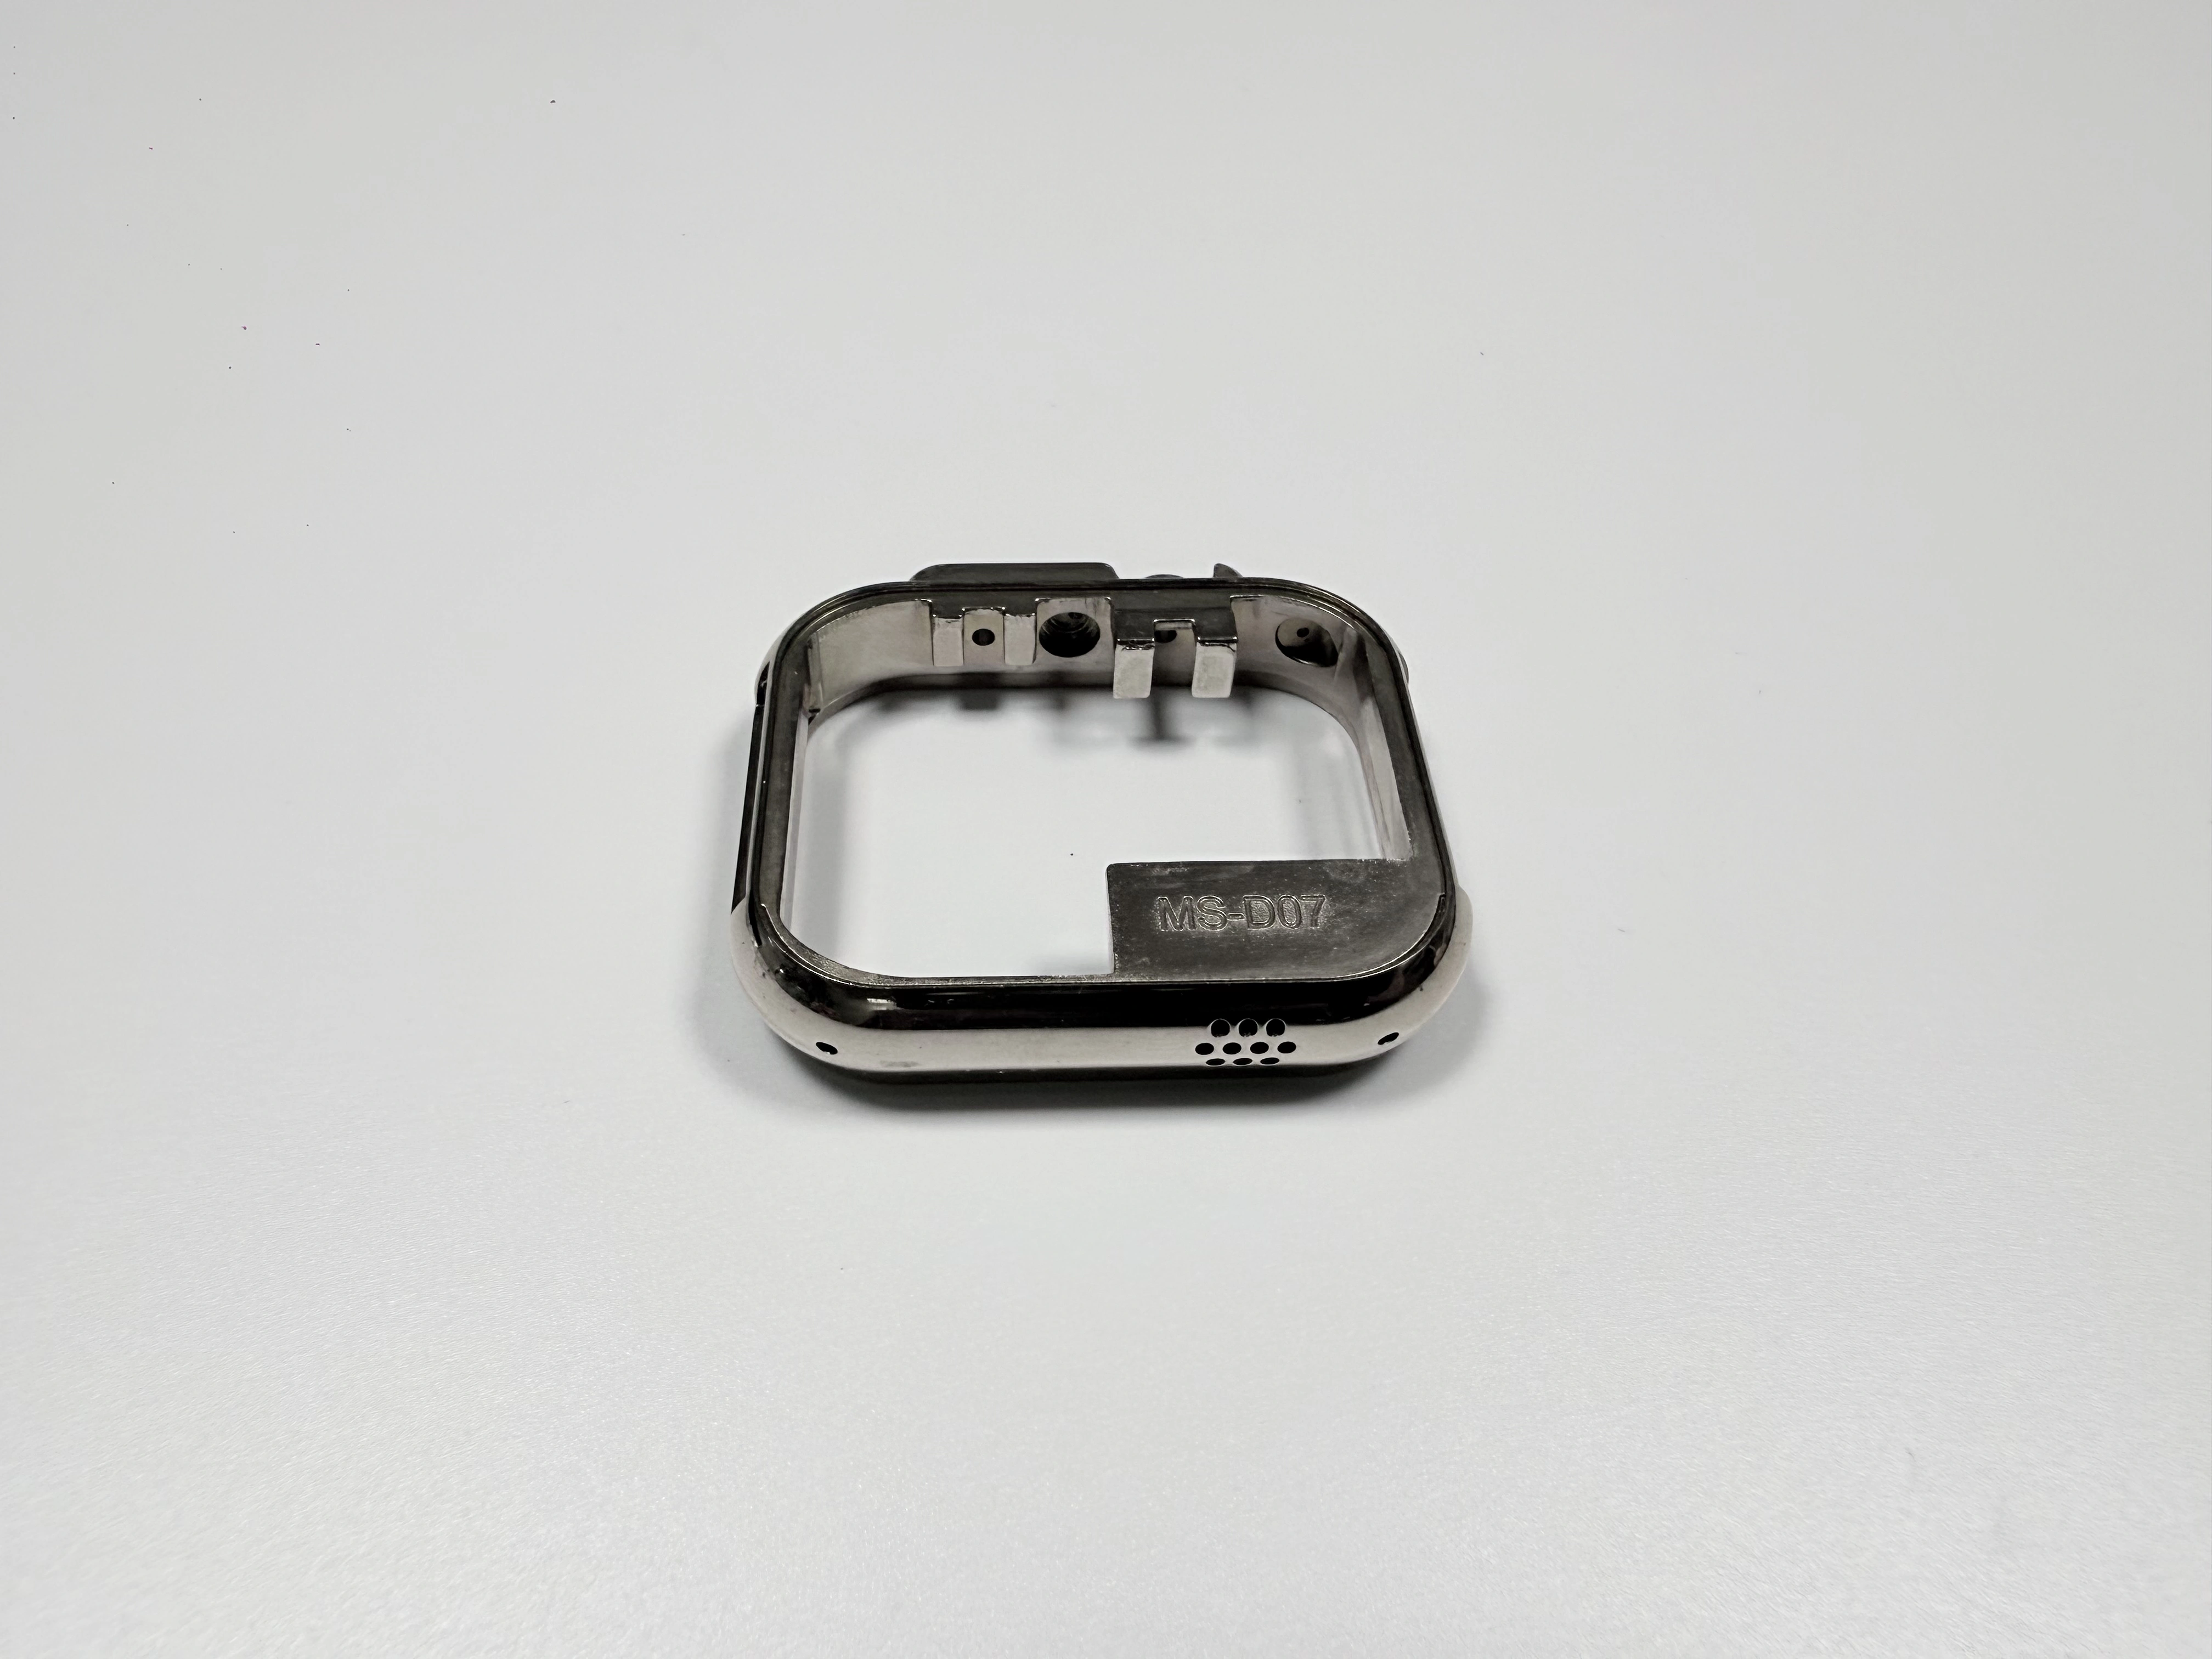
这 300 件用的什么牌号?
Zamak 5,按 ASTM B86 AC41A 供货,1 模 4 腔、8407 模仁,之后走 Cu/Ni/Cr。中框上有四处接口:0.03 mm 镜面台阶、30.0 mm 机芯腔、Ø3.0 mm 表冠孔、两只 Ø1.5 mm 表耳销孔,同轴度 Ø0.05 mm。壁厚 0.9–1.2 mm,到表耳处收到 0.9 mm,那里的孔径比壁还宽。销孔上偏差 3 丝,下偏差 0;机芯腔上偏差 5 丝,下偏差 0。
部位 | 目标(mm) | 允许区间(mm) | 量具 |
|---|---|---|---|
表耳销孔,两只 | Ø1.5 | Ø1.50–Ø1.53 | Ø1.5 塞规 |
表冠孔 | Ø3.0 | Ø3.00–Ø3.05 | Ø3.0 塞规 |
机芯腔 | 30.0 | 30.00–30.05 | 内腔塞规 |
镜面台阶高度 | 0.03 | 0–0.03 | 平台加塞尺 |
侧壁 | 0.9–1.2 | 0.9–1.2 | 断面抽检 |
这 300 件坏在哪一步?
300 件里 9 件送到检验时钻出口崩了边,每一件都超过了 0.1 mm 这条判废线。这 9 件已经走完整条路线。孔也修不回来,因为崩口落在孔口的棱上,再修就把孔径修大。
原因在出口有没有支撑,不在合金。Ø1.5 mm 的钻头横穿 0.9 mm 的壁,等于直接扎进空气,钻尖把最后一层金属顶出去而不是切下去。出口没有倒角,进给一直顶到穿透。300 件里 9 件,正是薄壁件报价里要留的那份损耗;这笔损耗原先记在压铸那一头,其实它出在钻出口,该背它的是机加那一行。
第一批之后钻孔这一步改了什么?
改的是孔,不是刀具牌号。钻之前先走一道倒角,让钻尖破口时有一个被支撑的边;进给在钻尖接近出口时降下来。这两件事都在同一段 CNC 程序、同一次装夹里,所以两只表耳销孔仍在一条轴线上,Ø0.05 mm 同轴度守得住。
这一刀是拿节拍换的:多一把刀,出口走得更慢,而这点节拍就是这处改动多出来的全部交期。因为这处改动按件报价,价钱出在机加那一行;它挡下的废品,原先记在压铸那一行,算的是一只整件。
哪几道控制把孔口崩边压到零?
改完之后跑了四道控制。一是倒角留在程序里,首件必查;二是出口降进给留在程序里;三是机台边用镀前塞规(Ø1.536–Ø1.554 mm)挑孔,镀后再按图纸 Ø1.50–Ø1.53 mm 读;四是首件认可在开批之前把前三道都过一遍,模具车间签字。
这道确认一批只花几分钟,所以它比一次崩边便宜:崩边赔的是一只件,加上这只件里已经做完的每一道机加。0.1 mm 的孔口上限留在检验表上,写的是判废,不是备注。
改钻之后表耳孔怎么检?
孔在镀前用塞规读,读的是加过镀层余量的镀前尺寸:图纸 Ø1.50–Ø1.53 mm 加上两侧镀层 0.036–0.054 mm,镀前落在 Ø1.536–Ø1.554 mm;镀后按图纸再读一次,镀层落地后回到 Ø1.50–Ø1.53 mm。孔口对 0.1 mm 上限,两只表耳的轴线在三坐标上读到 Ø0.05 mm。首件报告把这三个读数都带上,各自标明在哪个阶段量的,量具就摆在检测设备那边。
阶段要写清,因为镀层会动孔径。铜、镍、铬每面加 18–27 µm,孔径两面合计 0.036–0.054 mm;把图纸公差当成镀前尺寸,1.50 的孔镀完只剩 1.446–1.464,整批低于下偏差。
层 | 每面(µm) | 孔径方向(mm) |
|---|---|---|
铜 | 8–12 | 0.016–0.024 |
镍 | 10–15 | 0.020–0.030 |
铬 | 0.1–0.3 | 0.0002–0.0006 |
三层合计 | 18–27 | 0.036–0.054 |
孔径方向=每面数值 × 2;这套层序在电镀笔记里写过一遍。
这 300 件能说明 0.9 mm 表耳壁的什么?
证据只到钻出口这一步。两批之间壁厚、合金、孔径都没动,所以把件数从 9 拉到 0 的就是倒角和降进给。本案例不证明全批次良率。换一种合金的 0.9 mm 壁,或者孔径大过 Ø1.5 mm,出口受力是另一回事,要另做一次首件。
图纸上把倒角、进给要求和镀层阶段都标出来,下一只孔就能按这三样核价。另一只换了表面工艺的 Zamak 件在不倒翁那个案例里,走的是同一条薄壁逻辑。
