
铝压铸机箱:200 件里 6 件平面度不合格
一份示例记录里,200 件铝压铸机箱有 6 件在开口面上量到 0.15 mm,图纸上这个面的判据是 0.10 mm。开口面就是箱盖压合的那圈端面;超差之后,记录接着写了两处改动,模具里换了一副新的顶出布局,铣开口面之前又加了一道去应力时效。复检在同一个面上报出 0.06 mm,量的时候零件处在自由状态,没有夹在夹具里。
零件出自一个机箱项目:铝箱体 120×90×45 mm,壁厚 2.5±0.2 mm,加强筋厚 2.0 mm,成品重 380±30 g,这几个数都写在图纸上,是设计目标。合金按 ASTM B85 的 ADC12 走,铸态 F,牌号本身待铸造厂确认。工序走压铸、两个面各铣一趟、攻丝、涂层和检验,一共五段;铣出来的两个面,一个是开口面,一个是顶面。
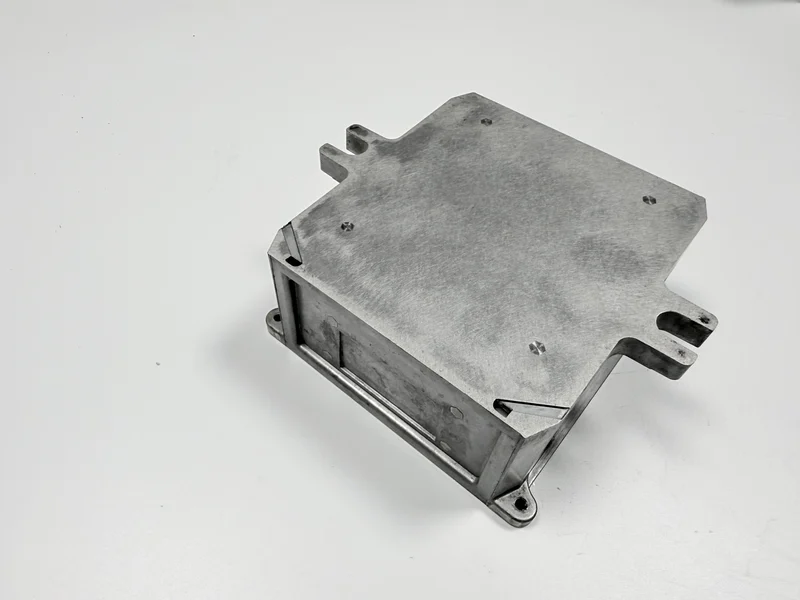
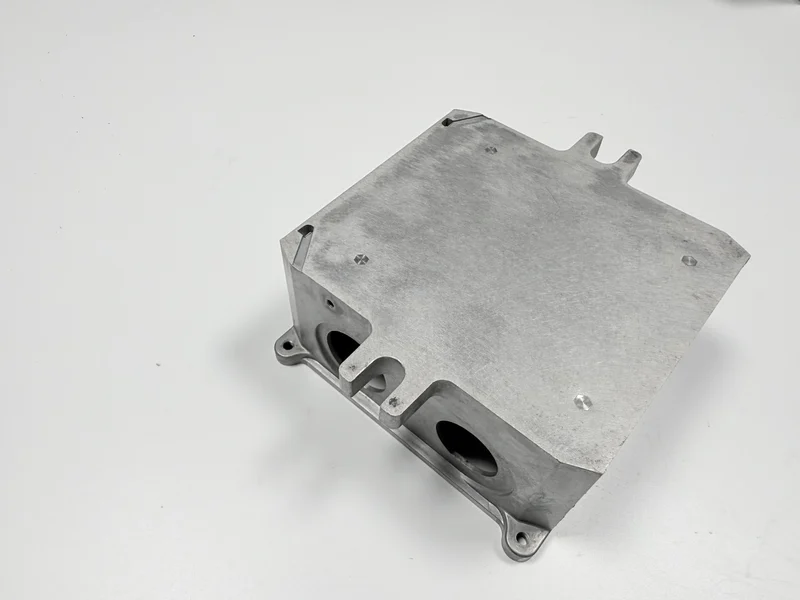
200 件那批失败在哪一步?
200 件里有 6 件在开口面上量到 0.15 mm,高出 0.10 mm 的判据。记录把这 6 件点出来了,处置却没写:这 6 件是返修还是报废,记录没说;产线当时有没有停,也没写。
尺寸检查抓不到这件事,因为平面度不是尺寸:平面度量的是这个面平不平,量不出它在哪里。记录里没有底板的读数,所以底板有没有跟着顶针(顶出铸件的小圆柱)一起走,就留成一处缺口;而一个面在检验台上判了不合格,等发现的时候,铣削的工时已经记进账里。
| 记录给出的 | 记录未说的 |
|---|---|
| 一批 200 件 | 那 6 件是返修还是报废 |
| 6 件读到 0.15 mm,判据 0.10 mm | 复检了多少件 |
| 复检 0.06 mm,零件处于自由状态 | 用的是哪把量具 |
0.15 mm 是从哪来的?
精铣之前有两股力压在件上:一股是把 2.5 mm 底板顶下来的顶针,另一股是铣顶面时夹住开口框的压板。记录的第一处改动是顶出布局,矛头指向顶针;这两股力它没有分开,所以到底哪一股占主要,要看平面度的诊断那一页。
这里谈钱只按一般工艺惯例,不按这份记录,也就是说:改顶出是模具活,报一次价,后面还要跟一件首件;改夹持是钳工台上的活,按件报价,改一次就摊到每一件上。这两笔钱由谁承担,记录没说。
开口面是怎么量的?
放行靠一块平台加一把 0.10 mm 塞尺(一片片已知厚度的钢片):面放在平台上,塞尺片沿开口框走一圈,一旦哪个位置插得进去,这个面就不算过。零件要处在自由状态;夹在夹具里的面,量出来的是夹具的形状,不是零件的形状。
塞尺是通止检查,只回答插得进还是插不进,所以产不出 0.06 mm 这个数。记录报了 0.06 mm,没写用的是哪把量具、谁量的、在哪张台子上量的,里面也没有三坐标报告。这个数由什么量出来,仍是一处缺口。
按一般工艺惯例,这道检查每件花几分钟检验工时,不用另做夹具。
哪两处改动把读数带到 0.06?
第一处改动是模具里的顶出布局重排。顶针的数量,记录没给。
第二处改动是一道去应力时效(加热保温,让铸件里的内应力先释放,再慢慢冷却)。示例记录把它排在铣开口面之前;路线里到底有没有这道工序、排在哪一段,待铸造厂确认。温度和保温时间,记录里同样没有。
记录只列这两处改动,两处都在复检那批之前定下来;一处是模具活,一处是工序步。按一般工艺惯例,顶出布局落在模具费里,只付一次;时效要占一个装炉位、多一次装夹,所以每一件都要付一遍。一笔一次性,一笔按件走。
复检证明了什么?
复检在自由状态下量到 0.06 mm,落在 0.10 mm 判据以内,复检了多少件没有给。这个数与两处改动相符,不是它们的证明,也分不开顶出与时效各占多少。日期同样没有出现,所以两批之间隔了多久,仍然空着。
| 检查项 | 目标(mm) | 记录 |
|---|---|---|
| 开口面平面度:0.10 塞尺插不进,零件自由 | 0.10 | 首批 0.15;复检 0.06,量具未写 |
| 底板厚度 | 2.5 ± 0.2 | 没有读数;底板跟着顶针走,会把面一起带偏 |
这个案例会让新图纸多写什么?
支撑这个案例的记录就在上面的表里。新图纸能补的是方法:标出基准和自由状态,写清量这个面的量具,再写上触发复检的批量。记录没说的是复检了多少件、那 6 件怎么处置、0.06 mm 由哪把量具读出、时效参数是多少。
这条链与两处改动相符,不是一组对照试验。这个案例不证明整批生产的良率,因为整份记录只有一批 200 件、一副模具和一次复检。图纸上把量具和自由状态写清,报价才报得出这道检查的钱。
两条边界留在这份记录之外:薄于 2.5 mm 的壁,以及在粉末喷涂之后量面。有一套外壳案例把压铸与 CNC 排在同一张订单上;薄壁那一头,壁厚对比那篇接着讲。
把图纸发过来,开口面标成基准,写清量具与塞尺片厚、自由状态和批量,报价才能把模具活与检验台的钱分开算。
