
45-Stahl Streckgrenze: 355 MPa nach Härten und Anlassen
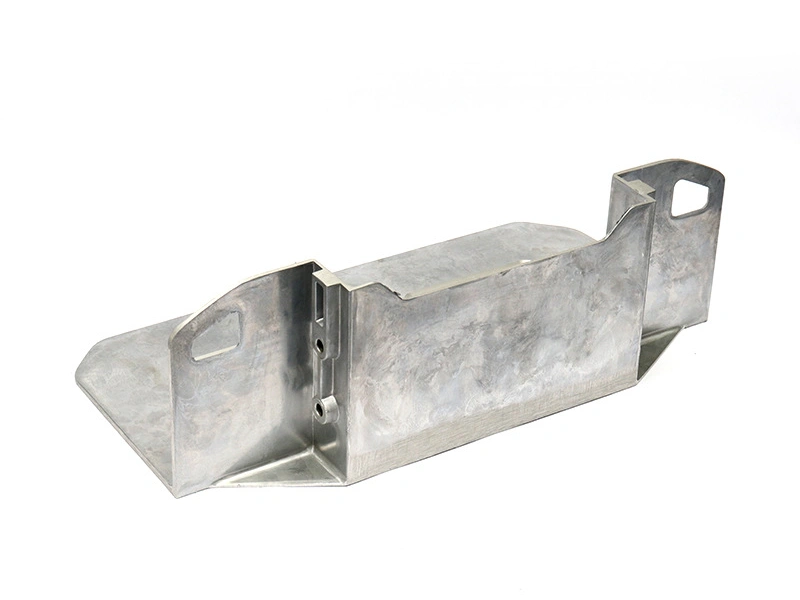
Die Streckgrenze von 355 MPa erreicht dieser Träger aus 45-Stahl erst nach Härten und Anlassen, und die Zeichnung führt die Zahl als Ziel, nicht als Eigenschaft, die mit der Sorte kommt. GB/T 699-2015 regelt den Stahl und seinen vergüteten Zustand. Ob ein 25–30 mm starker Querschnitt durchhärtet, entscheiden die Speisung des dicken Querschnitts, die Fenster für Härten und Anlassen und ein angegossener Prüfstab, der nach ASTM A370 gezogen wird. Die Wahl des Gussmaterials setzt den Anfang für alle vier.
Was GB/T 699-2015 festlegt und was sie offen lässt
Die Norm legt die Sorte fest, die Analyse dahinter und den Zustand, in dem sie bestellt wird: vergütet. Ein Zeugnis nach GB/T 699-2015 beantwortet eine Frage der Chemie, nicht eine Frage des Querschnitts. Dieselben 355 MPa werden von einer 12 mm starken Wand und von einem 30 mm starken Auge verlangt, das Zweieinhalbfache an Querschnitt.
Offen bleibt der Lastpfad über 25–30 mm: die Härtbarkeit an dieser Stelle, die Abkühlung, die der Kern sieht, und die Frage, wie diese Schmelze auf das Anlassen antwortet. Die Zeichnung schließt die Lücke, indem sie 355 MPa in das Feld der Allgemeintoleranzen setzt und ein Prüfverfahren nennt; ein Zeugnis allein lässt sie in einem Auftrag für Metallguss offen.
355 MPa sind ein Ziel, keine Eigenschaft der Sorte
Die Teilespezifikation führt die Streckgrenze von 45-Stahl mit 355 MPa als Auslegungsziel, das noch zu bestätigen ist, und die Zeichnung schreibt sie als Untergrenze: ≥355 MPa. Eine Untergrenze ist ein Abnahmewert, das Minimum, das ein bestandener Stab anzeigt, und sie sagt nichts über das typische Ergebnis. Sie als Werkstoffeigenschaft abzulegen, ist der Punkt, an dem Aufträge schiefgehen.
Die Härte ist ein Fenster von HB 220–250, 30 Punkte breit; die Streckgrenze ist eine Linie ohne Breite. Das Fenster fängt die Streuung einer Ofenladung ab, während die Linie je Charge einmal durch einen Zugversuch belegt werden muss. Dieser Beleg kostet einen Stab, eine Härtemessung und ein Ofenprotokoll; ein statischer Lastfall mit großzügigem Querschnitt braucht ihn nicht.
25–30 mm Querschnitt gegen die Härtbarkeit
Der Träger hat einen 25–30 mm starken Querschnitt dort, wo die Schrauben durchgehen, dazwischen 8–12 mm starke Wände. Rechnen Sie das Verhältnis mit den Werten der Zeichnung: 25 ÷ 12 ≈ 2,1 und 30 ÷ 8 = 3,75. Das dicke Ende erstarrt und kühlt zuletzt, deshalb erlebt sein Kern das Abschrecken später und langsamer als die Randschicht einer Wand.
Langsame Abkühlung im Kern ist der erste Ausfallweg, der für dieses Teil genannt wird. Austenit, der nie Martensit wird, lässt sich durch Anlassen nicht zurückholen; die Streckgrenze des Körpers bleibt unter 355 MPa, während die Randschicht hart bleibt. Ein Beispiel aus einem Chargenprotokoll zeigt die Lücke: Der Stab bestand, der Körper blieb darunter, und die Korrektur war ein angegossener Prüfstab, ein Speiser und eine Anpassung des Anlassens. Mehr Wandstärke am Auge verlangsamt den Kern nur weiter.
Das Fenster für Härten und Anlassen
Gehärtet wird bei 840–860 °C, angelassen bei 550–600 °C. Das Härtefenster ist 20 °C breit, das Anlassfenster 50 °C, also zweieinhalbmal so breit. Das Austenitisieren muss ein schmales Band treffen, ohne das Korn zu vergrößern, während die Härte über den Anlassbereich sanft abfällt.
Lesen Sie das Paar als eine Einstellung. Fahren Sie das Anlassen am oberen Rand seines Bereichs, fällt die Härte durch HB 220–250, und die Streckgrenze folgt nach unten. Eine Charge, die beide Fenster einhält, aber den Stab überspringt, hat Belege für zwei der vier Zeilen unten.
Größe | Wert | Einheit | Beleg |
|---|---|---|---|
Härtetemperatur | 840–860 | °C | Diagramm des Härtezyklus |
Anlasstemperatur | 550–600 | °C | Diagramm des Anlasszyklus |
Härte | 220–250 | HB | Messung am Körper |
Streckgrenze | ≥355 | MPa | Zugversuch nach ASTM A370 |
Härte HB 220–250 als Prüfung am Körper
Die Härte ist die einzige Festigkeitsprüfung, die den Träger selbst berührt. Sie erfasst die Randschicht des 25–30 mm starken Querschnitts in Sekunden und lässt sich an mehreren Stellen wiederholen. Der Prüfstab erfasst die Schmelze, die Härtemessung den Querschnitt, und dieser Unterschied ist der Grund, warum es beides gibt.
Der Messwert ist kein Streckgrenzenwert. Aus den Daten zu Härten und Anlassen lässt sich HB 220–250 nicht in 355 MPa umrechnen, und eine Zahl im Band ist mit dem Ziel vereinbar, nicht sein Beweis. Das Band umfasst 30 Punkte, rund 14 % der Untergrenze 220, deshalb kann ein Träger am unteren Rand des Fensters bestehen.
Die Tiefe ist der schwache Punkt: Ein Eindringkörper sieht eine flache Schicht, und ein weicher Kern unter harter Randschicht liest sich wie ein gesunder Querschnitt. Die Messstellen und die Abnahmeregel sind noch mit der Gießerei zu bestätigen.
Prüfstäbe: was sie abdecken
Ein angegossener Prüfstab wird aus derselben Pfanne wie der Träger gegossen und läuft mit ihm durch Härten und Anlassen. Nach ASTM A370 gezogen, meldet er die Streckgrenze, die diese Schmelze und diese Ofenladung tatsächlich erzeugt haben. Näher an einen Wert am Körper kommt eine Charge nicht.
Was der Stab nicht leisten kann, ist, den Kern eines 25–30 mm starken Auges zu erfassen. Sein eigener Querschnitt ist kleiner, deshalb kühlt er schneller ab und härtet leichter durch als das Metall, für das er steht. Stammt der Stab aus einer anderen Schmelze oder wurde er getrennt angelassen, beschreibt das Protokoll der Prüfung der mechanischen Eigenschaften etwas anderes als den Träger.
Wand 8–12 mm und das Auge mit 25–30 mm
Die beiden Querschnitte haben verschiedene Aufgaben. Die 8–12 mm starke Wand bestimmt Füllung und Abkühlung über 180×120×60 mm; das 25–30 mm starke Auge trägt die Schraubenlast. Treiben Sie das Verhältnis an seine Enden, reicht ein Träger von 2,1:1 bis 3,75:1, je nachdem, wo die Zeichnung landet.
Dieses Verhältnis entscheidet, welcher Fehler zuerst auftritt. Ein hohes Verhältnis lässt die Wand erstarren, bevor das Auge steht, und das Auge schwindet dann ohne flüssigen Weg zurück zum Speiser. Das Massenband ist breit, und das hat einen Grund: 1,8–2,5 kg sind 0,7 kg, rund 39 % des unteren Werts, und die Geometrie verschiebt ihn.
Merkmal | Wert | Einheit | Was er festlegt |
|---|---|---|---|
Wand | 8–12 | mm | Füllung und Abkühlgeschwindigkeit |
Dicker Querschnitt | 25–30 | mm | Speisung und Härtbarkeit |
Fertige Masse | 1,8–2,5 | kg | Last auf die Vorrichtung und Handhabung |
Lochabstand | ±0,2 | mm | Verschraubung mit dem Rahmen |
Ebenheit der Fläche | 0,1 | mm | Anlage unter Schraubenvorspannung |
Verzug aus der Wärmebehandlung frisst Zugabe
Ein Abschrecken von 840–860 °C verändert die Form eines 180×120×60 mm großen Trägers. Dünne Wände kühlen zuerst, das Auge zuletzt, und der Unterschied zeigt sich als Bogen und Verdrehung an der Montagefläche. Auf dieser Fläche sind nach der Bearbeitung 0,1 mm Ebenheit zu halten, umgerechnet ein Teil auf 1 800 über 180 mm; die Zugabe muss deshalb eine Bewegung abdecken, die größer ist.
Das Strahlen trägt ebenfalls Metall ab. Sa 2,5 nach ISO 8501-1 ist ein Reinheitsgrad, und die Route strahlt vor dem Schneiden, deshalb muss eine Zugabe sowohl das Strahlen als auch den Verzug abdecken. Schneiden nach dem Strahlen verhindert, dass der Lochabstand von ±0,2 mm wandert; Richten nach dem Anlassen bringt Spannung ein und gibt keine Zugabe zurück.
Phosphatieren oder Brünieren, nicht „Passivieren“
Die Teilespezifikation führt unter Oberflächenbehandlung das Passivieren, und der Hinweis dazu schränkt das ein. Das Passivieren wartet auf die Kundenzeichnung, und Kohlenstoffstahl geht normalerweise ins Phosphatieren oder Brünieren. Beide Sätze beschreiben denselben Träger, also entscheidet die Zeichnung.
Drei Wörter, drei Verfahren, drei Abnahmekriterien auf der Route der Oberflächenbehandlung. Eine Phosphatschicht wird nach Kristallstruktur und Schichtgewicht beurteilt, Brünieren nach Farbe und Ölfilm, Passivieren nach einer Passivschicht, die sich auf Edelstahl von selbst bildet. Ein Wort für alle drei lässt dem Prüfer nichts zu prüfen, und eine Charge, die auf das falsche Verfahren gelaufen ist, ist bei der Wareneingangsprüfung eine Zurückweisung.
Wann 45-Stahl gegen eine andere Route verliert
Zwei Alternativen stehen in der Teilespezifikation: Feinguss, die ursprüngliche Route des Kunden, und eine Schweißkonstruktion. 45-Stahl verliert, wenn der 25–30 mm starke Querschnitt einen Speiser braucht, den der Formaufbau nicht unterbringt, oder wenn der Träger eine Platte mit Rippen ist, die ein Schweißer aus Standardmaterial baut.
Eine Schweißkonstruktion nimmt den dicken Querschnitt aus der Form und bringt Wärmeeinflusszonen, Verzug entlang der Nähte und einen Bezug, der nicht mehr zur Gusszeichnung passt. Die Route zu wechseln ist eine Zeichnungsänderung, keine Beschaffungsentscheidung, und ein Fallbeispiel zur Metallgusslieferung zeigt, wie die Gussroute ihre Belege von der Angabe bis zur Charge führt. Eine Sorte, die wegen ihrer Warmhärte im Werkzeug gewählt wird, beantwortet eine andere Frage; die Wärmebehandlung von Werkzeugstahl ist hier keine Vorlage.
FAQ
Wie wirkt die Legierungswahl auf Konstruktionsgrenzen und Gussgenauigkeit?
Welche Prüfverfahren setzen Sie ein, um das Langzeitverhalten eines Teils zu belegen?
Bieten Sie Qualitätsprüfberichte und Werkstoffzeugnisse für jede Charge an?
Welche Toleranzen erreichen Sie in der CNC-Nachbearbeitung nach dem Gießen?
.webp)
.webp)
