
Stahlfeinguss-Träger: 355 MPa, Bezug und Sa 2,5
Ein Träger aus 45-Stahl hält eine Streckgrenze von 355 MPa, weil das 25–30 mm starke Auge gespeist wird, das Fenster aus Härten und Anlassen eingehalten bleibt und ein Prüfstab mit dem Teil gegossen wird. Die Montagefläche ist ein eigenes Problem: Lochabstand innerhalb ±0,2 mm und eine Fläche mit 0,1 mm Ebenheit halten nur, wenn das Strahlen vor dem letzten Schnitt läuft. Stahlfeinguss formt den Rohling, und die Reihenfolge der späteren Schritte entscheidet, ob die Zeichnung erfüllt wird.
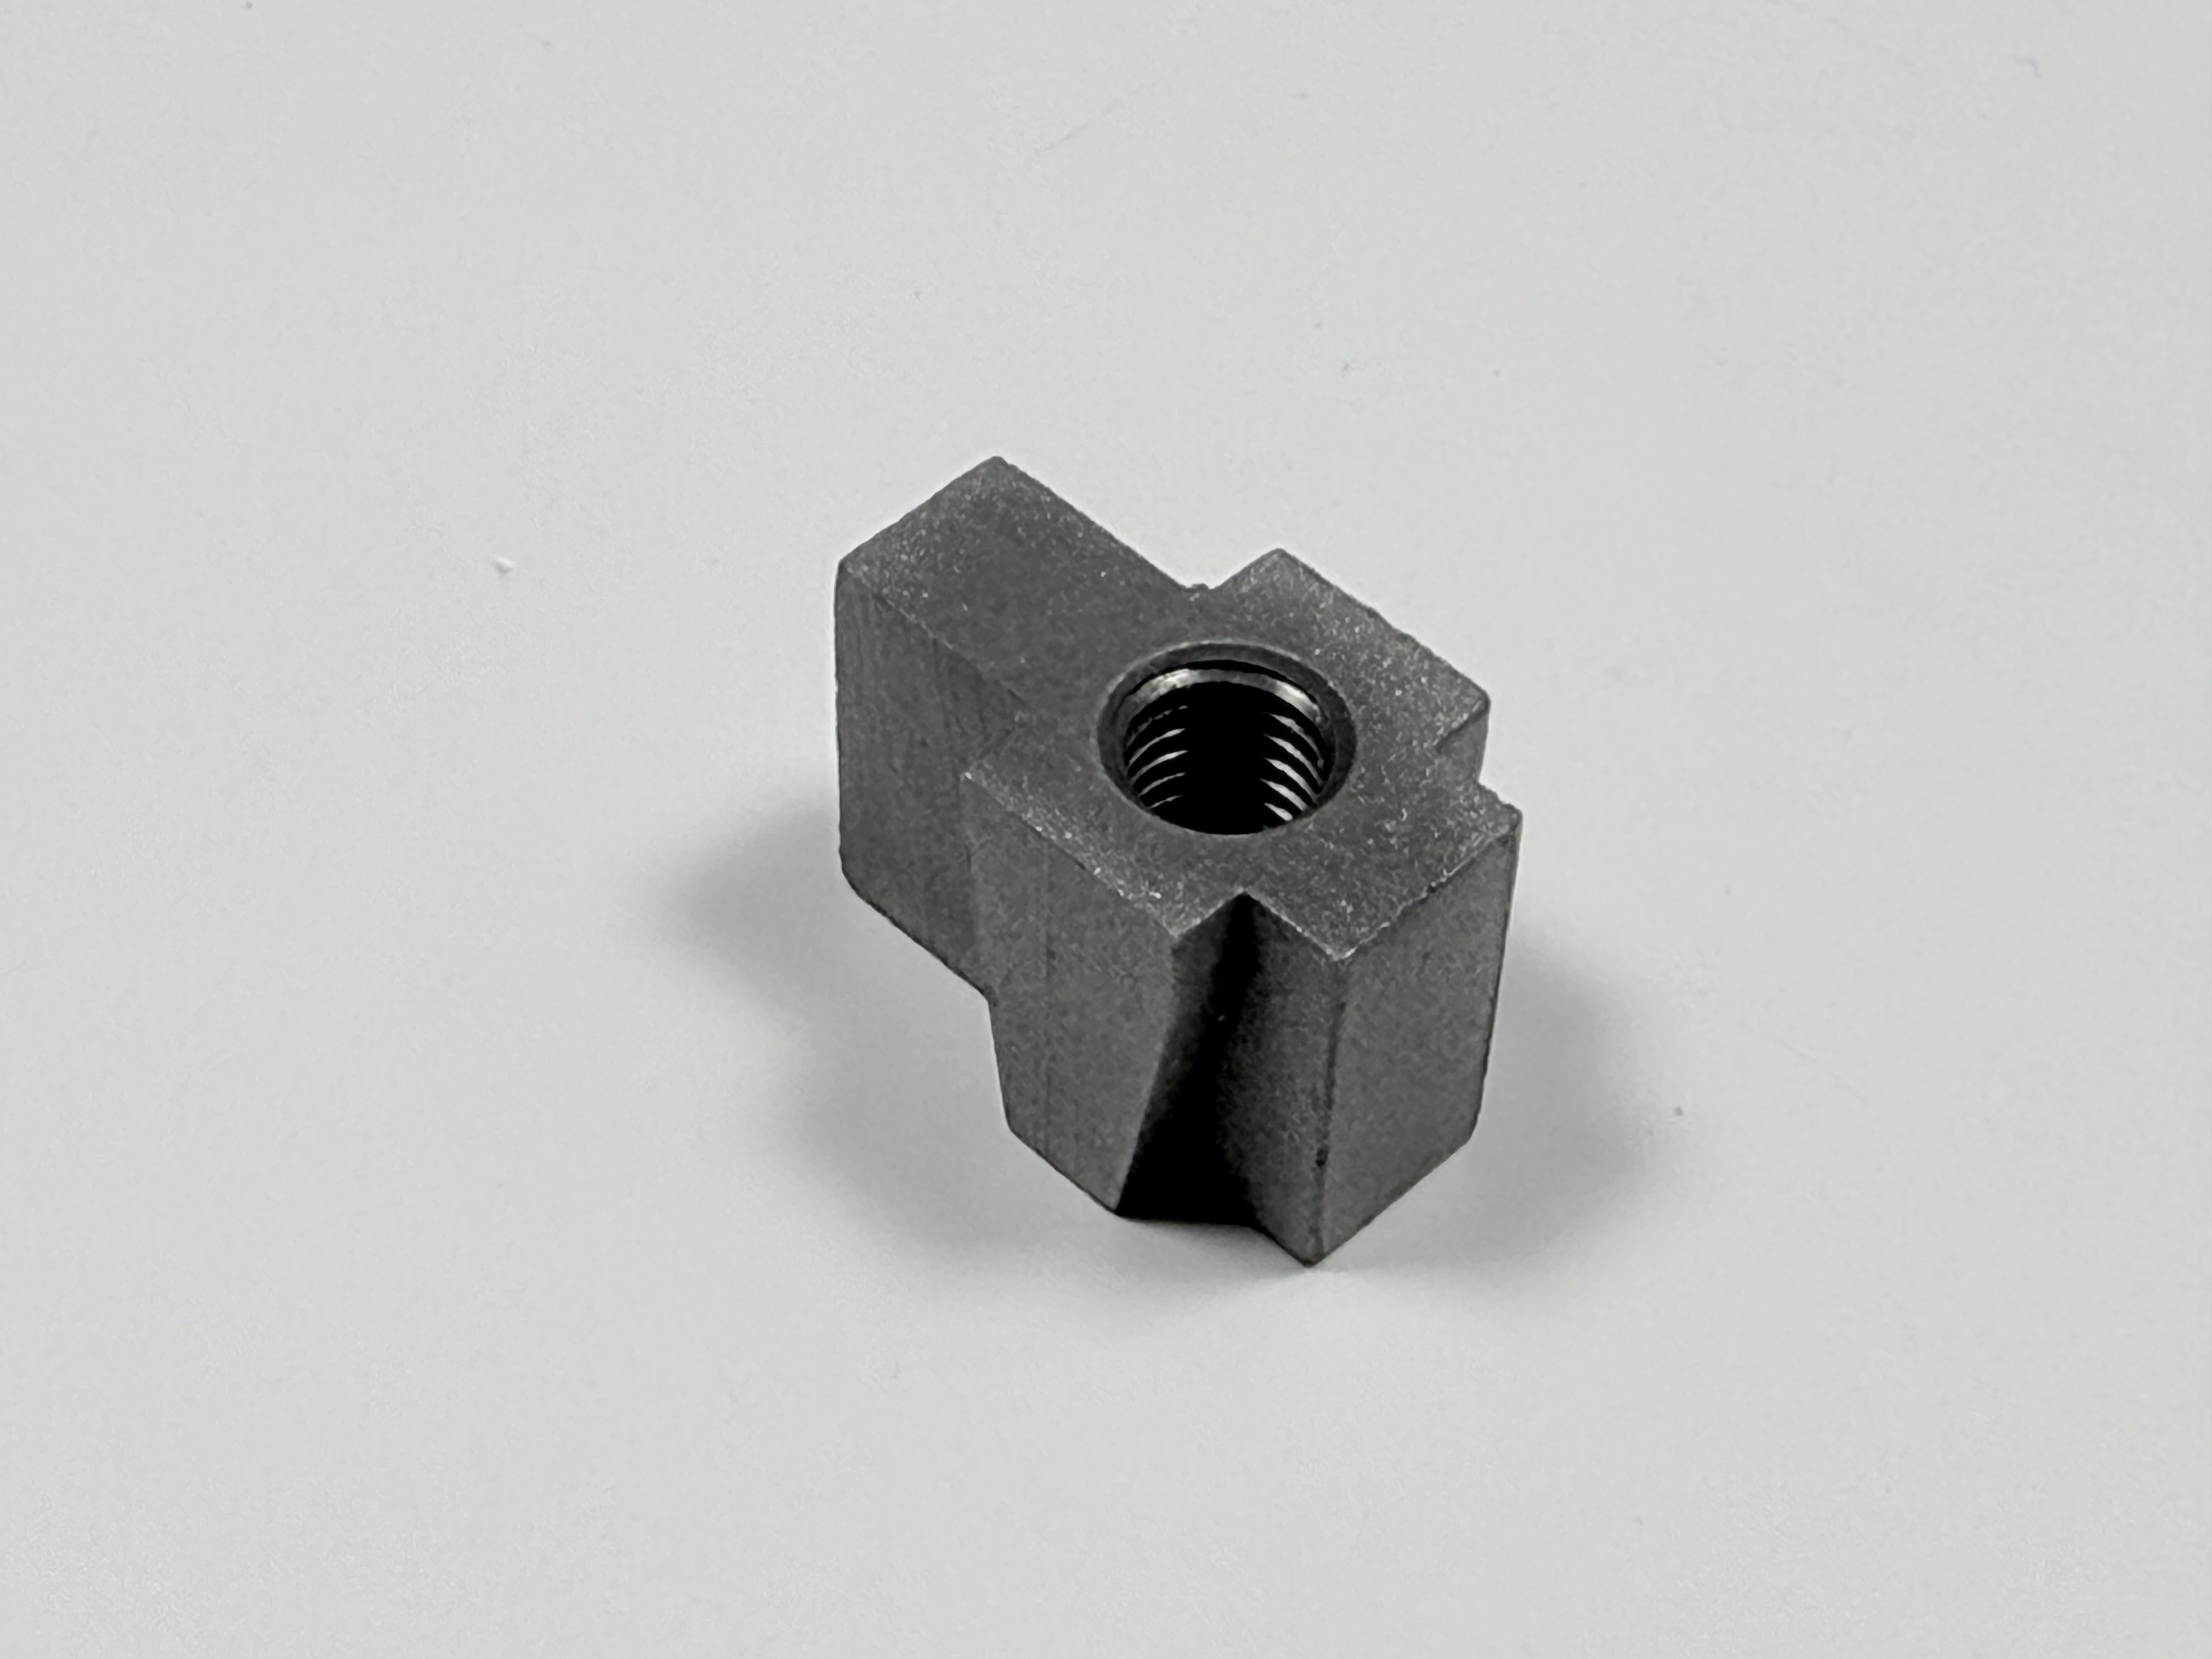
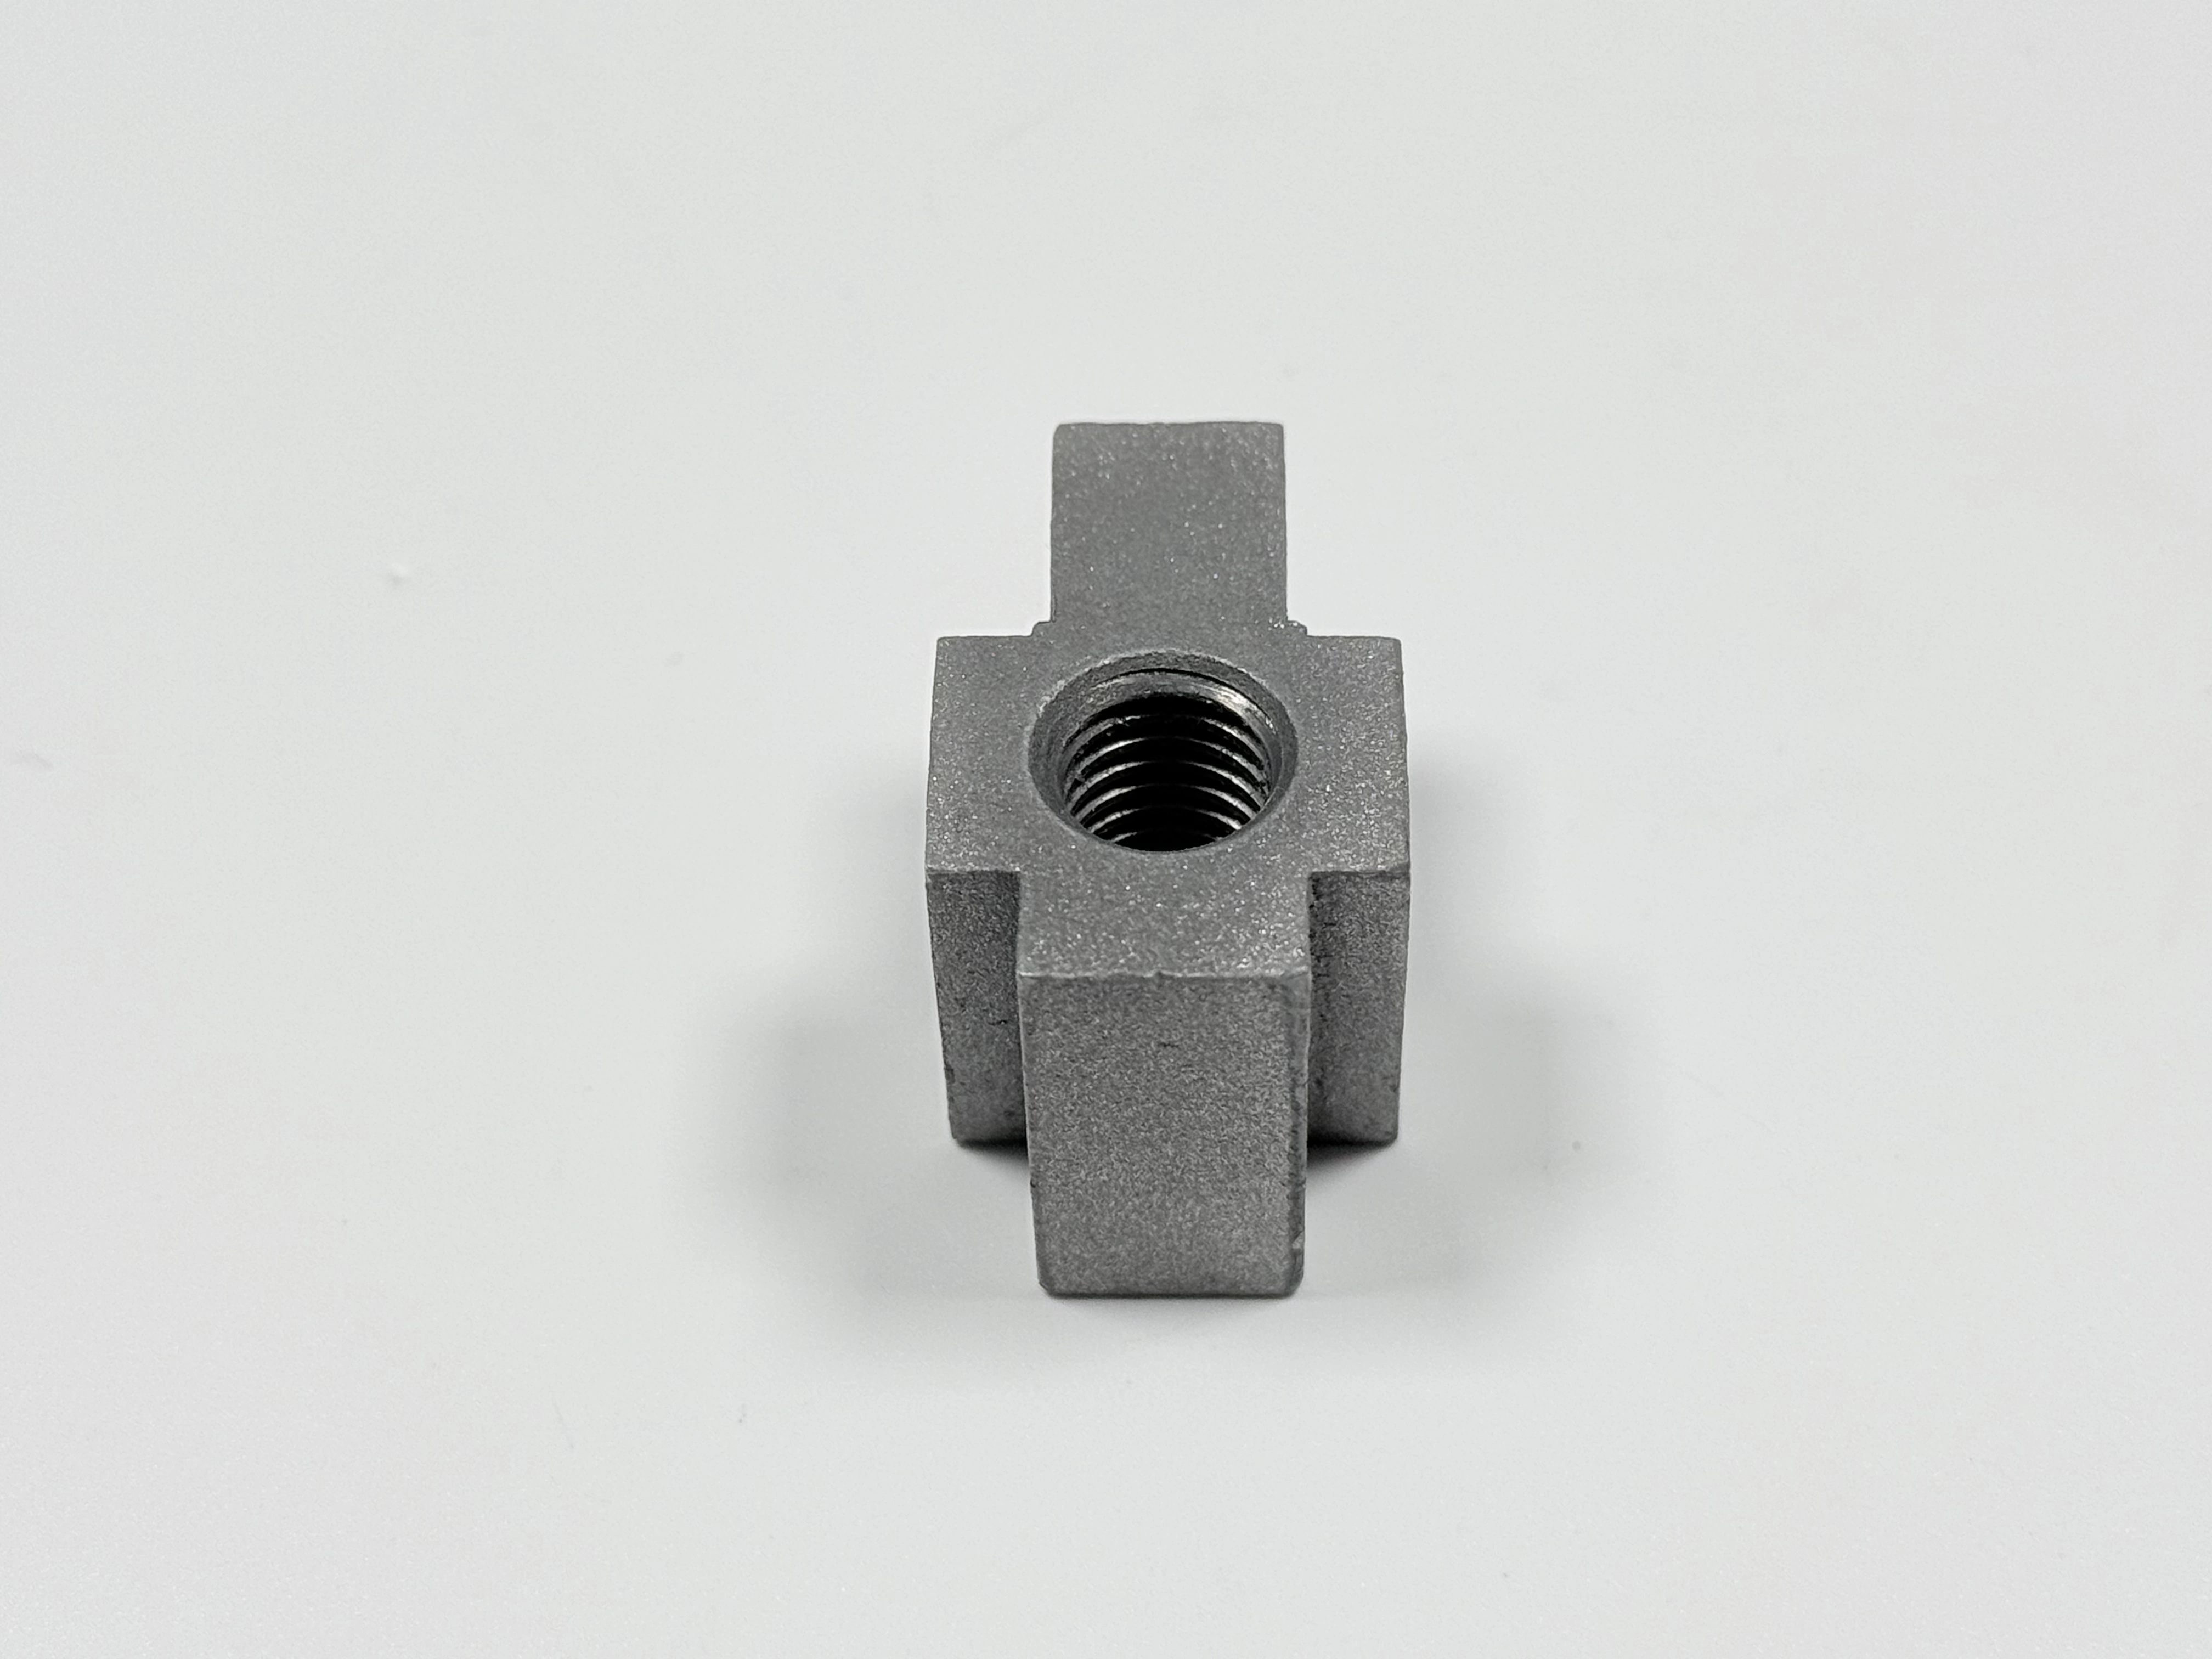
Drei Anforderungen und eine Reihenfolge
Drei Zahlen auf der Zeichnung gehören zu drei verschiedenen Schritten: 355 MPa Streckgrenze, ein Lochbild mit ±0,2 mm und 0,1 mm Ebenheit über die Montagefläche. Das Gießen legt den Querschnitt fest, die Wärmebehandlung die Festigkeit, die Bearbeitung die beiden anderen. Verschieben Sie einen Schritt aus der Reihenfolge, ändert sich eine Zahl, während die anderen halten.
Die Festigkeit beginnt am Querschnitt. Das dicke Auge erstarrt zuletzt, deshalb muss ein Speiser lange genug flüssig bleiben, um es zu speisen. Das Abschrecken von 840–860 °C muss diesen Querschnitt anschließend durch das Umwandlungsgebiet führen, und das Anlassen bei 550–600 °C bringt ihn auf HB 220–250. Ein angegossener Stab hält fest, was der Ofen mit dieser Schmelze gemacht hat.
Tabelle 1 ordnet jeder Anforderung den Schritt zu, der sie festlegt, und die Prüfung, die sie belegt.
Anforderung | Ziel | Festgelegt an | Belegt durch |
|---|---|---|---|
Streckgrenze | ≥355 MPa | Speiser, Härten bei 840–860 °C, Anlassen bei 550–600 °C | Angegossener Stab nach ASTM A370 |
Lochabstand | ±0,2 mm | Vorrichtung und Programm nach dem Schnitt der Fläche | KMG |
Ebenheit der Fläche | 0,1 mm | Letzter Schnitt vom bearbeiteten Bezug | KMG oder Messplatte |
Wand und Auge | 8–12 mm Wand, 25–30 mm Auge | Modell und Speiserplan | Querschnittsprüfung am Rohling |
Strahlreinheit | Sa 2,5 (ISO 8501-1) | Strahlen vor dem letzten Schnitt | Vergleichsplatte |
Was die Zeichnung vor dem Modell festlegen muss
Die Montagefläche ist der Bezug, und die Zeichnung muss ihn benennen, bevor das Modell entsteht. Eine gussrohe Fläche trägt Entformwinkel, Sandstruktur und Verzug aus der Wärmebehandlung; sie kann deshalb nicht flach auf einem Rahmen aufliegen oder als Messbezug dienen. Kennzeichnen Sie die Fläche, die geschnitten wird, die Zugabe, die darauf bleibt, und die Toleranzen, die von ihr aus gemessen werden.
Eine Zeichnung, die 45-Stahl und ein Streckgrenzenziel nennt, den Bezug aber dem Betrieb überlässt, führt bei verschiedenen Lieferanten zu verschiedenen Teilen. Bezugsangabe, Bearbeitungszugabe und Messmittel gehören auf dasselbe Blatt wie das Lochbild. Die Bezugsstrategie für gegossene und bearbeitete Teile beginnt auf diesem Blatt.
Sandguss: 2–4 Teile pro Formkasten
Der Formplan sieht eine Sandform, ein Holz- oder Aluminiummodell und 2–4 Teile pro Formkasten vor. Diese Zahl entscheidet, wie sich die Modellkosten verteilen und wie viele Träger auf einen Guss gehen. Ein Formkasten mit vier Teilen legt vier Träger auf dieselbe Schmelze, sodass der angegossene Stab für alle vier spricht.
Routenname und Formplan werden zusammen gelesen. Steht in der Anfrage Stahlfeinguss und im Plan Sandform, klärt der Betrieb vor dem Schneiden des Modells, welche Route tatsächlich läuft.
Modellwerkstoff und Teile pro Formkasten werden auf der Route Sandguss als eine Position angeboten.
Der 25–30-mm-Querschnitt: wo die 355 MPa entschieden werden
Das 25–30 mm starke Auge erstarrt zuletzt und braucht einen Speiser, der flüssig bleibt, während der Querschnitt Metall nach innen zieht. Ohne diese Speisung sitzt die Schwindung im Auge, und der Querschnitt trägt weniger Last, als die Zeichnung annimmt.
Die Abkühlgeschwindigkeit ist die zweite Hälfte. Ein dicker Querschnitt gibt die Wärme im Kern nur langsam ab, deshalb kann die Mitte beim Abschrecken das Umwandlungsgebiet verfehlen. Das Anlassen bei 550–600 °C arbeitet dann an einem weicheren Gefüge, und der Körper landet unter 355 MPa, während der Stab weiter besteht.
Hypothetisches Konstruktionsszenario: ein Träger mit 180×120×60 mm bei 1,8–2,5 kg und einem 25–30 mm starken Auge. Mit Speiser liegt die Härte des Körpers in HB 220–250; ohne ihn besteht der Stab weiter, das Auge nicht. Die Zahlen sind Zeichnungsziele und kein Chargenergebnis.
Dicker ist nicht sicherer. Jeder zusätzliche Millimeter verlangsamt den Kern und verlangt einen größeren Speiser, der Querschnitt ist deshalb zuerst eine Lastentscheidung.
Härten 840–860 °C, Anlassen 550–600 °C: ein Fenster
Das Härtefenster umfasst 840–860 °C und ist heiß genug, um Kohlenstoff in Lösung zu bringen, ohne das Korn zu vergrößern. Darunter bildet sich Austenit nicht vollständig aus, und dem Anlassen fehlt die Grundlage.
Das Anlassen bei 550–600 °C ist auf das Härteband HB 220–250 abgestimmt. Ein Anlassen am unteren Ende lässt die Härte über 250 steigen und kostet Zähigkeit; am oberen Ende fällt die Härte unter 220, und die Streckgrenze folgt nach unten.
Die Härte ist der Stellvertreter in der Fertigung. Ein Wert im Band HB 220–250 sagt, dass der Querschnitt auf das Anlassen reagiert hat, und sagt nichts über die Zugfestigkeit. Der Stab muss trotzdem nach ASTM A370 gezogen werden.
Das Fenster setzt eine Schmelze aus 45-Stahl nach GB/T 699-2015 und die Querschnitte der Tabelle voraus. Ändern Sie die Sorte oder den Querschnitt, wird das Fenster neu eingestellt; die Auswahl des Gussmaterials kommt vor dem Blatt zur Wärmebehandlung.
Prüfstäbe: mit dem Teil gegossen, nach ASTM A370 geprüft
Ein angegossener Prüfstab wird aus derselben Pfanne wie der Träger gegossen und läuft durch dieselbe Wärmebehandlung. Der Zugversuch nach ASTM A370 meldet Streckgrenze und Zugfestigkeit für diese Schmelze.
Der Stab belegt die Schmelze und den Ofen. Den Kern eines 25–30 mm starken Auges kann er nicht belegen, weil der Stab ein kleinerer Querschnitt ist und schneller abkühlt. Ein bestandener Stab und ein weiches Auge können dieselbe Charge verlassen.
Die Lage des Stabs gehört in die Modellprüfung, in der der Querschnitt festgelegt wird, den er vertreten soll. Die Prüfung der mechanischen Eigenschaften beschreibt den Zugversuch und den Bericht dahinter.
Ein Beispiel aus einem Chargenprotokoll zeigt die Lücke: Der Stab bestand, der Körper erreichte 355 MPa nicht, und die Korrektur war ein Speiser am dicken Querschnitt plus eine Anpassung des Anlassens. Der Speiser kostete weniger als die Nacharbeit, die er verhindert hat.
Härte HB 220–250: die Prüfung am Körper und vier Prüftore
Die Härte am Körper ist die Prüfung, die der Stab nicht leisten kann. Ein Wert im Band HB 220–250 sagt, dass der dicke Querschnitt das Anlassen abbekommen hat; ein Wert außerhalb sagt, dass der Querschnitt oder der Ofen aus dem Fenster gelaufen ist, und der Stab kann trotzdem bestehen.
Legen Sie die Messstellen auf der Zeichnung fest. Ein Messwert an einer sauberen Stelle nahe dem Anguss ist keine Prüfung am Körper, weil das Auge und die 8–12 mm starke Wand unterschiedlich schnell abkühlen. Die Zahl, die zählt, kommt vom 25–30 mm starken Querschnitt.
Vier Prüftore halten das Teil vor dem Versand: Festigkeit aus dem angegossenen Stab und der Härte des Körpers, Maß aus einem KMG oder einer Messplatte, Strahlreinheit aus einer Vergleichsplatte und Oberflächenfehler aus der Magnetpulver- oder Farbeindringprüfung. Jedes Tor braucht sein Messmittel auf der Zeichnung, sonst kann ein zweiter Prüfer das Ergebnis nicht wiederholen.
Strahlen Sa 2,5: eine Maßentscheidung vor der Bearbeitung
Sa 2,5 nach ISO 8501-1 beschreibt, wie sauber eine Oberfläche nach dem Strahlen ist, nicht wie rau. Der Grad verlangt annähernd metallisch blanke Flächen, frei von Zunder und Rost, beurteilt gegen eine Vergleichsplatte.
Das Strahlen trägt Metall samt Zunder ab, deshalb läuft es vor dem letzten Schnitt. Strahlen Sie eine fertige Fläche, verrunden die Schnittkanten, die Lochkanten wandern, und der Lochabstand muss neu gemessen werden. Tabelle 2 stellt die beiden Reihenfolgen gegenüber.
Reihenfolge | Was sie hält | Was sie kostet | Wo sie scheitert |
|---|---|---|---|
Strahlen, dann Fläche schneiden | Lochabstand und Ebenheit werden nach dem letzten metallabtragenden Schritt geschnitten | Eine zusätzliche Aufspannung und Maskieren | Schaden an der Maskierung auf einem fertigen Loch |
Fläche schneiden, dann strahlen | Eine saubere Fläche vor dem Strahlen | Ein zweiter Schnitt am Bezug und eine Nachmessung des Lochabstands | Verrundete Kanten und ein Lochabstand, der sich verschoben hat |
Das Maskieren folgt derselben Logik. Jedes bereits geschnittene Loch und jede geschnittene Fläche bleiben während des Strahlens abgedeckt, und die Montagefläche wird danach geschnitten, sodass der Strahl den Bezug nie berührt. Der Schritt Sandstrahlen wird gegen eine Vergleichsplatte abgenommen, und die Strahlangabe für Gussteile beginnt bei diesem Grad.
Ebenheit 0,1: der bearbeitete Bezug
0,1 mm Ebenheit wird geschnitten, nicht gegossen. Der Rohling kommt mit Entformwinkel und mit Verzug aus der Wärmebehandlung an, und die Zugabe auf der Fläche muss beides abdecken, bevor der letzte Schnitt über die ganze Fläche sauber wird.
Reicht die Zugabe nicht, räumt der Fräser eine Ecke sauber und die Platte kippelt auf dem Rest. Der Messwert fällt durch, obwohl die Maschine ihre eigene Toleranz gehalten hat. Abbildung 2 zeigt die fertige Fläche auf einer Messplatte, und das ist die Prüfung, auf die es ankommt.
Der Verzug ist die Größe, die die Zugabe auffrisst. Ein Träger, der beim Abschrecken krumm wird, kann den größten Teil der Zugabe verlieren, bevor er an die Fräse kommt; die Zeichnung trägt deshalb Zugabe dafür, und der Plan für die Bearbeitung von Gussteilen beginnt beim Zustand des Rohlings.
Ein Sandloch unter der Fläche ist das andere Risiko. Schneiden Sie hinein, öffnet sich die Fläche; deshalb wird der Rohling vor dem Schnitt geprüft und der Ausschuss gefangen, bevor Bearbeitungsstunden hineingehen.
Lochabstand ±0,2: Vorrichtung, nicht Handbohrmaschine
Ein Lochabstand von ±0,2 mm über die Montagefläche kommt aus einer Vorrichtung und einem Programm. Die Löcher werden nach dem Schnitt der Fläche gebohrt, von demselben Bezug aus, sodass Lochabstand und Ebenheit eine Bezugsgröße teilen.
Ein von Hand gebohrtes Loch landet dort, wo die Ankörnung sitzt, und die Marke sitzt dort, wo die Anzeichnung es zuließ. Über das Lochbild summiert sich der Fehler, und der Anschlussrahmen entscheidet, ob das Teil montierbar ist.
Prüfen Sie den Lochabstand auf einem KMG, mit dem Teil so gespannt, wie es verschraubt wird. Ein ungespannter Träger kann sich zwischen Maschine und Messmittel entspannen, und der Messwert wandert mit. Die CNC-Bearbeitung von Fläche und Löchern gehört deshalb in eine Aufspannung.
Trägt der Anschlussrahmen Langlöcher, darf der Lochabstand lockerer sein als ±0,2 mm. Das ist eine Zeichnungsentscheidung, und sie muss fallen, bevor die Vorrichtung gebaut wird.
Passivieren: nur wenn die Zeichnung es sagt
Kohlenstoffstahl passiviert nicht wie Edelstahl. Die drei Wörter auf Zeichnungen heißen Passivieren, Phosphatieren und Brünieren; sie benennen drei Verfahren mit drei Abnahmekriterien, und ein Träger aus 45-Stahl nimmt meist eines der beiden letzteren.
Die Oberflächenangabe lautet Passivieren vorbehaltlich der Kundenzeichnung, und das ist der richtige Zustand. Der letzte Schritt kann nicht beginnen, bevor die Zeichnung ein Verfahren und eine Norm nennt; sonst rät der Betrieb, und der Prüfplan hat nichts, wogegen er prüfen kann.
Setzen Sie ein Wort auf die Bestellung, nicht drei. Eine Bestellung, die „Oberflächenbehandlung“ sagt, lässt das Verfahren offen, und zwei Chargen können mit verschiedenen Oberflächen ankommen, beide für das Auge annehmbar und keine davon passend zur Zeichnung.
Die Optionen der Oberflächenbehandlung wirken unterschiedlich auf eine Stahlfläche, und die Angabe entscheidet, welche läuft. Ein Fallbeispiel zur Metallgusslieferung auf derselben Website zeigt, wie eine Oberflächenangabe das Chargenprotokoll steuert.
FAQ
