Aluminium-Schwerkraftguss: Flanschkrümmer in zehn Schritten
Der Aluminium-Schwerkraftguss führt diesen Flanschkrümmer mit einem Gewicht von 150±20 g durch drei Prozessstufen. Der Anguss sitzt am Außenbogen, der Innenbogen ist also nicht der Zulauf; gespeist wird er vom Speiser am Flanschende. Das Strahlen nach Sa 2,5 kommt vor dem Drehen der Flanschfläche, und die Prüfung mit 0,9 MPa läuft nach dem Bohren der Flanschlöcher.
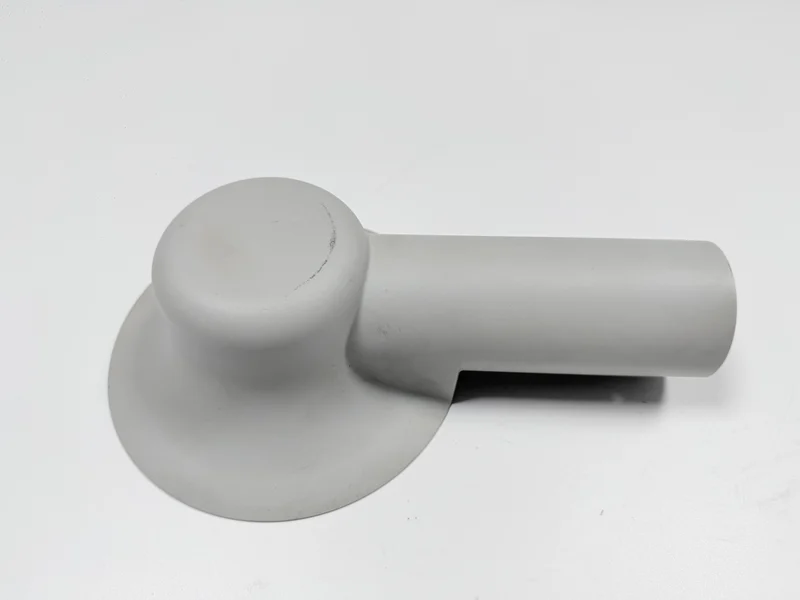
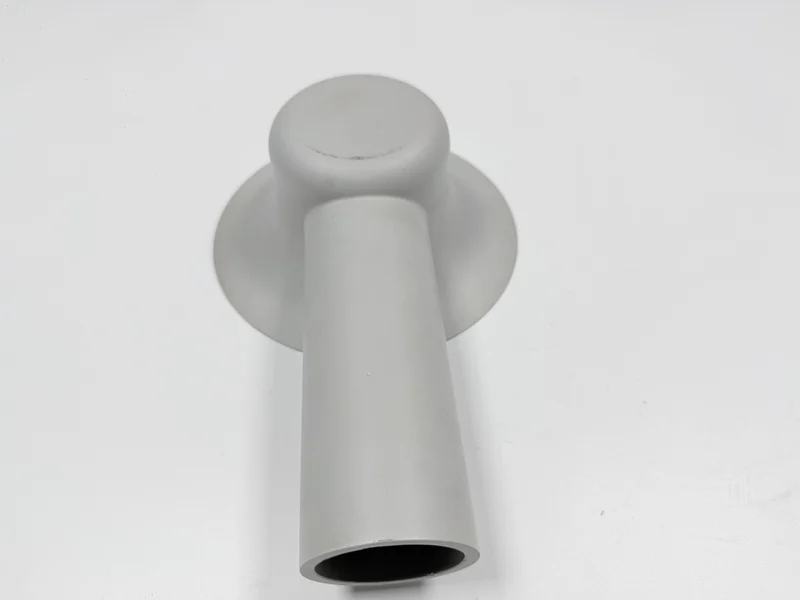
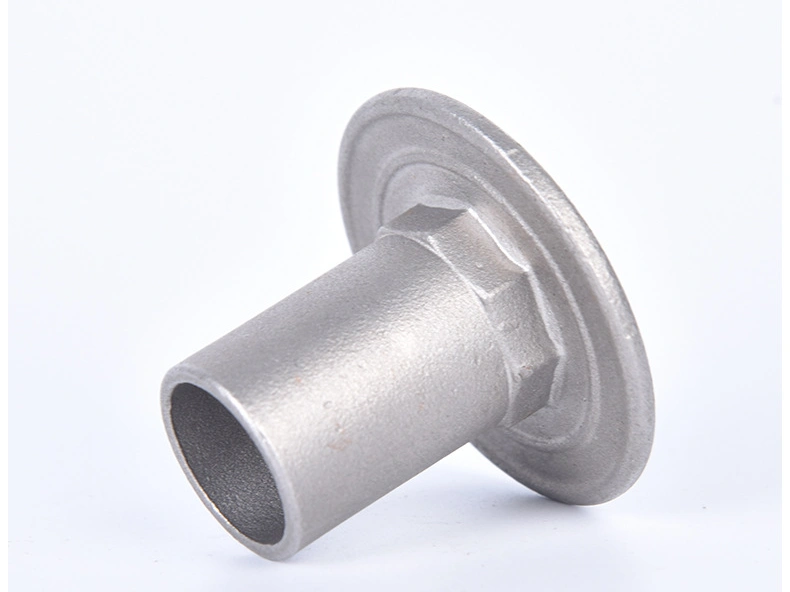
Das Teil ist ein Krümmer mit den Abmessungen 75×60×55 mm aus A356 (GB/T 1173 ZL101A, Bestätigung der Gießerei ausstehend), im Gusszustand F ohne T6 gegossen. Es läuft auf einer Fertigungslinie für den Schwerkraftguss in der Stahlkokille, mit einem oder zwei Teilen je Abguss, vorgewärmtem Formhohlraum sowie einer bearbeiteten Flanschfläche und einem bearbeiteten Anschluss.
Die Fertigung umfasst zehn Schritte, vom Schmelzen und Entgasen bis zur Endkontrolle, und jeder Schritt gibt eine Toleranz an den nächsten weiter. Die Tabelle listet für jeden Schritt die Einstellung, den Grenzwert und die Prüfung.
| Schritt | Was er festlegt | Grenzwert oder Prüfung | Wo geprüft wird |
|---|---|---|---|
| 1 Schmelzen und Entgasen | Gas in der Schmelze | Entgast und raffiniert, typisch | Ofenprotokoll |
| 2 Gießen | Füllung der 4–6 mm dicken Wand | 700–740 °C Metall, 250–350 °C Kokille | Kaltläufer am Anschlussende |
| 3 Kokille öffnen | Entformen ohne Verzug | Teiltemperatur im Fenster des Arbeitsplans; keine Ziehriefen an der Anschlusswand | Pressprotokoll und Sichtprüfung am Gussteil |
| 4 Anguss und Speiser abtrennen | Speiseweg entfernt | Bündig mit der Gusshaut zurückgeschnitten | Angussansatz |
| 5 Entgraten | Kanten unter der Dichtung | Kein Grat an Rand oder Lippe | Sicht- und Tastprüfung |
| 6 Strahlen | Oberfläche vor der Bearbeitung | Sa 2,5, ISO 8501-1 | Vergleichsmuster |
| 7 Fläche und Anschluss drehen | 0,05 mm Planheit, Bohrung Ø20 H9 | Eine Aufspannung, ein Bezug, kein Umspannen | Messplatte und Fühlerlehre, Grenzlehrdorn |
| 8 Flanschlöcher bohren | Lochbild auf dem Bezug der Flanschfläche | Position nach der Zeichnung | KMG |
| 9 Druckprüfung | Dichtheit der Wand am Bogen | 0,9 MPa über 60 s gehalten, kein Leck | Prüfstandsprotokoll |
| 10 Endkontrolle | Jede Angabe auf einem Protokoll | Grenzen der Zeichnung | KMG, PT, Sichtprüfung |
Warum Schwerkraftguss statt Sandguss für einen Krümmer?
Eine Sandform und eine Stahlkokille liefern beide einen Krümmer, und bei beiden muss die Flanschfläche auf 0,05 mm Planheit und der Anschluss auf Ø20 H9 nachträglich geschnitten werden. Das Sandgussteil kommt mit mehr Aufmaß an und braucht mehr Aufspannungen, um dieselben Werte zu erreichen. Entscheidend ist, was das Gussteil an die Zerspanung übergibt: Eine Stahlkokille zieht die Wärme schnell ab, dadurch erstarrt eine 4–6 mm dicke Wand mit dichterer Gusshaut, und der Flansch braucht weniger Aufmaß.
Ein geschweißter Krümmer aus Edelstahl ist der dritte Weg: für korrosive Beanspruchung, zu höheren Teilekosten und mit einer Schweißnaht, die geprüft werden muss.
Welche Toleranzen müssen vor dem Kokillenschnitt feststehen?
Fünf Maße und ein Gewicht müssen feststehen, bevor die Kokille geschnitten wird; vier davon sind Zeichnungsziele, die Zeichnung steht noch aus. Diese vier sind die Planheit von 0,05 mm an der Flanschfläche, Ø60±0,5 mm am gegossenen Flansch, Ø20 H9 im Anschluss und 0,1 mm Rechtwinkligkeit der Anschlussachse. Die Wandstärke liegt bei 4–6 mm, das Fertiggewicht bei 150±20 g. Die bearbeiteten Angaben entscheiden folglich darüber, wie viel Aufmaß das Gussteil trägt.
Wie viel Aufmaß tragen die Flanschfläche und die Bohrung bei Lieferung im gestrahlten Zustand, und auf welcher Bezugsfläche wird das Gussteil übergeben? Werden die Planheit von 0,05 mm und die Bohrung H9 nach dem Schnitt im ungespannten Zustand beurteilt oder schon davor am Gussteil vorhergesagt?
| Merkmal | Ziel (mm) | Zulässiger Bereich | Geprüft mit |
|---|---|---|---|
| Planheit der Flanschfläche | 0,05 (Zeichnungsziel) | 0,05-mm-Blatt dringt nicht ein, Teil ungespannt | Messplatte und Fühlerlehre |
| Flanschaußendurchmesser | Ø60 im Gusszustand (Zeichnungsziel) | ±0,5 | KMG |
| Anschlussbohrung | Ø20 H9 (Zeichnungsziel) | Gutseite geht durch, Ausschussseite nicht | Grenzlehrdorn |
| Rechtwinkligkeit des Anschlusses zur Flanschfläche | 0,1 (Zeichnungsziel) | ≤ 0,1 | KMG |
| Wandstärke | 4–6 | Nach dem Zeichnungsquerschnitt | Wandstärkenmessgerät am Zeichnungsquerschnitt |
Wie vermeiden Sie Lunker im Innenbogen beim Abkühlen?
Der Innenbogen dieses 150 g schweren Krümmers ist der letzte Querschnitt, der erstarrt: Er verbindet die Flanschscheibe mit dem Rohr, weshalb in ihm mehr Metall steckt als in der Flanschscheibe oder im Rohr allein. Ein Hot Spot ist eine Zone, die nach ihren Nachbarn erstarrt; er braucht flüssige Speisung, nachdem die dünne Rohrwand fest ist.
Das Metall tritt durch den Anguss ein, den Zulauf am Außenbogen; der Speiser ist der Zubringer, ein Vorratsbehälter am Flanschende, der weiter speist, während das Teil schwindet. Der Anguss am Außenbogen hält den Hot Spot vom Zulauf fern, und der Speiser speist zur Bogeninnenseite hin. Beide Positionen sind die Vorgabe für das Werkzeug; die Bestätigung der Gießerei steht aus.
Ein Anguss am Innenbogen würde den Hot Spot an den Zulauf legen, wo das dünne Rohr ihn vom Speiser abschneidet. Eine Pore, die dort entsteht, sitzt unter einer geschlossenen Gusshaut; nur die Druckprüfung findet sie.
Welche Wandstärke kann der Aluminium-Schwerkraftguss füllen?
Die dünnste Wand an diesem Krümmer ist 4 mm, was für Schwerkraftguss in einer Stahlkokille nicht dünn ist, weil das Metall in einen vorgewärmten Formhohlraum eintritt. Eine Vorwärmung der Kokille auf 250–350 °C senkt den Wärmeentzug durch den Stahl; den Hohlraum macht sie nicht heiß.
Kühler als das Metall ist die Kokille, sodass sich auf der Front der Strömung eine Haut bildet. Zwei Ströme, die sich ohne Verbindung treffen, hinterlassen einen Kaltläufer, eine Linie, an der das Metall nie zusammengeschweißt ist. Der Kaltläufer ist ein Sichtkriterium, abgelesen am Anschlussende, wo die Wand am dünnsten ist; Temperaturdrift der Kokille kostet dort Taktzeit.
Welche Gieß- und Kokillentemperaturen braucht A356?
A356 (AlSi7Mg), angegeben als GB/T 1173 ZL101A, Bestätigung ausstehend, gehört zu den Aluminiumgusslegierungen, die an diesem Standort verwendet werden. Gegossen wird er bei 700–740 °C in eine Kokille mit 250–350 °C. Beide Werte sind typische Prozessfenster und keine gemessenen Zahlen aus diesem Werk. Unterhalb des Fensters erreicht das Metall das Anschlussende halb erstarrt; oberhalb behält das Gussteil mehr Schwindung und klebt an der Kokille.
Die Schmelze wird vor dem Gießen entgast und raffiniert: Gelöster Wasserstoff im Aluminium scheidet sich beim Erstarren in Form von Gasporen aus. Diese Poren sitzen unter einer dichten Gusshaut und zeigen sich erst, wenn ein Schnitt sie öffnet.
Da jede Schmelze entgast wird, ist das Weglassen dieses Schritts keine Einsparung. Es verschiebt die Kosten auf die bearbeitete Fläche: Eine Pore, die auf der Flanschfläche aufgeht, verwirft das Teil nach dem Drehen.
Warum wird der Krümmer gestrahlt, bevor die Flanschfläche gedreht wird?
Das Strahlen läuft in Schritt sechs, bevor die Fläche und die Anschlussbohrung gedreht werden, deshalb trifft das Strahlmittel auf die Gusshaut und nie auf eine bearbeitete Fläche. Sa 2,5 nach ISO 8501-1 ist die Strahlgüte, mit der dieser Krümmer ausgeliefert wird, und keine der beiden bearbeiteten Flächen wird nach der Bearbeitung gestrahlt.
Strahlmittel auf der Flanschfläche verrundet die Kante, auf der die Dichtung aufliegt, und Strahlkorn in einer H9-Bohrung hinterlässt Riefen an der Bohrungswand. Darum läuft der Arbeitsgang Sandstrahlen vor dem Drehen, und eine umgekehrte Reihenfolge wird doppelt bezahlt.
Wie werden Flanschfläche und Anschluss in einer Aufspannung gedreht?
Eine einzige Aufspannung schneidet die Flanschfläche und die Bohrung Ø20 H9 in einer Klemmung. Die beiden Enden zeigen in verschiedene Richtungen, daher braucht die Aufspannung zwei Durchgänge, ohne das Teil auszuspannen. Die gerade geschnittene Fläche wird zur Bezugsfläche für die 0,1 mm Rechtwinkligkeit des Anschlusses und zur Dichtfläche, auf der die Dichtung anliegt.
Drei Spannbacken an einem Flansch von Ø60 mm biegen ihn elastisch; ein ungespanntes Teil liegt auf einer Messplatte, wo die Prüfung mit einer Fühlerlehre und einem 0,05-mm-Blatt erfolgt. Weil jedes Umspannen eine weitere Rückfederung hinzufügt, kostet ein zweiter Schnitt eine weitere Aufspannung und eine weitere Prüfung.
Wann werden die Flanschlöcher gebohrt?
Die Flanschlöcher werden in Schritt acht gebohrt, nach dem Drehen von Fläche und Anschluss und vor der Druckprüfung. Die Lochpositionen folgen dem Bezug der Flanschfläche; ein Loch, das vor dem Bearbeiten der Fläche gebohrt wird, säße auf einer Oberfläche, die sich noch bewegt. Anzahl und Schraubengröße stammen vom Gegenstück, das die Zeichnung zeigt, und die Zeichnung legt das Lochbild fest. Da diese Löcher das Gegenstück positionieren, verwirft ein verschobenes Lochbild ein Teil, dessen Fläche gut ist.
Welche Druckprüfung bekommt jeder Krümmer vor dem Versand?
Jeder Krümmer wird einer Druckprüfung unterzogen: Flansch und Anschluss werden in die Prüfvorrichtung eingespannt, das Teil wird mit Prüfmedium gefüllt, und 0,9 MPa werden 60 s lang gehalten. Ein Teil, durch dessen Wand kein Leck tritt, wird freigegeben, und dieser Wert ist das Abnahmekriterium der Prüfung, kein Nenndruck für das Gussteil. Weil der Druckprüfstand erst nach dem Drehen und Bohren läuft, schreibt ein Leck dort das bearbeitete Teil ab.
Ein zusammenhängender Porenweg durch den Innenbogen lässt das Prüfmedium durch, und das Leck zeigt, wo der Hot Spot gesessen hat; die Gusshaut bleibt darüber geschlossen. Dieselbe Logik des Prüfstands gilt für ein gegossenes Gehäuse und ist in einer Studie zum Pumpengehäuse dargestellt.
Wie prüfen Sie Flanschfläche und Bohrung vor dem Versand?
Fünf Prüfungen decken den fertigen Krümmer vor dem Versand ab. Die Flanschfläche wird auf einer Messplatte mit einer Fühlerlehre und einem 0,05-mm-Blatt geprüft, der Anschluss mit einem Grenzlehrdorn für Ø20 H9 und die Anschlussachse auf einem KMG (Koordinatenmessgerät).
Die Eindringprüfung (PT) findet Fehler, die eine bearbeitete Fläche durchbrechen, und eine Lupe beurteilt die Gusshaut. Keine der beiden Prüfungen ersetzt den Prüfstand, denn der Porenweg unter der Gusshaut bleibt geschlossen.
Ein Messschieber misst nur zwei Punkte über den Anschluss und kann eine ovale Bohrung durchlassen, die der Grenzlehrdorn H9 zurückweist. Dieser Fehlgriff kostet ein bearbeitetes Teil, da der Fehler erst nach dem Drehen und Bohren auftaucht. Der Grenzlehrdorn prüft die volle Form der Bohrung, und der Grenzlehrdorn entscheidet über die Abnahme.
Wann ist Sandguss beim Krümmer besser als Schwerkraftguss?
Sandguss gewinnt, wenn der Krümmer weite Toleranzen hat und keine Druckprüfung braucht; ein Modell kostet weniger als eine Stahlkokille. Kommen eine Planheitsangabe von 0,05 mm, ein Anschluss H9 und eine Druckprüfung dazu, dann zahlt sich die Kokille über weniger Aufmaß und weniger Aufspannungen aus.
Wo ein Programm Gussteile mit Montage mischt, ist die Freigabelogik in einem Fall zu Gussbeschlägen dargestellt.
| Bedingung | Sandguss | Schwerkraftguss in der Kokille |
|---|---|---|
| Werkzeug | Modell, niedrigere Erstkosten | Stahlkokille, feste Kosten über die Serie |
| Gussoberfläche | Rauer, tieferer Schnitt | Dichtere Gusshaut, weniger Aufmaß |
| 0,05 mm Planheit und Anschluss H9 | Mehr Schnitt, mehr Aufspannungen | Eine Aufspannung nach dem Strahlen |
| Druckprüfung | Gleicher Prüfstand; Häufigkeit nach Zeichnung | Prüfung an jedem Teil |
| Wo es passt | Kleine Serien, keine enge Toleranzangabe | Wiederholserien mit Prüfung |
Was enthält ein Angebot für einen Flanschkrümmer?
Das Angebot für diesen Flanschkrümmer besteht aus fünf Blöcken: die Kokille; das Schmelzen und das Gießen samt Abtrennen von Anguss und Speiser; das Strahlen; das Drehen von Fläche und Anschluss samt Bohren; die Prüfung mit Endkontrolle.
Anguss und Speiser sitzen in der Kokille, also ist der erste Block der Werkzeugposten, und eine Zeichnungsänderung, die nach dem Kokillenschnitt kommt, landet dort. Fläche und Anschluss werden in einer Aufspannung geschnitten; der Drehblock umfasst eine einzige Klemmung und einen Lehrensatz.
Die Kosten der Kokille je Teil sinken mit wachsender Serie: Bei einem oder zwei Teilen je Abguss trägt eine kleine Serie mehr Kokille je Teil. Der Prüfstand ist eine Station je Stück, deshalb folgt der Prüfblock der Serie und nicht der Kokille.
Ein Angebot, das als eine einzige Zahl ankommt, verbirgt, welcher dieser Blöcke sich bei einer Zeichnungsänderung bewegt. Senden Sie die 2D-Zeichnung mit der Planheitsangabe 0,05 mm, dem Anschluss Ø20 H9, der Rechtwinkligkeitsangabe 0,1 mm und dem Prüfdruck, und dazu die Seriengröße.
FAQ
- Aluminiumguss-Leck am Bogen: Warum die Sichtprüfung versagt
- Aluminiumguss-Flanschfläche: Warum die Backen die 0,05-mm-Fläche verziehen
- Aluminiumguss-Anschluss oval: Entformung oder Spannfutter?
- Aluminiumguss-Porosität: Haut verbirgt sie bis zum Schnitt
- Aluminiumguss-Kosten: Wohin das Geld beim Krümmer geht