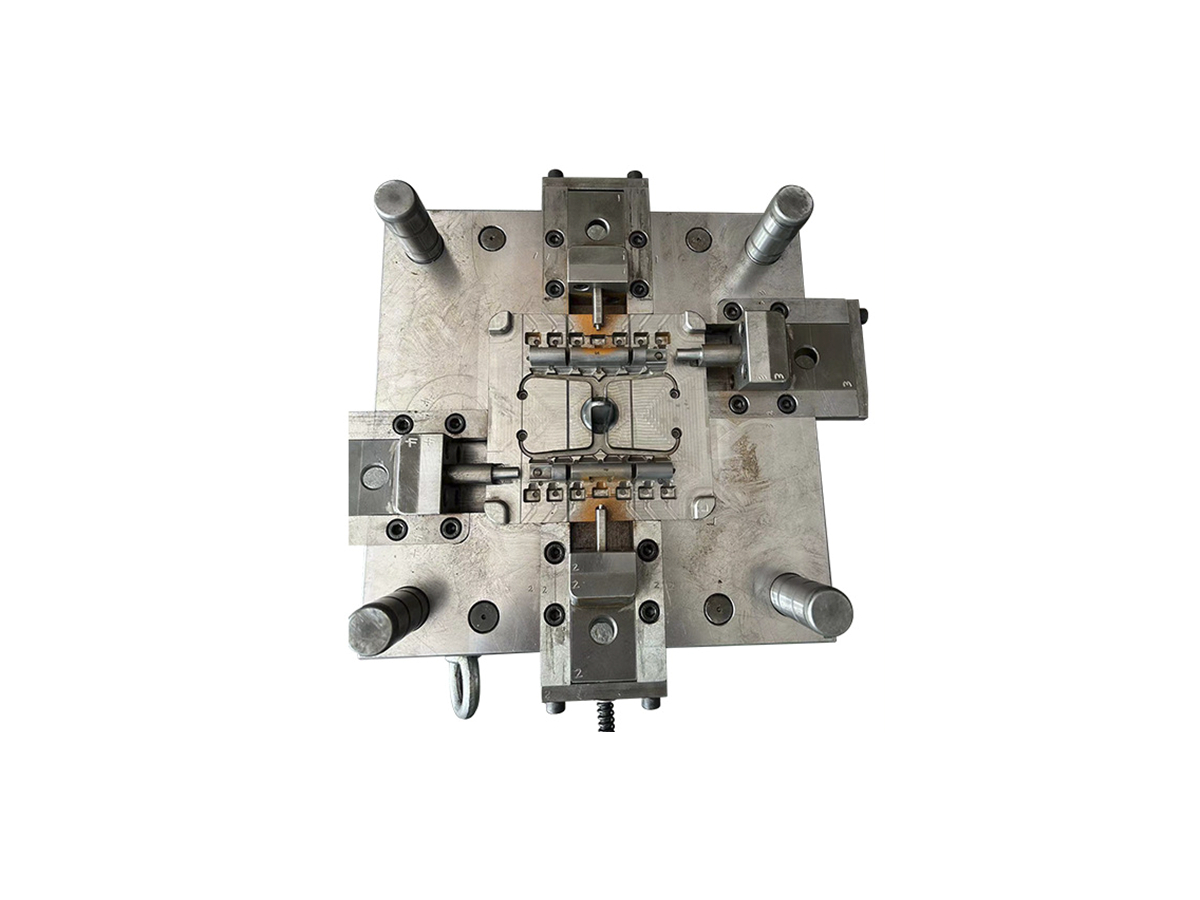
P20-Werkzeugstahl für Druckgusswerkzeuge: Wenn Zähigkeit und Reparierbarkeit entscheidend sind
P20-Werkzeugstahl kann für Druckgusswerkzeuge und Formkomponenten in Betracht gezogen werden, wenn das Projekt einen vorgehärteten oder leicht bearbeitbaren Werkzeugzustand, praktische Zähigkeit und Reparierbarkeit für einen definierten Guss- oder Formeinsatz schätzt. Er ist keine universelle Lösung für jede Kavität, jeden Einsatz, Schieber oder jede Warmarbeitsfläche. Die richtige Auswahl hängt von der Gusslegierung, der thermischen Wechselbelastung, dem Metallfluss, der Werkzeuggeometrie, den Oberflächenanforderungen, der Produktionsmenge, dem Wartungsplan und dem Zustand ab, in dem der Lieferant das Werkzeug liefert.
Der Käufer sollte fragen, wo P20 verwendet wird und welches Risiko es lösen soll. Ein großer Träger- oder Formblock kann andere Anforderungen haben als eine dünne Absperrkante, ein Anguss Einsatz, ein Verschleißstreifen oder eine Kavität, die starker thermischer Belastung ausgesetzt ist. P20 kann die Bearbeitung und Reparatur bei einigen Konstruktionen vereinfachen, aber die Stahlsorte allein kontrolliert nicht Grat, Kühlung, Füllung oder Werkzeuglebensdauer. Die Werkzeugzeichnung, der Wärmebehandlungs- oder Vorgehärtungszustand, der Oberflächenplan und die Versuchsergebnisse müssen gemeinsam geprüft werden.
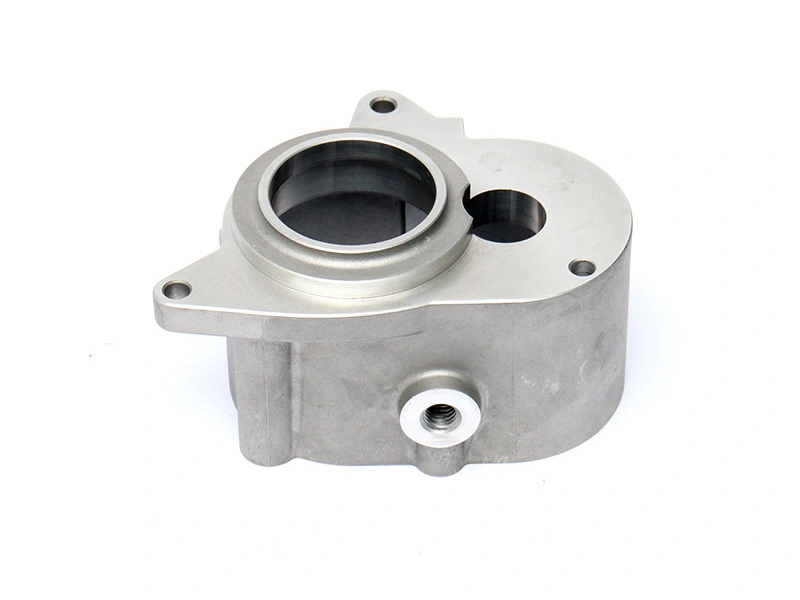
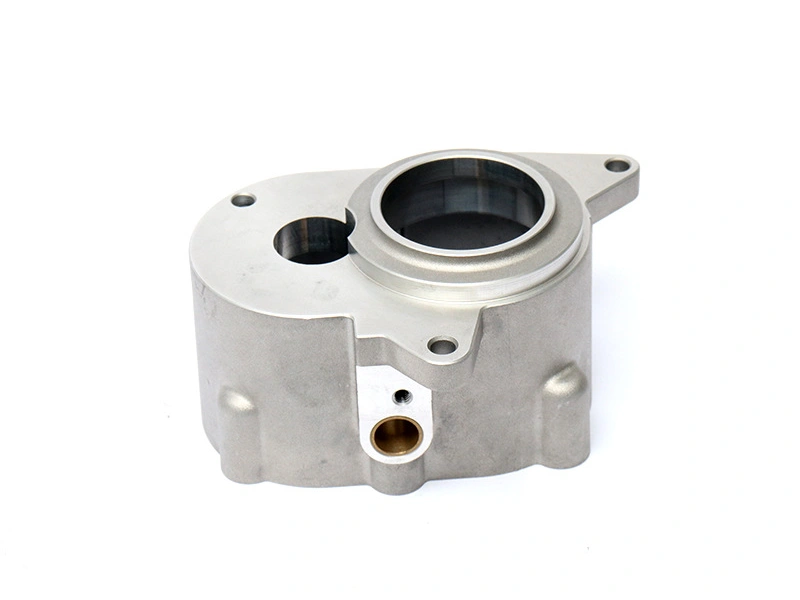
P20-Sorte und Ausgangszustand festlegen
P20 wird in vielen Lieferketten als Familienname verwendet, daher sollte die RFQ die maßgebende Materialspezifikation oder Lieferantensorte, den Lieferzustand, die Rückverfolgbarkeit und die erforderliche Dokumentation angeben. „P20“ allein definiert möglicherweise nicht die Chemie, den Härtebereich, den Reinheitsgrad oder die Behandlungshistorie, die der Werkzeugkonstrukteur erwartet. Wenn das Werkzeug vorgehärtet geliefert wird, legen Sie fest, wie die Endbearbeitung durchgeführt und wie der Endzustand verifiziert wird. Wenn eine spätere Wärmebehandlung geplant ist, schließen Sie die durch diesen Schritt eingeführten Maß- und Oberflächenrisiken ein.
Der Zustand des Stahls beeinflusst die Bearbeitung, das Polieren, Schweißen, Nitrieren oder andere Oberflächenoperationen sowie die Reparatur. Der Werkzeugbauer sollte festlegen, welche Oberflächen mit Aufmaß versehen sind, welche fertig bearbeitet werden und welche nach der Endbehandlung geprüft werden. Eine polierte Kavität kann einen anderen Stahlreinheits- und Vorbereitungsstandard erfordern als eine grobe Stützplatte. Eine Reparaturschweißung kann eine kontrollierte Vorbereitung und eine Prüfung nach der Reparatur erfordern, auch wenn das Grundmaterial eine reparaturfreundliche Sorte ist.
Zähigkeit, Verschleiß und thermische Belastung ausgleichen
P20 wird oft im Hinblick auf Zähigkeit und praktische Reparatur diskutiert. Diese Vorteile sind wichtig, wenn ein Werkzeug große Abschnitte, Ecken, Einsätze oder Merkmale enthält, die während der Handhabung und Wartung beschädigt werden könnten. Sie beweisen jedoch nicht, dass P20 jeder abrasiven, erosiven oder thermischen Belastung widersteht. Eine Druckgussfläche, die hoher Metallgeschwindigkeit, wiederholtem Thermoschock oder aggressiver Legierungswechselwirkung ausgesetzt ist, kann ein anderes Material oder einen austauschbaren Einsatz im Hochrisikobereich erfordern.
Ordnen Sie das Werkzeug nach Funktion. Verwenden Sie P20, wo sein Zustand und sein Bearbeitungsverhalten zum Block oder zur Kavität passen; vergleichen Sie eine verschleißfeste oder Warmarbeitsgüte, wo Erosion, Fressen, thermische Ermüdung oder Kantenausbruch vorherrschen. Der Vergleich sollte die gesamte Werkzeugbaugruppe umfassen, nicht nur den Preis pro Kilogramm. Ein Einsatz kann die Reparaturzeit verkürzen, fügt jedoch eine Schnittstelle hinzu, die positioniert und abgedichtet werden muss. Eine einteilige Kavität kann eine Schnittstelle entfernen, macht aber eine Reparatur umfangreicher.
| Werkzeugposition | Frage vor der Auswahl von P20 | Einzubeziehende Nachweise |
|---|---|---|
| Große Kavität oder Stützblock | Kann der Abschnitt bearbeitet und im gelieferten Zustand stabil gehalten werden? | Materialzustand, Bearbeitungsplan und Maßkontrolle |
| Anguss, Absperrkante oder dünne Kante | Ist Verschleiß, Schlag oder thermische Ermüdung das Hauptrisiko? | Risikobewertung, Einsatzkonzept und Versuchsbeobachtungen |
| Schieber- oder Kernoberfläche | Wie werden Spiel, Schmierung und Reparatur aufrechterhalten? | Montagezeichnung, Wartungszugang und Verschleißprüfung |
| Polierte oder kosmetische Kavität | Unterstützt der Stahlzustand und die Oberflächenvorbereitung das Finish? | Stahlzertifikat, Oberflächenvorbereitung und freigegebenes Muster |
| Reparaturanfälliger Einsatz | Kann er entfernt und wiederhergestellt werden, ohne das Teilmerkmal zu verschieben? | Zeichnung des austauschbaren Einsatzes und Verifizierung nach der Reparatur |
Werkzeug im Hinblick auf Bearbeitung und Reparaturzugang konstruieren
P20 kann attraktiv sein, wenn das Werkzeug große bearbeitete Formen enthält und der Lieferant eine komplexe Wärmebehandlungsroute nach der Bearbeitung vermeiden möchte. Die Entscheidung sollte dennoch tiefe Taschen, kleine Radien, schmale Absperrungen, Kühlkanäle, Auswerfer und Schieber berücksichtigen. Der Fräserzugang kann eine Trennlinie oder einen Einsatz erzwingen. Wenn eine Kavitätsecke nur mit einer Elektrode oder einem kleinen Werkzeug erreichbar ist, sollte die Bearbeitungs- und Prüfsequenz dokumentiert werden, bevor die Konstruktion eingefroren wird.
Reparierbarkeit beginnt mit dem Zugang. Ein Einsatz, der konsistent entfernt, gemessen und ersetzt werden kann, kann nützlicher sein als eine härtere einteilige Oberfläche, die umfangreiche Nacharbeit erfordert. Der Einsitz sollte klare Bezugsreferenzen und genügend Unterstützung haben, um dem Gießdruck standzuhalten. Der Reparaturplan sollte angeben, ob das Werkzeug auf die ursprüngliche Zeichnung zurückgeführt wird oder ob die Korrektur eine genehmigte Geometrieänderung ist.
Kühlungsanordnung kann wichtiger sein als das Stahllabel
Werkzeugstahl arbeitet in einem thermischen System. Kühlkanäle, Werkzeugtemperatur, Zyklus, Legierung, Wandlayout und lokale Hot Spots beeinflussen den Guss und das Werkzeug. Ein P20-Block mit schlechter Kühlung kann die gleichen Produktionsprobleme entwickeln wie eine andere Güte mit schlechter Kühlung. Die Konstruktionsprüfung sollte Kanäle, Stopfen, Verbindungen, Reinigungszugang und das Risiko der Schwächung eines dünnen Abschnitts identifizieren. Der Lieferant sollte erklären, wie die Kühlung während des Versuchs überprüft wird und wie eine Einschränkung in der Wartung behandelt wird.
Die thermische Bewegung beeinflusst auch die Bearbeitung und Montage. Eine Kavität kann bei einer Bedingung korrekt messen und nach Erreichen der Betriebstemperatur eine andere Beziehung zeigen. Der Käufer sollte vereinbaren, welche Abmessungen kalt geprüft werden, welche anhand des Gussstücks verifiziert werden und welche Prozessnachweise erfordern. Vermeiden Sie es, eine nicht qualifizierte Raumtemperaturmessung in eine Behauptung über das Produktionsverhalten umzuwandeln.
Den Versuch nutzen, um zu entscheiden, ob P20 seine Aufgabe erfüllt
Der Versuch sollte die Trennebene, Absperrungen, Angüsse, Entlüftungen, Schieber, Auswerfer, Kühlung, Grat, Oberflächenübertragung und Teileabmessungen prüfen. Verfolgen Sie das Teil durch Beschneiden und Bearbeitung, wenn ein Werkzeugmerkmal mit einer fertigen Schnittstelle zusammenhängt. Dokumentieren Sie die P20-Komponente, den Stahlzustand, die Werkzeugrevision, die Legierung, den Prozesszustand und das Ergebnis. Wenn eine Oberfläche voraussichtlich verschleißt oder repariert wird, definieren Sie die Beobachtung oder Messung, die eine Aktion auslöst.
Wartungsaufzeichnungen sollten Reinigung, Schmierung, Einsatzwechsel, Schweißen, Schleifen, Polieren oder Maßkorrektur auflisten. Ein P20-Werkzeug kann reparierbar sein, erfordert jedoch einen klaren Genehmigungsprozess. Überprüfen Sie nach einer Reparatur erneut das Merkmal, das für den Guss und die Baugruppe wichtig ist. Akzeptieren Sie kein Werkzeug, weil es wiederhergestellt aussieht, wenn sich die Absperrung, der Kern oder die Bezugsfläche verschoben hat.
RFQ-Eingaben für P20-Werkzeuge
Geben Sie die Werkzeugposition, die Materialspezifikation, den Lieferzustand, das Zertifikat, die Bearbeitungs- und Endbearbeitungsanforderung, das Kühlungs- und Entlüftungslayout, das Einsatz- oder Reparaturkonzept, den Versuchsplan, den Wartungsumfang und die Abnahmenachweise an. Erklären Sie, ob P20 obligatorisch ist oder wegen seiner Zähigkeit und Reparierbarkeit in Betracht gezogen wird. Neways P20-Werkzeugstahl-Route kann mit dem vollständigen Werkzeug- und Gussumfang geprüft werden, nicht als separater Stahleinkauf.
Polieren, Beschichten und Reparatur ändern die P20-Grenze
P20-Werkzeugstahl kann in einem Zustand geliefert werden, der leicht bearbeitbar ist, aber die endgültige Werkzeugoberfläche kann Polieren, Strukturieren, Nitrieren, Beschichten oder eine andere Behandlung erfordern. Jede Operation verändert die Oberfläche, Abmessungen, Reibung und den Reparaturweg. Eine polierte Kavität benötigt eine Oberflächenspezifikation und ein freigegebenes Muster. Eine Textur benötigt eine reproduzierbare Referenz und eine Methode, um sie während der Wartung zu schützen. Eine Oberflächenbehandlung benötigt Kompatibilität mit der Gusslegierung, Temperatur, Schmierung und dem Reinigungsweg.
Der Käufer sollte festlegen, welche Oberflächen die Gussgeometrie tragen und welche nur Stütz- oder Trägerflächen sind. Eine Politur auf einer sichtbaren Kavität gleicht keinen verschobenen Einsatz oder einen instabilen Schieber aus. Eine Beschichtung kann eine Verschleißfläche verbessern, erzeugt jedoch eine Stufe an einer Einsatzgrenze. Die Werkzeugzeichnung und der Abnahmebericht sollten den Behandlungszustand und den Messzustand identifizieren, damit eine spätere Reparatur nicht versehentlich mit einem früheren Zustand verglichen wird.
Den Reparaturweg vor der ersten Reparatur definieren
P20 wird oft teilweise ausgewählt, weil Reparatur und Nacharbeit praktikabel sind, aber eine Reparatur erfordert dennoch eine kontrollierte Vorbereitung, kompatibles Füllmaterial oder Verfahren, wo anwendbar, Spannungsmanagement, Bearbeitung, Oberflächenwiederherstellung und Inspektion. Der Käufer sollte fragen, ob Reparaturen vom Werkzeugbauer oder einem qualifizierten Unterauftragnehmer durchgeführt werden und wie der reparierte Bereich mit der ursprünglichen Zeichnung zusammenhängt. Ein Reparaturprotokoll sollte den Ort, den Grund, die Menge des entfernten oder hinzugefügten Materials, die endgültige Oberfläche und die Prüfung nach der Reparatur identifizieren.
Einige Reparaturen sind Wartung; andere ändern das Teil. Das Entfernen von Grat von einer Absperrkante kann den ursprünglichen Zustand wiederherstellen. Das Verschieben eines Kerns oder das Ändern eines Angusses kann den Guss verändern und eine neue Genehmigung erfordern. Die kommerziellen Bedingungen sollten diese Fälle unterscheiden. Neways Werkzeug- und Formenbau-Route kann mit dem Reparatur- und Revisionsplan vor Produktionsbeginn geprüft werden.
P20 gegen Geometrie und thermische Wechselbelastung prüfen
Die Werkzeuggeometrie kann die Stärken und Schwächen eines Materials verstärken. Dünne Absperrungen, scharfe Ecken, tiefe Taschen, Löcher nahe einer Kante und lange Schieber können Spannung konzentrieren. Große Abschnitte können sich während des Erhitzens oder Abkühlens bewegen und erfordern möglicherweise eine Bearbeitungs- oder Montagestrategie, die diese Änderung berücksichtigt. Ein Werkzeug, das mit einer Legierung verwendet wird, die die Kavität angreift oder anhaftet, stellt ein anderes Oberflächenproblem dar als ein Werkzeug, das mit einer weniger aggressiven Legierung verwendet wird.
Die thermische Wechselbelastung sollte zusammen mit dem Kühllayout und dem Prozessrhythmus betrachtet werden. Ein P20-Block mit einem ungleichmäßigen Kühlkreislauf kann lokale Bewegung zeigen, selbst wenn der Stahl geeignet ist. Ein schmaler Einsatz kann sich anders erwärmen und abkühlen als sein Halter, wodurch sich eine Absperrung oder eine Kavitätsstufe ändert. Der Versuch sollte den Werkzeugzustand und die Gusssymptome aufzeichnen, nicht nur die endgültigen Abmessungen. Wenn sich Produktionszyklus oder Legierung ändern, überprüfen Sie die Annahmen, die P20 akzeptabel machten.
P20 mit Alternativen je nach Werkzeugposition vergleichen
Ein Materialvergleich ist nützlich, wenn er an eine definierte Werkzeugposition gebunden ist. Für einen Trägerblock können Bearbeitbarkeit und Dimensionsstabilität dominieren. Für einen Anguss- oder Absperreinsatz können Erosion, thermische Ermüdung und Reparatur dominieren. Für eine polierte Kavität können Oberflächenvorbereitung und Reinheit dominieren. Für einen Schieber können Reibung, Spiel, Schmierung und Schlag dominieren. Ein Material kann an mehreren Stellen verwendet werden, aber die Begründung sollte positionsspezifisch bleiben.
Vergleichen Sie Güten nicht nur nach nomineller Härte oder Kaufpreis. Beziehen Sie Bearbeitungszeit, Wärmebehandlung, Endbearbeitung, Einsatzbauweise, erwartete Wartung, Verfügbarkeit von Ersatzteilen und die Nachweise ein, die zur Freigabe des Werkzeugs erforderlich sind. Ein etwas teurerer Einsatz kann eine Reparatur lokal halten; ein billigerer einteiliger Block kann jede Reparatur störend machen. Umgekehrt kann ein Einsatz Grat- oder Kühlprobleme verursachen, wenn der Sitz schlecht konstruiert ist.
| Vergleichsfrage | Warum sie für P20 wichtig ist | Anzufordernde Nachweise |
|---|---|---|
| Welche Oberfläche sieht die Gusslegierung? | Bestimmt Verschleiß-, Wärme-, Klebe- und Oberflächenrisiko | Risikobewertung des Werkzeugbereichs und Versuchsbeobachtungen |
| Was ist der Lieferzustand? | Steuert Bearbeitung, Behandlung, Verzug und Messung | Materialprotokoll, Zustand und Prüfmethode |
| Wie wird die Oberfläche repariert? | Bestimmt Ausfallzeit und ob Geometrie wiederhergestellt werden kann | Reparaturverfahren, Einsatzplan und Prüfung nach der Reparatur |
| Was passiert nach einer Prozessänderung? | Geänderte Legierung oder Zyklus kann die Werkzeugbelastung ändern | Änderungsprüfung und Regel zur erneuten Qualifizierung |
Werkzeug vor dem Gussstück prüfen
Prüfen Sie vor dem ersten Versuch die Kavität, Trennebenen, Absperrungen, Schieber, Kerne, Auswerfer, Anguss, Überlauf, Entlüftungen, Kühlanschlüsse, Einsatzstufen und Montagebezüge. Bestätigen Sie, dass das Werkzeug der freigegebenen Zeichnung entspricht und dass auswechselbare Komponenten identifiziert sind. Vergleichen Sie nach dem Versuch den Werkzeugzustand mit den Gusssymptomen. Wenn sich eine Abmessung bewegt, prüfen Sie Werkzeug und Vorrichtung, bevor Sie eine Legierungseigenschaft verantwortlich machen.
Die Maßprüfung des Werkzeugs sollte Temperatur, Ausrüstung, Bezug und Messzustand angeben. Der Gussbericht sollte die Teilrevision, Legierung, Werkzeugrevision und den Bearbeitungszustand angeben. Diese Beziehung ermöglicht es dem Käufer, ein Werkzeuggeometrieproblem von einem Prozess- oder Endbearbeitungsproblem zu unterscheiden. Neways Nachbearbeitungs-Route kann einbezogen werden, wenn der Werkzeugversuch anhand einer fertigen Schnittstelle beurteilt werden muss.
RFQ- und Eigentumsbedingungen für P20-Werkzeuge
Geben Sie die P20-Spezifikation oder Lieferantensorte, den Ausgangszustand, die Werkzeugposition, die Wärme- oder Oberflächenbehandlung, die Endbearbeitung, die Prüfung, die Wartung, Ersatzeinsätze, die Reparaturverantwortung, das Eigentum, die Lagerung und Übertragungsaufzeichnungen an. Fragen Sie, welche Abmessungen am Werkzeug und welche am Gussstück geprüft werden. Geben Sie an, ob P20 obligatorisch ist oder für eine genannte Anforderung an Zähigkeit, Bearbeitbarkeit oder Reparatur vorgeschlagen wird.
Die endgültige Entscheidung sollte auf dem vollständigen Werkzeugsystem basieren. Ein Käufer, der das Risiko definiert und Nachweise anfordert, kann P20 mit anderen Güten vergleichen, ohne ein Stahllabel in ein unbegründetes Lebensdauerversprechen zu verwandeln.
P20 mit Alternativen auf Werkzeugmerkmal-Ebene vergleichen
P20 kann für einen großen Formblock oder eine reparierbare Kavität geeignet sein, während ein Anguss, eine Absperrung, ein Schieber oder ein Verschleißeinsatz möglicherweise ein anderes Material oder ein austauschbares Design benötigt. Vergleichen Sie das Material nach der Oberfläche, die es formt, der thermischen Belastung, der es ausgesetzt ist, wie es bearbeitet wird und wie es repariert wird. Eine einzelne Materialempfehlung für das gesamte Werkzeug kann unterschiedliche Risiken an verschiedenen Stellen verbergen.
Beziehen Sie Bearbeitungszeit, Oberflächenvorbereitung, Behandlung, Einsatzbauweise, Wartungszugang, Verfügbarkeit von Ersatzteilen und Inspektion in den Vergleich ein. Ein härteres Material ist nicht automatisch besser, wenn es eine lokale Reparatur erschwert. Ein weicherer oder besser bearbeitbarer Block ist nicht automatisch schlecht, wenn die hochverschleißende Oberfläche in einem Einsatz isoliert ist.
Oberfläche gegen eine Referenz freigeben
Für eine sichtbare Kavität definieren Sie Textur, Politur, Markierungen und Betrachtungszustand. Für eine Absperrung oder einen Schieber definieren Sie Grat und Passung. Für einen Anguss definieren Sie die Beschnitt- und Gussfläche. Das Werkzeug sollte im montierten Zustand geprüft und dann durch das Gussstück überprüft werden. Neways Werkzeugmaterialien-Route kann mit dem P20-Standort und dem Oberflächenplan geprüft werden.
Temperatur, Schmierung und Reinigung überprüfen
Das Werkzeugverhalten hängt von der Gusslegierung, der Werkzeugtemperatur, dem Zyklus, der Kühlung, der Schmierung, der Reinigung und dem Kontakt zwischen beweglichen Komponenten ab. Eine P20-Auswahl ohne diese Eingaben ist vorläufig. Schmier- oder Trennmittelrückstände können Kleben und Oberflächenübertragung beeinflussen. Reinigung kann eine polierte oder beschichtete Oberfläche verändern. Der Wartungsplan sollte Produkte, Zugang und Inspektion identifizieren, ohne anzunehmen, dass ein Verfahren für jeden Werkzeugbereich geeignet ist.
Wenn das Werkzeug mit einer anderen Legierung oder einem anderen Zyklus verwendet wird, überprüfen Sie die ursprüngliche Materialentscheidung. Eine Prozessänderung kann Erosion, thermische Ermüdung, Kleben oder Dimensionsbewegung erhöhen. Dokumentieren Sie die Änderung und die erforderlichen Nachweise, bevor die Produktion wieder aufgenommen wird.
Werkzeugabnahme von Gussteilfreigabe trennen
Die Werkzeugabnahme prüft Werkzeuggeometrie, Montage, Kühlung, Entlüftungen, Schieber, Auswerfer, Einsätze und Prüfbezüge. Die Gussteilfreigabe prüft Füllung, Grat, Oberfläche, Abmessungen, Bearbeitung, Endbearbeitung und alle funktionalen oder internen Anforderungen. Die beiden Aufzeichnungen sollten verknüpft, aber nicht identisch behandelt werden. Ein Werkzeug kann einer Zeichnung entsprechen, während der Prozess noch angepasst werden muss, und ein Gussteil kann Abmessungen erfüllen, während ein Werkzeugwartungsproblem ungelöst bleibt.
Halten Sie die Werkzeugrevision und die Gussteilrevision in beiden Berichten sichtbar. Wenn eine Korrektur die Kavität oder Absperrung ändert, prüfen Sie das betroffene Teilmerkmal erneut. Dies macht die P20-Entscheidung über die Lebensdauer des Werkzeugs prüfbar.
Stahlprotokoll mit der Werkzeugrevision aufbewahren
Verknüpfen Sie die P20-Sorte und den Zustand mit der Werkzeugkomponente, dem Wärme- oder Materialprotokoll, der Bearbeitung, der Behandlung, dem Versuch und der Reparaturhistorie. Dies ermöglicht es dem Käufer, eine spätere Oberflächen- oder Dimensionsänderung gegen den tatsächlichen Werkzeugzustand zu beurteilen. Neways Werkzeugmaterialien-Route kann in Betracht gezogen werden, wenn die Auswahl mehr als einen Einsatz abdecken muss.
Käuferzusammenfassung
P20-Werkzeugstahl kann für eine definierte Druckgusswerkzeugposition geeignet sein, bei der Bearbeitbarkeit, Zähigkeit und Reparierbarkeit wichtig sind. Er ersetzt nicht die Überprüfung von Verschleiß, thermischer Belastung, Kühlung, Geometrie, Wärmebehandlung oder Wartung.
Legen Sie den Materialzustand, den Werkzeugbereich, den Reparaturweg und Versuchsnachweise fest. Das ermöglicht es dem Käufer, P20 mit anderen Werkzeugmaterialien basierend auf dem Risiko zu vergleichen, das das Werkzeug bewältigen muss.
FAQ