
Was ist Feinguss? Träger aus 45-Stahl und sein Bezug
Feinguss ist ein Verfahren, das eine Keramikschale mit flüssigem Metall füllt und die Schale nach dem Guss wieder abschlägt; die Form wird also nur einmal verwendet, und das Modell bestimmt die Gestalt. An einem lasttragenden Träger aus 45-Stahl beantwortet Feinguss die halbe Frage. Die Schale liefert die Kontur von 180×120×60 mm, Wärmebehandlung, angegossener Prüfstab und bearbeitete Fläche liefern die 355 MPa, den Lochabstand von ±0,2 mm und die Ebenheit von 0,1 mm.
Was Feinguss ist
Feinguss ist ein formgebendes Verfahren: Ein verlorenes Modell wird mit einer Keramikschale überzogen, das Modell wird anschließend entfernt, und der in die Schale gegossene Stahl nimmt die Form an, die zurückbleibt. Das Modell trägt die Geometrie, die Schale trägt die Oberfläche, und keines von beiden trägt eine Toleranz.
Der Träger zeigt die Aufteilung. Eine Wand von 8–12 mm und ein Auge von 25–30 mm sitzen in einem Gussstück, ein Querschnittsverhältnis von 2,5 bis 3,75, und die Schale muss beide in einem Guss füllen. Das Auge ist der Punkt, an dem die Frage nach der Festigkeit beginnt, denn es erstarrt zuletzt und braucht Speisung, während es schwindet.
Die Form ist das ganze Ergebnis dieses Schritts. Alles, was eine Zeichnung misst, kommt hinzu, nachdem die Schale ab ist.
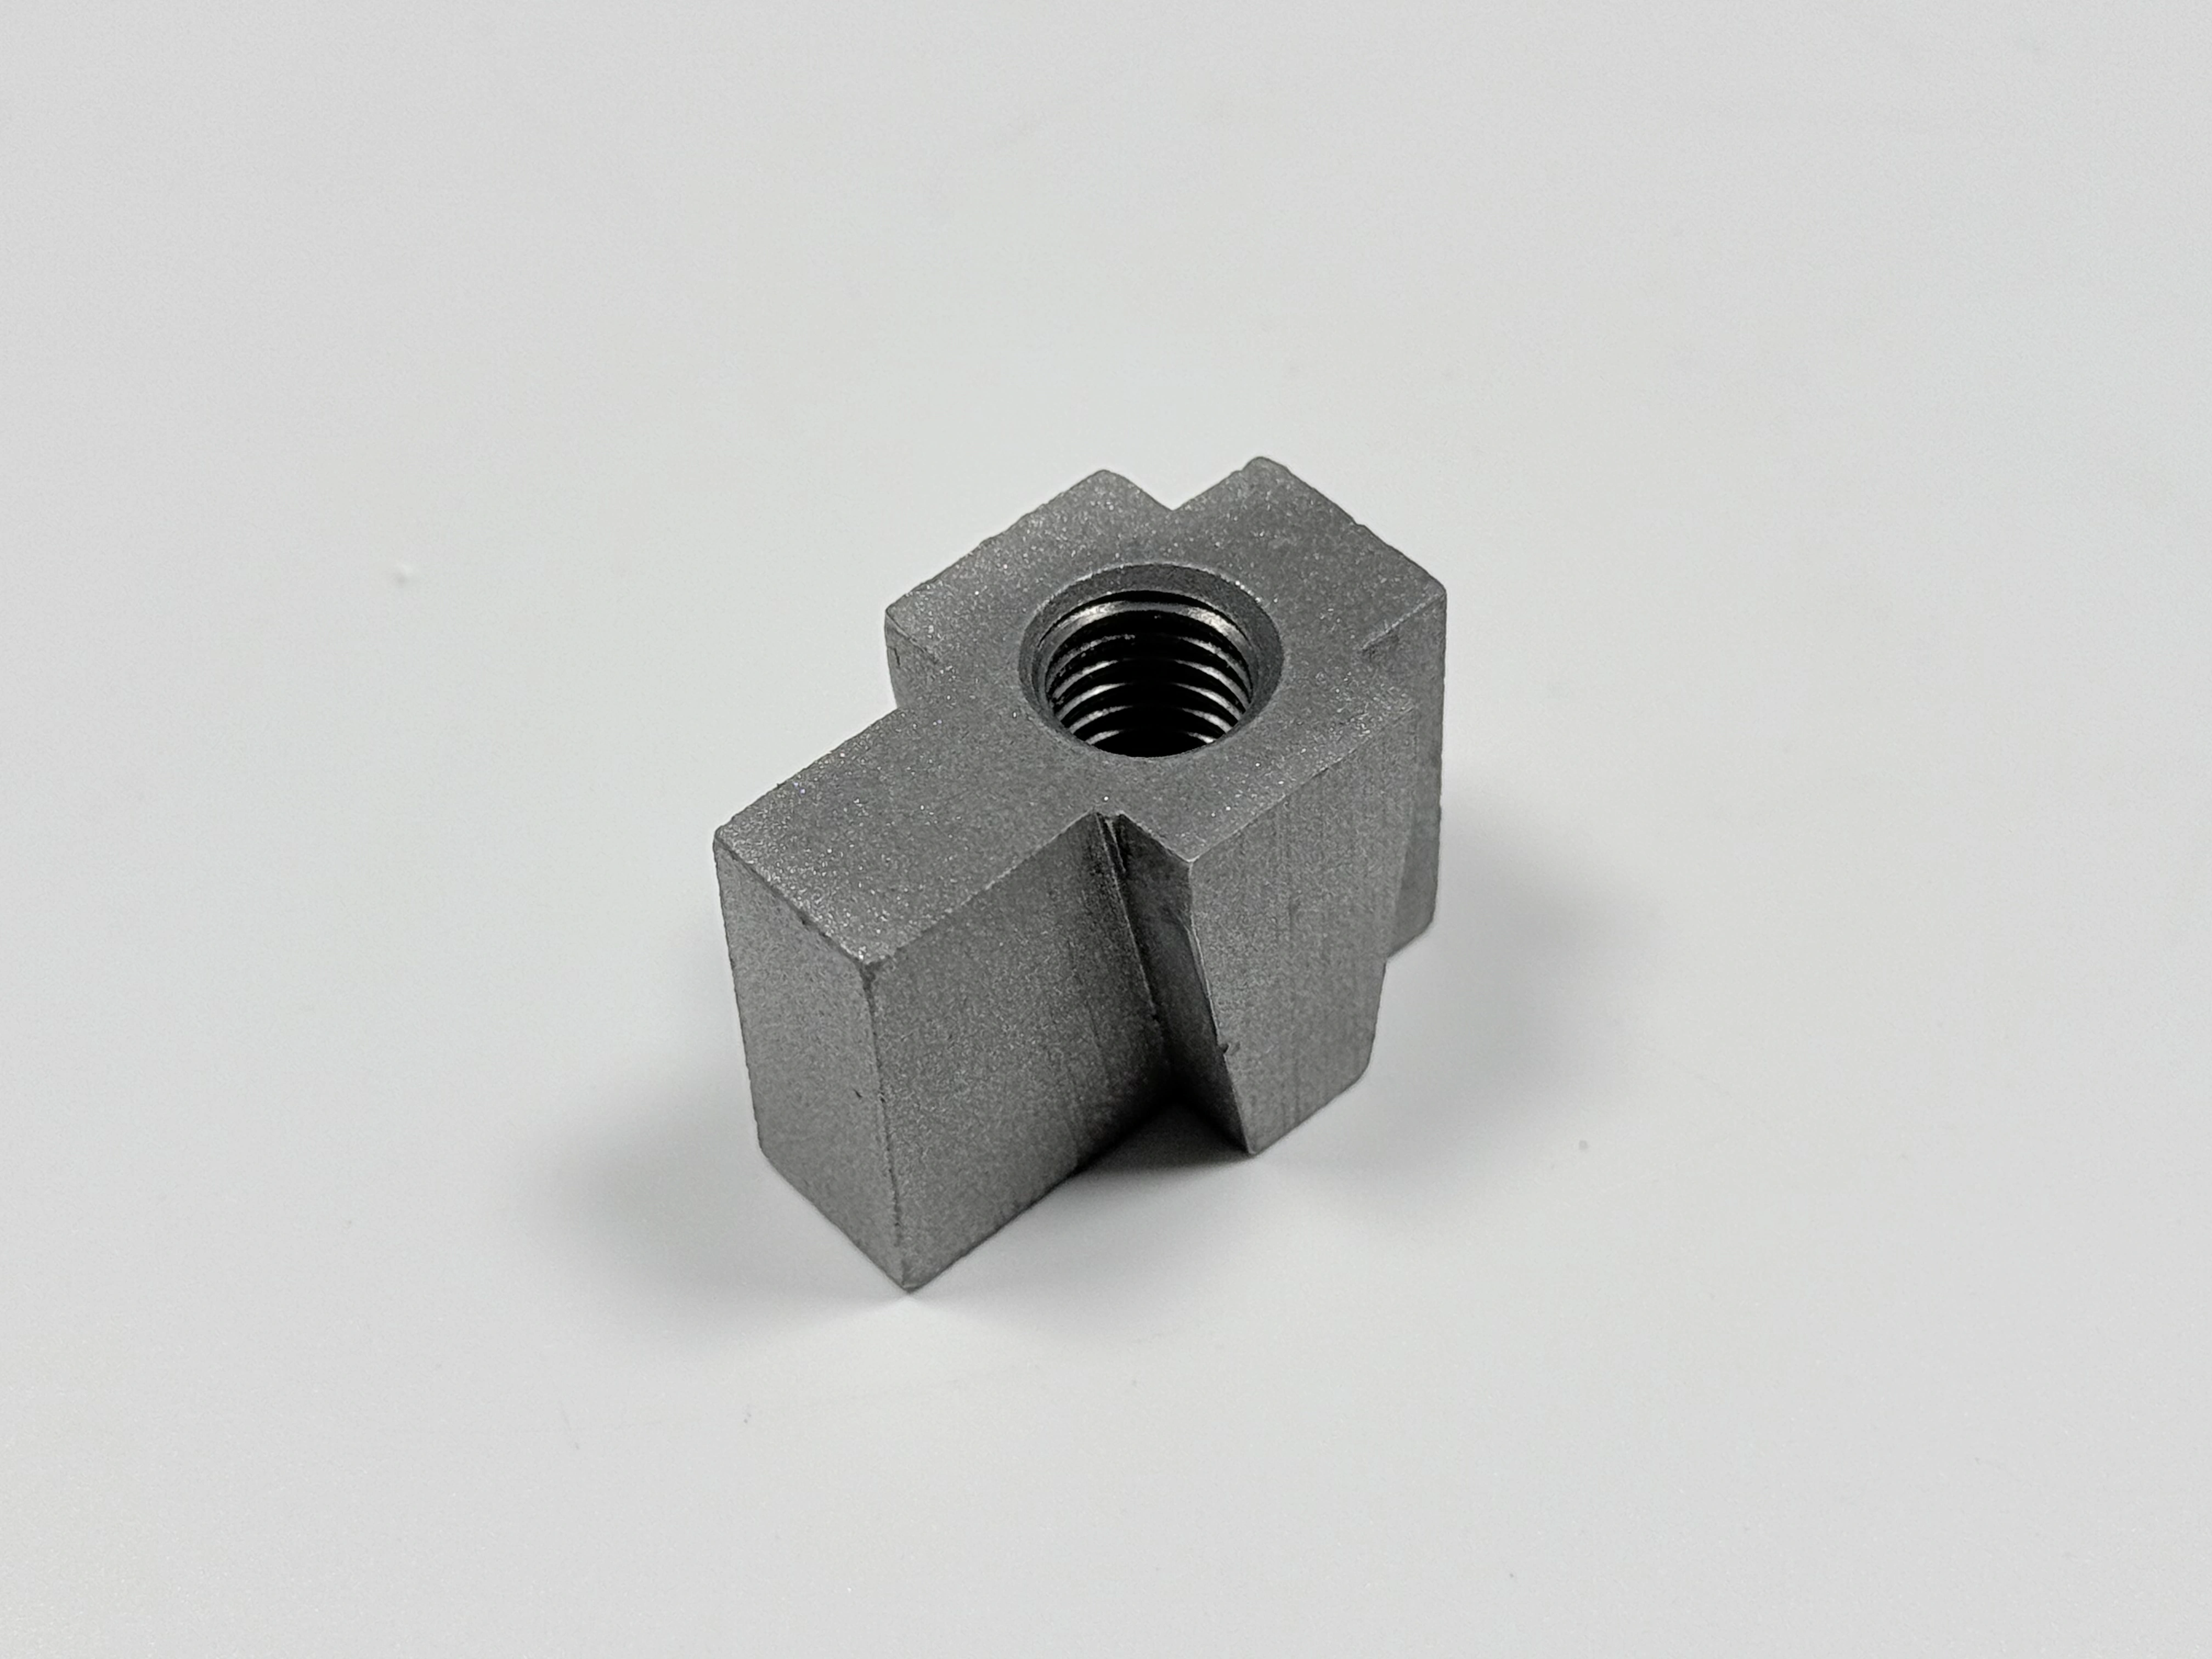
Die Schale wird um das Modell herum aufgebaut und nach dem Guss abgeschlagen.
Was Feinguss nicht ist
Feinguss ist kein Kokillenguss, und dieser Unterschied entscheidet darüber, wie eine Zeichnung geschrieben wird. Eine Stahlkokille wird wiederverwendet und behält ihren Hohlraum, eine Keramikschale wird beim Ausschlagen zerstört; das dauerhafte Werkzeug hinter dem Teil ist deshalb ein Modell, und jede Toleranz muss aus einem Schnitt kommen.
Der Schritt ist auch keine Endbearbeitung, und er verspricht keine Festigkeit. Er liefert keine 0,1 mm Ebenheit über eine 180 mm breite Fläche und zertifiziert keine 355 MPa; die eine Zahl entsteht an der Maschine, die andere im Ofen, und der Prüfstab ist der Beleg.
Eine Zeichnung, die von der Form selbst eine Bezugsfläche und ein fertiges Lochbild verlangt, hat das falsche Verfahren gewählt. Das ist die Grenze, die vor einer Anfrage zu prüfen ist.
Die Route in der Reihenfolge der Tabelle
Die Route läuft in dieser Reihenfolge: in einer Sandform gießen, Angüsse abtrennen, normalisieren oder härten und anlassen, den Prüfstab mit dem Teil gießen, auf Sa 2,5 strahlen, die Montagefläche bearbeiten und danach nach Zeichnung fertigstellen. Diese Reihenfolge ist das, was eine Bestellung steuert.
Routenname und Formplan werden als eine Position gelesen. Der Träger wird als Feinguss angeboten und auf einer Sandguss-Route mit 2–4 Teilen pro Formkasten geplant; der Betrieb bestätigt die Route also, bevor das Modell geschnitten wird.
Eine Zahl, ein Schritt, eine Prüfung.
Anforderung | Ziel (Einheit) | Festgelegt an | Geprüft durch |
|---|---|---|---|
Streckgrenze | ≥355 MPa | Wärmebehandlung, Stab in derselben Ofenladung | Zugversuch nach ASTM A370 |
Härte des Körpers | 220–250 HB | dieselbe Wärmebehandlung | Härteprüfung, Messpunkte offen |
Lochabstand | ±0,2 mm | Bearbeitung, nach dem Strahlen | KMG |
Ebenheit der Fläche | 0,1 mm | Bearbeitung, nach dem Strahlen | KMG oder Messplatte |
Strahlreinheit | Sa 2,5 | Strahlen, vor dem Schnitt | Vergleichsplatte |
45-Stahl nach GB/T 699-2015
45-Stahl ist eine Sorte mit mittlerem Kohlenstoffgehalt nach GB/T 699-2015, und die Norm legt die Sorte, ihren Chemiebereich und den Zustand fest, in dem sie ausgeliefert wird. Der Träger wird vergütet bestellt; das benennt einen Zustand und keine Eigenschaft an einem Querschnitt.
Diese Unterscheidung zählt bei 25–30 mm. Ein Sortenname wandert mit der Schmelze, die Eigenschaft im Auge hängt aber davon ab, wie schnell dieser Querschnitt abkühlt und welches Anlassen folgt; deshalb steht 355 MPa als Auslegungsziel auf der Zeichnung. Die Angabe zum Gussmaterial nennt Sorte und Zustand zusammen, weil keines von beiden allein das Teil beschreibt.
Ein Zeugnis, das Sorte und Zustand nennt, eröffnet die Belegkette. Es schließt sie nicht.
Härten 840–860, Anlassen 550–600, HB 220–250
Das Härten erwärmt 45-Stahl auf 840–860 °C und kühlt ihn schnell genug ab, um den Querschnitt auszuhärten; das Anlassen erwärmt ihn erneut auf 550–600 °C und tauscht einen Teil dieser Härte gegen Zähigkeit. Das Paar ist das Verfahren, das Vergüten heißt, und keine der beiden Hälften hält eine Eigenschaft allein.
Das Abnahmefenster liegt bei 220–250 HB, ein Band von 30 Punkten oder rund 14 % der Untergrenze. Das Band ist weit genug, um die Streuung eines Ofens aufzunehmen, und eng genug, um ein vergessenes Anlassen zu erkennen. Die Härte ist außerdem die Prüfung, die den Körper erreicht, wohin der Zugstab nicht kommt; die Zahl der Messpunkte und die Annahmeregel sind jedoch noch offen und hängen von der Gießerei ab.
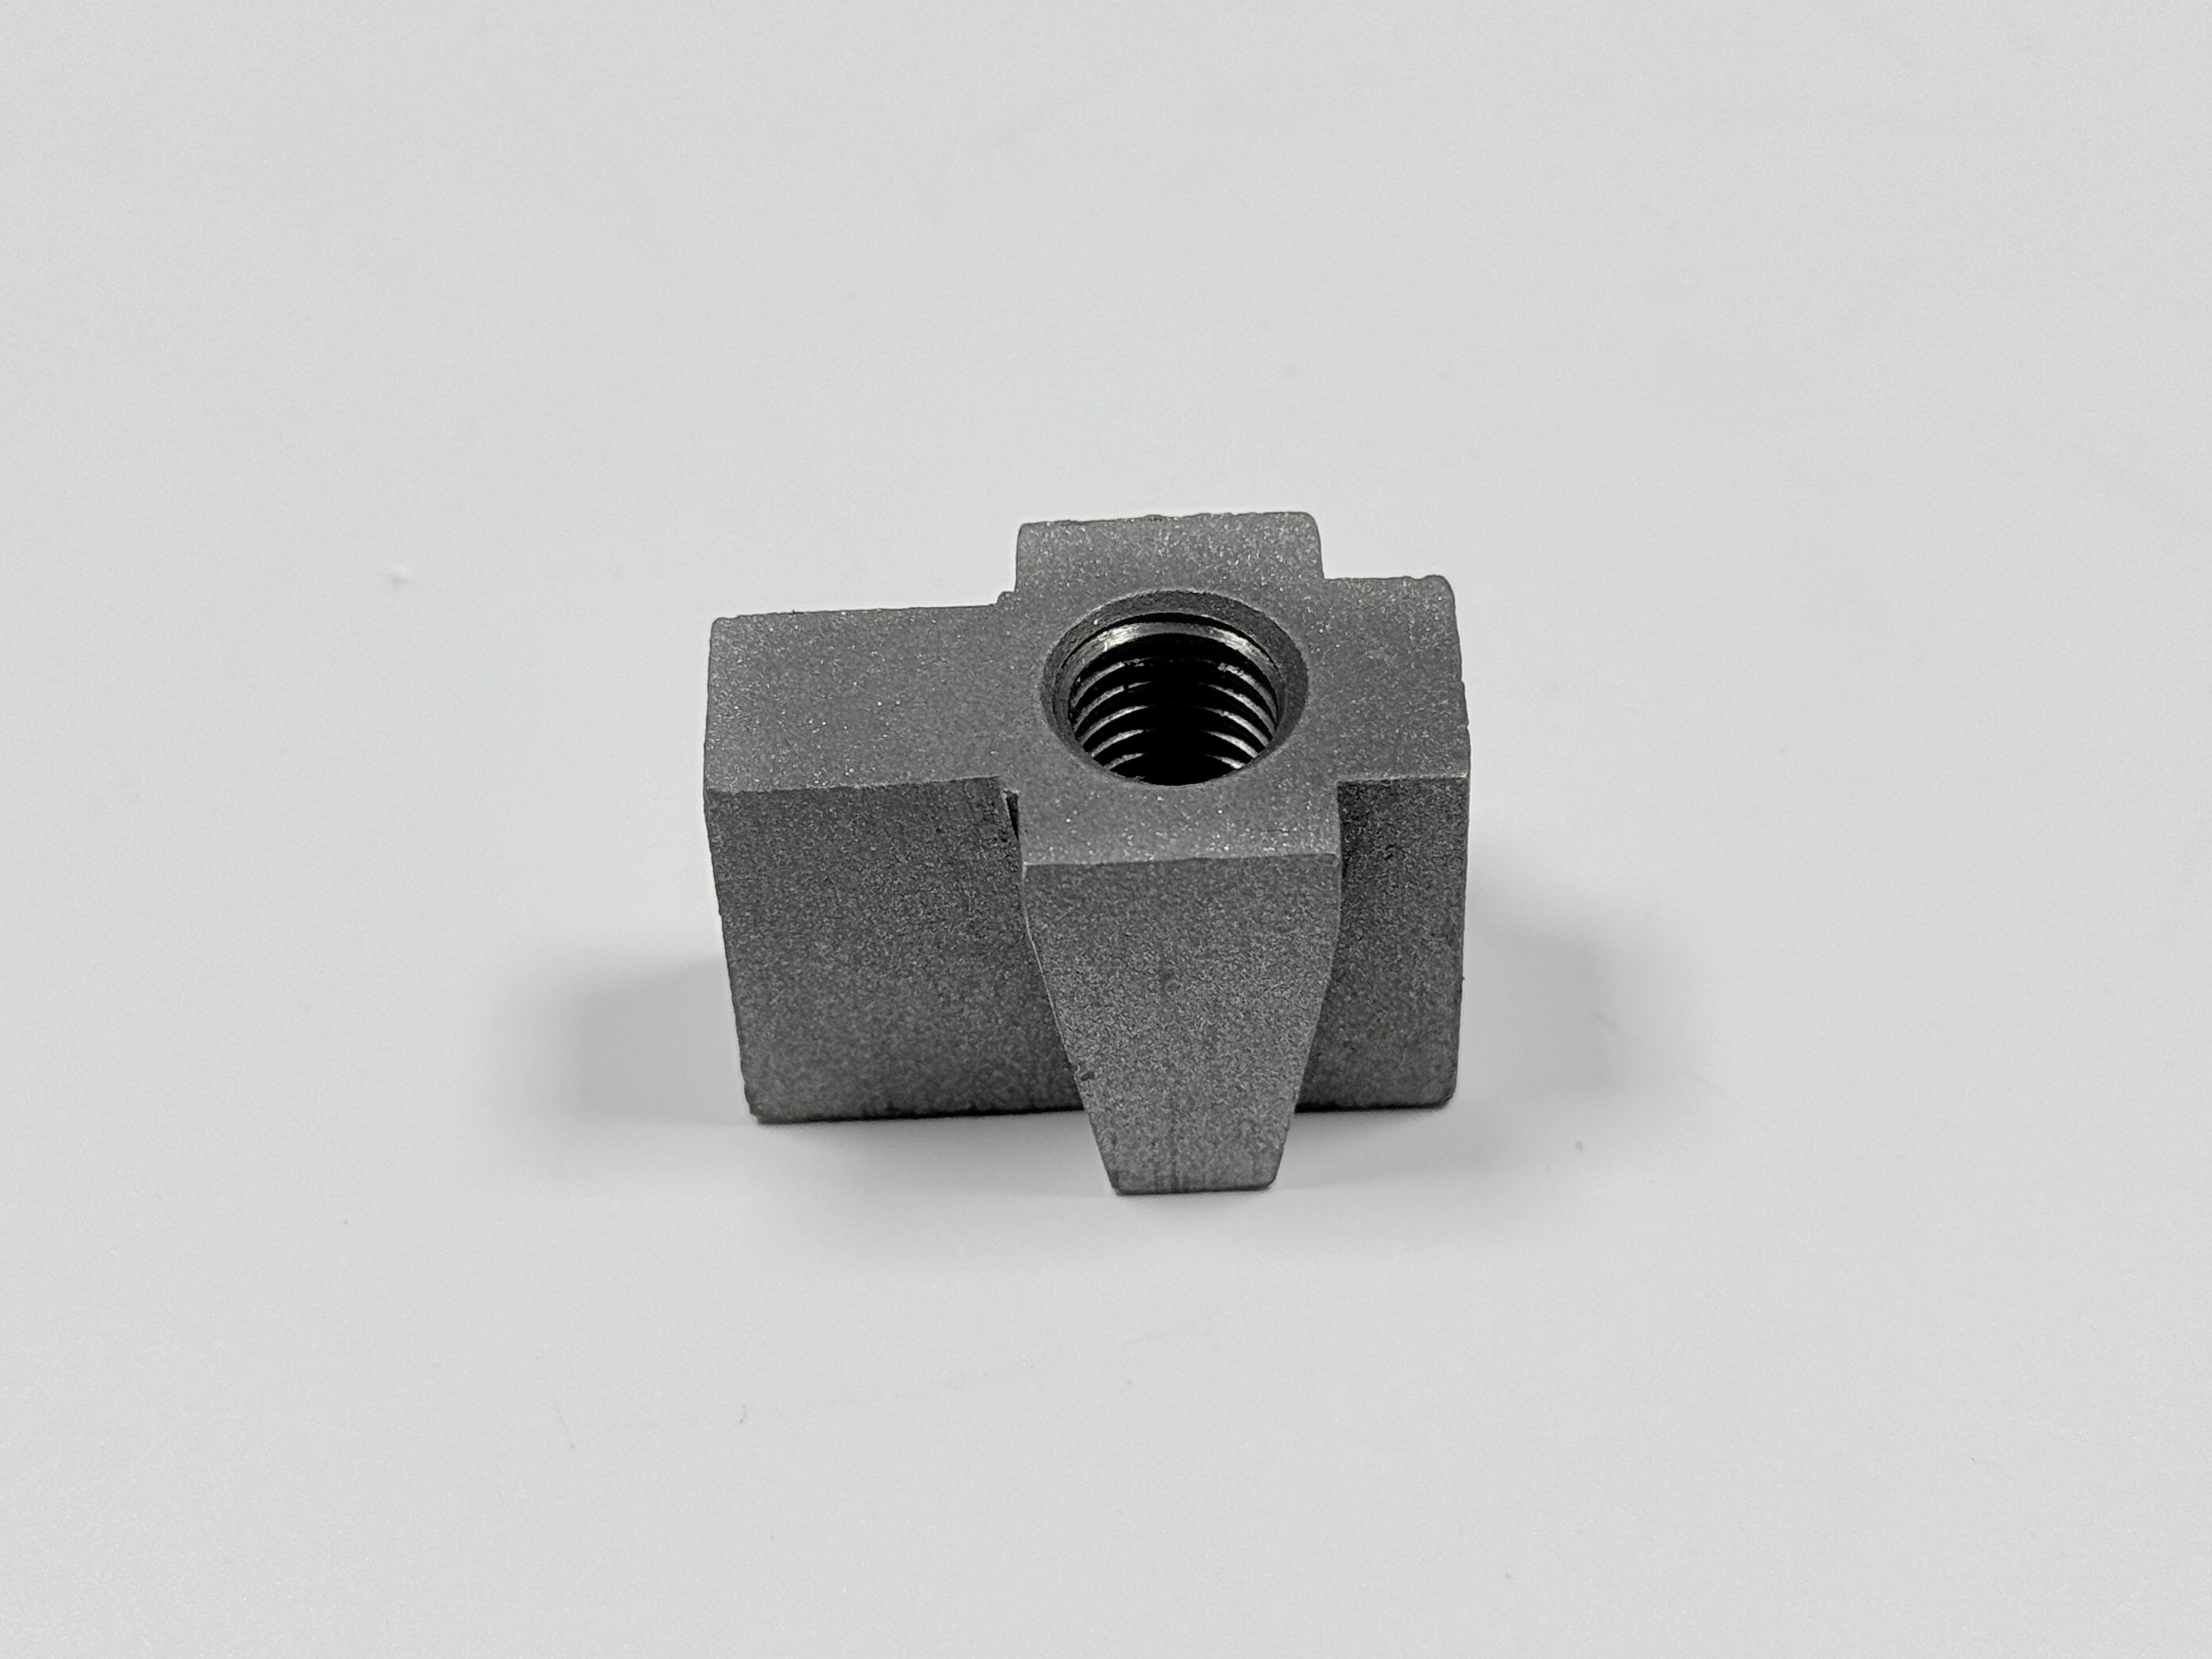
Die Härte wird am Gussstück gemessen; der Stab erreicht das Auge nicht.
Prüfstäbe und ASTM A370
Ein angegossener Prüfstab ist eine Probe, die aus derselben Schmelze gegossen und durch dieselbe Ofenladung gefahren wird wie der Träger, und die anschließend nach ASTM A370 gezogen wird. Er ist der Zugversuchsbeleg für die Schmelze und die einzige Probe, die die Route herstellt.
Ein Stab deckt eine Schmelze ab, die mehrere Formkästen mit 2–4 Teilen füllen kann; er spricht also für die Ofenladung und nicht für ein einzelnes Gussstück. Das 25–30 mm starke Auge kühlt mit einer Rate ab, die der kleinere Stab nie sieht, und ein Beispiel aus einem Chargenprotokoll zeigt einen Stab, der bestand, während der Körper 355 MPa verfehlte. Die Korrektur war ein Speiser am dicken Querschnitt, ein angegossener Stab und eine Anpassung des Anlassens.
Wo die Zeichnung einen Beleg für den Körper selbst verlangt, muss die Härte am Gussstück gemessen werden. Die Prüfung mechanischer Eigenschaften beschreibt die Verfahren hinter beiden Prüfungen.
Sa 2,5 nach ISO 8501-1
Sa 2,5 ist ein Reinheitsgrad für das Strahlen nach ISO 8501-1, beurteilt an einer Vergleichsplatte; ein Rauheitswert ist er nicht. Der Grad hält fest, wie viel Zunder, Rost und alte Beschichtung das Strahlen entfernt hat; über Ra sagt er nichts.
An diesem Träger ist der Grad eine Maßentscheidung. Das Strahlen trägt Metall ab, deshalb läuft es, bevor die Montagefläche geschnitten wird, und Fläche und Löcher sind während des Strahlens maskiert. Läuft das Strahlen nach dem Schnitt, legt der Fräser den Lochabstand von ±0,2 mm und die Ebenheit von 0,1 mm nicht mehr fest.
Das Strahlen auf Sa 2,5 schließt über die Vergleichsplatte ab, nicht über ein Profilometer. Eine Angabe zur Oberflächenrauheit ist eine eigene Zeile auf der Zeichnung und nur nötig, wenn eine Beschichtung ein Profil verlangt.
Gussrohe Fläche gegen bearbeiteten Bezug
Ein Bezug ist die Fläche, von der aus eine Zeichnung misst, und hier ist es die bearbeitete Montagefläche, nicht die gussrohe Fläche daneben. Die gussrohe Fläche trägt Entformwinkel, Sandstruktur und Verzug aus der Wärmebehandlung, deshalb kann sie den Träger nicht an einem Rahmen ausrichten.
Eine Ebenheit von 0,1 mm über eine 180 mm breite Fläche ist eine Neigung von etwa 1 zu 1 800, und ein Lochbild mit ±0,2 mm ist feiner, als es eine gussrohe Oberfläche hält. Beides entsteht in einer Aufspannung auf der bearbeiteten Montagefläche und wird anschließend auf einem KMG oder einer Messplatte geprüft.
Der Verzug verbraucht die Zugabe, bevor der Fräser kommt. Bewegt sich das 25–30 mm starke Auge in der Wärmebehandlung, kann die Fläche mit 0,1 mm Ebenheit nicht mehr sauber gefertigt werden, und keine Sorgfalt an der Maschine holt Metall zurück, das nicht mehr da ist. Die Bearbeitung von Gussteilen behandelt diese Bearbeitungszugabe.
Passivieren, Phosphatieren, Brünieren
Passivieren, Phosphatieren und Brünieren sind drei getrennte Oberflächenverfahren, und ein Wort auf der Zeichnung wählt eines davon aus. Das Passivieren beruht auf einer Passivschicht und gehört zum Edelstahl; das Phosphatieren bildet eine kristalline Konversionsschicht; das Brünieren färbt Kohlenstoffstahl und schützt ihn nur begrenzt.
An diesem Teil ist die Angabe einfach: Das Passivieren wartet auf die Kundenzeichnung, und Phosphatieren oder Brünieren ist die übliche Route für Kohlenstoffstahl. Das ist eine zu bestätigende Angabe und keine Voreinstellung, die der Betrieb wählen darf. Eine Oberflächenbehandlung, die beginnt, bevor die Angabe geklärt ist, endet in der Nacharbeit bei der Endkontrolle.
Wenn zwei Wörter im Betrieb ankommen, Passivieren auf der Zeichnung und Phosphatieren in einer E-Mail, wird die Charge gegen ein Verfahren geprüft, das sie nie erhalten hat.
Wo die Route verliert
Die Route verliert an fünf Stellen. Ein dicker Querschnitt härtet möglicherweise nicht durch, Sandlöcher oder Schwindung können unter der Montagefläche sitzen, Verzug frisst die Bearbeitungszugabe, das Strahlen verschiebt ein Maß, und eine Oberflächenangabe kann das falsche Verfahren nennen. Vier der fünf Fälle zeigen sich an ihrem eigenen Prüftor; der Festigkeitsfall kann den Stab bestehen und den Körper trotzdem verfehlen.
Für Teile, zu denen diese Route schlecht passt, gibt es Alternativen. Ein Wachsausschmelzmodell und eine Schweißkonstruktion sind hier die beiden Alternativen, und jede tauscht Querschnittsfreiheit gegen einen anderen Kostenverlauf.
Ein Fall aus der Metallguss-Lieferkette durchläuft dieselbe Kette an einem anderen Teil.
FAQ
