Bearbeitete Montagefläche: Gussroh ist kein Bezug
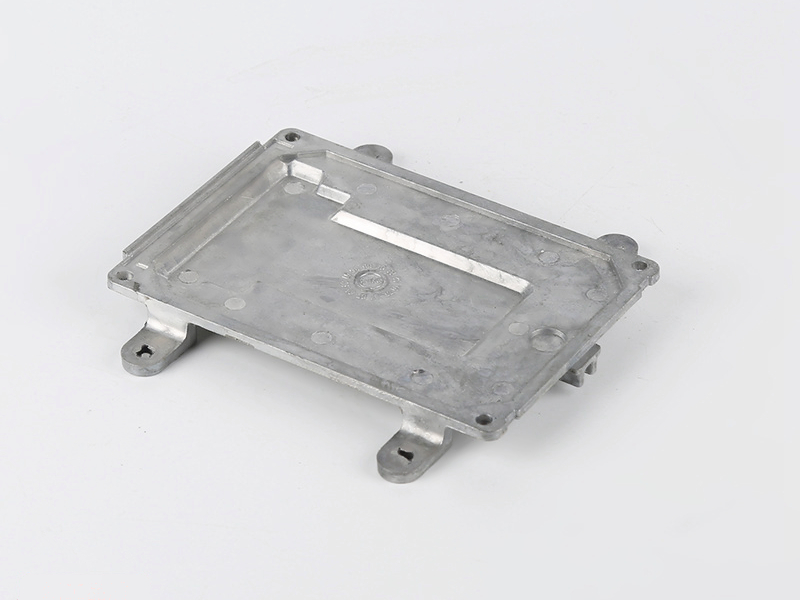
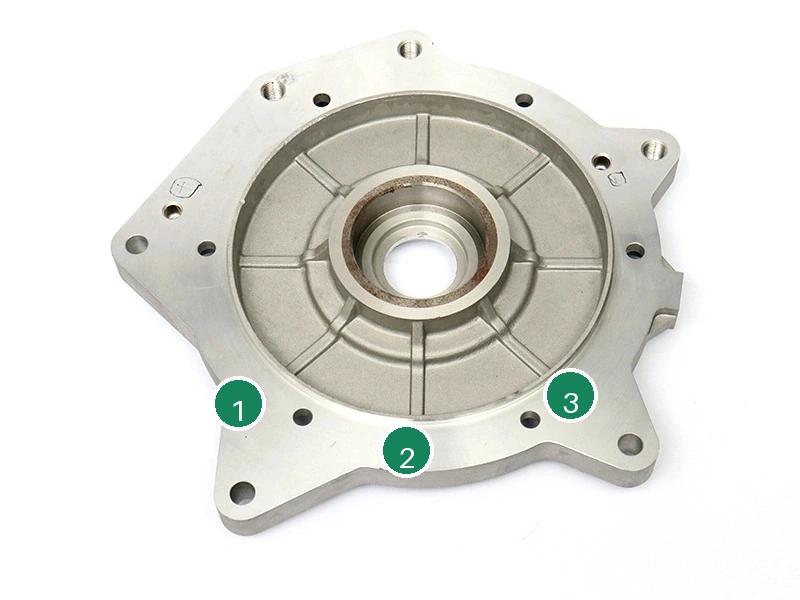
Bei einer bearbeiteten Montagefläche kommt der Schnitt nach dem Strahlen, nicht davor. Eine gussrohe Fläche ist kein Bezug: Entformwinkel, Sandstruktur und die Bewegung aus der Wärmebehandlung landen alle auf ihr, und nichts davon wird vor dem Aufspannen gemessen. Die CNC-Bearbeitung von Gussteilen schneidet Fläche und Löcher aus einer bezogenen Aufspannung und hält damit ±0,2 mm.
Warum eine gussrohe Fläche kein Bezug sein kann
Der Entformwinkel lässt die gegossene Fläche als Schräge stehen, nicht als Ebene. Sandstruktur liegt darauf, und das Abschrecken bei 840–860 °C und das Anlassen bei 550–600 °C bewegen das Gussteil ein weiteres Mal. Die Zeichnung verlangt dann 0,1 mm Ebenheit auf der bearbeiteten Fläche, ein Teil auf 250 bis 300 des 25–30 mm starken Querschnitts, der gerade abgeschreckt wurde.
Ein Bezug ist eine Fläche, von der die nächste Operation Teil für Teil aufspannen kann. Eine gussrohe Fläche fällt von Gussteil zu Gussteil anders aus, also beginnt jede Aufspannung an einer anderen Stelle, und jeder Schnitt erbt die Streuung. Legen Sie den Träger aus 45-Stahl auf diese Fläche, ziehen die Schrauben ihn nieder und nehmen die Löcher mit.
Die Ausnahme ist eine Fläche, die nur einen Deckel oder ein Gummipolster trägt. Sobald Schrauben den Träger auf einen Rahmen spannen, ist die Fläche ein Bezug und muss bearbeitet werden.
Ebenheit 0,1 und Lochabstand ±0,2
Ebenheit und Lochabstand sind eine einzige Anforderung. Eine Fläche, die 0,1 mm aus der Ebene liegt, sitzt nicht auf dem Rahmen; die Schrauben schließen den Spalt, und mit dem Verbiegen der Fläche wandern die Lochmitten. Der Lochabstand liest sich dann weit oder eng, je nachdem, wie der Träger gespannt wird.
Setzen Sie beide Zahlen in einen Bericht, im gespannten Zustand. Ein Koordinatenmessgerät (KMG) erfasst Fläche und Lochmitten in einer Aufspannung. Eine Messplatte mit Höhenreißer findet die kippende Ecke, genug, um einen Träger zu verwerfen, nicht, um ihn freizugeben.
Beide Werte sind Auslegungsziele: 0,1 mm Ebenheit und ±0,2 mm Lochabstand. Eine Fläche, die um 0,1 mm nachgibt, kann die Hälfte des ±0,2-mm-Spielraums verbrauchen, bevor ein Loch gebohrt wird. Langlöcher im Rahmen sind der eine Fall, der den Lochabstand entspannt; ohne Langlöcher gilt er.
Die Reihenfolge: erst strahlen, dann bearbeiten
Strahlen auf Sa 2,5 (ISO 8501-1) trägt Metall von jeder freiliegenden Fläche ab. Bearbeiten Sie die Fläche zuerst, verschiebt das folgende Strahlen die gerade freigegebene Oberfläche und nimmt die Lochkanten mit. Die 0,1 mm Ebenheit und der ±0,2 mm Lochabstand beschreiben dann ein Teil, das es nicht mehr gibt.
Strahlen Sie zuerst, ist der Schnitt die letzte Operation, die Metall bewegt. Fläche und Löcher kommen, nachdem sich die Oberfläche beruhigt hat, und der KMG-Bericht beschreibt das Teil, das versendet wird. Diese Reihenfolge kostet eine Aufspannung mehr; die andere kostet eine verworfene Charge.
Wird ein Träger zweimal gestrahlt, maskieren Sie die bearbeitete Fläche und die Löcher. Sa 2,5 hält nicht an der Kante einer Maskierung an, und ein unmaskiertes Loch verliert seine Kante. Ein Teil ohne bearbeitete Fläche darf zuletzt gestrahlt werden; dieser Träger nicht.
Sandlöcher und Lunker unter dem Schnitt
Ein Sandloch oder ein Lunker unter der Montagefläche zeigt sich erst, wenn der Fräser die Stelle öffnet. Dann hat die Fläche einen Krater, wo der Schraubensitz liegen sollte, und die 0,1 mm Ebenheit fällt an einer Stelle durch. Verblenden repariert das nicht, weil der Sitz weg ist.
Führen Sie vor dem Schnitt eine Magnetpulver- oder Farbeindringprüfung an der Fläche durch. Beide Verfahren finden, was die Oberfläche erreicht. Keines findet einen Hohlraum darunter, die Prüfung senkt das Risiko also, ohne es zu beseitigen. Die Wand ist mit 8–12 mm ein Auslegungsziel; ein Lunker, der den halben Querschnitt einnimmt, lässt wenig zum Klemmen übrig.
Die Abnahmeregel muss sagen, was gilt, wenn der Schnitt einen Hohlraum öffnet: das Teil verwerfen, nicht auffüllen und erneut bearbeiten.
Was die Zeichnung zeigen muss
Vier Angaben tragen diese Entscheidung. Kennzeichnen Sie die Montagefläche und den Bezug, von dem aus sie bearbeitet wird. Schreiben Sie 0,1 mm Ebenheit für die Fläche und ±0,2 mm für den Lochabstand fest. Halten Sie fest, dass der Schnitt nach dem Strahlen kommt. Ergänzen Sie Sa 2,5 (ISO 8501-1) für die gestrahlten Flächen.
Angabe | Wert (Einheit) | Geprüft durch | Reihenfolge |
|---|---|---|---|
Montagefläche | 0,1 mm Ebenheit | KMG oder Messplatte | Schnitt nach dem Strahlen |
Lochabstand | ±0,2 mm | KMG, gespannt | mit der Fläche gebohrt |
Strahlen | Sa 2,5, ISO 8501-1 | Vergleichsplatte | vor dem Schnitt |
Wand | 8–12 mm | Zeichnung und Schnitt | gegossen, nicht geschnitten |
Verlangen Sie dann den Bericht: KMG-Messwerte an Fläche und Lochmitten im gespannten Zustand, dazu den Nachweis der Eindringprüfung aus der Zeit vor dem Schnitt. Senden Sie die Zeichnung mit markierter Bezugsfläche und ausgeschriebener Strahlangabe; zu diesem Schritt siehe Oberflächenvorbereitung.