
Geteiltes Lagergehäuse: fünf ovale Bohrungen, im Verbund gebohrt
In einem Beispielprotokoll zeigten fünf Bohrungen aus einem Los von 80 schwerkraftgegossenen A356-Lagergehäusen eine Ovalität von 0,05 mm, sobald die beiden Hälften mit den Schrauben zusammengezogen waren. Die Zeichnung erlaubt an dieser Stelle 0,03 mm, gemessen am montierten Gehäuse. Das Ausbohren der bereits verschraubten Hälften und ein Auslagern des Gussstücks vor dem Schlichtschnitt brachten die folgenden Gehäuse auf 0,02 mm. Die Wendeschneidplatte blieb dabei unverändert im Halter.
Das Teil ist ein geteiltes Gehäuse mit 120×95×70 mm, 420±30 g und einer Bohrung Ø60 H8; jede dieser Zahlen ist ein Zeichnungsziel und kein Messwert aus einer Stichprobe. Die Legierung ist A356 (AlSi7Mg) nach GB/T 1173 ZL101A im Zustand T6. Der Ablauf beginnt mit Schmelzen und Entgasen, dann folgt das Gießen in die Kokille, das Trennen von Anguss und Speiser, das Entgraten und das Strahlen bis Sa 2,5 nach ISO 8501-1. Danach werden die Trennflächen gefräst, die Hälften verschraubt und als ein Körper ausgebohrt, die Flanschlöcher gebohrt, und am Ende steht die Endprüfung.
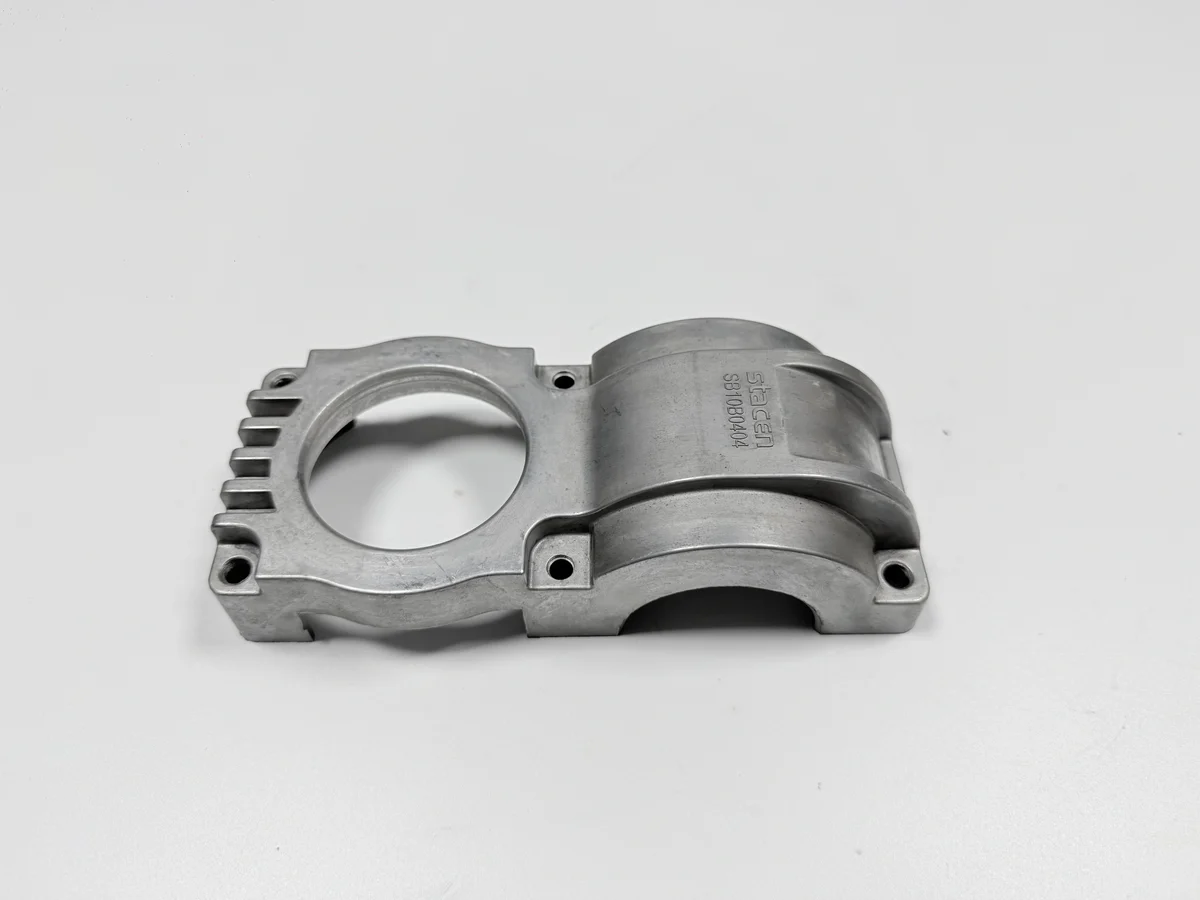
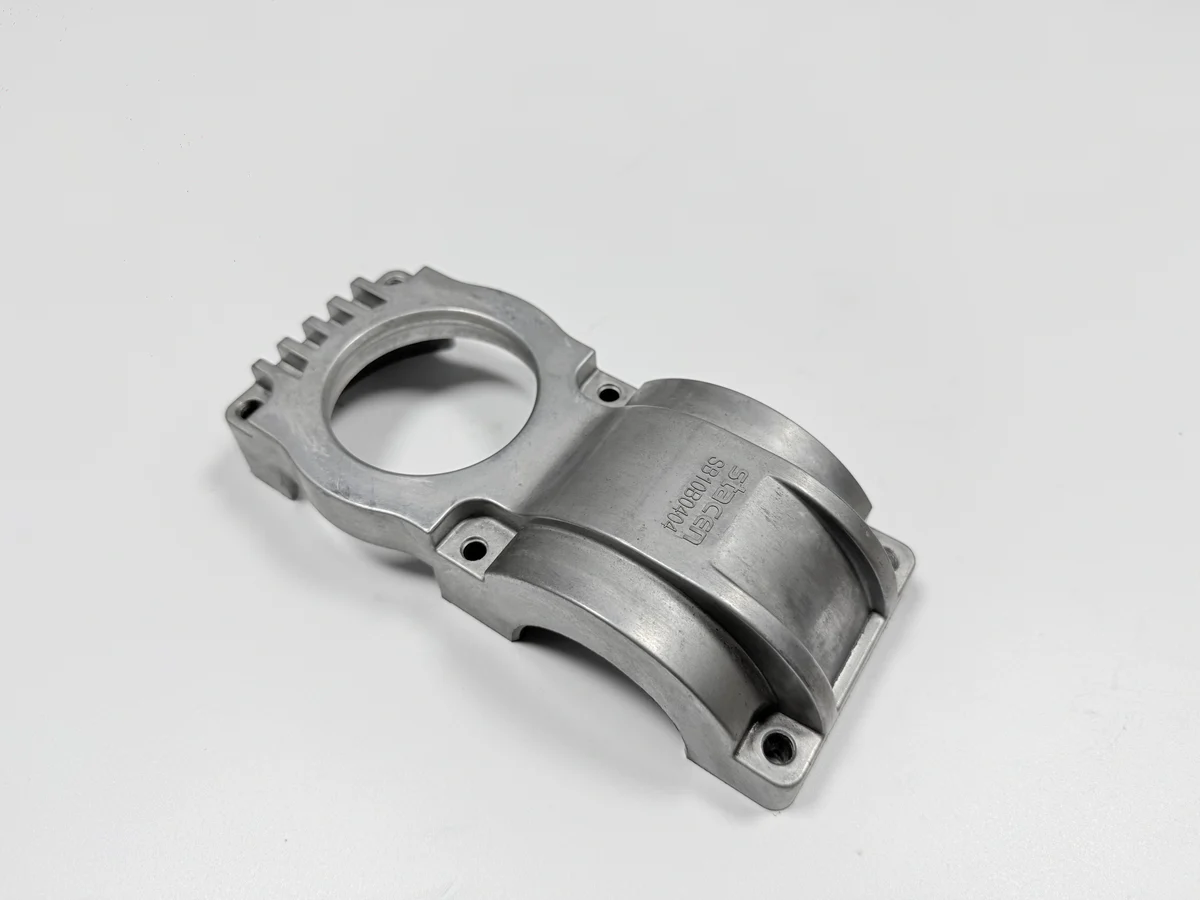
Woran scheiterte das Los von 80 Gehäusen?
Fünf der 80 Gehäuse fielen nach dem Verschrauben bei der Bohrungsprüfung durch, mit 0,05 mm gegen eine Grenze von 0,03 mm. Ovalität ist der Unterschied zwischen dem längsten und dem kürzesten Durchmesser in einem Schnitt; an einer einzigen Weite lässt sie sich nicht ablesen. Ein Messschieber zeigt sie deshalb nicht, weil er nur einen Durchmesser an einer Stelle erfasst und über die zweite Achse derselben Bohrung nichts sagt.
Der Fehler entstand nicht an der Bohrstation, und dort war er auch nicht zu sehen. Er zeigte sich bei der Nachmessung mit zusammengezogenen Trennflächen, wo die Bohrung wandert, während die Schrauben schließen. Diese Nachmessung ist eine eigene, im Angebot kalkulierte Position; wer sie streicht, spart eine Vorrichtung und verliert die einzige Messung, die zum montierten Teil passt.
Woher kam die Ovalität?
An der Bohrung treffen zwei Kräfte aufeinander: die Restspannung aus dem T6-Zyklus und die Spannkraft der Backen. Der T6-Zyklus hinterlässt Spannung in einer 5–8 mm dicken Wand, die schneller abkühlt als der Flansch um sie herum, und die Spannbacken legen beim Schneiden ihre eigene Last auf das Gussstück. Eine dritte Kraft kommt mit den Schrauben dazu, denn das Schließen der Trennflächen zieht ein rundes Loch aus der Form.
Die Backen liegen auf den vier Montageaugen und dem Flansch, ihr Druck läuft also durch das Gussstück, bevor er die Bohrung erreicht. Eine scharfe Wendeschneidplatte schneidet eine saubere Fläche, sie kann aber keine Bohrung halten, die zurückspringt, wenn die Backen öffnen, und sich erneut verschiebt, wenn die Schrauben schließen.
Die beiden Zeilen der folgenden Tabelle sind die Beispielaufzeichnung: erstes Los und Wiederholung nach der Korrektur.
| Losabschnitt | Ovale Bohrungen (Gehäuse) | Gemessene Ovalität (mm) | Grenze (mm) |
|---|---|---|---|
| Erstes Los von 80 Gehäusen | 5 | 0,05 | 0,03 |
| Wiederholung nach Ausbohren im Verbund und Spannungsarmglühen | 0 | 0,02 | 0,03 |
Wie wurde die Bohrung gemessen?
Eine Innenmessschraube, an drei Stellen über den Umfang gelesen, erfasst, was ein Messschieber verfehlt. Ein Messschieber nimmt einen Durchmesser auf, deshalb kann eine Bohrung, die auf einer Achse 0,05 mm daneben liegt, auf der anderen noch stimmen. Die ovale Bohrung besteht damit die Prüfung am Werktisch, obwohl sie außerhalb der Grenze liegt.
Die Grenze von 0,03 mm gilt in jedem Schnitt von der Vorder- zur Rückseite und am verschraubten Gehäuse. Ein Messwert an den offenen Hälften ist eine Rüstkontrolle und keine Freigabeprüfung, weil die Schrauben die Bohrung danach noch verschieben.
Welche zwei Änderungen brachten die Bohrung in die Toleranz?
Die erste Änderung bohrte die beiden Hälften als einen verschraubten Körper aus, statt jede Hälfte für sich auszubohren. Die zweite ergänzte ein Spannungsarmglühen bei 155–165 °C für 4–6 h, ein typischer Bereich bis zur Freigabe durch die Gießerei, zwischen Grob- und Schlichtschnitt.
Das Verschrauben vor dem Bohren fügt drei Stationen hinzu, die eine getrennte Laufkarte auf dem Papier nicht führt: verschrauben, bohren, dann lösen und nachmessen. Die Kostendifferenz zum Ausbohren jeder Hälfte für sich sitzt in diesen drei Stationen. Das Verschrauben ist zugleich der einzige Weg, auf dem der halbrunde Sitz und die Bohrung eine Achse teilen.
Was ergab die Nachmessung?
Am verschraubten Gehäuse maß die Wiederholung 0,02 mm, innerhalb der Grenze von 0,03 mm, mit demselben Messmittel an denselben drei Stellen. Ein Wert bei geschlossenen Backen wäre nicht vergleichbar, weil die Backen die Bohrung selbst verformen und der Zustand des Gussstücks dabei ein anderer ist.
Die übrigen Merkmale werden mit eigenen Messmitteln freigegeben, und der Bericht des Koordinatenmessgeräts führt die Koaxialität mit 0,05 mm. Die Liste unten ist das, was ein Erstmusterbericht nennen muss.
| Merkmal | Ziel (mm) | Zulässig (mm) | Messmittel |
|---|---|---|---|
| Bohrungsdurchmesser | Ø60 H8 | H8-Grenzen laut Zeichnung | Innenmessschraube |
| Ovalität der Bohrung | 0,03 | max. 0,03, verschraubt | Innenmessschraube, drei Stellen |
| Planheit der Trennfläche | 0,05 | max. 0,05 | Messplatte und Fühlerlehre |
| Koaxialität Sitz zu Bohrung | 0,05 | max. 0,05 | Koordinatenmessgerät |
| Flanschlöcher 4×Ø9 | Ø0,3 Position | max. Ø0,3 | Gut-/Schlecht-Lehre und Probemontage |
Was belegt dieser Fall nicht?
Der Fall belegt eine Kette: fünf ovale Bohrungen aus einem Los von 80 Gehäusen kamen auf 0,02 mm zurück, nachdem im Verbund gebohrt und spannungsarmgeglüht wurde, gelesen am verschraubten Gehäuse. Der Fall belegt nicht, was eine ganze Fertigungscharge hergibt. Ein Los, eine Form und eine Bohrvorrichtung sind die ganze Aufzeichnung, und mehr lässt sich daraus nicht ableiten.
Die Einsatzbedingungen setzen die Grenze dessen, was der Fall abdeckt. Das Gehäuse sitzt im Innenraum in Ölnebel und Vibration; ein Teil, das draußen läuft oder eine Wechsellast trägt, fällt aus dieser Aufzeichnung. Sandgegossenes Aluminium und Gusseisen bleiben offen, wenn die Wand dicker oder das Los kleiner wird, und der Verfahrensvergleich zwischen ihnen beginnt an der Bohrung und an der Trennfläche.
Dasselbe Muster zeigt sich an anderen gegossenen und bearbeiteten Teilen. Ein Scharnierprogramm, das Guss und CNC in einem Auftrag führte, hält seine Passung, indem es den Bezug vor dem ersten der beiden Schritte festlegt. Zeichnung mit markierter Bohrung, Trennfläche und Montagefläche sowie der Losgröße senden, dann trennt ein Angebot das Ausbohren im Verbund und das Spannungsarmglühen vom Guss selbst.
