
Anillo de retención de bisel: pared de 0,8 mm y tres garras
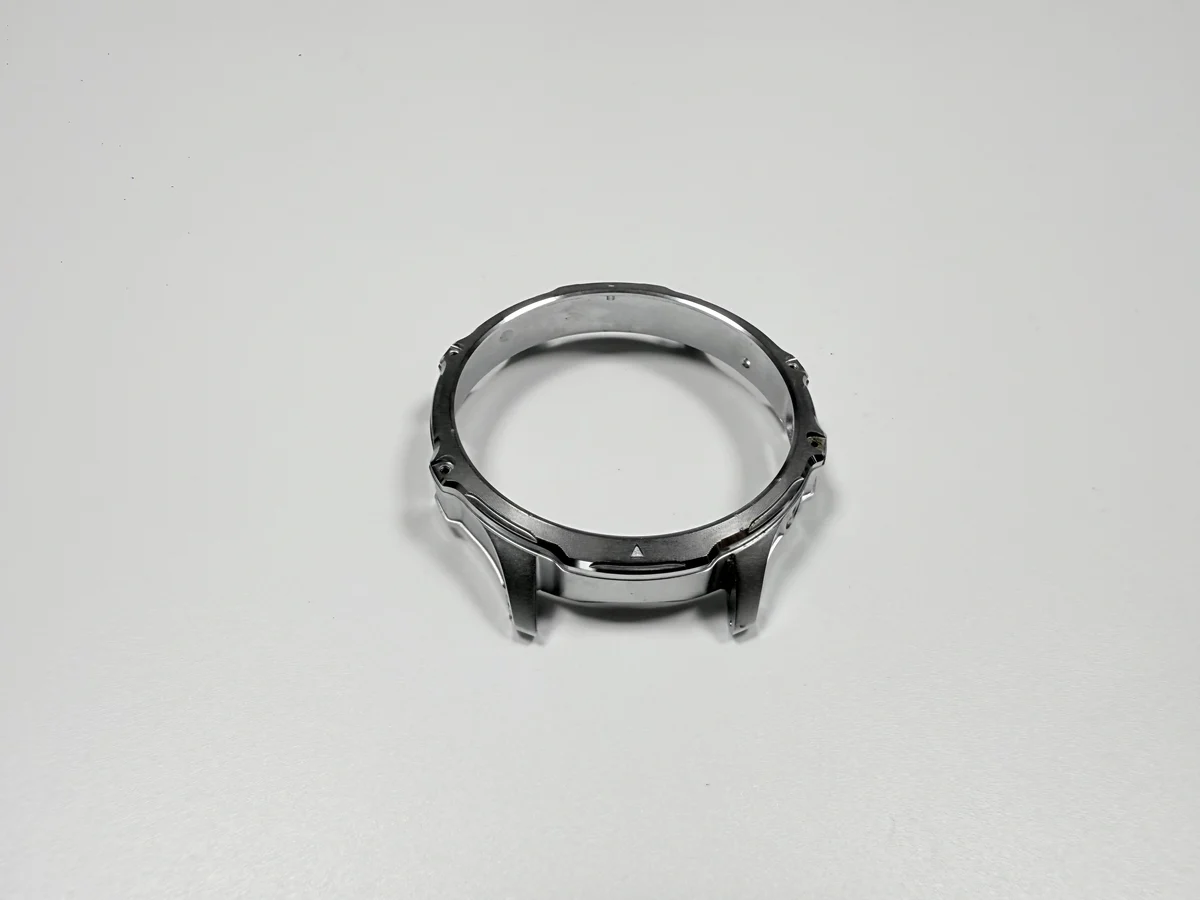
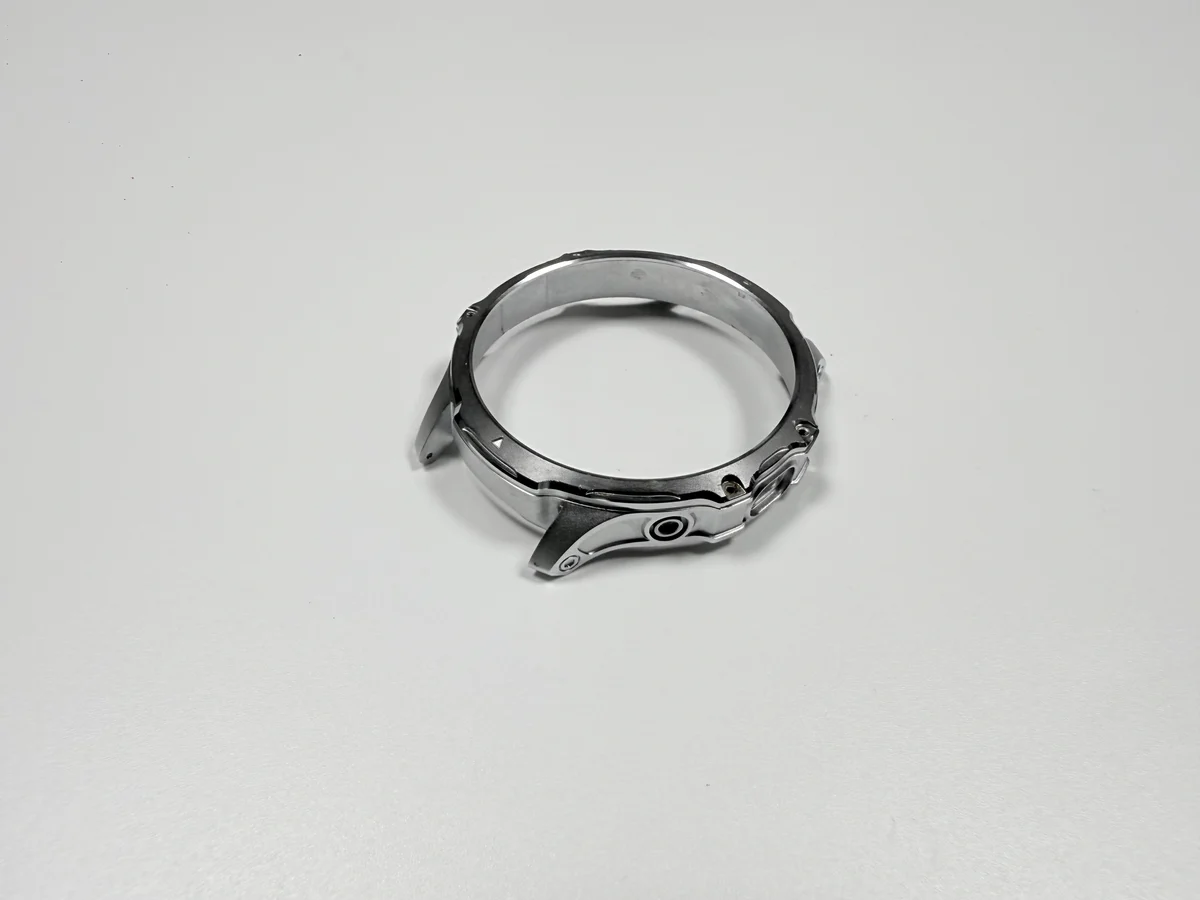
Un anillo de retención de bisel de Zamak 5 es una banda de 26 mm con pared de 0,8 mm y tres garras interiores, esas uñas que retienen el cristal, fundida en un solo ciclo y acabada hasta el ajuste. La fundición a presión decide la raíz de la garra; cada paso posterior decide si esa garra sigue midiendo 1,2 mm una vez recubierta.
El anillo presiona el cristal, entra en la pared de la caja y no se abre para un segundo intento. Tres objetivos cargan con esa función: un diámetro exterior de Ø26,0 mm con banda 0/-0,05 mm, una altura de garra de 1,2±0,05 mm y una planitud de 0,05 mm. Los tres son objetivos de plano, no lecturas de muestra.
¿Qué sustituye fundir a presión un anillo de 26 mm?
La fundición a presión sustituye un anillo de acero inoxidable estampado desde chapa, y el cambio mueve el coste de la prensa al molde. Un molde de estampación forma las garras en un solo golpe, lo que limita cuánto puede sobresalir una garra. La fundición llena la banda y las garras en el mismo ciclo.
Las alternativas ceden cosas distintas. El inoxidable aguanta impactos que el zinc no, pero formar esa garra en chapa fina es un problema de recuperación elástica antes que un problema de tolerancia. Un anillo de plástico cuesta menos en volumen y renuncia a la superficie metálica y al rango de temperatura.
El peso se decide pronto: con 6,6 g/cm³ típicos, un anillo de 26 mm con banda de 2,0 mm cae cerca del objetivo de 1,8±0,2 g.
¿Por qué ocho cavidades para un anillo de 1,8 g?
Porque el precio por pieza es sobre todo tiempo de máquina, y del molde salen ocho anillos por ciclo. El utillaje es un diseño de 8 cavidades en 8407 con un objetivo de diseño de 500.000 ciclos, así que un ciclo cuesta lo mismo si llena una cavidad o las ocho.
Ocho cavidades multiplican un error. Una entrada mal situada, o un rebosadero que no llega a la raíz de la garra, cuesta ocho veces más chatarra por ciclo, y la corrección es trabajo de molde y no de banco.
En volumen bajo, la parte de utillaje por anillo domina, y un anillo estampado puede ganar en precio. El punto de cruce es una pregunta de volumen, que se cotiza antes de encargar el molde.
¿Qué tres interfaces debe sostener el anillo?
Tres: las puntas de garra que presionan el borde del cristal, el diámetro exterior que entra en la pared de la caja y la cara inferior que se apoya en el escalón de la caja, que es también el datum, la referencia de medición.
El datum decide qué significa un número. Léalo desde la banda exterior y el resultado sigue el amarre; léalo desde la cara inferior y describe la pieza.
Las garras están a 120° sobre un objetivo de posición de Ø0,1 mm, para que las tres toquen a la vez. Una garra que sobresale se lleva sola la fuerza de prensado, y una raíz cargada sola es donde empieza una grieta.
¿Qué cotas se fijan antes de cortar el molde?
Cinco: diámetro exterior, pared, altura de garra, posición de garra y planitud. Cambiar una después de cortar el molde es trabajo de molde, que se cobra una vez y no se reparte sobre el pedido.
El diámetro exterior es donde caen los proveedores. Ø26,0 mm con 0/-0,05 mm es una banda unilateral, así que el anillo solo puede quedar pequeño. El níquel de 3–5 µm por cara añade 0,006–0,010 mm al diámetro como cifra calculada, y un apilado de capas Cu/Ni/Cr añade 0,026–0,041 mm, la mayor parte de esa banda.
Por eso el plano debe decir si la cota es previa o posterior al recubrimiento. Una medida acabada sin nota de capa deja al matricero y al recubridor adivinando en direcciones opuestas, y la discusión aparece en la prensa.
| Rasgo | Objetivo de plano | Tolerancia | Se comprueba con |
|---|---|---|---|
| Diámetro exterior | Ø26,0 mm | 0/-0,05 mm | Calibre de anillo, pasa/no pasa |
| Pared del anillo | 0,8 mm | ±0,05 mm | Micrómetro sobre la banda |
| Altura de garra | 1,2 mm | ±0,05 mm | Micrómetro de altura |
| Posición de garra | Índice de 120° | Ø0,1 mm | Calibre de posición |
| Planitud | 0,05 mm | 0,05 mm máx. | Mármol y galga |
¿Cómo llena una pared de 0,8 mm sin junta fría?
Con un molde caliente y un ciclo corto, no solo con presión de inyección. El Zamak 5 corre típicamente a 400–420 °C de colada y 150–180 °C de molde, con 20–30 MPa de intensificación y un ciclo de 15–25 s, y una banda de 0,8 mm se congela fuera de esa ventana.
Una junta fría es la costura que queda donde dos frentes de flujo se encontraron cuando uno ya había formado piel. En un anillo aparece enfrente de la entrada, y se lee como una línea capilar hasta que el pulido la abre.
Ocho cavidades estrechan la ventana, porque las ocho llenan dentro de un mismo ciclo. Las pruebas de una pared tan fina pertenecen al coste del molde, y la guía de fundición de pared fina para nervios y mazos se aplica aquí.
¿Por qué poner el rebosadero fuera de las raíces de las garras?
Porque la raíz es la sección más fina y la última que solidifica, así que necesita metal del que tirar mientras se contrae. Una entrada central llena la banda hacia fuera, y un rebosadero colocado por fuera de cada raíz, el depósito que recibe el metal frío, alimenta ese volumen.
Mueva el rebosadero hacia dentro y la raíz sella sin nada detrás. Se forma un rechupado en la base de la garra, y un hueco ahí decide si esa raíz se dobla o se rompe.
Entrada y rebosadero son una sola decisión. Los dos viven en el molde, los dos son objetivos de diseño del esquema de ataque, y el recorte no recupera ninguno de los dos.
¿Qué caras se recortan en lugar de mecanizarse?
Las puntas de garra, el muñón de entrada y la banda bajo los cortes de rebosadero salen de la estación de recorte, el corte que fija la forma, después del desbarbado en tambor. Ninguna herramienta de torno toca una garra, porque una garra de 1,2 mm sobre una pared de 0,8 mm se aparta del filo.
El recorte es donde se fija la altura de garra. Cada punta se corta a 1,2±0,05 mm y luego se lee con un micrómetro de altura y no con un pie de rey, porque su quijada sobre un borde fino lee la rebaba junto con la cara.
Dos cosas mueven ese número: el desgaste del molde en la cavidad de la garra y el recorte excesivo en el banco. Una garra cortada corta no se puede devolver, así que la altura se comprueba pieza a pieza.
¿Por qué el recorte de garras va antes del pulido?
Porque la cadena recorta primero y pule después, así el disco cierra la rebaba del recorte en lugar de que el banco la abra sobre una cara acabada. Invierta los dos pasos y el borde cortado queda desnudo sobre una banda pulida.
Una segunda pasada es el coste oculto. El recorte y el nivelado que sostiene 0,05 mm de planitud terminan antes del recubrimiento, y una pasada extra sobre una banda de 0,8 mm juega en contra.
Este orden sigue la columna de cadena de proceso, que lista el recorte antes del pulido. Una segunda columna de ruta en el mismo producto lista el pulido primero, y las dos no se han conciliado, así que confirme el orden antes de liberar el molde.
¿Qué ensayos liberan un anillo de retención recubierto?
Adherencia, corrosión y espesor de capa: choque térmico, niebla salina y rayos X. El níquel de 3–5 µm es típico, un apilado Cu/Ni/Cr suma 13,1–20,3 µm como cifra calculada, y ninguna de las dos cifras describe la cavidad interior.
El interior es el punto débil. La cavidad apantalla la corriente, así que la pared interior se recubre más fina que la banda exterior, y un anillo puede parecer cubierto mientras la cara interna lee por debajo del mínimo de 3 µm. Ese mínimo es la razón de leer el espesor por rayos X, y la etapa de recubrimiento que va detrás se detalla en el recubrimiento electrolítico de piezas fundidas.
El choque térmico según ASTM B571 encuentra una adherencia que falló, y se ve como una ampolla. La niebla salina según ASTM B117 durante 96 h encuentra una porosidad que llega a la superficie. Los dos son líneas del presupuesto.
| Ensayo | Referencia | Aceptación | Qué encuentra |
|---|---|---|---|
| Choque térmico | ASTM B571 | Sin ampolla | Adherencia que falló, solución atrapada |
| Niebla salina | ASTM B117 | 96 h, sin metal base | Porosidad que llega a la superficie |
| Espesor de capa | Rayos X | Mínimo de 3 µm dentro | Cobertura perdida en la cavidad |
| Prensado | Ensayo en banco | 80–200 N con la caja | Un recorrido que pasa de largo |
¿Cómo se usa la fuerza de prensado como criterio de liberación?
Como una banda leída en un banco con la caja de montaje: 80–200 N. Por debajo de 80 N el anillo puede levantarse o girar bajo el cristal. Por encima de 200 N la raíz de la garra carga más de lo que su sección soporta, y el anillo puede pasar una inspección visual mientras aloja una grieta.
La fuerza pertenece al par, no al anillo. Un anillo comprobado contra una caja desgastada lee bajo y pasa, mientras el mismo anillo en una caja nueva lee fuera de banda. Guarde una caja como referencia.
El registro del ejemplo muestra el coste de saltárselo. Siete raíces rompieron en 1.000 piezas, y la prensa medía 320 N, que es 1,6 veces el límite superior. Un radio de raíz de R0,2 mm más un tope de recorrido llevó el recuento a cero en el mismo banco.
¿Cuándo conviene estampar el anillo de retención en inoxidable?
Cuando el anillo debe aguantar impacto, o cuando la pared tiene que bajar de 0,8 mm para entrar en una caja poco profunda. El inoxidable es más resistente por sección, y cortar una garra con raíz definida en chapa fina mueve el problema de tolerancia del molde a la recuperación elástica.
El plástico es la otra salida. Un anillo moldeado cuesta menos en volumen y no corroe, y renuncia a la superficie recubierta y al rango de temperatura.
La ruta del zinc se sostiene mientras el anillo vive seco en la cavidad de una caja y nunca se desmonta. Añada sal, una tapa desmontable o una operación de servicio, y la aritmética cambia, como muestra el marco de caja de reloj recubierto para la misma aleación.
¿Qué contiene un presupuesto de anillo de retención?
Cuatro bloques: amortización del utillaje, fundición y desbarbado, recorte con pulido, y recubrimiento con los ensayos de liberación. El metal es el bloque menor en una pieza de 1,8 g, así que un presupuesto por peso pierde la mayor parte del trabajo.
Cada bloque escala con su propia variable. El utillaje sigue la cantidad del pedido, la fundición sigue ciclos y chatarra, el recorte sigue la comprobación de altura de garra pieza a pieza, y el recubrimiento sigue la densidad de bastidor.
Pida el paso de recorte y el ensayo de fuerza de prensado por su nombre. Uno se cotiza como desbarbado, y el otro se deja a la línea de montaje, que encontrará la raíz agrietada. El lado de ajuste de ese trabajo está en el ajuste de montaje por mecanizado posterior y en el alcance del mecanizado posterior.
FAQ
