
PVD sobre Fundición a Presión de Zinc: Color y Desgaste
El recubrimiento PVD sobre piezas de fundición a presión de zinc es una etapa de deposición en vacío, no un baño de electrochapado, y añade color y resistencia al desgaste a una superficie ya acabada. La capa mide 0,5–3 µm, depositada a 120–150 °C, muy por debajo del rango que movería una pieza de Zamak 5 (ASTM B86 AC41A). Tres condiciones deciden el resultado: una superficie a la escala de la capa, un apilado definido debajo y enmascarado en las caras que deben quedar limpias. La etapa de recubrimiento PVD va al final, y las etapas anteriores deciden si aguanta.
Qué es el PVD sobre zinc
El PVD (deposición física de vapor) es un proceso de vacío que vaporiza un blanco sólido y condensa el vapor sobre la pieza como una capa fina. Sobre zinc, el sustrato se mantiene a 120–150 °C y la capa llega a 0,5–3 µm, así que la fundición a presión de zinc conserva sus medidas a través de la etapa de recubrimiento. La deposición sigue la superficie pulida en lugar de rehacerla.
La dureza viene del compuesto, y el rango de trabajo de las capas decorativas de nitruro es de 1500–3000 HV (valor típico). Esa dureza se apoya en un sustrato de zinc blando, así que la capa protege la superficie solo mientras el metal de debajo sigue soportado. Una abolladura en la pieza se convierte en grieta en la capa, y ese es el primer límite de dónde tiene sentido el PVD.
Qué no es
El PVD no es electrochapado, ni es una etapa de reparación. El electrochapado construye espesor desde una disolución y nivela la superficie mientras crece; el PVD añade una capa que copia la geometría sobre la que cae. En la cámara de vacío no hay flujo, nivelación ni relleno.
Esa diferencia fija la regla para poros y rayones. Un poro abierto de decenas de micrómetros es mucho mayor que la capa de 0,5–3 µm, así que el vapor recubre la pared del poro y el poro sigue abierto. Un rayón, un cierre en frío o una arista redondeada se comportan igual: visibles antes de recubrir, más visibles después, porque la capa añade contraste de color al defecto.
El mismo equipo recubre utillaje, y ese trabajo es otro cometido. Sobre un molde, la capa protege el acero de herramientas del desgaste y alarga la vida del molde; sobre una pieza, tiene que verse bien y aguantar la manipulación. PVD sobre herramientas y moldes de fundición cubre el lado del utillaje, donde la aceptación depende del desgaste abrasivo y del agrietamiento por calor, no del color.
Apilado de capas: electrochapado más capa superior
El apilado de capas es la secuencia completa entre el zinc y el color visible. En piezas decorativas de zinc suele significar una base de cobre y níquel electrochapada con una capa superior de PVD, y los espesores de electrochapado de ese apilado están aún por confirmar. El electrochapado nivela la pieza y lleva la carga de corrosión; la capa superior aporta color y resistencia al desgaste.
Las caras enmascaradas muestran este apilado, no zinc desnudo. Cuando la capa se detiene en la línea de la máscara, la superficie expuesta es níquel, que es el resultado buscado: la junta cierra sobre metal electrochapado y la protección contra la corrosión no descansa solo en la capa superior. Un apilado sin electrochapado expone zinc en esa misma cara y cambia tanto el resultado de corrosión como la coincidencia de color.
Tipos de capa y espesor
El tipo de capa es el compuesto que forma la capa superior, y el espesor es cuánto de ese compuesto cae en la cara visible. El nitruro de titanio (TiN) lleva la familia del oro, el carbonitruro de titanio (TiCN) va hacia el rosado y el negro, el nitruro de cromo (CrN) cubre el gunmetal y el negro, y el nitruro de circonio (ZrN) queda entre el oro y el champán. Cada una de estas capas se deposita dentro de una ventana de 0,5–3 µm.
Capa | Espesor (µm) | Familia de color | Ensayo |
|---|---|---|---|
TiN (nitruro de titanio) | 0,5–3 | Oro, champán | cuadrícula ASTM D3359, 4B–5B |
ZrN (nitruro de circonio) | 0,5–3 | Champán, oro claro | tirón de cinta ASTM D3359, 4B–5B |
TiCN (carbonitruro de titanio) | 0,5–3 | Rosado, negro | niebla salina ASTM B117, 48 h |
CrN (nitruro de cromo) | 0,5–3 | Gunmetal, negro | niebla salina neutra ASTM B117, 48 h |
Electrochapado Cu/Ni más capa superior | 0,5–3 (capa superior) | Las cinco familias | los dos ensayos en la pieza recubierta |
El espesor dentro de la ventana es un intercambio, no un objetivo que haya que maximizar. Una capa más gruesa cubre un pico más alto y conserva el color más tiempo bajo desgaste, y también acumula tensiones, suaviza la definición de la arista y desvía el color. El intervalo de 0,5–3 µm es la ventana de trabajo del zinc decorativo, no una especificación de corrosión; el comportamiento en niebla salina viene del apilado y no solo de la capa superior.
Gama de colores y límites
El color viene del compuesto de la capa superior y de su espesor, no de un tinte ni de una pintura. La gama cubre cinco familias: oro, champán, rosado, negro y gunmetal. Cada familia es una ventana y no un punto único, y la ventana se estrecha a medida que la pieza se hace más plana y más grande.
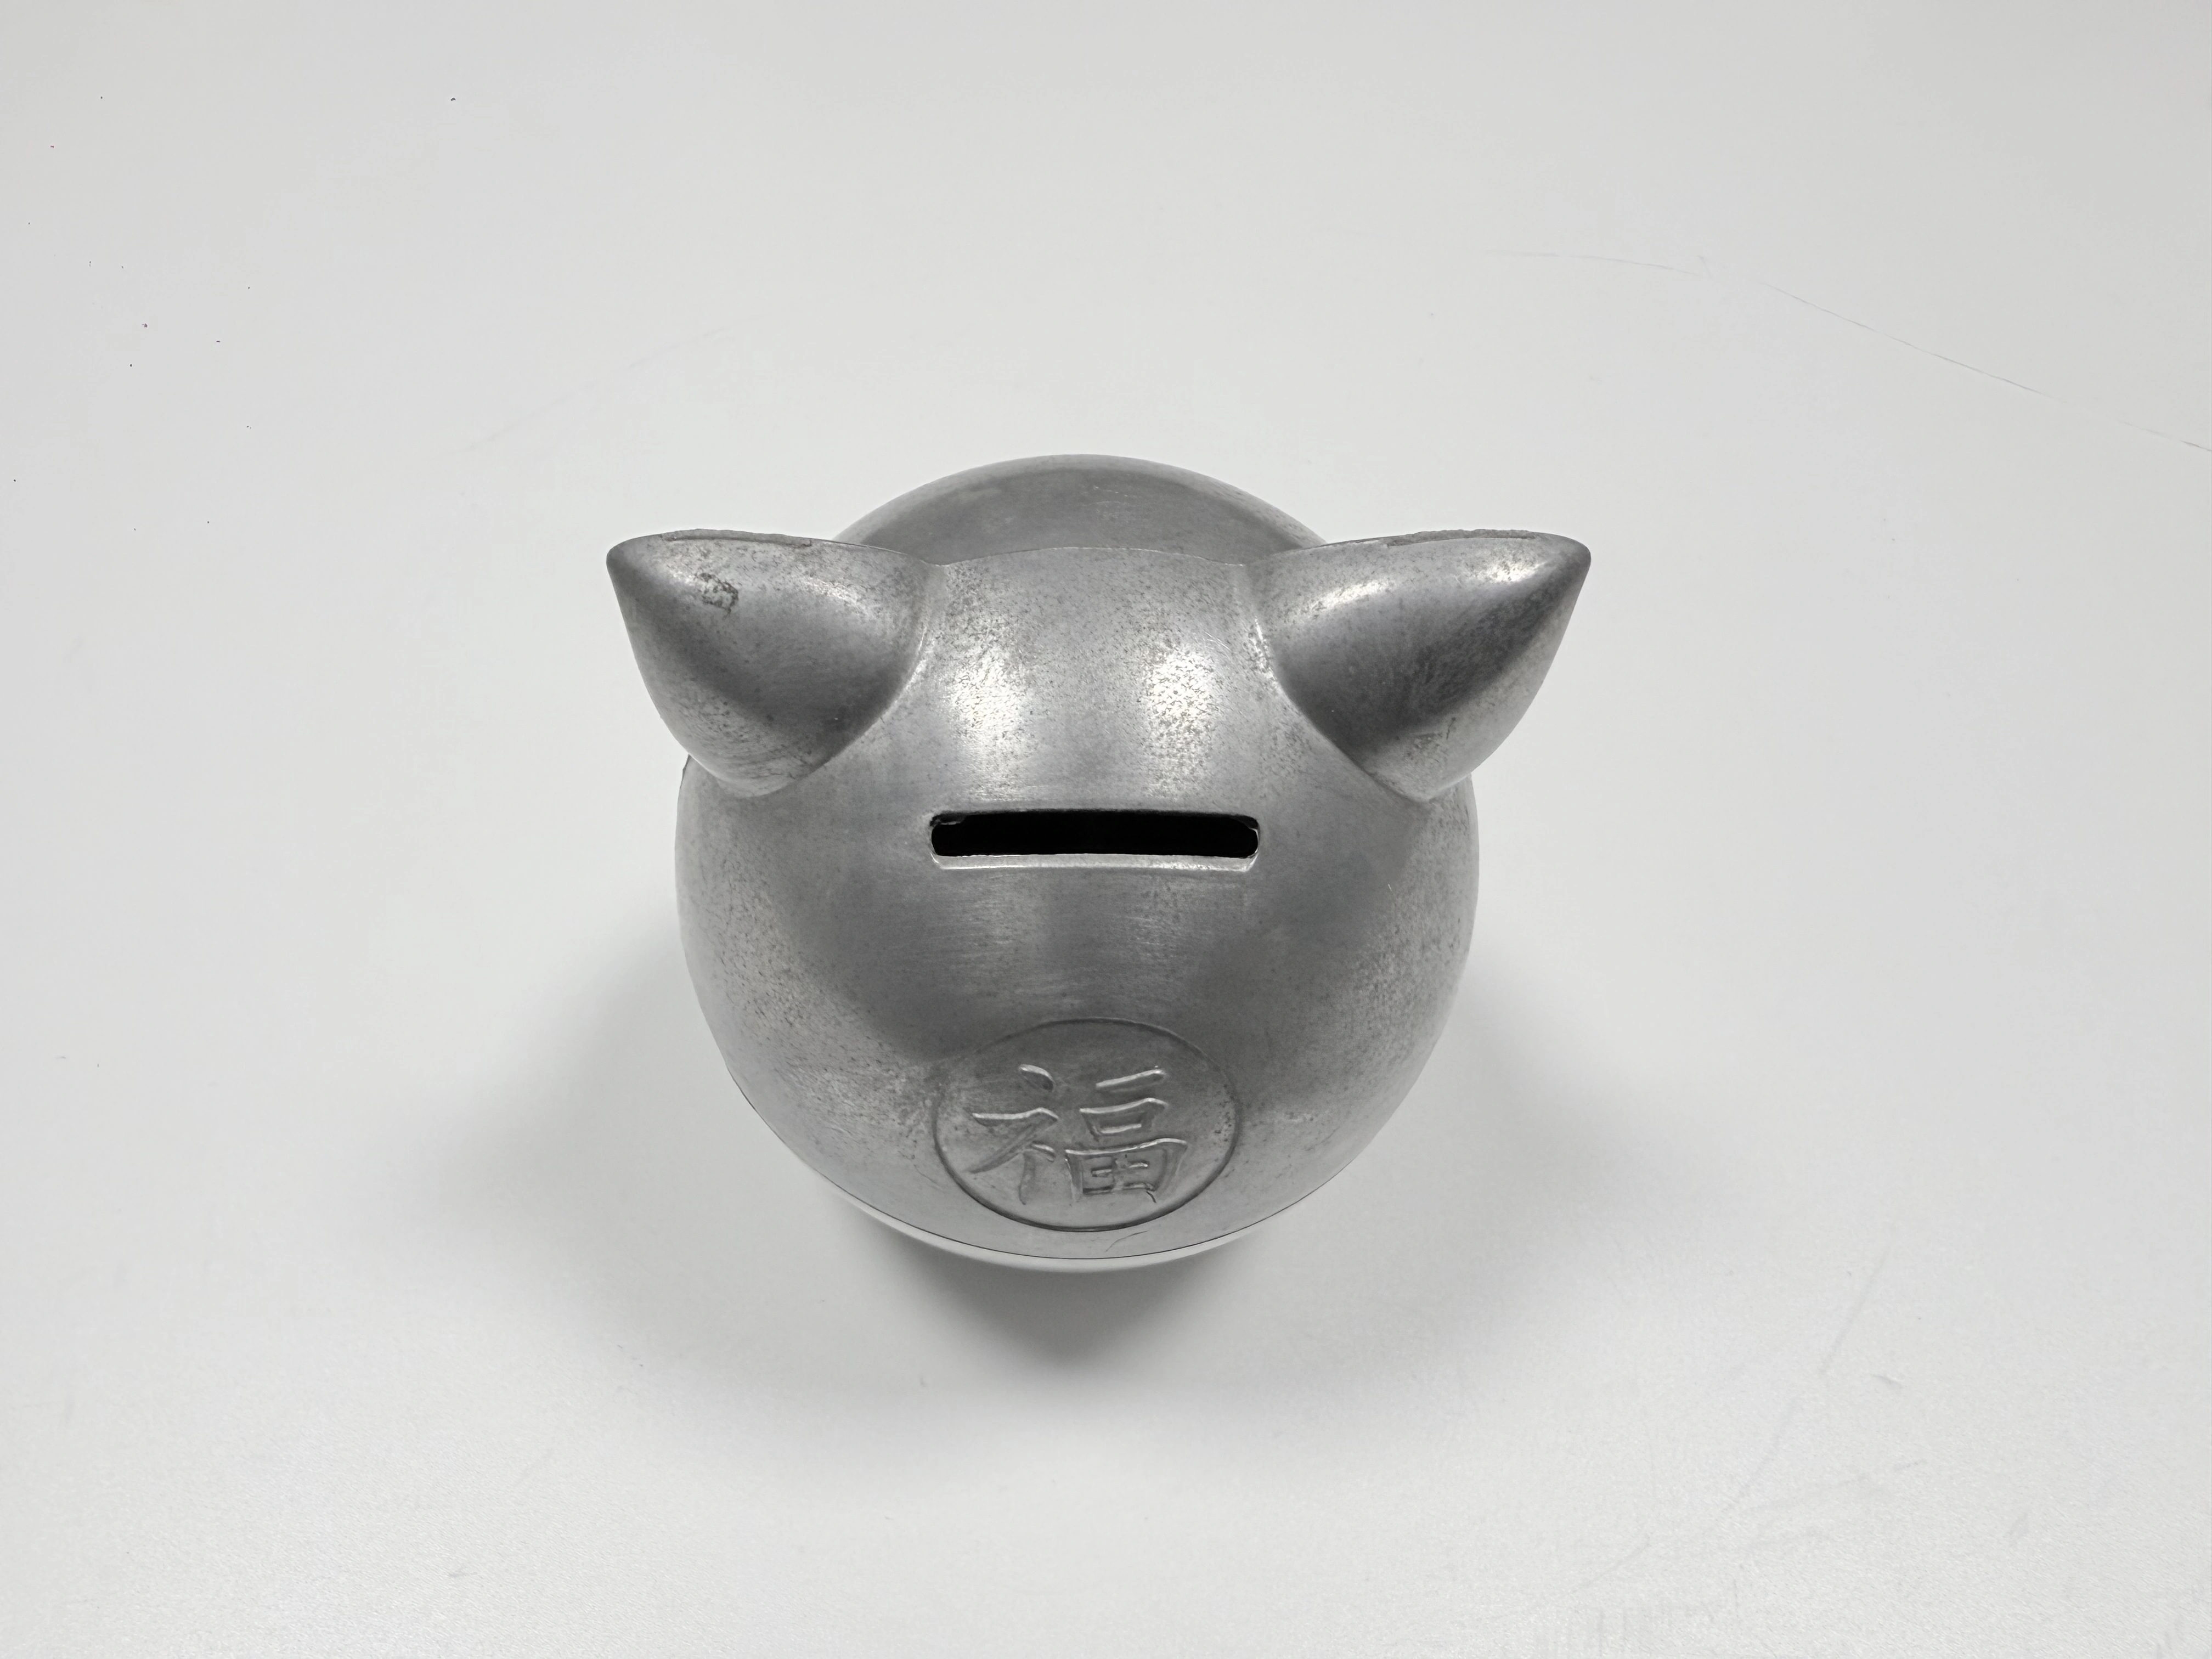
Dos límites importan cuando se especifica el color. El color se desplaza con el espesor, así que una pieza recubierta en el fondo de la ventana no coincidirá con otra recubierta en el techo bajo luz D65. El color también se desplaza con el ángulo en una carcasa curva, donde el vapor llega con distinta incidencia a lo largo de la cara; un frente plano se lee uniforme mientras una curva compuesta se lee como degradado.
Ensayos de adhesión y corrosión
La adhesión es el vínculo entre la capa y la capa inferior, y la resistencia a la corrosión es la respuesta del apilado a un ambiente salino. La adhesión se controla con una cuadrícula y un tirón de cinta según ASTM D3359, donde 4B–5B es la banda de aprobado. La corrosión se controla en niebla salina neutra según ASTM B117, con 48 h de marcha como ensayo de cribado.
Ninguno de los dos ensayos prueba la vida en servicio. Un cribado de 48 h en niebla ordena un apilado frente a otro; no describe un año a la intemperie. El ensayo de cinta mide el vínculo con el electrochapado, y una pieza puede pasar en 4B–5B mientras un poro en otro punto de la misma cara muestra corrosión blanca tras un almacenamiento húmedo.
Cavidad profunda y sombreado
El sombreado es el adelgazamiento de la capa dentro de un rehundido al que el vapor llega en ángulo rasante. La deposición es de línea de visión, así que una cavidad más profunda que ancha recibe menos material en el fondo y en la pared lejana. La zona fina se lee como línea oscura en cuanto hay color, y aparece en la pared que mira en dirección contraria al blanco.
El ángulo del bastidor y la rotación reducen el sombreado sin eliminarlo. Inclinar la pieza hacia el blanco, girarla sobre dos ejes y abrir la máscara en la boca de la cavidad suben el espesor de capa dentro del rehundido. Una cavidad varias veces más profunda que ancha seguirá mostrando una línea en una pared, y esa pieza necesita un cambio de diseño y no un ciclo de recubrimiento más largo.
Enmascarado y junta
El enmascarado es una pantalla física que mantiene la capa fuera de una cara que debe quedarse dentro de tolerancia. En una alcancía se enmascaran las caras de montaje, las roscas y la ranura de monedas; la regla para cualquier pieza es que una cara de posicionamiento o de sellado no recibe capa. La capa es de escala micrométrica, y aun así basta para cambiar un ajuste que cierra sobre metal mecanizado.
La calidad de la máscara se ve en el borde. Una máscara que se corre deja un límite de capa blando y deshilachado, y una demasiado generosa tapa una cara visible y deja una banda desnuda. La ruta de proceso de la alcancía corre en el mismo orden sobre una carcasa real: pulir, mecanizar de acabado la cara de montaje y recubrir con esa cara enmascarada.
Cuándo el PVD es la elección equivocada
El PVD es la elección equivocada cuando la carga de servicio supera lo que una capa micrométrica puede llevar, o cuando la geometría no se puede recubrir de forma uniforme. Una pieza expuesta de forma sostenida a la sal exterior necesita un sistema electrochapado más grueso, porque 48 h de cribado en niebla no modelan un ciclo marino. Una pieza que recibe impacto puntual sobre zinc blando falla por abolladura del metal y grieta de la capa que tiene encima.
Tres casos más cierran la discusión: porosidad abierta en una cara visible, una cavidad ciega cuya profundidad supera su anchura y una cara plana grande que debe coincidir en color a lo largo de un lote. En cada uno, la etapa de recubrimiento o multiplica un defecto que ya existe o no llega a la superficie. Una pieza de Zamak con acabado PVD espejo es el caso contrario, donde un sustrato pulido y una geometría abierta dejan que la capa caiga de forma uniforme.
Preguntas frecuentes
