
¿Qué es una carcasa de fundición a presión? Guía de diseño
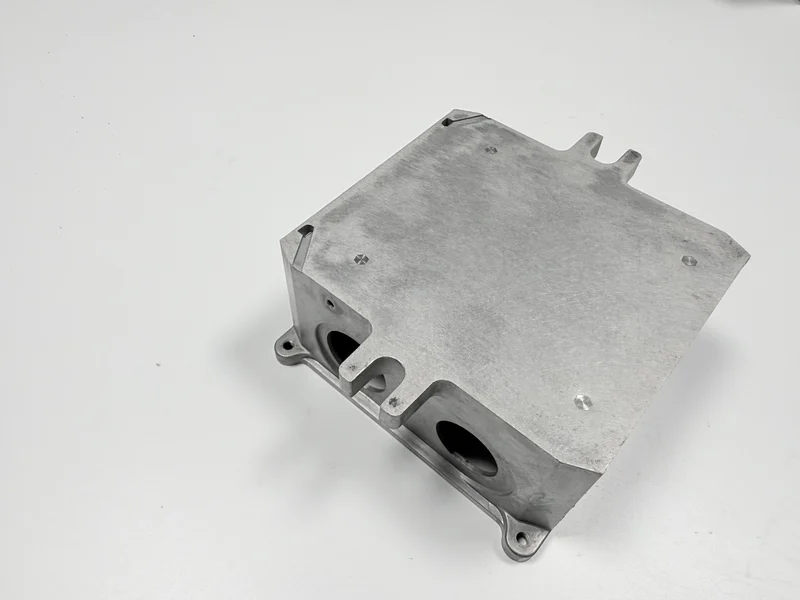
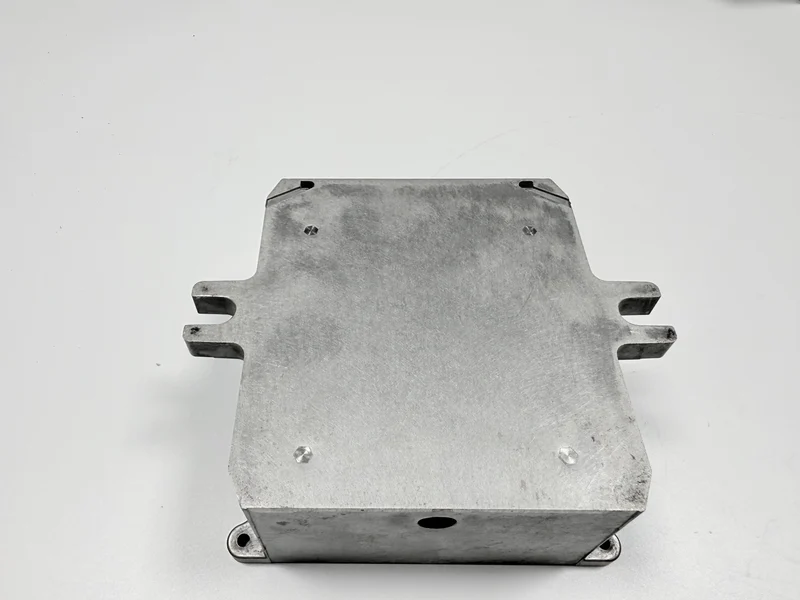
Una carcasa de fundición a presión en aluminio es una caja colada en una sola pieza que aloja una placa de circuito impreso y un módulo de potencia. La caja mide 120 × 90 × 45 mm, y la fundición a presión (HPDC) forma sus paredes, sus nervios, sus jefes y sus orejetas de montaje en una sola inyección.
Su masa acabada es de 380±30 g, con pared de 2,5±0,2 mm, nervio de 2,0 mm y cara de apertura contenida en 0,10 mm. La aleación es ADC12 (JIS), citada en el plano junto a la ASTM B85, en estado F bruto de colada, y el grado de la aleación está pendiente de aprobación por la fundición. Cada cifra de esta página es un objetivo de plano.
¿Qué aloja una carcasa de fundición a presión?
La caja aloja una placa y un módulo de potencia, mantiene la suciedad y los golpes lejos de ambos, y da al módulo un camino hacia la pared para el calor. Aparece en armarios de control, variadores y fuentes de alimentación, todos de interior. La misma pieza colada es una cavidad de apantallamiento, con caras interiores conductivas y una tapa que cierra la apertura. La fundición a presión llena un molde de acero a alta presión; la fundición por gravedad deja que el metal llene un molde por su propio peso.
El marco es la banda que rodea la apertura, y la cara de apertura es el asiento fresado sobre el que aprieta la tapa. La cara de estanqueidad es el escalón dentro de la brida, situado bajo la cara de apertura para que una junta quede en resalte. Cuatro paredes cierran la caja, los nervios cruzan el fondo y las paredes, los jefes M3 se levantan dentro de la cavidad, las orejetas de montaje quedan fuera y dos ventanas redondas se abren en una pared lateral.
Un plano que nombra estos rasgos permite a la fundición valorarlos, mientras que un contorno solo deja el fresado, el macho, la máscara y los calibres a la improvisación.
| Pieza | Rasgo que fija | Criterio (mm) | Si falla |
|---|---|---|---|
| Marco | La banda que la fresa amarra y sobre la que apoya la tapa | 0,10 | Un marco que se mueve se lleva la cara consigo |
| Cara de apertura | El asiento fresado bajo la tapa | 0,10 | Una cara que baila saca la tapa de escuadra |
| Cara de estanqueidad | El escalón dentro de la brida, bajo la cara de apertura | Sin planitud prescrita; profundidad del escalón según plano | Una rebaba o un hundimiento deja el escalón irregular |
| Borde de ventana | La banda entre un recorte y la brida | Banda de 2,5 mm, igual que la pared | La banda adelgaza y la pared se comba |
| Pared | La piel entre los nervios | 2,5 | Una zona delgada queda con llenado corto o se hunde |
| Nervio | La zona de solidificación final en la raíz | 2,0 | Un nervio que no llena deja la pared a flexión |
| Jefe | La rosca y los puntos de fijación de la placa | Ø0,2 | Un jefe corto o fuera de posición falla la comprobación de rosca |
| Orejeta de montaje | El tornillo que ata la caja a un panel | ±0,3 | Una ranura fuera de posición saca el marco de escuadra |
¿Por qué la pared es de 2,5 mm y el nervio de 2,0 mm?
La pared va a 2,5±0,2 mm, un objetivo de plano, y esa cifra es el compromiso entre llenado, peso y hundimiento. Una pared más gruesa llena con más facilidad, suma masa y se hunde más, mientras que una más delgada ahorra peso y arriesga un llenado corto. Los nervios de 2,0 mm rigidizan la pared sin añadir una segunda sección gruesa.
Valores típicos de proceso para este par de secciones: el metal entra a 650–680 °C en un molde sostenido a 200–230 °C, a 70–90 MPa, en un ciclo de 55–75 s, todos valores típicos.
El peso de la colada sigue a la pared, de ahí que se cotice dos veces, una en el molde y otra en el metal. El punto de partida del espesor de pared plantea el mismo equilibrio desde el otro extremo.
¿Qué tres rasgos fijan la precisión de la carcasa?
Tres rasgos cargan con las tolerancias: la cara de apertura a 0,10 mm, las posiciones de los jefes M3 dentro de Ø0,2 mm y la pared a 2,5±0,2 mm. El contorno es de 120×90±0,3 mm.
Dos de los tres salen del molde. La pared y las posiciones de los jefes se tallan en el acero, mientras que la cara de apertura no puede serlo: depende de la fresa y de ser la referencia.
Cada una de las dos ventanas redondas saca un disco de una pared lateral, y la banda que queda alrededor lleva la misma sección de 2,5 mm. Esa banda es la que sostiene la pared entre el borde de la ventana y la brida.
El desmoldeo exige un ángulo de salida en cada pared para que la pieza suelte, y el ángulo está pendiente de aprobación por la fundición.
¿Por qué se mecaniza la cara de apertura después de la colada?
El molde deja su propia variación en la cara y la eyección mueve el marco, de ahí el fresado después de la colada. La cara de apertura pasa entonces a ser la referencia, y la cara superior la sigue.
La ruta encadena colada, corte de entradas, desbarbado por vibración, fresado de la cara de apertura y de la cara superior, roscado, lavado, recubrimiento e inspección final.
¿Por qué los jefes M3 se cuelan y luego se roscan?
Un jefe se cuela porque el molde lo levanta en la misma inyección; un separador añadido después es otra pieza y otra fijación. La rosca se corta después del fresado, para que el taladro siga la referencia de la cara de apertura y no la piel de colada.
La posición se mantiene dentro de Ø0,2 mm, comprobada en una MMC (máquina de medición por coordenadas), y la rosca pasa un calibre pasa/no pasa más un ensayo de par a 2,5 N·m.
Roscar después del fresado añade una manipulación, y una rosca colada ahorraría ese paso, pero quitaría la segunda oportunidad de corregir un taladro.
¿Por qué la cavidad lleva oxidación conductiva?
La cavidad es el apantallamiento, así que sus caras interiores llevan oxidación conductiva de 0,3–1,0 µm según MIL-DTL-5541 Type II, con resistencia de contacto de 2,5 mΩ o menos.
El exterior lleva recubrimiento en polvo de 60–80 µm para aspecto y protección frente a la corrosión, con adherencia ISO 2409 clase 1 o mejor. Los dos acabados se encuentran en la brida, y el enmascarado cubre las caras de ajuste antes de uno y de otro.
Una película uniforme en el asiento levantaría la tapa ese mismo espesor y rompería el solape conductivo en la brida, de ahí que las caras de ajuste queden sin recubrir. Dos acabados significan dos planos de máscara y dos líneas de inspección, mano de obra y no metal.
¿Qué calibres demuestran una carcasa?
Siete calibres cubren los cinco puntos de fallo. Un mármol y una galga de espesores resuelven la cara de apertura, y una MMC lee la posición de los jefes. Las roscas llevan calibre M3 pasa/no pasa y llave dinamométrica, mientras que el recubrimiento lleva medidor de espesor de película, herramienta de cuadriculado y lámpara D65.
Una cifra dice poco si el informe no nombra el instrumento ni si la pieza estaba amarrada; un rasgo sin calibre queda sin demostrar.
¿Cuándo falla una carcasa en servicio?
Cinco puntos fallan: la cara de apertura, la raíz del nervio, la rosca M3, un taladro M3 taponado por el recubrimiento y la posición de los jefes. La raíz del nervio es la zona de solidificación final, donde el nervio de 2,0 mm se encuentra con la pared de 2,5 mm.
Cada punto llega al usuario como un síntoma distinto, desde una tapa que no asienta hasta una placa que no baja sobre sus jefes.
El servicio acota el diseño. La caja trabaja en interior, en un armario o en una planta industrial, con aceite y vibración, y no se declara exposición exterior ni niebla salina.
¿Cuándo deja el molde de amortizarse?
Un molde monohueco previsto para 150.000 inyecciones es un objetivo de diseño pendiente de aprobación por la fundición. El molde se paga una vez y cada inyección posterior reparte ese coste, así que una serie corta carga la parte mayor por pieza.
Una caja de chapa plegada no necesita molde y gana en serie corta, pero una costura recorre cada esquina y el camino de apantallamiento se cierra peor. Un perfil extruido con tapas de extremo mantiene el utillaje bajo y limita la forma a una sola sección.
En una caja plegada los nervios son dobleces, las orejetas son pestañas y las ventanas son recortes en la misma chapa. Un perfil extruido lleva sus nervios en la sección y necesita tapas; solo los jefes y las fijaciones se añaden en cualquiera de las dos rutas.
El plano nombra la cara de apertura como referencia, más la pared, el nervio, las posiciones M3 y el reparto de acabados con su lista de máscara. También da el tamaño del lote y la condición de servicio.
La ruta se sostiene mientras el lote pueda cargar con ese molde de 150.000 inyecciones, y el espesor de pared sigue siendo un objetivo de plano. La ventana entre metal y molde es una comprobación aparte. Pasado eso, una caja plegada o extruida es mejor compra, y una tapa de carcasa de aluminio muestra las mismas comprobaciones de liberación en una pieza colada.
¿Qué debe resolver una revisión de diseño en esta caja?
Una revisión de diseño fija cinco puntos antes de cortar el molde. Son la cara de apertura como referencia, la pared y el nervio, las posiciones M3, el reparto de acabados con su lista de máscara, y el lote con la condición de servicio.
Preguntas frecuentes
- ¿Por qué pierde la cara de apertura de una carcasa 0,10 mm de planitud?
- ¿Por qué aparecen hundimientos en la raíz de los nervios después del recubrimiento?
- ¿Por qué se barre la rosca M3 en una carcasa fundida?
- ¿Por qué el recubrimiento en polvo tapona los taladros M3 de una carcasa?
- ¿Qué determina el coste de una carcasa de fundición a presión en aluminio?
