
Anillo de retención de bisel de marca blanca: fundición
Un programa de anillos de retención de bisel de marca blanca se apoya en cuatro registros: la revisión del plano, la muestra de color y acabado, la ficha de lote que nombra al propietario del utillaje y el informe de primera pieza con su ensayo de prensado. La banda de Ø26,0 mm cambia poco entre pedidos; los registros deciden si el segundo pedido coincide con el primero.
La pieza es una pared de 0,8 mm en Zamak 5 según ASTM B86 AC41A, fundida con tres garras interiores a una altura de 1,2±0,05 mm, todas ellas objetivos de plano. La célula de fundición a presión fija la forma una vez, y cada lote posterior se comprueba contra el papeleo, no contra el lote anterior.
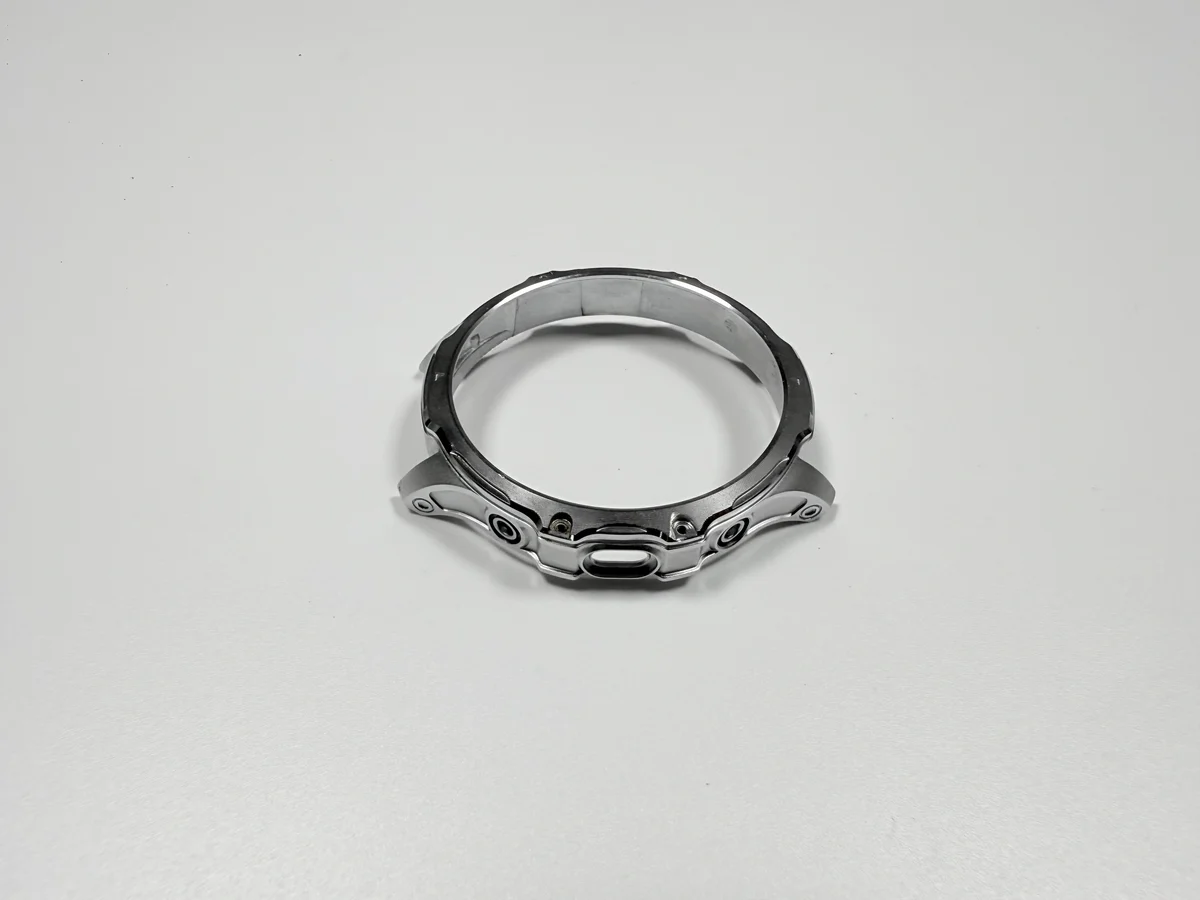
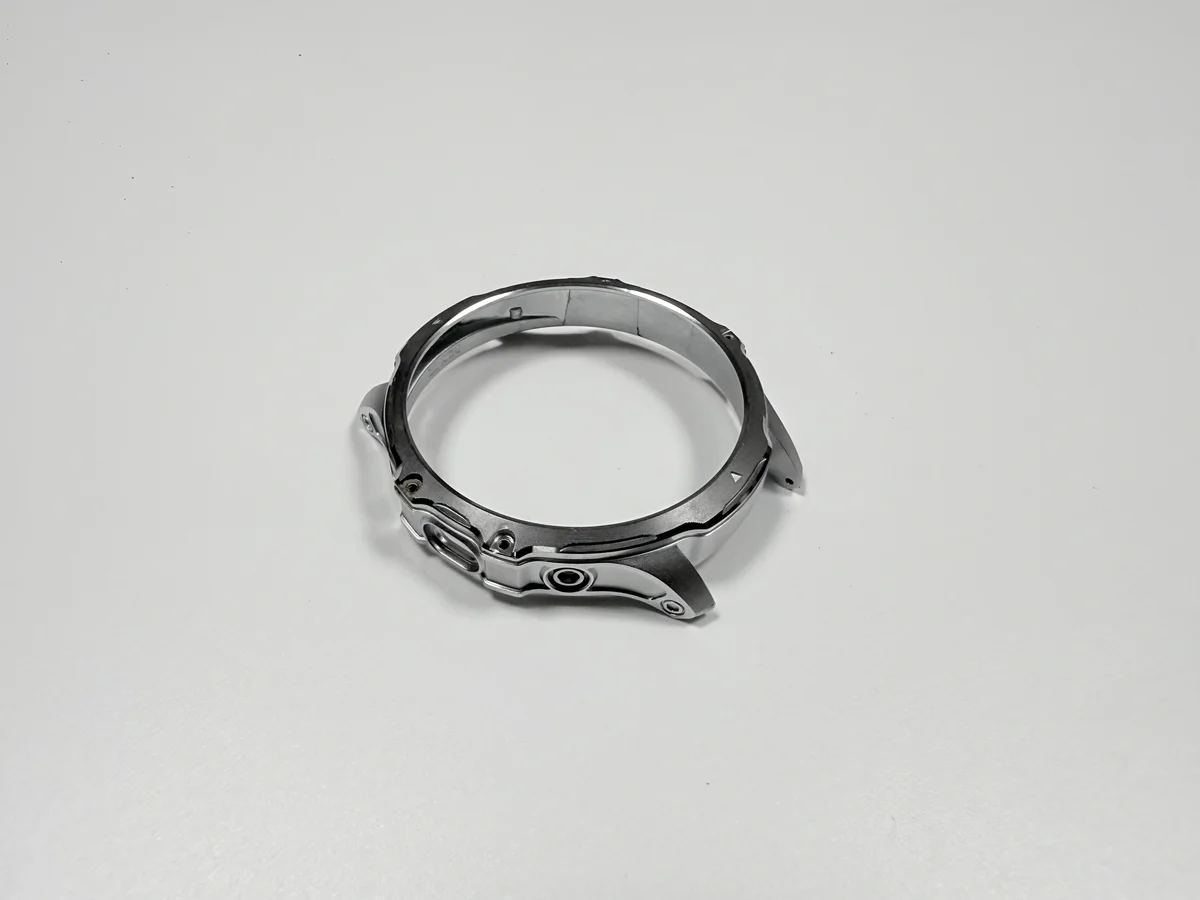
¿Qué debe quedar fijado antes de cortar el molde?
Cinco cotas y un apilado de recubrimiento se fijan antes del corte. Las cotas son el diámetro exterior, la pared, la altura de garra, la posición de garra y la planitud, en Ø26,0 0/-0,05 mm, 0,8±0,05 mm, 1,2±0,05 mm, Ø0,1 mm y 0,05 mm. El apilado es Ni 3–5 µm, o Cu 8–12, Ni 5–8 y Cr 0,1–0,3 µm.
Un cambio después del corte es trabajo de molde. La pared y las garras comparten un inserto de 8407, así que mover cualquiera de las dos obliga a volver a cortar acero.
La ventana de ajuste prensado pertenece a la misma decisión. Una altura de garra de 1,2±0,05 mm solo significa algo frente a 80–200 N leídos con la caja de montaje, una medición de ajuste de montaje, no una sensación de taller.
¿Qué documentos necesita un programa de anillos de retención?
Cuatro documentos sostienen el programa. Un plano 2D declara cada tolerancia y la etapa en la que se aplica, antes o después del recubrimiento. Un modelo 3D cubre las caras que un corte no puede mostrar, una muestra física fija el acabado, y una ficha de lote registra la cantidad y la propiedad del utillaje.
La revisión del plano es el registro que falla en silencio. Una letra de revisión que no viaja con el lote deja que un anillo recubierto se inspeccione contra una medida previa al recubrimiento: el anillo pasa el banco y la caja no lo acepta.
La muestra es un patrón físico, no una fotografía. Una pantalla añade su propio tinte, así que un acabado aprobado en un monitor se aprueba contra ese monitor. El patrón queda en el proveedor de recubrimiento.
Cada registro lleva un número y su banda.
| Registro | Número que lleva | Objetivo | Banda admitida |
|---|---|---|---|
| Revisión del plano | Diámetro exterior | Ø26,0 mm | 25,95–26,00 mm |
| Revisión del plano | Pared | 0,8 mm | 0,75–0,85 mm |
| Informe de primera pieza | Altura de garra | 1,2 mm | 1,15–1,25 mm |
| Informe de primera pieza | Fuerza de prensado | 80–200 N | 80–200 N con la caja |
| Muestra de color | Capa de níquel | 3–5 µm | 3 µm mínimo |
| Ficha de lote | Posición de garra | Ø0,1 mm | Ø0,1 mm máx. |
¿Cómo cambia el tamaño de lote el reparto del utillaje?
El utillaje se cotiza una vez y se divide entre el lote. Ocho cavidades diseñadas para 500 000 ciclos rinden cuatro millones de anillos en su vida de diseño, así que la parte por anillo baja a medida que crece el pedido. Con unos cientos de piezas, la línea de utillaje puede superar la fundición, el recorte y el recubrimiento juntos.
La propiedad decide la repetición. Un utillaje del cliente llega sin línea de utillaje en el segundo pedido, mientras que un utillaje del proveedor se amortiza otra vez o se cotiza con una parte nueva.
Un anillo de 1,8±0,2 g se cotiza por ciclo, no por gramo.
¿Dónde falla primero un programa de anillos de retención?
Dos puntos fallan tarde: un acabado aprobado en pantalla y una altura de garra que se desvía después de la primera pieza. Un registro de ejemplo sitúa el segundo en la prensa: siete raíces de garra se rompieron en 1 000 piezas a 320 N, 1,6 veces el límite de 200 N, y un radio de raíz más un tope de recorrido liberaron el lote. Un marco de caja de pared fina arrastra el mismo problema de pared en una pieza mayor.
El primer fallo cuesta calendario, no anillos. Un acabado que no pasa la muestra significa una nueva tanda de recubrimiento, una nueva primera pieza y un segundo ensayo de prensado.
¿Qué debe entrar en la cotización?
Cuatro líneas componen la cotización: amortización del utillaje, fundición con corte de entrada, recorte de garras y pulido, y recubrimiento con el ajuste de prueba. La prueba va aparte porque se repite con cada acabado.
Una cifra construida a partir del peso deja dos fuera. El recubrimiento se cotiza por densidad de bastidor y enmascarado, y el recorte se cotiza contra la ventana de 1,2±0,05 mm, no contra el desbarbado.
Las cuatro entradas llegan con la consulta: un plano 2D, un modelo STEP o IGES, una muestra o estándar de apariencia, y el tamaño de lote con la propiedad del utillaje. Si falta una, la respuesta es un presupuesto vestido de cotización.
¿Qué se repite cuando el acabado pasa a Cu/Ni/Cr?
Un cambio de acabado repite tres pasos y no toca el molde. La muestra se compara de nuevo, la primera pieza se repite y el ensayo de ajuste prensado vuelve a correr con la caja de montaje.
La razón está en el apilado. Las tres capas suman 13,1–20,3 µm por cálculo y engordan el anillo 0,026–0,041 mm por las dos caras. Frente a una banda unilateral de 0,05 mm en el diámetro exterior, ese crecimiento sale de la tolerancia, no de la caja.
El control de cambios mantiene la repetición trazable. Una nota de cambio nombra la revisión del plano, la muestra que sustituye y la fecha de la nueva primera pieza, y la muestra antigua se retira.
Envíe el plano con su letra de revisión, la muestra o patrón, y el tamaño de lote con la propiedad del utillaje; los pasos de recorte y recubrimiento se pueden cotizar entonces contra un plano, no contra una descripción.
FAQ
