
Coulée par gravité aluminium : coude à brides en dix étapes
La coulée par gravité de l’aluminium produit ce coude à brides de 150±20 g en trois phases. L’attaque est sur l’extrados, l’intrados n’est donc pas l’arrivée de métal, et la masselotte en bout de bride alimente l’intrados. Le sablage Sa 2,5 précède le tournage de la face de bride, et l’essai à 0,9 MPa vient après le perçage des trous de bride.
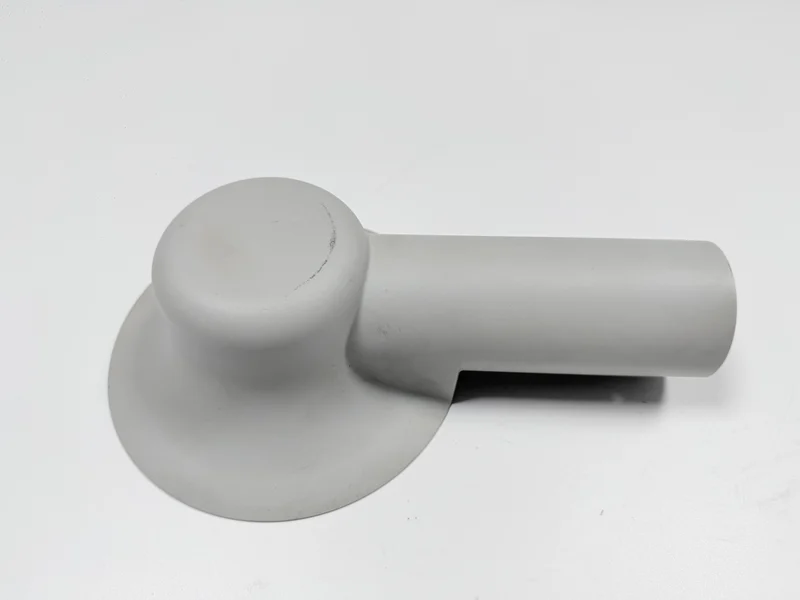
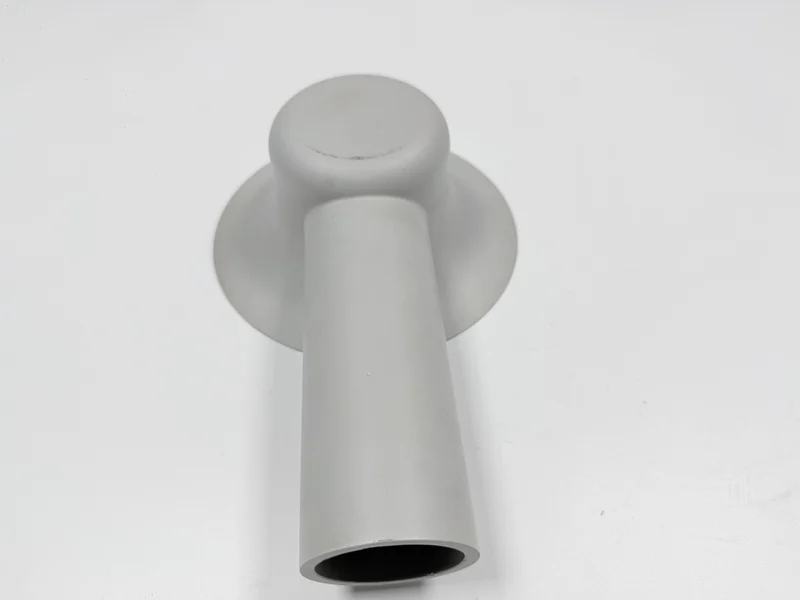
Cette pièce est un coude de 75×60×55 mm en A356 (GB/T 1173 ZL101A, à confirmer par la fonderie), coulé à l’état F (brut de coulée), sans traitement T6. Il passe sur une ligne de coulée par gravité en moule métallique, une ou deux pièces par moule en acier, avec une cavité préchauffée, une face de bride et un orifice usinés.
La gamme compte dix étapes, de la fusion et du dégazage au contrôle final, et chaque étape transmet une tolérance à la suivante. Le tableau donne, pour chaque étape, le réglage, la limite et le contrôle.
| Étape | Ce qu’elle fixe | Limite ou contrôle | Où le contrôle a lieu |
|---|---|---|---|
| 1 Fusion et dégazage | Gaz dans le bain | Dégazé et affiné, typique | Relevé du four |
| 2 Coulée | Remplissage de la paroi de 4–6 mm | Métal à 700–740 °C, moule à 250–350 °C | Jointure froide au bout de l’orifice |
| 3 Ouverture du moule | Démoulage sans déformation | Température de la pièce dans la plage de la fiche de gamme ; aucune trace d’arrachement sur la paroi de l’orifice | Relevé de la presse et visuel sur le brut |
| 4 Découpe de l’attaque et de la masselotte | Chemin d’alimentation supprimé | Arasé jusqu’à la surface brute | Reste d’attaque |
| 5 Ébavurage | Arêtes sous le joint | Aucune bavure sur le bord ni sur la lèvre | Visuel et toucher |
| 6 Sablage | Surface avant usinage | Sa 2,5, ISO 8501-1 | Comparateur visuel |
| 7 Tournage de la face et de l’orifice | Planéité 0,05 mm, alésage Ø20 H9 | Un seul montage, une seule référence, sans reprise au mandrin | Marbre et jauge d’épaisseur, calibre à tampon |
| 8 Perçage des trous de bride | Motif de perçage sur la référence de la face de bride | Position selon le plan | MMT |
| 9 Essai de pression | Intégrité de la paroi au coude | 0,9 MPa maintenu pendant 60 s, aucune fuite | Relevé du banc |
| 10 Contrôle final | Chaque indication sur un seul relevé | Limites du plan | MMT, ressuage, visuel |
Pourquoi la coulée par gravité et non le moulage au sable ?
Un moule en sable et un moule en acier livrent tous deux un coude, et tous deux demandent ensuite une face de bride plane à 0,05 mm et un orifice Ø20 H9 usiné. Le brut venu du sable arrive avec plus de surépaisseur et réclame plus de montages pour y parvenir. Le choix tient à ce que le brut transmet à la coupe : un moule en acier évacue vite la chaleur, si bien qu’une paroi de 4–6 mm se fige avec une peau plus dense et une bride qui demande moins de surépaisseur.
Le coude en inox soudé constitue la troisième voie : service corrosif, coût de pièce plus élevé et soudure à contrôler.
Quelles tolérances fixer avant la découpe du moule ?
Cinq cotes et une masse sont fixées avant la découpe du moule ; quatre d’entre elles sont des cibles du plan, qui n’est pas encore fourni. Ces quatre cibles sont la planéité de 0,05 mm sur la face de bride, Ø60±0,5 mm sur la bride brute, Ø20 H9 dans l’orifice et la perpendicularité de 0,1 mm de l’axe de l’orifice. La paroi est à 4–6 mm et la masse finie à 150±20 g. Ces indications d’usinage fixent donc la surépaisseur que porte le brut.
Quelle surépaisseur portent la face et l’alésage pour une livraison à l’état sablé, et sur quelle référence le brut est-il remis ? Les 0,05 mm et le H9 se jugent-ils à l’état libre après la coupe, ou se prédisent-ils avant ?
| Caractéristique | Cible (mm) | Plage admise | Vérifié avec |
|---|---|---|---|
| Planéité de la face de bride | 0,05 (cible du plan) | La lame de 0,05 mm n’entre pas, pièce libre | Marbre et jauge d’épaisseur |
| Diamètre extérieur de la bride | Ø60 brut de coulée (cible du plan) | ±0,5 | MMT |
| Alésage de l’orifice | Ø20 H9 (cible du plan) | Le côté passe entre, le côté non-passe n’entre pas | Calibre à tampon |
| Perpendicularité de l’orifice par rapport à la face de bride | 0,1 (cible du plan) | ≤ 0,1 | MMT |
| Épaisseur de paroi | 4–6 | Selon la section du plan | Jauge d’épaisseur de paroi, sur la section du plan |
Comment éviter la retassure de l’intrados ?
L’intrados de ce coude de 150 g est la dernière section à se figer. Il réunit le disque de bride et le tube, si bien que sa section porte plus de masse que l’un ou l’autre pris seul. Un point chaud est une zone qui se solidifie après ses voisines : il lui faut de l’alimentation liquide une fois la paroi mince du tube figée.
Le métal entre par l’attaque, l’arrivée sur l’extrados ; la masselotte est le réservoir d’alimentation, en bout de bride, qui continue d’alimenter pendant que la pièce se rétracte. L’attaque sur l’extrados tient le point chaud à l’écart de l’arrivée, et la masselotte alimente vers l’intrados. Ces deux positions forment la cible d’outillage, sous réserve de confirmation par la fonderie.
Une attaque sur l’intrados placerait le point chaud à l’arrivée de métal, là où le tube mince le coupe de la masselotte. Un pore formé à cet endroit repose sous une peau fermée : seul l’essai de pression le trouve.
Quelle paroi minimale la coulée par gravité remplit-elle ?
La paroi la plus mince de ce coude mesure 4 mm, ce qui n’est pas mince pour une coulée par gravité dans un moule en acier, parce que le métal entre dans une cavité préchauffée. Un préchauffage à 250–350 °C réduit le refroidissement brutal qu’impose l’acier, mais ne rend pas la cavité chaude.
Le moule est plus froid que le métal : il fige une peau à l’avant du jet, et deux jets qui se rejoignent sans se souder laissent une jointure froide, une ligne où le métal ne s’est jamais soudé. La jointure froide est un critère visuel, lu au bout de l’orifice, là où la paroi est la plus mince ; une dérive de la température du moule coûte du temps de cycle à cet endroit.
Quelles températures de coulée et de moule pour l’A356 ?
L’A356 (AlSi7Mg), donné comme GB/T 1173 ZL101A sous réserve de confirmation, compte parmi les alliages d’aluminium pour moulage utilisés ici ; il se coule à 700–740 °C dans un moule à 250–350 °C. Ces deux plages sont des fenêtres typiques, non des valeurs relevées dans cet atelier. Sous la plage, le métal atteint le bout de l’orifice à demi figé ; au-dessus, le brut garde plus de retassure et colle au moule.
Le bain est dégazé et affiné avant la coulée, car l’hydrogène dissous dans l’aluminium ressort en pores de gaz pendant que le métal se fige. Ces pores reposent sous une peau saine et n’apparaissent que lorsqu’une coupe les ouvre.
Chaque bain passe au dégazage : sauter cette étape n’est pas une économie, car le coût se déplace sur la face usinée, où un pore ouvert sur la face de bride met la pièce au rebut après le tournage.
Pourquoi sabler le coude avant de tourner la face de bride ?
Le sablage intervient à l’étape six, avant le tournage de la face et de l’alésage de l’orifice, de sorte que l’abrasif rencontre la peau brute de coulée et jamais une surface usinée. Sa 2,5 selon ISO 8501-1 est le degré de propreté avec lequel ce coude est livré, et aucune des deux surfaces usinées n’est sablée après l’usinage.
L’abrasif sur la face de bride arrondit l’arête sur laquelle s’appuie le joint, et le grain dans un alésage H9 raye la paroi de l’alésage. C’est pourquoi l’étape de sablage précède le tournage, et pourquoi un ordre inversé se paie deux fois.
Comment tourner face de bride et orifice en un montage ?
Un même montage usine la face de bride et l’alésage Ø20 H9 en un seul serrage. Les deux extrémités sont orientées dans des directions différentes : le montage demande deux passes, sans desserrer la pièce. La face fraîchement coupée devient la référence de la perpendicularité de 0,1 mm de l’orifice et la face d’étanchéité du joint.
Trois mors sur une bride de Ø60 mm la plient élastiquement ; une pièce libre repose sur un marbre, où la jauge d’épaisseur à lame de 0,05 mm fait le contrôle. Une reprise au mandrin ajoute un retour élastique de plus : une seconde coupe coûte un montage et un essai supplémentaires.
Quand les trous de bride sont-ils percés ?
Les trous de bride sont percés à l’étape huit, après le tournage de la face et de l’orifice et avant l’essai de pression. Les positions de perçage suivent la référence de la face de bride ; un trou percé avant l’usinage de la face s’appuierait sur une surface qui bouge encore. Le nombre de trous et le diamètre des vis viennent de la pièce d’accouplement figurant sur le plan, et c’est le plan qui fixe le motif de perçage. Ces trous positionnent cette pièce, de sorte qu’un motif décalé fait refuser un coude dont la face est bonne.
Quel essai de pression subit chaque coude avant expédition ?
Chaque coude passe à l’essai de pression : la bride et l’orifice sont serrés, la pièce est remplie, et 0,9 MPa est maintenu pendant 60 s. Une pièce sans fuite à travers la paroi est libérée ; cette valeur est le critère d’acceptation de l’essai, et non une pression nominale pour la pièce. Le banc intervient après le tournage et le perçage : une fuite à ce stade met au rebut une pièce déjà usinée.
Un chemin de pores communicants à travers l’intrados laisse passer le fluide, et la fuite montre où se tenait le point chaud ; la peau reste fermée par-dessus. La même logique de banc, appliquée à un carter moulé, est exposée dans une étude de carter de pompe.
Quels contrôles avant expédition pour la face et l’alésage ?
Cinq contrôles couvrent le coude fini avant l’expédition. La face se contrôle sur un marbre, à la jauge d’épaisseur de 0,05 mm, l’orifice au calibre à tampon Ø20 H9, et l’axe de l’orifice sur une MMT (machine à mesurer tridimensionnelle).
Le ressuage, ou PT, trouve les défauts qui percent une surface usinée, et une loupe lit la peau brute de coulée. Ni l’un ni l’autre ne remplace le banc, car le chemin de pores sous la peau reste fermé.
Un pied à coulisse relève deux points en travers de l’orifice et peut donc laisser passer un alésage ovale que le calibre à tampon H9 refuse. Cette erreur coûte une pièce usinée, parce que le défaut n’apparaît qu’après le tournage et le perçage. Le calibre à tampon contrôle la forme complète, et c’est lui qui tranche l’acceptation.
Quand préférer le moulage au sable à la coulée par gravité ?
Le moulage au sable l’emporte lorsque le coude accepte des tolérances larges et se passe d’essai de pression, parce qu’un modèle coûte moins qu’un moule en acier. Ajoutez une indication de planéité de 0,05 mm, un orifice H9 et un essai de pression : le moule métallique s’amortit par moins de surépaisseur et moins de montages.
Lorsqu’un programme mêle pièces moulées et assemblage, la logique de libération est décrite dans un cas de pièces moulées.
| Condition | Moulage au sable | Coulée par gravité en moule métallique |
|---|---|---|
| Outillage | Modèle, coût initial plus faible | Moule en acier, coût fixe sur la série |
| Surface brute | Plus rugueuse, coupe plus profonde | Peau plus dense, moins de surépaisseur |
| Planéité 0,05 mm et orifice H9 | Plus de coupe, plus de montages | Un seul montage après le sablage |
| Essai de pression | Même banc ; fréquence selon le plan | Essai sur chaque pièce |
| Où il convient | Petites séries, aucune indication serrée | Séries répétées avec essai |
Que contient un devis de coude à brides ?
Le devis de ce coude comporte cinq postes : le moule ; la fusion et la coulée avec la découpe de l’attaque et de la masselotte ; le sablage ; le tournage de la face et de l’orifice avec le perçage ; l’essai avec le contrôle final.
L’attaque et la masselotte font partie du moule : le premier poste est l’outillage, et une modification du plan après la découpe du moule retombe sur ce poste. La face et l’orifice sont coupés en un seul montage, si bien que le poste tournage porte un seul serrage et un seul jeu de calibres.
Le coût du moule par pièce baisse à mesure que la série grandit : avec une ou deux pièces par coulée, une petite série porte plus de moule par pièce. Le banc est une station par pièce : le poste essai suit la série et non le moule.
Un devis qui arrive en un seul chiffre cache lequel de ces postes bouge quand le plan change. Envoyez le plan 2D avec l’indication de planéité de 0,05 mm, l’orifice Ø20 H9, l’indication de perpendicularité de 0,1 mm et la pression d’essai, ainsi que la taille de série.
Questions fréquentes
