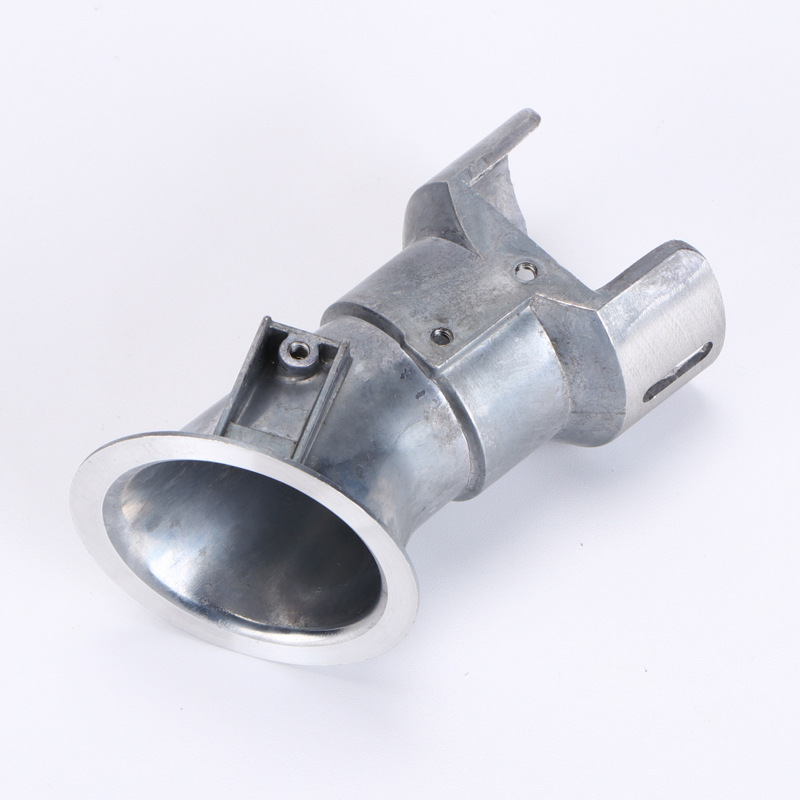
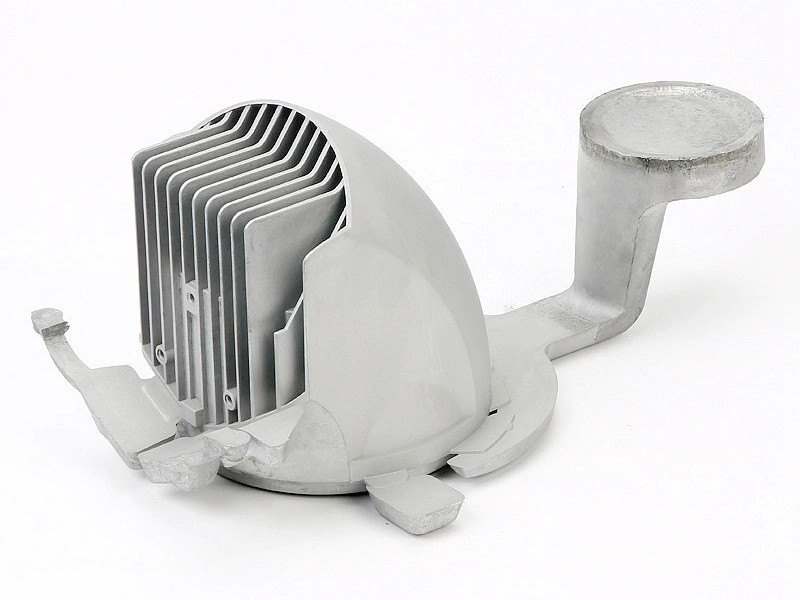
Pièces de moulage sous pression OEM : contrôle des dessins, propriété de l'outillage et enregistreme...
Les pièces de moulage sous pression OEM doivent être libérées en tant que produit contrôlé et ensemble de processus, et non comme un fichier de forme envoyé avec une quantité. L'ensemble doit comprendre le dessin approuvé, le modèle 3D, l'alliage et la condition, les références fonctionnelles, l'état de coulée et d'usinage, la finition, la méthode d'inspection, l'emballage et les règles d'approbation des modifications. L'itinéraire de moulage sous pression peut ensuite être sélectionné en fonction de la pièce réelle et de l'exigence de production. Un fournisseur peut être capable de couler la géométrie, mais la décision de l'OEM dépend également de qui contrôle l'outil, comment une révision est identifiée, quels enregistrements suivent le lot et comment une modification de processus est approuvée.
L'examen préliminaire le plus utile relie chaque exigence du dessin à une opération et à une preuve. Une portée d'étanchéité peut être coulée puis usinée ; une paroi cosmétique peut rester brute de coulée ; un trou fileté peut nécessiter un usinage et un calibre ; et une limite de pression peut nécessiter un test d'étanchéité sur la pièce finie. Le moulage sous pression OEM devient prévisible lorsque ces états sont écrits. Si l'acheteur les laisse implicites, des devis apparemment comparables peuvent inclure différents niveaux de risque d'outillage, d'usinage, d'inspection et de garantie.
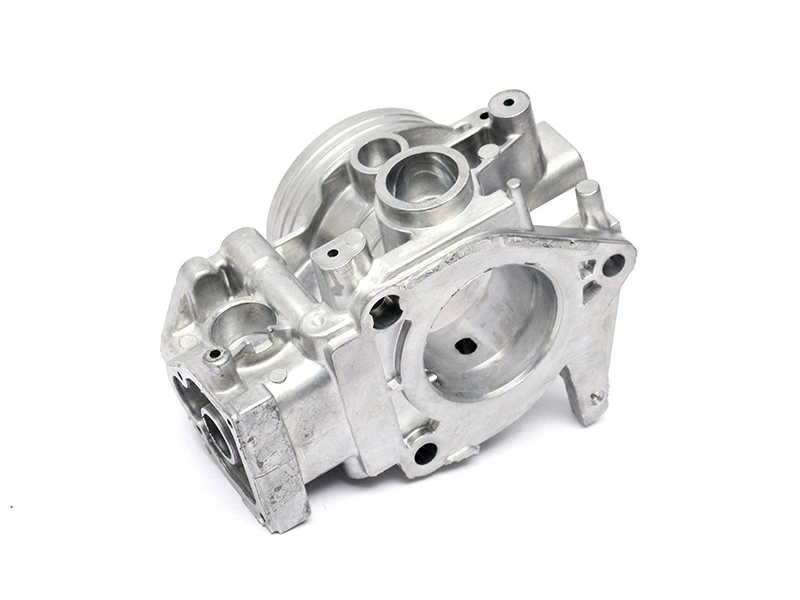
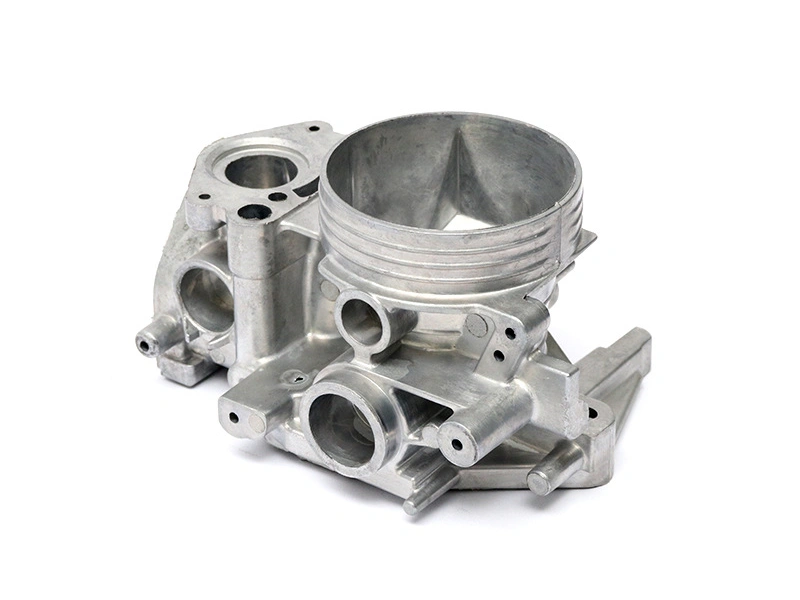
Libérer le dessin avant de libérer l'outillage
Commencez par la révision qui régit l'achat. Le dessin doit identifier la désignation du matériau, le processus de coulée s'il est fixe, les exigences de traitement thermique ou de condition, le traitement de surface, le marquage de la pièce et l'état de mesure. Le modèle 3D doit porter la même identité de révision que le dessin 2D. Si le modèle est nominal et que le dessin contrôle les dimensions, dites-le. Si le modèle contrôle un profil ou une surface de forme libre, indiquez cette relation. Cela empêche un outilleur de couper l'acier à partir d'un fichier que l'acheteur considère plus tard comme simple géométrie de référence.
Ensuite, mappez les caractéristiques à leur état de production. Un trou représenté dans le modèle peut être alésé, coulé avec un pilote, percé, alésé ou usiné avec un filetage. Le choix affecte le coût de l'outil, le cycle, le stock, l'inspection et le risque d'ouvrir un défaut sous la surface. Une grande face plate peut être acceptable brute de coulée pour un couvercle mais nécessiter un fraisage pour un joint. L'appel d'offres doit identifier les dimensions qui sont évaluées sur la coulée brute et celles qui sont évaluées après ébavurage, usinage, revêtement ou assemblage.
Définir les références à partir de l'assemblage
Les pièces OEM échouent souvent au niveau des interfaces plutôt qu'à leur enveloppe globale. Une patte de montage, un bossage de positionnement, un alésage de palier, une ouverture de connecteur ou une face d'étanchéité établit comment la pièce s'adapte à l'assemblage suivant. Le dessin doit clarifier ces relations et le fournisseur doit montrer comment la coulée brute sera positionnée pour l'usinage. Une paroi flexible ne doit pas être poussée en position par un gabarit puis rapportée comme si elle était naturellement stable. Le résultat de mesure n'a de sens que lorsque le support et la base de référence sont indiqués.
Le contrôle des références affecte également la conception de l'outil. Si une ligne de joint traverse une interface, des bavures ou un désalignement peuvent entrer dans la surépaisseur d'usinage ou rester sur la face finie. Si un noyau forme un long passage, un décalage de noyau peut modifier la paroi par rapport aux caractéristiques de montage extérieures. Si des éjecteurs poussent sur une paroi cosmétique mince, la pièce peut se déplacer après la libération. L'examen DFM doit marquer ces relations sur le modèle et convenir des effets qui sont éliminés par l'usinage et ceux qui restent partie de l'acceptation brute de coulée.
| Exigence OEM | Décision de production | Preuve à demander |
|---|---|---|
| Interface de montage ou de positionnement | Choisir la référence de coulée, le montage d'usinage et le support de gabarit | Plan de référence, description du gabarit, rapport dimensionnel |
| Caractéristique de pression ou d'étanchéité | Contrôler la paroi, l'enlèvement de matière, la surface et l'état de test | Résultat d'étanchéité ou de pression sur pièce finie et disposition des défauts |
| Face cosmétique | Définir les limites de joint, d'injection, d'ébavurage, de nettoyage et de finition | Échantillon visuel approuvé et enregistrement d'inspection de finition |
| Pièce répétitive à grand volume | Définir la maintenance de l'outil, la traçabilité des lots et l'approbation des modifications | Historique de l'outil, enregistrement du processus et libération contrôlée par révision |
La propriété de l'outillage nécessite plus qu'un nom sur une facture
La propriété de l'outil doit couvrir la garde physique, les fichiers de conception, les révisions, la maintenance, les inserts de rechange, le stockage et la libération des réparations. L'acheteur doit savoir si l'outil est dédié à une pièce, si le fournisseur peut l'utiliser pour un autre client et qui autorise un changement de géométrie. Un outil peut être payé par l'OEM et être toujours difficile à transférer si le modèle de cavité, les données d'électrode, les enregistrements d'inspection et l'historique de maintenance ne sont pas inclus dans le livrable convenu.
Demandez un schéma d'identification de l'outil qui relie les numéros de cavité, d'insert, de tiroir et de noyau au dessin d'assemblage. Cela aide lorsqu'un insert est réparé ou remplacé tandis que le reste de l'outil reste inchangé. L'enregistrement de réparation doit décrire la zone, la raison, l'action et la vérification après réparation. Sans cet enregistrement, des bavures ou un décalage dimensionnel ultérieurs pourraient être imputés au processus de coulée alors que le véritable changement était une réparation de fermeture ou une reprise d'insert.
La maintenance fait partie du prix de production
Les outils de moulage sous pression nécessitent un nettoyage, une inspection, une lubrification le cas échéant et une réparation en fonction de l'alliage, du cycle, de l'historique thermique et des zones d'usure. Le devis de production doit indiquer quel travail de routine est inclus et ce qui déclenche une correction facturable. Les bords d'injection, les évents, les tiroirs, les éjecteurs, les canaux de refroidissement et les fermetures n'ont pas les mêmes besoins de maintenance. Une déclaration générale selon laquelle l'outil est maintenu « selon les besoins » ne donne à l'acheteur aucun moyen de comparer la capacité ou de planifier les temps d'arrêt.
La route de fabrication d'outils et de matrices de Neway peut être évaluée avec la portée de l'outillage OEM. L'acheteur doit conserver la conception d'outil approuvée, la révision d'essai, les hypothèses de maintenance et les conditions de propriété. Cet enregistrement est utile même lorsque le fournisseur continue de faire fonctionner l'outil car il définit ce que l'acheteur achète réellement.
Les enregistrements de validation doivent suivre la pièce à travers ses états
Un ensemble de validation OEM doit distinguer la faisabilité de conception, l'essai d'outil, l'approbation du processus et les contrôles de production en cours. Une première coulée peut montrer que la cavité se remplit, mais le composant usiné peut encore échouer car le stock est insuffisant ou le gabarit déplace une référence. Un échantillon fini peut respecter les dimensions tandis que l'outil contient un problème d'évent ou de refroidissement qui deviendra visible après la maintenance. Enregistrez l'état de l'échantillon, la révision de l'outil, le lot d'alliage, l'état du processus, la configuration d'usinage, la finition et la méthode d'inspection pour chaque étape.
L'inspection doit être choisie en fonction du mode de défaillance. Les contrôles visuels peuvent identifier les bavures, les replis à froid, les laps de surface et les marques de manipulation. Les contrôles dimensionnels peuvent confirmer les interfaces et la forme globale. Le test d'étanchéité peut traiter une limite de pression définie. L'examen interne peut être sélectionné pour un risque sous la surface connu. Aucun certificat unique ne prouve chaque exigence. L'acheteur doit demander pourquoi chaque méthode est incluse et quel résultat provoquerait un examen du processus ou un rejet de la pièce.
Rendre la traçabilité utile au niveau de l'assemblage
L'identification de lot est utile lorsqu'elle peut être connectée aux enregistrements de matériau, d'outil, de processus, d'usinage, de finition et d'inspection. La marque peut être un code, une référence de cavité, une date ou un identifiant de lot, ou une autre méthode approuvée par le client. Elle ne doit pas endommager une face d'étanchéité ni modifier l'équilibre d'une pièce rotative. L'enregistrement doit expliquer ce que signifie l'identifiant et comment un lot non conforme est contenu.
Pour un produit OEM assemblé, définissez également comment les pièces moulées sont séparées du matériel, des joints, des inserts et des revêtements dans le système de traçabilité. Une fuite peut provenir de la coulée, de l'usinage, du joint ou du couple d'assemblage. Si tout est regroupé sous un seul numéro de pièce sans historique de processus, l'action corrective devient une conjecture. Un enregistrement par étapes accélère l'enquête et protège l'acheteur de répéter une correction qui a traité la mauvaise opération.
Le contrôle des modifications protège la pièce approuvée
Les modifications qui semblent mineures peuvent altérer une pièce de moulage sous pression OEM. Une porte d'injection peut bouger, un trop-plein peut être supprimé, un noyau peut être changé, un outil d'usinage peut être remplacé ou un prétraitement de revêtement peut être ajusté. Chaque modification peut affecter les dimensions, la porosité, la surface, le cycle ou l'assemblage. Les conditions d'achat doivent définir quelles modifications nécessitent une approbation préalable, lesquelles peuvent être traitées comme une maintenance de routine et quelles preuves sont requises avant que le processus modifié ne reprenne la production.
Le contrôle des révisions doit couvrir le dessin, le modèle 3D, la conception de l'outil, la feuille de processus, le plan d'inspection, le plan de contrôle le cas échéant et l'instruction d'emballage. Utilisez une seule identité de révision à travers les documents. Lorsqu'un fournisseur suggère un alliage, un processus ou une finition alternatif, la demande doit indiquer l'exigence affectée et la preuve soutenant le changement. Cela empêche une réduction de coûts commerciale de devenir une substitution technique non documentée.
Entrées de l'appel d'offres pour les pièces de moulage sous pression OEM
Fournissez le dessin et le modèle approuvés, l'alliage et la condition, les quantités annuelles et de lancement, les interfaces fonctionnelles, les surfaces cosmétiques, l'état de coulée attendu, les exigences d'usinage, la finition, l'inspection, l'emballage, le marquage et les règles de modification. Indiquez si le fournisseur est censé fournir l'outillage, l'usinage, l'assemblage ou uniquement les ébauches coulées. Incluez toutes les exigences spécifiques au client concernant les matériaux ou les substances restreintes et identifiez les résultats nécessaires pour l'approbation des échantillons.
Demandez au fournisseur de retourner une revue DFM annotée, un concept d'outil, un itinéraire de processus, un plan de référence d'usinage, une proposition d'inspection, une portée de maintenance et des hypothèses de calendrier. Un devis de la route de moulage sous pression d'aluminium de Neway peut être comparé plus équitablement lorsque chaque opération et chaque ensemble de preuves est visible. L'acheteur peut alors décider si un prix unitaire plus bas inclut le même niveau de contrôle de production.
Utiliser la revue DFM pour figer les bonnes décisions
La revue DFM est le point où l'OEM, le concepteur d'outils, l'ingénieur de coulée, l'ingénieur d'usinage et le représentant qualité doivent regarder la même révision. Marquez la ligne de joint proposée, les portes d'injection, les trop-pleins, les évents, les tiroirs, les noyaux, les éjecteurs, les dépouilles, les nervures, les bossages et la surépaisseur d'usinage. Marquez ensuite les caractéristiques qui ne peuvent pas bouger en raison d'une exigence d'assemblage, d'étanchéité, électrique, thermique ou cosmétique. Une caractéristique facile à couler mais difficile à inspecter peut ne pas être la meilleure caractéristique pour la libération de production.
N'approuvez pas un rapport DFM qui ne fait que lister les modifications possibles. Chaque modification proposée doit indiquer l'exigence qu'elle protège et l'effet sur le coût, l'outillage, l'usinage ou l'apparence. Une nervure peut être épaissie pour supporter un chemin de charge, mais cela peut créer une section épaisse et un risque de retrait local. Un trou peut être déplacé loin d'une ligne de joint, mais le déplacement peut affecter le support d'accouplement. L'acheteur peut approuver une modification rapidement lorsque la raison technique et l'effet commercial sont montrés ensemble.
Garder la simulation, l'essai et l'inspection physique connectés
La simulation d'écoulement ou de solidification peut aider à identifier un chemin de remplissage difficile, un point chaud potentiel ou un concept de porte et de trop-plein. C'est un outil de conception, pas une preuve physique de la pièce finie. L'entrée du modèle doit identifier l'alliage, la révision de la géométrie, le processus supposé et les conditions limites. Lorsque l'outil ou le processus réel change, le résultat peut devoir être réexaminé. Un essai physique vérifie ensuite les caractéristiques identifiées par l'analyse, suivi d'une inspection dimensionnelle, de surface, interne, d'étanchéité ou fonctionnelle selon les besoins.
La simulation FEA ou de coulée ne doit pas être utilisée pour créer une promesse que l'acheteur n'a pas spécifiée. Demandez quelle décision l'analyse soutient : un changement de paroi, un emplacement de porte, un arrangement de noyaux, une référence d'usinage ou une sélection de test. L'ensemble de validation final doit garder le fichier analytique, la révision de l'outil, l'échantillon physique et le rapport d'inspection traçables. La route de solutions d'ingénierie de Neway peut être examinée lorsque l'OEM a besoin que les décisions de conception et de coulée soient évaluées ensemble.
Faire correspondre le modèle de coûts au livrable
Les devis OEM doivent distinguer l'outillage non récurrent et l'ingénierie du coût récurrent de la pièce. L'outillage peut inclure la conception, l'acier, les inserts, les électrodes, le traitement thermique, l'assemblage, l'essai, la correction et le stockage. Le coût récurrent peut inclure l'alliage, la coulée, l'ébavurage, l'usinage, la finition, l'inspection, l'emballage et la maintenance. Si un fournisseur combine tout cela en un seul prix unitaire, l'acheteur ne peut pas voir quel changement affectera le programme ni comparer un transfert d'outil plus tard.
La portée de l'usinage est particulièrement importante. Une ébauche coulée peut être peu coûteuse tandis qu'un boîtier fini nécessite plusieurs configurations, des gabarits spéciaux, un ébavurage, un lavage et une inspection. Une finition peut ajouter un masquage et une manipulation qui ne sont pas visibles dans le devis de coulée brute. Demandez au fournisseur d'identifier les hypothèses concernant les rebuts, les reprises, les pièces d'échantillonnage et l'emballage. La route de finition post-process de Neway peut être incluse lorsque la pièce livrée nécessite une surface contrôlée plutôt qu'uniquement une apparence brute de coulée.
Planifier la transition de la validation à la production
La libération de production doit lister le dessin et la révision du modèle approuvés, le matériau, l'identité de l'outil, l'itinéraire de processus, le programme d'usinage, la finition, le plan d'inspection, l'emballage et les enregistrements. Elle doit également identifier les éléments ouverts, les dérogations temporaires et la date ou la condition à laquelle ils se ferment. Une approbation d'échantillon sans lien avec la révision de production est difficile à appliquer. L'acheteur doit exiger une déclaration claire que le processus de production correspond à l'échantillon approuvé ou identifier les différences approuvées.
L'emballage mérite un examen technique pour les pièces usinées et finies. Les pièces peuvent être rayées, bosselées, contaminées ou mélangées par cavité et lot pendant le transport. L'emballage doit protéger les surfaces fonctionnelles, préserver les marques de pièce et garder les pièces finies séparées du matériel non fini ou rejeté. Si la propreté est requise avant l'assemblage, indiquez l'état de nettoyage et comment il est vérifié. La route de post-usinage de Neway peut être examinée avec l'état d'emballage et d'inspection afin que la pièce livrée ne soit pas confondue avec la coulée brute.
Contrôler les dérogations sans perdre la définition du produit
Des dérogations sont parfois nécessaires pendant le lancement, mais chacune doit identifier la note de dessin affectée, la caractéristique de pièce, la quantité, la durée et la disposition. Une tolérance temporaire sur une face cosmétique est différente d'un changement d'une limite de pression ou d'un trou de positionnement. L'acheteur doit savoir si la dérogation est limitée à un échantillon, à un lot ou à une plage de dates et quelles preuves sont requises avant la reprise de la production normale.
Les pièces non conformes doivent être séparées par les mêmes identifiants utilisés pour la traçabilité. Si un défaut est découvert après l'usinage, conservez les échantillons bruts et finis lorsque cela est pratique. Cela aide l'équipe à identifier si la cause provient du métal, de l'outil, de l'ébavurage, du gabarit, de l'usinage, de la finition ou de l'assemblage. L'action corrective est plus utile lorsqu'elle modifie une étape de processus contrôlée et vérifie la caractéristique affectée au lieu de simplement trier le lot suivant.
Les pièces de moulage sous pression OEM sont plus faciles à gérer lorsque les frontières techniques et commerciales sont visibles. Incluez la définition de produit approuvée, les enregistrements d'outil, les preuves de processus, l'état fini et les règles de modification dans l'ensemble d'achat. Cela donne au fournisseur une route précise et donne à l'OEM un enregistrement défendable lorsque le programme passe du lancement à la production continue.
Garder les enregistrements de lancement séparés des affirmations marketing
Au lancement, conservez l'échantillon approuvé, le dessin et la révision du modèle, l'identité de l'outil, l'enregistrement du matériau, l'état d'usinage, la finition, l'inspection et la liste des dérogations. Ces enregistrements décrivent ce qui a été réellement approuvé. Ils sont plus utiles pour un OEM qu'une affirmation non étayée sur la capacité ou la livraison car ils peuvent être vérifiés lorsque le produit ou le processus change.
Approuver l'échantillon dans l'état que l'OEM recevra
Si le client reçoit une pièce usinée, finie ou assemblée, approuvez cet état. Un échantillon de coulée brute peut soutenir l'apprentissage du processus mais ne peut pas remplacer l'inspection de l'interface livrée.
Résumé pour l'acheteur
Les pièces de moulage sous pression OEM sont des produits contrôlés. Leur qualité dépend de la libération du dessin, des états de coulée et d'usinage, de la propriété de l'outillage, des références, de la validation, de la traçabilité et de l'approbation des modifications. Un fournisseur doit expliquer comment le dessin devient un processus répétable et comment la preuve suit la pièce en production.
Définissez les interfaces, les enregistrements d'outil, les preuves de matériau, l'état d'inspection et le chemin de réparation avant la coupe de l'acier. Cela donne aux équipes de conception, d'achat et qualité une base commune pour approuver un programme de moulage sous pression OEM.
FAQ