
Moulage à la cire perdue : forme, cotes et limites
Le moulage à la cire perdue remplit une carapace céramique de métal en fusion, puis casse la carapace après la coulée : le moule ne sert qu’une fois et c’est le modèle qui fixe la forme. Sur un support porteur en acier 45, le moulage à la cire perdue ne répond qu’à la moitié de la question. La carapace donne l’enveloppe de 180 × 120 × 60 mm ; le traitement thermique, une éprouvette coulée avec la pièce et une face usinée donnent la cible de 355 MPa, l’entraxe de ±0,2 mm et la planéité de 0,1 mm.
Ce que fait le moulage à la cire perdue
Le moulage à la cire perdue est un procédé de mise en forme : un modèle perdu est enrobé d’une carapace céramique, le modèle est éliminé, et l’acier versé dans la carapace prend la forme laissée libre. Le modèle porte la géométrie, la carapace porte la surface, et ni l’un ni l’autre ne porte une tolérance.
Le support montre ce partage. Une paroi de 8–12 mm et un bossage de 25–30 mm cohabitent dans une même pièce, soit un rapport de section de 2,5 à 3,75, et la carapace doit remplir les deux d’une seule coulée. Le bossage est l’endroit où commence la question de résistance : il se solidifie en dernier et demande à être alimenté pendant qu’il se rétracte.
La forme est tout ce que l’étape livre. Tout ce qu’un plan mesure s’ajoute après la dépose de la carapace.
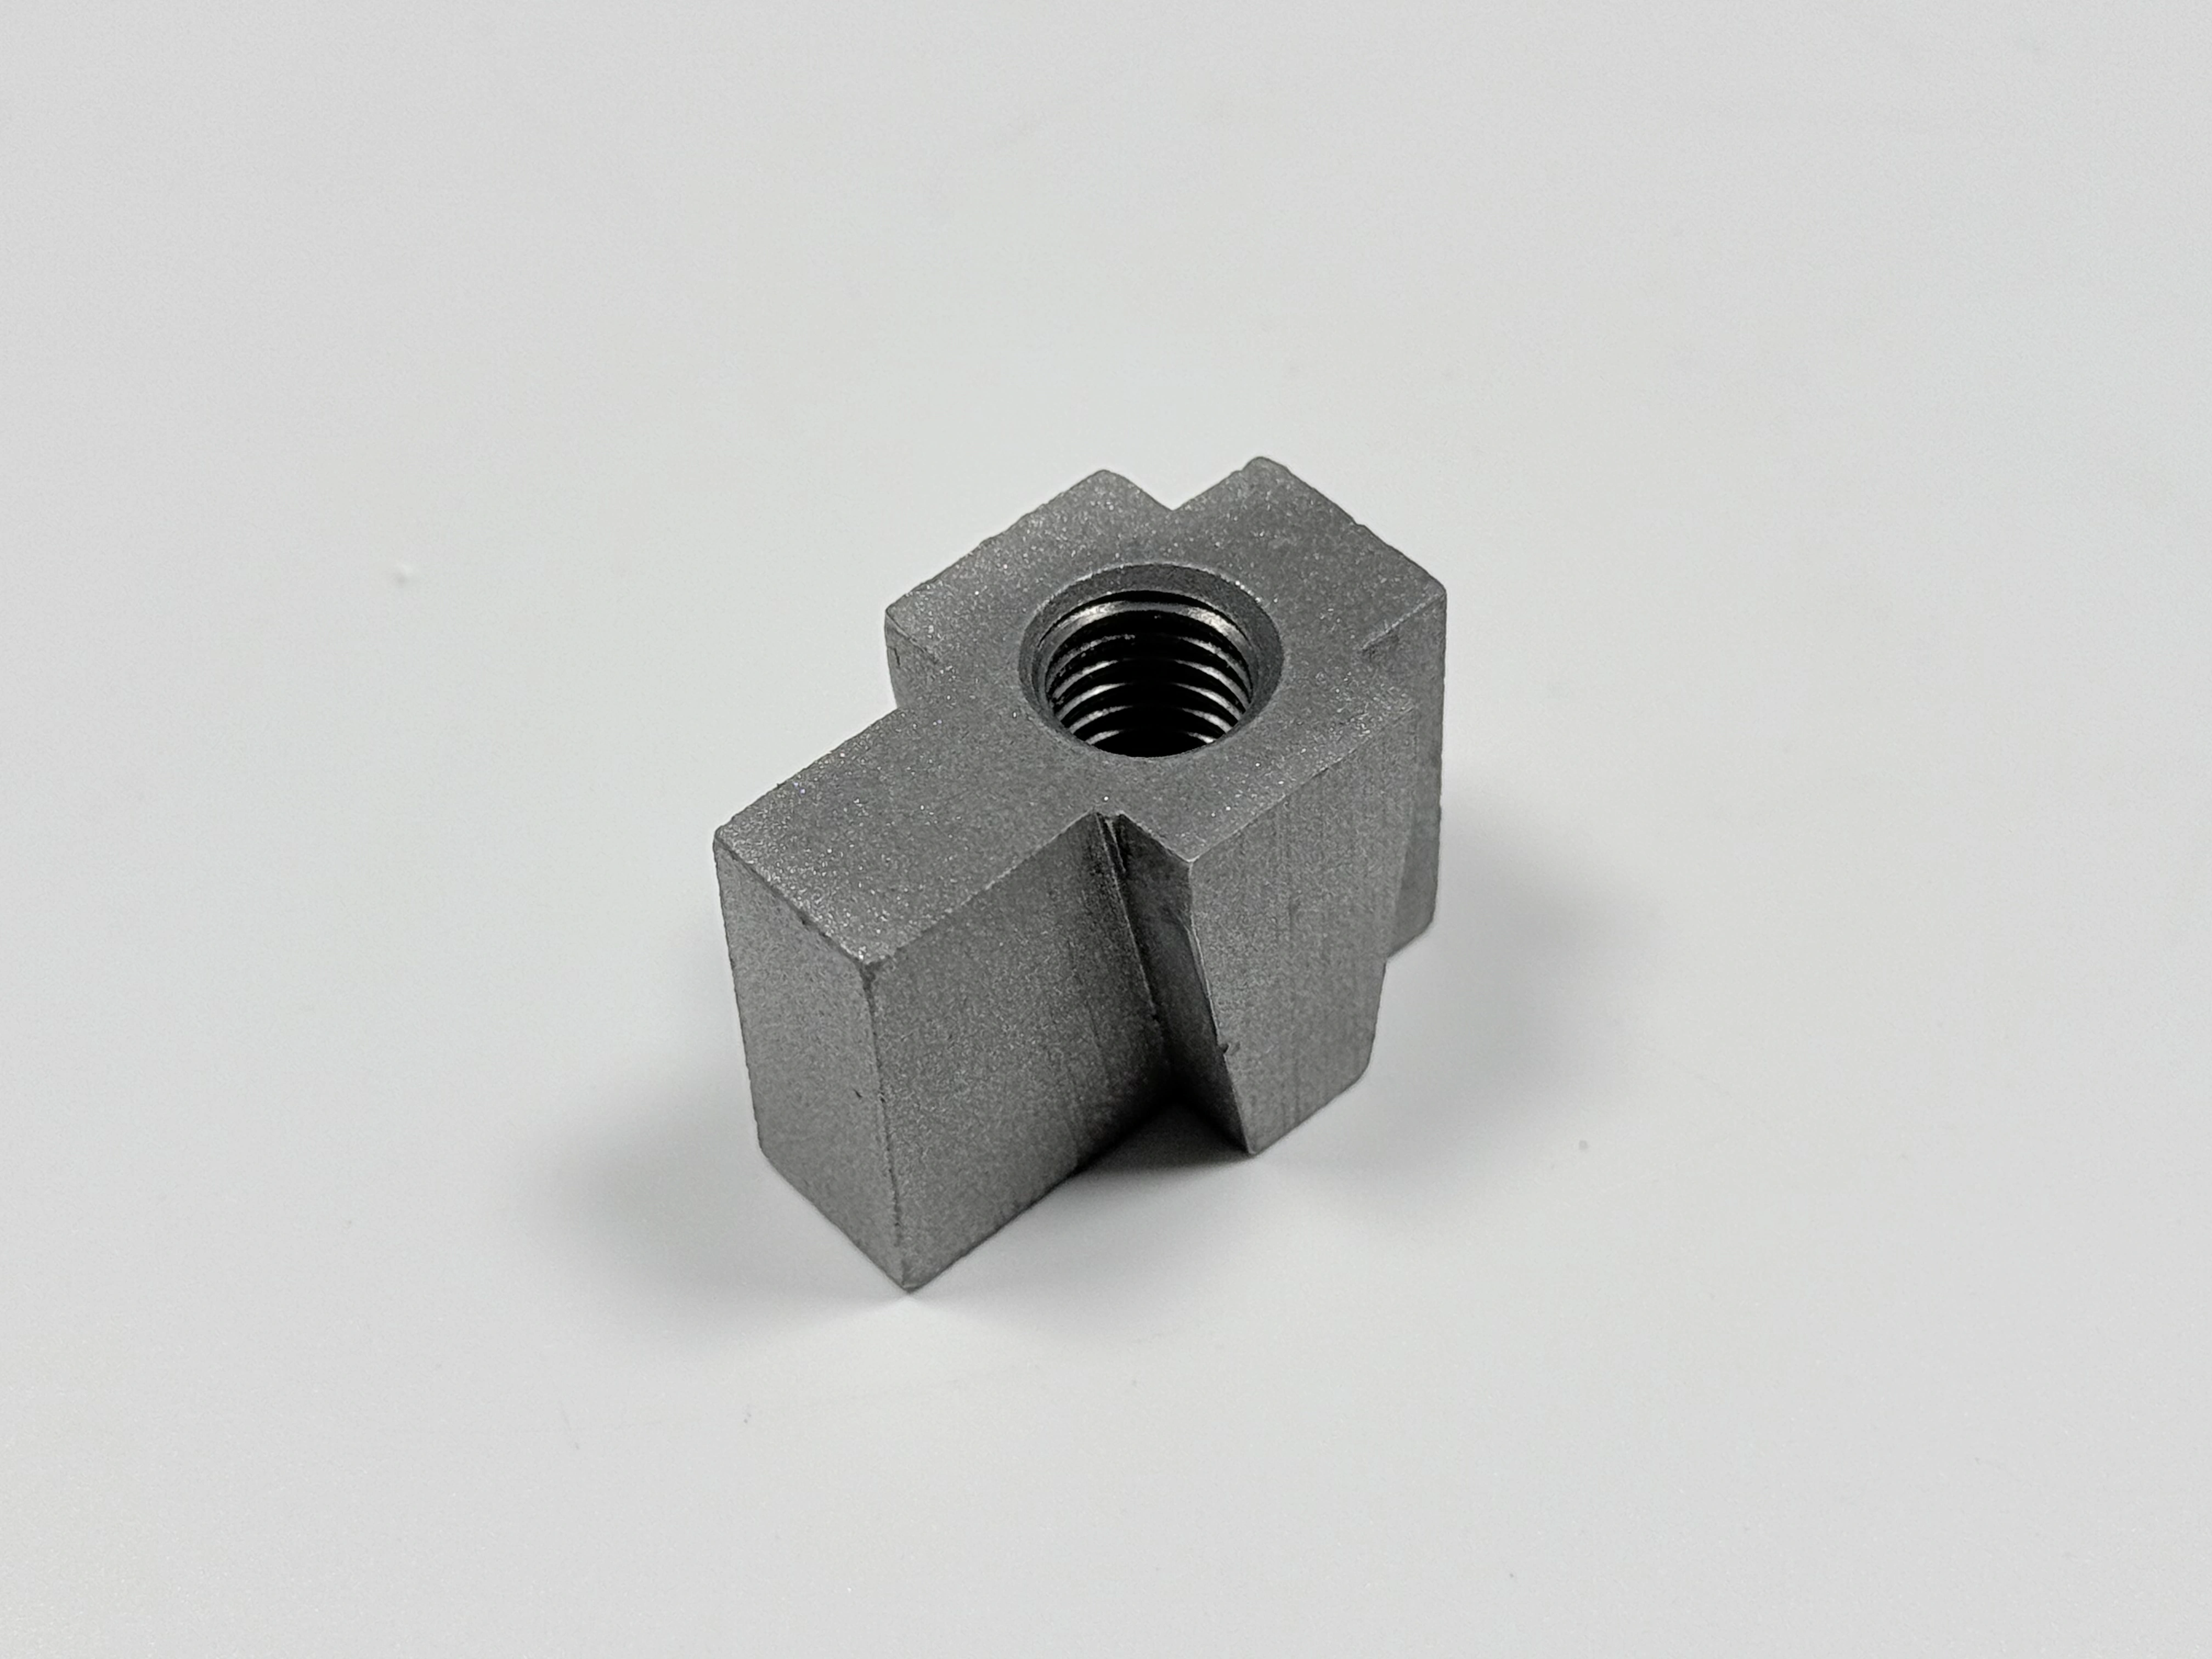
La carapace se construit autour du modèle et se casse après la coulée.
Ce que le moulage à la cire perdue n’est pas
Le moulage à la cire perdue n’est pas un moulage en coquille permanente, et cette différence décide de la façon dont un plan s’écrit. Une coquille en acier se réutilise et garde sa cavité ; une carapace céramique est détruite au décochage. L’outil durable derrière la pièce est donc un modèle, et toute tolérance doit sortir d’une coupe.
L’étape n’est pas non plus une opération de finition, et elle ne promet pas la résistance. Elle ne livre pas 0,1 mm de planéité sur une face de 180 mm, et elle ne certifie pas 355 MPa : un chiffre arrive à la machine, l’autre au four, et l’éprouvette sert de preuve.
Un plan qui demande au moule lui-même une face de référence et une implantation de trous finie a choisi le mauvais procédé. C’est la limite à vérifier avant une demande de devis.
La gamme dans l’ordre du tableau
La gamme se déroule dans cet ordre : coulée au sable, découpe des entrées, normalisation ou trempe et revenu, éprouvette coulée avec la pièce, sablage au Sa 2,5, usinage de la surface de montage, puis finition selon le plan. C’est cet ordre qu’un bon de commande pilote.
Le nom de la gamme et le plan de moulage se lisent ensemble. Le support est chiffré en moulage à la cire perdue et planifié sur une gamme de moulage au sable, 2 à 4 pièces par châssis : l’atelier confirme la gamme avant que le modèle ne soit taillé.
Un chiffre, une étape, un contrôle.
Exigence | Cible (unité) | Fixée à l’étape | Contrôlée par |
|---|---|---|---|
Limite d’élasticité | ≥355 MPa | Traitement thermique, éprouvette dans la même charge | Traction ASTM A370 |
Dureté du corps | 220–250 HB | Le même traitement thermique | Essai de dureté, points à confirmer |
Entraxe des trous | ±0,2 mm | Usinage, après le sablage | MMT |
Planéité de la face | 0,1 mm | Usinage, après le sablage | MMT ou marbre |
Propreté de surface | Sa 2,5 | Sablage, avant la coupe | Plaque de comparaison |
L’acier 45 dans la GB/T 699-2015
L’acier 45 est une nuance à teneur moyenne en carbone de la GB/T 699-2015, et la norme fixe la nuance, sa plage de composition et l’état dans lequel elle est livrée. Le support est commandé trempé et revenu : cela nomme un état, pas une propriété à une section donnée.
La distinction compte à 25–30 mm. Un nom de nuance voyage avec la coulée, mais la propriété au bossage dépend de la vitesse à laquelle cette section refroidit et du revenu qui suit : c’est pourquoi 355 MPa figure au plan comme cible de conception. La spécification de matériaux de moulage nomme la nuance et l’état ensemble, parce qu’aucun des deux ne décrit la pièce à lui seul.
Un certificat qui liste la nuance et l’état ouvre la chaîne de preuve. Il ne la ferme pas.
Trempe 840–860 °C, revenu 550–600 °C, HB 220–250
La trempe porte l’acier 45 à 840–860 °C et le refroidit assez vite pour durcir la section ; le revenu le ramène à 550–600 °C et échange une part de cette dureté contre de la ténacité. L’ensemble est le traitement de trempe et revenu, et aucune des deux moitiés ne tient une propriété seule.
La fenêtre d’acceptation va de 220 à 250 HB, une bande de 30 points, soit environ 14 % de la limite basse. Cette bande est assez large pour absorber la dispersion d’un four et assez serrée pour attraper un revenu manqué. La dureté est aussi le contrôle qui atteint le corps, là où l’éprouvette de traction ne peut pas aller, même si le nombre de points et la règle d’acceptation attendent encore la fonderie.
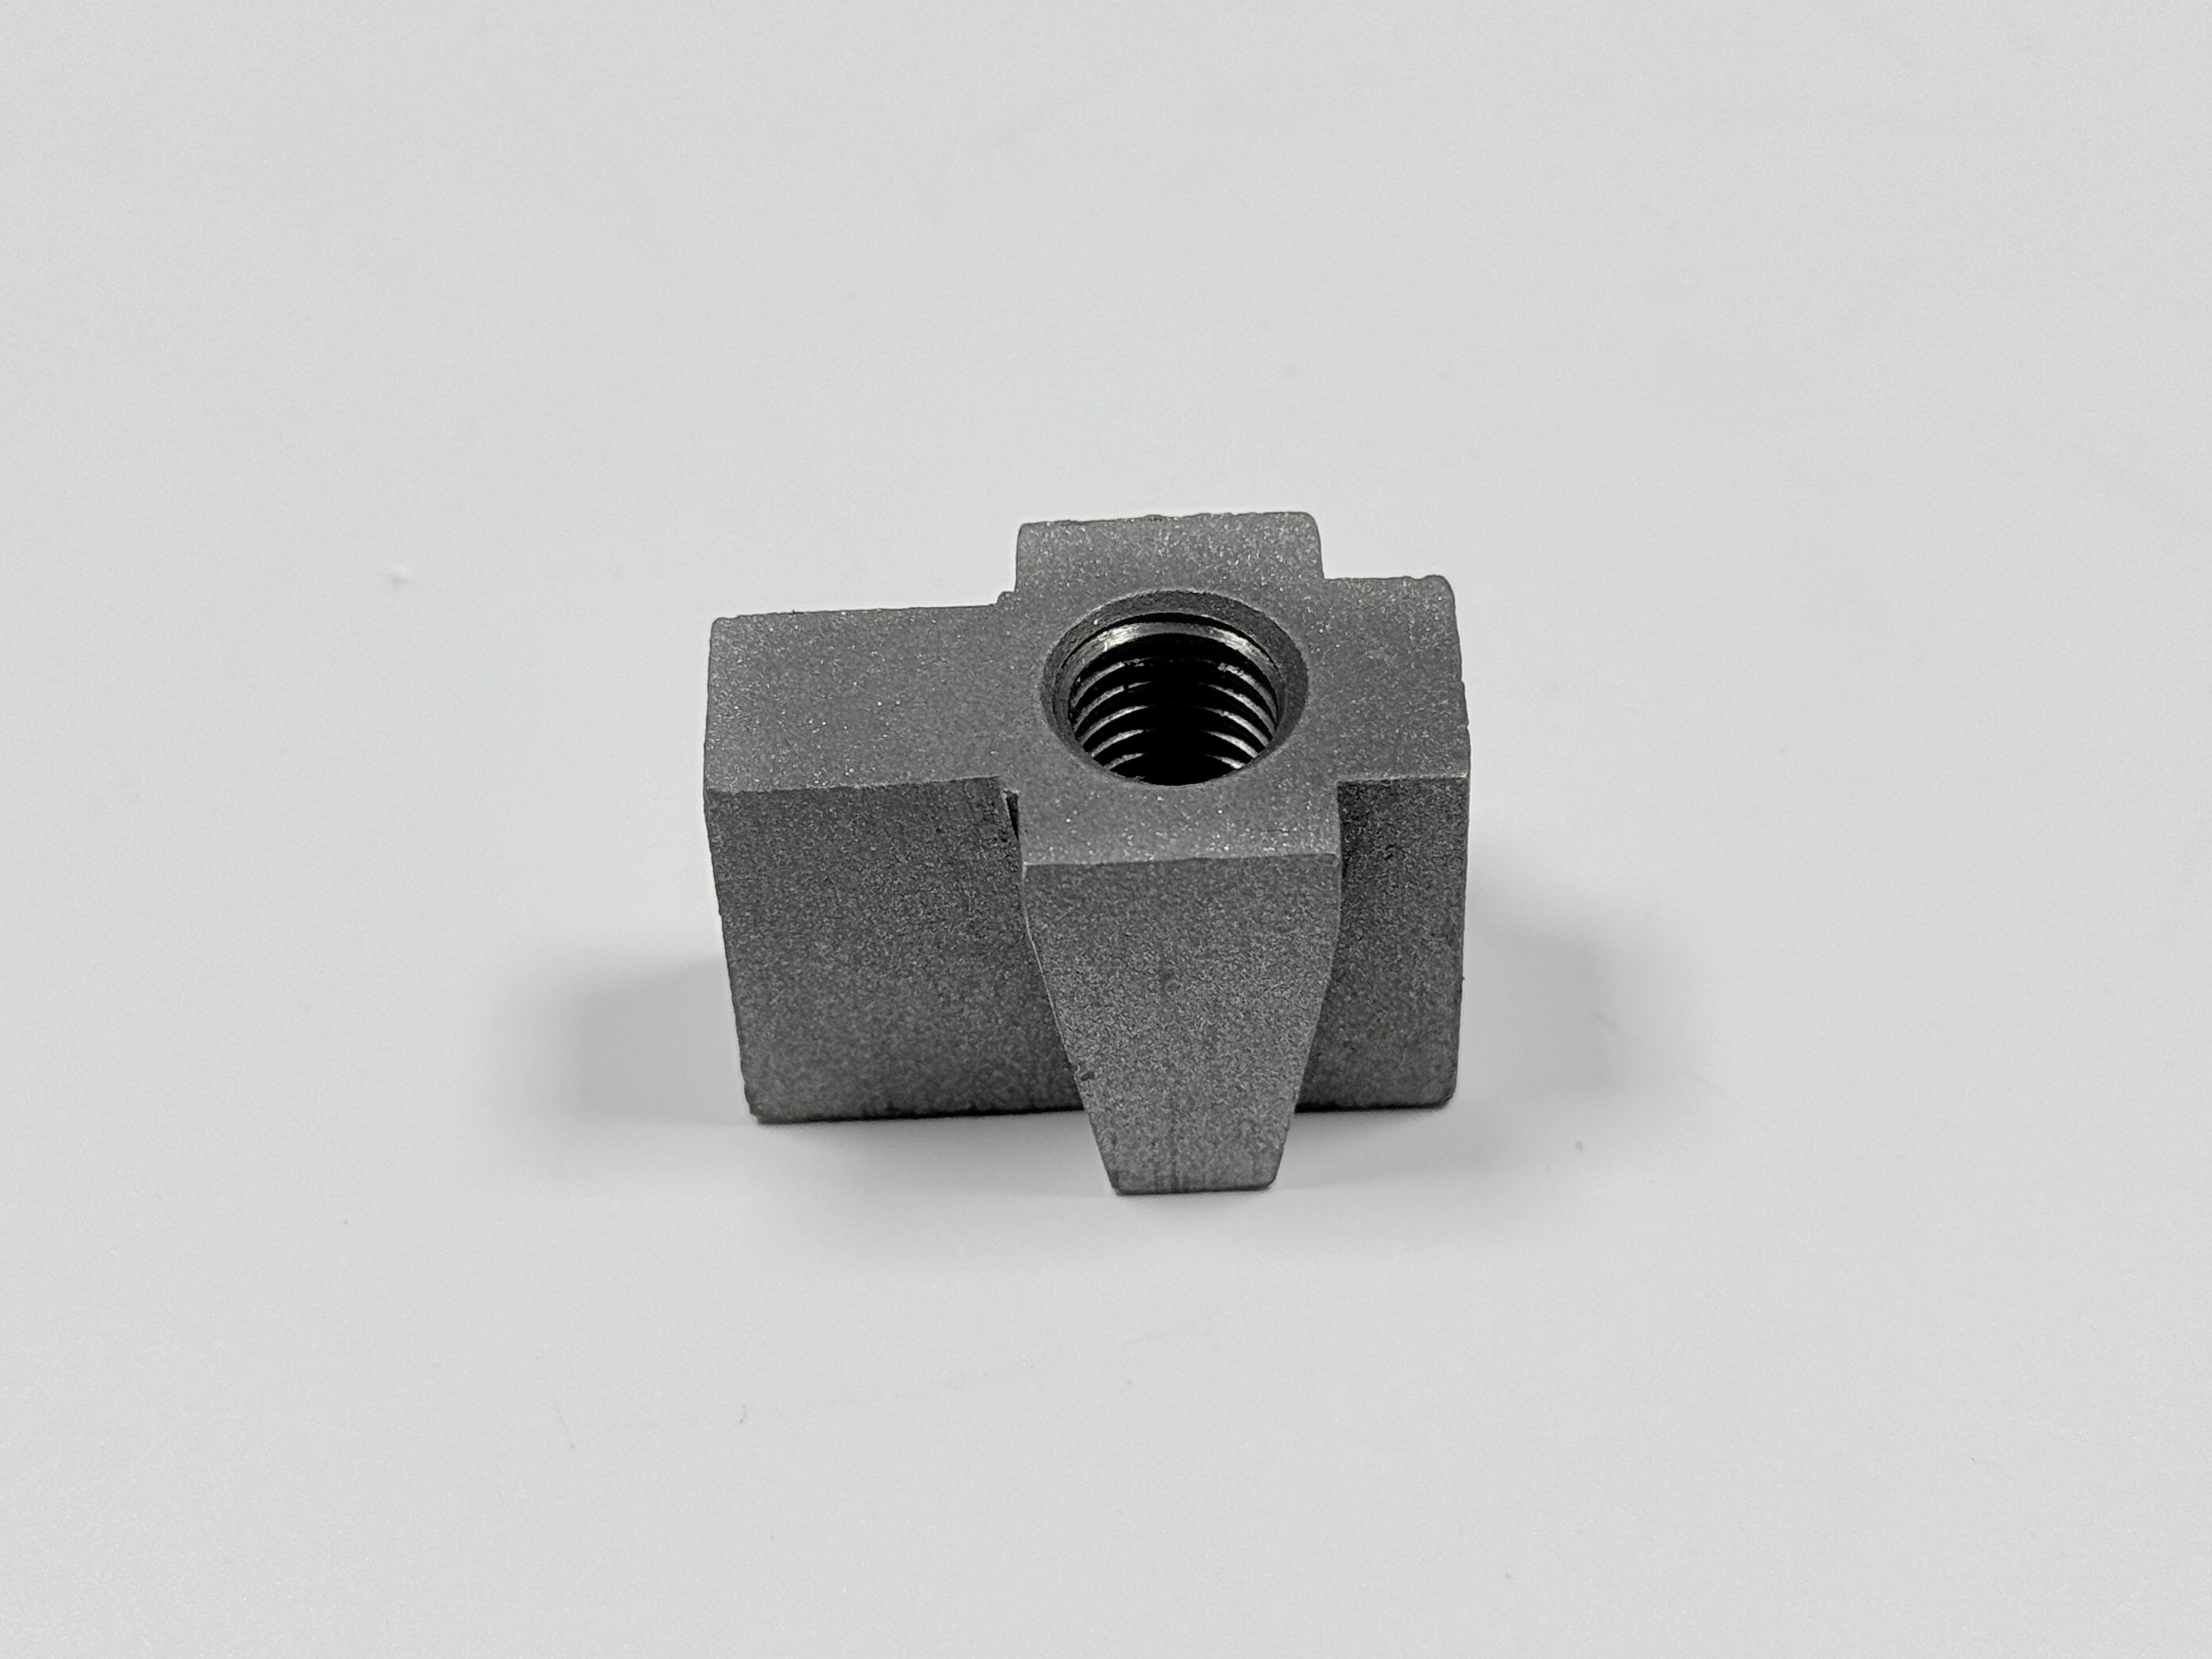
La dureté se mesure sur la pièce ; l’éprouvette n’atteint pas le bossage.
Éprouvette coulée avec la pièce et ASTM A370
Une éprouvette coulée avec la pièce est un coupon versé dans la même coulée et passé dans la même charge de four que le support, puis essayé en traction selon ASTM A370. C’est le relevé de traction de la coulée, et le seul spécimen que la gamme fabrique.
Une éprouvette couvre une coulée qui peut remplir plusieurs châssis de 2 à 4 pièces : elle parle donc pour la charge du four, pas pour une pièce. Le bossage de 25–30 mm refroidit à une vitesse que l’éprouvette, plus mince, ne voit jamais, et un relevé d’exemple montre l’éprouvette qui passe alors que le corps manquait 355 MPa. Le correctif a tenu en trois gestes : une masselotte sur la section épaisse, une éprouvette coulée avec la pièce et un réglage du revenu.
Là où le plan exige une preuve du corps lui-même, la dureté doit se mesurer sur la pièce. Les essais de propriétés mécaniques exposent les méthodes derrière les deux contrôles.
Sa 2,5 dans l’ISO 8501-1
Sa 2,5 est un degré de propreté du sablage dans l’ISO 8501-1, jugé sur une plaque de comparaison, et ce n’est pas une valeur de rugosité. Le degré enregistre la quantité de calamine, de rouille et d’ancien revêtement que le jet a enlevée ; il ne dit rien du Ra.
Sur ce support, le degré est une décision de cote. Le sablage enlève du métal : il passe donc avant la coupe de la surface de montage, et la face comme les trous sont masqués pendant l’opération. Faites le sablage après la coupe et la fraise ne fixe plus l’entraxe de ±0,2 mm ni la planéité de 0,1 mm.
Le sablage au Sa 2,5 se conclut sur la plaque de comparaison, pas sur un profilomètre. Une spécification de rugosité de surface est une ligne à part sur le plan, utile seulement quand un revêtement demande un profil.
Face brute ou référence usinée
Une référence est la face depuis laquelle un plan mesure, et ici c’est la surface de montage usinée, pas la face brute à côté. La face brute porte la dépouille, la texture du sable et la déformation du traitement thermique : elle ne peut donc pas positionner le support contre un châssis.
Une planéité de 0,1 mm sur une face de 180 mm correspond à une pente de 1 sur 1 800, et une implantation de trous à ±0,2 mm est plus fine que ce qu’une surface brute tient. Les deux se produisent en un seul montage sur la surface de montage usinée, puis se vérifient au MMT ou au marbre.
La déformation dépense la surépaisseur avant que la fraise n’arrive. Si le bossage de 25–30 mm bouge au traitement thermique, la face peut ne pas se dégager à 0,1 mm, et aucun soin à la machine ne ramène le métal qui n’est plus là. L’usinage des pièces moulées traite cette surépaisseur.
Passivation, phosphatation, oxydation noire
Passivation, phosphatation et oxydation noire sont trois procédés de surface distincts, et un mot au plan en sélectionne un. La passivation repose sur un film passif et appartient à l’acier inoxydable ; la phosphatation forme un revêtement de conversion cristallin ; l’oxydation noire colore l’acier au carbone avec une protection limitée.
Sur cette pièce, la spécification est simple : la passivation attend le plan client, et la phosphatation ou l’oxydation noire est la voie habituelle pour l’acier au carbone. C’est une spécification à confirmer, pas un choix par défaut que l’atelier peut faire. Une gamme de traitement de surface lancée avant que la spécification ne soit tranchée finit en retouche au contrôle final.
Quand deux mots arrivent à l’atelier, passivation au plan et phosphatation dans un courriel, le lot est inspecté contre un procédé qu’il n’a jamais reçu.
Là où la gamme perd
La gamme perd à cinq endroits. Une section épaisse peut ne pas tremper à cœur, des trous de sable ou des retassures peuvent se loger sous la surface de montage, la déformation mange la surépaisseur d’usinage, le sablage déplace une cote, et une spécification de finition peut nommer le mauvais procédé. Quatre des cinq se voient à leur propre jalon ; le cas de la résistance peut passer l’éprouvette et manquer le corps.
Des alternatives existent pour les pièces que cette gamme sert mal. Un modèle perdu en cire et un assemblage soudé sont les deux alternatives ici, et chacune échange de la liberté de section contre un coût différent.
Un cas d’approvisionnement en pièces moulées déroule la même chaîne sur une autre pièce.
Questions fréquentes
