
Palier de roulement fendu en marque distributeur : moulage et alésage
Un programme de paliers de roulement en marque distributeur tourne sur quatre documents, pas sur un seul plan : l'indice de révision, la fiche de propriété de l'outillage, le rapport de premier article et la fiche de lot qui rattache une coulée à ses relevés. Le palier est un corps fendu en A356-T6, de 120×95×70 mm avec un alésage Ø60 H8, toutes des cibles de plan.
La gamme part du moulage par gravité en moule métallique, passe par l'ébarbage des attaques, l'ébavurage, le grenaillage à Sa 2,5, le fraisage des plans de joint, le boulonnage et l'alésage des deux moitiés en un seul corps, puis le perçage des trous de bride. Répartir la commande entre une fonderie et un atelier d'usinage ajoute une étape où l'indice de révision et le réglage d'alésage divergent, ce qu'un projet de charnière mené comme une seule commande évite.
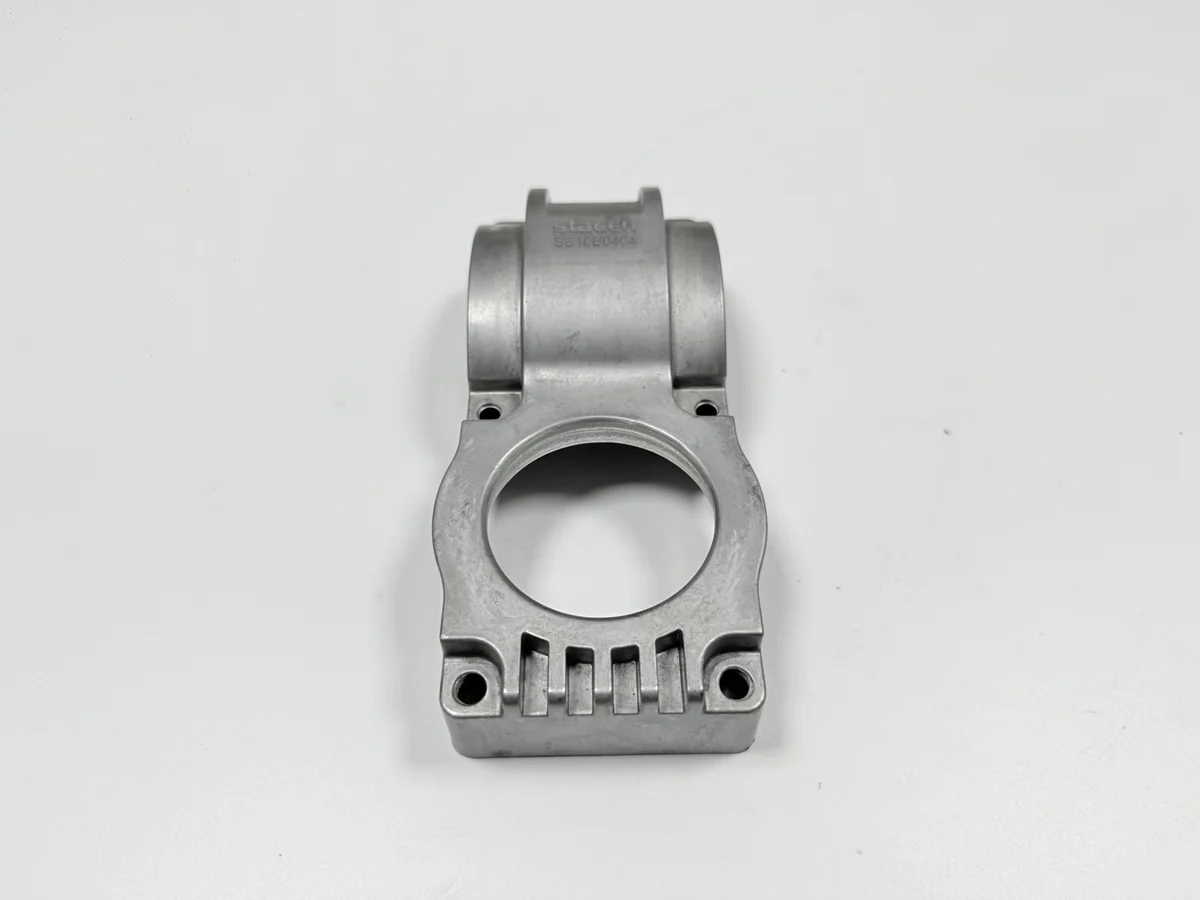
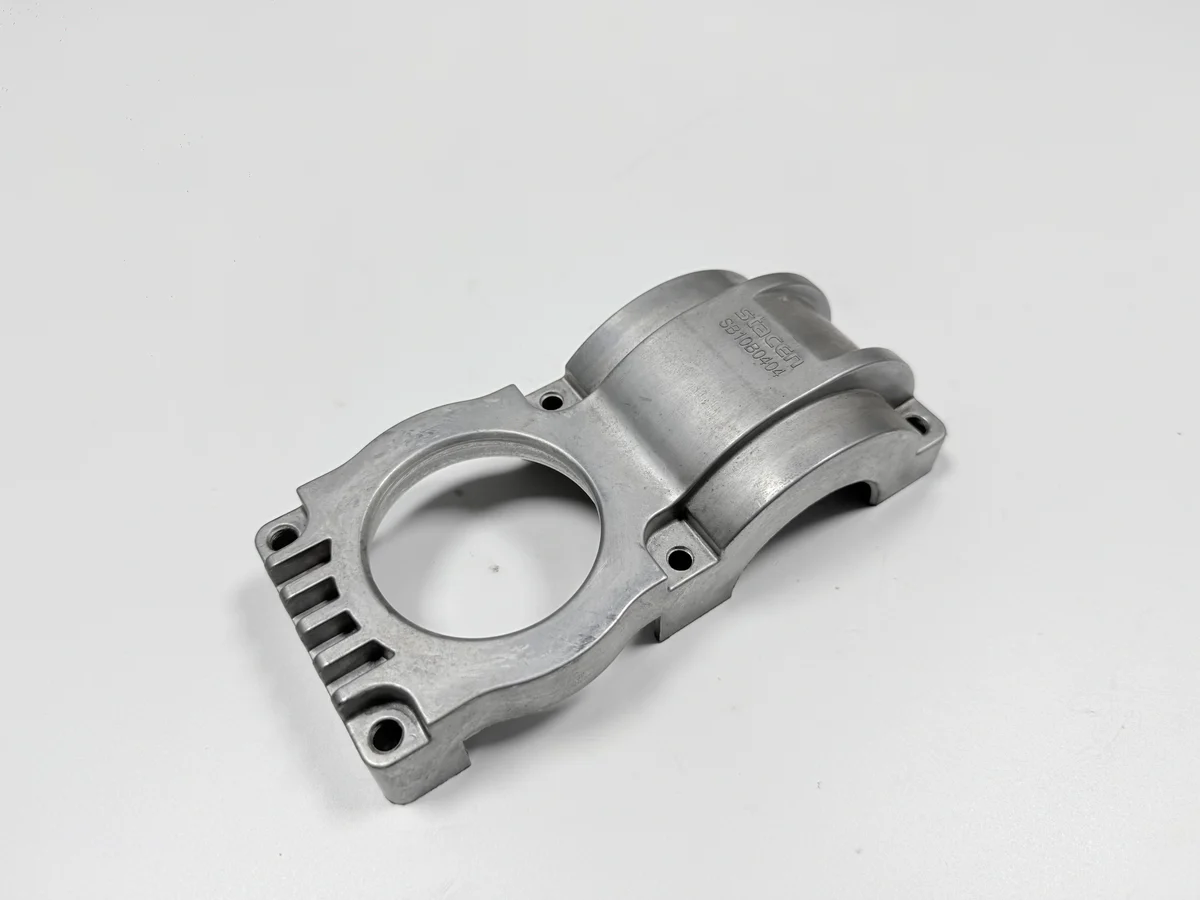
Que faut-il figer avant de tailler le moule ?
Six décisions sont arrêtées avant la taille du moule. Cinq sont des cotes : l'alésage Ø60 H8, la planéité des plans de joint à 0,05 mm, la perpendicularité au plan de montage à 0,05 mm, quatre trous de bride 4×Ø9 à Ø0,3 mm de position, et l'encombrement de 120×95×70 mm. La sixième est la surface, grenaillée à Sa 2,5 selon ISO 8501-1, les faces usinées restant brutes.
La portée demi-ronde et la surépaisseur d'alésage viennent d'un même moule métallique : déplacer l'une ou l'autre oblige à retailler l'acier, et la portée s'usine dans le même montage que l'alésage, sous réserve de validation fonderie. Le moule est taillé une fois puis s'use au fil des coulées, si bien qu'une modification demandée après le premier article repart à l'atelier d'outillage.
Quels documents un programme de paliers exige-t-il ?
Quatre documents voyagent avec la commande. Un plan 2D énonce chaque tolérance et l'étape à laquelle elle s'applique. Un modèle 3D en STEP ou IGES couvre la portée et les oreilles de bride qu'une coupe ne peut pas montrer. Un échantillon de premier article ou l'étalon de surface fixe à quoi ressemble un Sa 2,5, et la taille du lot avec la propriété de l'outillage ferme la liste.
L'indice de révision est le document qui échoue en silence. Un indice qui ne voyage pas avec le lot laisse contrôler un palier contre la cote d'alésage précédente : la pièce passe le banc, et le roulement ne s'y presse pas. Chaque document porte un nombre et sa bande.
| Document | Caractéristique qu'il verrouille | Cible | Bande admise |
|---|---|---|---|
| Révision du plan | Alésage | Ø60 H8 | limites H8 du plan |
| Révision du plan | Planéité des plans de joint | 0,05 mm | 0,05 mm maxi sur la face |
| Rapport de premier article | Essai d'ajustement pressé, roulement apparié | contact de portée selon plan | sous réserve de validation fonderie |
| Rapport de premier article | Perpendicularité, plan de montage | 0,05 mm | 0,05 mm maxi |
| Fiche de lot | Trous de bride 4×Ø9 | Ø0,3 mm de position | Ø0,3 mm maxi |
| Fiche de propriété de l'outillage | Durée de vie du moule | comptée en coulées | sous réserve de validation fonderie |
Comment la taille du lot change-t-elle la part d'outillage ?
L'outillage se chiffre une fois, puis se divise par les coulées. Un moule coule 1–2 pièces par coulée sous réserve de validation fonderie : quelques centaines de paliers portent donc chacun une part de moule visible. Plusieurs milliers répartissent le même moule assez finement pour que les postes d'alésage pilotent le coût.
La propriété décide de la répétition. Un moule propriété de la marque arrive sans ligne outillage à la seconde commande, tandis qu'un moule propriété de l'atelier s'amortit de nouveau ou se chiffre avec une nouvelle part. Le poids dit peu : le palier passe plus de temps bridé pour l'alésage boulonné que dans le moule.
Où un programme de paliers dérape-t-il en premier ?
Deux endroits échouent tard : l'alésage boulonné et le vieillissement entre l'ébauche et la finition. Aléser chaque moitié pour elle-même laisse la portée et l'alésage sur deux axes distincts, et un palier qui passe un contrôle de diamètre peut manquer de circularité dès que les vis serrent les plans de joint.
L'alésage boulonné, c'est trois postes et non un : boulonnage, alésage, puis déblocage et recontrôle au micromètre d'intérieur en trois points. Une gamme qui supprime le recontrôle économise un montage et perd la lecture à l'état assemblé qui fonde tout contrôle d'alignement d'alésage. Le vieillissement est le second arrêt, à 155–165 °C pendant 4–6 h sous réserve de validation fonderie ; sans lui, le bridage comprime des contraintes dans l'alésage.
Que doit contenir le devis ?
Quatre lignes ont leur place dans le devis : la part de moule, la coulée avec ébarbage des attaques et des masselottes, l'usinage avec l'alésage boulonné, et le contrôle du premier article. Le grenaillage reste dans la ligne de coulée parce qu'il passe avant l'usinage et que les faces usinées restent brutes : aucun masquage n'est chiffré.
Un chiffre bâti sur le poids en oublie trois sur quatre. L'alésage boulonné porte trois postes, le premier article porte le rapport CMM, le ressuage et le calibre bon/mauvais, et le vieillissement se facture comme un arrêt à part. Quatre entrées arrivent avec la demande : le plan 2D, le modèle STEP, l'échantillon ou l'étalon de surface, et la taille du lot avec la propriété de l'outillage.
Qu'est-ce qui se répète quand la taille de roulement change ?
Un nouveau diamètre de roulement rouvre trois étapes et laisse l'alliage tranquille. La cote d'alésage et le perçage des trous de bride changent ensemble sur le plan, les moitiés sont reboulonnées et réalésées au nouveau diamètre, et le premier article rejoue le CMM, la lecture en trois points et l'essai d'ajustement pressé.
La planéité des plans de joint et la perpendicularité survivent en général à un changement de roulement : le moule reste souvent intact tandis que le montage d'alésage est reconstruit. Ce partage décide quels contrôles la seconde commande rejoue et lesquels elle hérite. Une fiche de modification de la marque nomme la révision qu'elle remplace, et le premier article est rejoué.
Les commandes répétées héritent des réglages du premier article : le montage d'alésage boulonné et le cycle de vieillissement, la fiche de lot portant le numéro de coulée à côté de l'indice de révision. Envoyez le plan avec son indice de révision, le modèle STEP, l'étalon de surface ou l'échantillon de premier article, et la taille du lot avec la propriété de l'outillage ; chaque ligne de devis peut alors se vérifier contre eux.
FAQ
