Pièces moulées en acier en marque propre : quatre preuves
Pour des pièces moulées en acier en marque propre, une commande répétitive tient sur quatre enregistrements : une éprouvette coulée avec la pièce, tirée selon ASTM A370, la dureté sur la section de 25–30 mm, la surface de montage usinée et le degré de sablage. La fonderie métallique fixe la forme. Les enregistrements décident si le deuxième lot se lit contre le premier. Un champ manquant est la raison ordinaire pour laquelle une nouvelle commande repart à zéro.
Ce qu’une commande répétitive répète vraiment
Une nouvelle commande arrive sous la forme d’une révision de plan et d’une date de libération. Ce qui sort de l’atelier est le même enregistrement à quatre champs, rempli pour le nouveau lot et signé à chaque étape. Le numéro de pièce se répète ; la preuve se reconstruit, parce qu’une coulée, une charge de trempe et une passe de sablage sont neuves.
Le premier lot fixe la référence : résultat d’éprouvette, plage de dureté, rapport MMT et lecture à la plaque de comparaison Sa. Le lot suivant se lit contre elle. Un seul changement fait basculer une commande hors du répétitif : une révision de plan qui touche la surface de montage, la spécification de finition ou la section de 25–30 mm. Cette commande passe par une première pièce, et les quatre champs sont repris comme référence.
Éprouvette et dureté, quatre champs d’enregistrement
Une éprouvette coulée avec le support, en acier 45 selon GB/T 699-2015 et traitée dans la même charge, donne la limite d’élasticité selon ASTM A370 face à une cible de 355 MPa. La dureté relevée sur la section épaisse se lit dans HB 220–250. Un MMT ou un marbre chiffre l’entraxe des trous à ±0,2 mm et la planéité à 0,1 mm, le plus serré des deux. Une plaque de comparaison atteste le degré Sa 2,5 selon ISO 8501-1.
Chaque champ couvre une défaillance que les autres laissent passer. Une éprouvette peut passer alors que la section de 25–30 mm sort molle. La dureté ne prouve pas la limite d’élasticité. Un MMT ne voit pas une retassure sous la coupe, et une lecture de sablage ne dit rien de l’entraxe. L’écart entre l’éprouvette et le corps maintient les deux sur l’enregistrement.
Enregistrement | Preuve | Unité | Responsable |
|---|---|---|---|
Éprouvette | Limite d’élasticité de l’éprouvette coulée avec la pièce | MPa | Traitement thermique |
Dureté du corps | Lecture sur la section épaisse | HB | Traitement thermique |
Géométrie usinée | Entraxe des trous et planéité de la face | mm | Usinage |
Sablage et finition | Sa 2,5 sur plaque de comparaison, plus le mot de finition | degré | Finition |
Les champs ne valent que remplis lot par lot. Un enregistrement recopié du lot précédent porte l’ancienne coulée et les anciennes lectures, et un numéro d’éprouvette suffit à le dater. L’essai de propriétés mécaniques derrière ces champs est normalisé ; le lot qu’il décrit ne l’est pas.
Spécification de surface : sur la commande, pas par e-mail
La fiche de procédé mentionne la passivation, et la même fiche précise que la passivation attend le plan du client : l’acier au carbone part d’ordinaire en phosphatation ou en oxydation noire. Le plan tranche entre les deux.
Un fil d’e-mails n’est pas un critère d’acceptation. Le poste de finition lit la ligne du bon de commande et la spécification du plan. Écrivez passivation, phosphatation ou oxydation noire, avec la norme sur laquelle le revêtement est jugé. Laissez le mot de côté et la dernière étape n’a plus rien à exécuter.
Un « comme la dernière fois » verbal passe un poste et meurt au suivant. Le premier lot porte la mémoire ; la seconde cellule a la paperasse, et une paperasse sans mot de finition est un blocage.
La question de plan qui arrête un lot
Une question part avec chaque nouveau plan : passivation, phosphatation ou oxydation noire ? Le lot reste bloqué à l’étape de finition jusqu’à ce que la réponse revienne par écrit. Posée à ce moment, elle coûte une journée ; posée après le revêtement, elle coûte le lot, parce qu’une finition fausse est un refus à la réception.
La même discipline vaut pour le sablage. Le Sa 2,5 est un degré de propreté selon ISO 8501-1, et la plaque de comparaison est l’outil de réception. Un plan qui donne à la place une valeur de rugosité demande un autre contrôle, et la spécification est à réécrire avant que la première pièce passe au sablage.
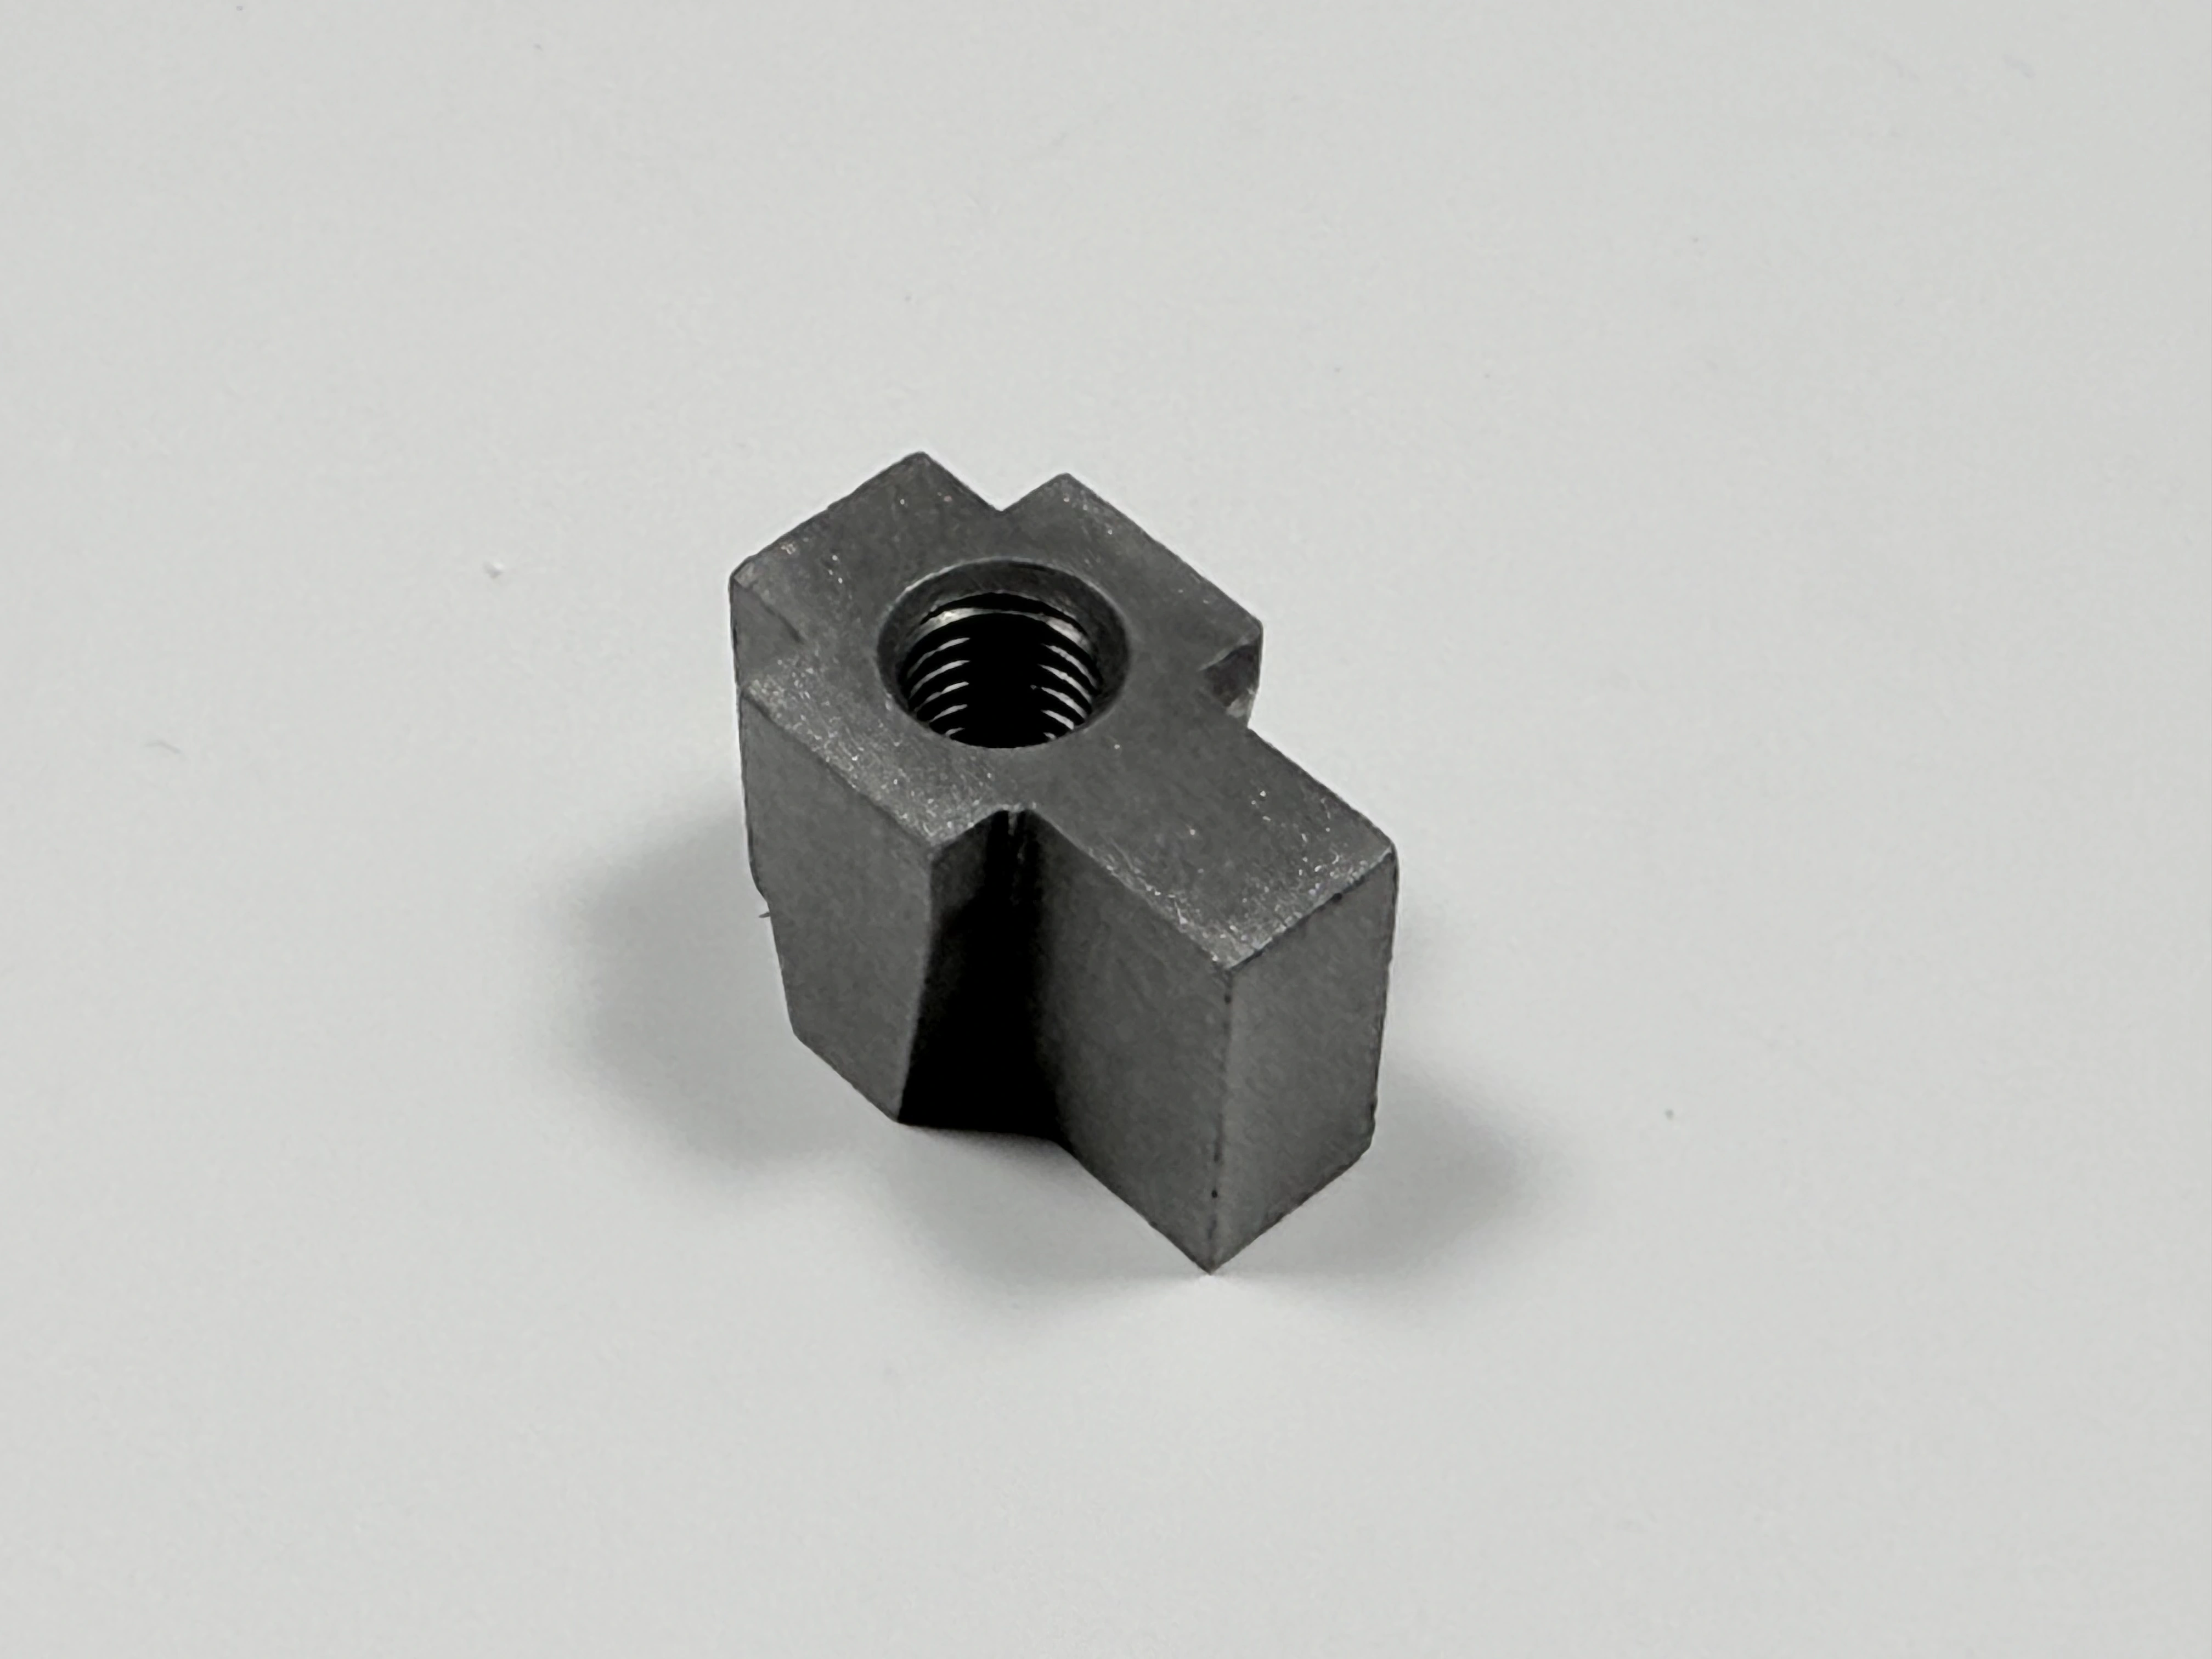
Posée avant la taille du modèle, la réponse peut encore changer le plan. Posée après le premier lot, elle change ce qu’il faut refaire.
Ce que ce programme n’accepte pas
Trois commandes sont refusées. La première n’a pas de spécification de finition arrêtée : la dernière étape n’a donc aucun mot d’acceptation. La deuxième demande une dérogation sur l’éprouvette et l’acceptation du corps sur la seule dureté. La troisième compare des devis sur le prix unitaire, colonne d’enregistrement absente.
Chaque refus coûte une commande et sauve une saison. Un mot de finition réglé après le revêtement, une éprouvette dérogée avant le premier tirage et une feuille de devis sans colonne d’enregistrement finissent au même endroit : un lot qui ne se compare pas au précédent.
La taille et le secteur n’entrent pas dans la décision. Un plan complet et une norme nommée obtiennent une première pièce ; un mot manquant obtient d’abord la question.
Rythme des commandes répétitives, vie du modèle, passation
Les commandes suivent le cycle de libération du client. Le modèle est contrôlé avant que la coulée soit planifiée : moules en sable, modèles en bois ou en aluminium, 2–4 pièces par châssis. La vie du modèle se compte en cycles de moule en sable, et ce nombre reste à confirmer avec la fonderie : un modèle dont l’état n’est pas connu est un point de blocage.
Une passation de programme en marque propre porte quatre éléments : le fichier du modèle et sa révision, le gabarit d’enregistrement à quatre champs, la révision de plan avec laquelle le dernier lot a tourné, et le nom de la personne qui arrête une série.
Un programme qui transmet le modèle sans le gabarit d’enregistrement repart de mémoire pour sa deuxième série. L’usinage des pièces moulées après le sablage et le cas d’approvisionnement en pièces moulées montrent des enregistrements qui suivent le travail.
Questions fréquentes